ຂ່າວ

ຂ່າວອຸດສາຫະກໍາ

screw molding nylon ເຕີມແກ້ວ: ລະບຸລະບົບສວມໃສ່, ບໍ່ພຽງແຕ່ເສັ້ນຜ່າກາງ30 2026-09

screw molding nylon ເຕີມແກ້ວ: ລະບຸລະບົບສວມໃສ່, ບໍ່ພຽງແຕ່ເສັ້ນຜ່າກາງ

ສໍາລັບການສີດໄນລອນທີ່ເຕັມໄປດ້ວຍແກ້ວ, ເລີ່ມຕົ້ນດ້ວຍຊັ້ນ PA ທີ່ແນ່ນອນແລະເນື້ອໃນຂອງເສັ້ນໃຍແກ້ວ. Nanhaiya ລາຍຊື່ສະກູສີດ 38CrMoAlA ທີ່ມີຄວາມຮ້ອນແລະລະບາຍຄວາມຮ້ອນສໍາລັບພາດສະຕິກເສີມທີ່ມີເສັ້ນໄຍແກ້ວເຖິງ 30%, ລວມທັງ PA-GF. ຫນ້າຜະລິດຕະພັນຂອງມັນຍັງອະທິບາຍເຖິງການເສີມທາດ nitriding ແລະ nickel-tungsten alloy ສໍາລັບພື້ນທີ່ screw ແລະ barrel. ເລືອກລະບົບເລຂາຄະນິດແລະຫນ້າດິນຕໍ່ກັບຫນ້າທີ່ທີ່ແທ້ຈິງ, ຫຼັງຈາກນັ້ນກວດເບິ່ງທໍ່ເຈາະແລະປາຍ screw ຫຼືວົງແຫວນກ່ອນທີ່ຈະຍອມຮັບການທົດແທນ. ກົດລະບຽບຂອງຂ້ອຍຢູ່ຂ້າງໂຮງງານແມ່ນງ່າຍດາຍ: ມູນຄ່າຄວາມແຂງບໍ່ຊ່ວຍກູ້ເລຂາຄະນິດທີ່ບໍ່ຖືກຕ້ອງ, ແລະສະກູໃຫມ່ບໍ່ໄດ້ຊ່ວຍການຮົ່ວໄຫຼດ້ານຫນ້າ. ເອົາທັງສາມການໂຕ້ຕອບໃສ່ຮູບແຕ້ມແລະທັງສາມພຶດຕິກໍາໃນແຜນການທົດລອງ.
Mutant vs screw molding ຄ່ອຍໆ: ວິທີການເລືອກ profile compression30 2026-09

Mutant vs screw molding ຄ່ອຍໆ: ວິທີການເລືອກ profile compression

ເລືອກ screw molding mutant ຫຼືຢ່າງກະທັນຫັນເປັນຈຸດເລີ່ມຕົ້ນສໍາລັບວັດສະດຸ crystalline ຫຼື semi-crystalline ທີ່ໄດ້ຮັບຜົນປະໂຫຍດຈາກການບີບອັດແລະການລະລາຍຢ່າງໄວວາ. Nanhaiya ລາຍຊື່ PE, PP, PA, POM ແລະ PTFE. ພາກສ່ວນການບີບອັດ mutant ຂອງມັນຄອບຄອງປະມານ 5% ຫາ 15% ຂອງຄວາມຍາວສະກູທັງຫມົດ. ເລືອກສະກູຄ່ອຍໆເປັນຈຸດເລີ່ມຕົ້ນສໍາລັບວັດສະດຸ amorphous ຫຼືຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນທີ່ຕ້ອງການການຫັນປ່ຽນທີ່ລຽບງ່າຍ. Nanhaiya ລາຍຊື່ rigid PVC, PS, PC, PSU ແລະ ABS. ພາກສ່ວນການບີບອັດຄ່ອຍໆຂອງມັນປົກກະຕິຄອບຄອງ 40% ຫາ 60% ຂອງຄວາມຍາວທັງຫມົດ, ມີປະມານ 50% ອະທິບາຍຕາມປົກກະຕິ. ຢືນຢັນທາງເລືອກທີ່ມີລະດັບຕົວຈິງ, filler, ຄວາມຊຸ່ມ, ການສັກຢາ, ເວລາການຟື້ນຕົວ, ສະພາບ melted ແລະ molded-ສ່ວນຍອມຮັບ.
ວິທີການກໍານົດສະກູດຽວຄວາມໄວສູງສໍາລັບການ extrusion PE ແລະ PP30 2026-09

ວິທີການກໍານົດສະກູດຽວຄວາມໄວສູງສໍາລັບການ extrusion PE ແລະ PP

ກໍານົດສະກູດຽວ PE ຫຼື PP ຄວາມໄວສູງໂດຍວັດສະດຸທີ່ແທ້ຈິງ, ຜົນຜະລິດທີ່ຂາຍໄດ້, ຜະລິດຕະພັນແລະການເສຍຊີວິດ, ຄວາມໄວຫນ້າດິນ screw, ປ່ອງຢ້ຽມ melt-ອຸນຫະພູມ, ຄວາມກົດດັນ, ມໍເຕີແລະຫນ້າທີ່ເກຍ, ຄວາມອາດສາມາດເຮັດຄວາມເຢັນ, ສະພາບແວດລ້ອມສວມໃສ່ແລະວິທີການຍອມຮັບ. ຢ່າຊື້ຈາກເສັ້ນຜ່າສູນກາງແລະສູງສຸດ rpm ຢ່າງດຽວ. Nanhaiya ເຜີຍແຜ່ 9 ແບບສະກູດຽວຈາກ NHY20 ຫາ NHY150, ມີລະດັບຜົນຜະລິດຈາກ 3 ຫາ 1,300 ກິໂລກຣາມຕໍ່ຊົ່ວໂມງແລະລະດັບຄວາມໄວຈາກ 10 ຫາ 150 rpm ທົ່ວຄອບຄົວ. ຜະລິດຕະພັນຄວາມໄວສູງ PE ແລະ PP ຂອງມັນໃຊ້ເລຂາຄະນິດສະກູທີ່ດີທີ່ສຸດ, ກ່ອງເກຍທີ່ມີແຮງບິດສູງ, ຖັງໃສ່ອາຫານພິເສດແລະການກໍ່ສ້າງໂລຫະປະສົມທີ່ທົນທານຕໍ່ການສວມໃສ່. ຫັນທຸກເປົ້າຫມາຍໂຄງການໃຫ້ເປັນຈຸດທົດສອບທີ່ຫມັ້ນຄົງໂດຍໃຊ້ຢາງທີ່ມີຊື່, ຕາຍ, ປ່ອງຢ້ຽມທີ່ມີຄຸນນະພາບແລະຂອບເຂດການວັດແທກໄຟຟ້າ.
ວິທີການກໍານົດສະກູດຽວສໍາລັບພາດສະຕິກທີ່ເຕັມໄປດ້ວຍແກ້ວ, ແຮ່ທາດແລະລີໄຊເຄີນ30 2026-09

ວິທີການກໍານົດສະກູດຽວສໍາລັບພາດສະຕິກທີ່ເຕັມໄປດ້ວຍແກ້ວ, ແຮ່ທາດແລະລີໄຊເຄີນ

ເພື່ອລະບຸສະກູດຽວທີ່ທົນທານຕໍ່ການສວມໃສ່, ສົ່ງຢາງທີ່ແນ່ນອນແລະຊັ້ນ, ປະເພດ filler ຫຼືເສັ້ນໄຍແລະອັດຕາສ່ວນ, ເນື້ອໃນທີ່ນໍາມາໃຊ້ໃຫມ່, ການປົນເປື້ອນ, ຮູບແບບອາຫານ, ຄວາມຊຸ່ມຊື້ນ, MFR ຫຼື MVR ເງື່ອນໄຂການທົດສອບ, ຜົນຜະລິດທີ່ຕ້ອງການ, ຄວາມໄວຂອງສະກູ, ການໂຫຼດມໍເຕີ, ຄວາມກົດດັນ melt, ອຸນຫະພູມ, ຊົ່ວໂມງປະຕິບັດງານແລະແຜນທີ່ການສວມໃສ່ໃນປະຈຸບັນ. ຫຼັງຈາກນັ້ນ, ເລືອກພື້ນຜິວໂດຍສະຖານທີ່ເສຍຫາຍ. Nanhaiya ສະຫນອງ 38CrMoAlA, SACM645, 42CrMo ແລະຊັ້ນລຸ່ມເຫຼັກ forged, ທີ່ມີ ion nitriding ເລິກ, ການປົກປ້ອງ PTA ເທິງເຮືອບິນແລະດ້ານຂ້າງ, ບວກກັບ tungsten carbide ແລະທາງເລືອກດ້ານຫນ້າຂອງ nickel. ໝຸນທີ່ສະເໜີມານັ້ນຕ້ອງຖືກກວດເຊັກດ້ວຍຖັງການຈັບຄູ່, ເພາະວ່າພື້ນຜິວແຂງໃໝ່ບໍ່ສາມາດແກ້ໄຂເຈາະທີ່ຂະຫຍາຍ ຫຼື ບໍ່ຖືກຕ້ອງໄດ້.
ຄູ່​ມື​ການ​ຊື້​ກະ​ເປົ໋າ extruder ພາດ​ສະ​ຕິກ​: ການ​ແຂ່ງ​ຂັນ torque​, ອັດ​ຕາ​ສ່ວນ​ແລະ​ການ​ໂຕ້​ຕອບ​ຂອງ​ເຄື່ອງ​30 2026-09

ຄູ່​ມື​ການ​ຊື້​ກະ​ເປົ໋າ extruder ພາດ​ສະ​ຕິກ​: ການ​ແຂ່ງ​ຂັນ torque​, ອັດ​ຕາ​ສ່ວນ​ແລະ​ການ​ໂຕ້​ຕອບ​ຂອງ​ເຄື່ອງ​

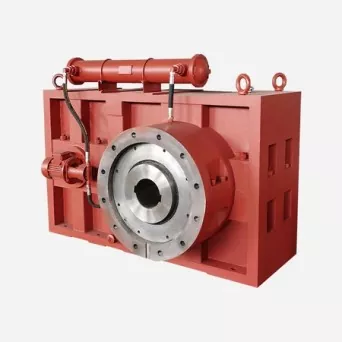
ເພື່ອຊື້ກະເປົ໋າ extruder ພາດສະຕິກ, ລະບຸພະລັງງານມໍເຕີແລະຄວາມໄວການຈັດອັນດັບ, ຂອບເຂດຄວາມໄວຂອງສະກູ, ຫນ້າທີ່ຕໍ່ເນື່ອງແລະສູງສຸດຂອງແຮງບິດ, ປະລິມານຂອງສະກູແລະການຫມຸນ, ວັດສະດຸແລະຜົນຜະລິດ, ຊົ່ວໂມງປະຕິບັດການ, ວັດສະດຸປ້ອນແລະຜົນຜະລິດ shaft interfaces, ຕໍາແຫນ່ງ mounting, thrust load, lubrication, cooling ແລະການຍອມຮັບການທົດສອບ. ພະລັງງານຂອງມໍເຕີຢ່າງດຽວບໍ່ແມ່ນຂໍ້ກໍາຫນົດຂອງເກຍ. ສອງສາຍທີ່ມີມໍເຕີດຽວກັນສາມາດບັງຄັບໃຊ້ແຮງບິດ, ຄວາມຮ້ອນ, ຊ໊ອກ, synchronization ແລະຮັບຜິດຊອບທີ່ແຕກຕ່າງກັນ. ການແຕ້ມຮູບທີ່ລົງນາມຄວນກໍານົດ shaft ຂ້າງ motor ແລະ shaft ຂ້າງ screw, ຄວາມໄວຂອງເຂົາເຈົ້າ, ທິດທາງການຫມຸນ, ອັດຕາສ່ວນ, datums mounting ແລະທຸກການເຊື່ອມຕໍ່ທີ່ຈໍາເປັນສໍາລັບການຕິດຕັ້ງ.
ຄູ່ມືການຊື້ extruder barrel flange: ລະບຸການໂຕ້ຕອບກ່ອນທີ່ຈະສັ່ງຊື້15 2026-09

ຄູ່ມືການຊື້ extruder barrel flange: ລະບຸການໂຕ້ຕອບກ່ອນທີ່ຈະສັ່ງຊື້

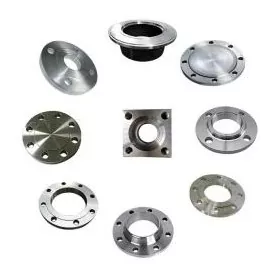
ເພື່ອຊື້ flange ຖັງ extruder, ສົ່ງຮູບແຕ້ມທີ່ຄວບຄຸມທີ່ກໍານົດເຈາະ, ເສັ້ນຜ່າກາງນອກ, ຄວາມຫນາ, ສະຖານທີ່ລົງທະບຽນ, ຮູບແບບ bolt, ໃບຫນ້າປະທັບຕາ, ອຸປະກອນການ, ການປິ່ນປົວດ້ານແລະພາກສ່ວນການຫາຄູ່. ຕື່ມພື້ນຖານອຸນຫະພູມແລະຄວາມກົດດັນຕົວຈິງ, extruder ຫຼືຕົວແບບຫົວຕາຍ, ປະລິມານແລະຄວາມຕ້ອງການກວດກາ. ຢ່າສັ່ງເຄື່ອງແປ້ນເຄື່ອງແບບກຳນົດເອງຈາກຄຳວ່າ "ANSI," "DIN," "JIS" ຫຼື "PN16" ຢ່າງດຽວ. ການອ້າງອິງເຫຼົ່ານັ້ນສາມາດກໍານົດ flange ທໍ່ມາດຕະຖານພຽງແຕ່ໃນເວລາທີ່ກໍານົດມາດຕະຖານຄົບຖ້ວນສົມບູນແລະພື້ນຖານການບໍລິການໄດ້ຖືກລະບຸໄວ້. ການເຊື່ອມຕໍ່ extruder ປົກກະຕິແລ້ວຕ້ອງການຮູບແຕ້ມການໂຕ້ຕອບຂອງຕົນເອງ, ເຖິງແມ່ນວ່າຂ້າງຫນຶ່ງປະຕິບັດຕາມຮູບແບບ flange ຮັບຮູ້.
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ