extruders screw ຄູ່ conical ແລະຂະຫນານ: ພວກເຮົາກໍາລັງປຽບທຽບຫຍັງ?
extruder screw ຝາແຝດ conical ແມ່ນຫຍັງ?
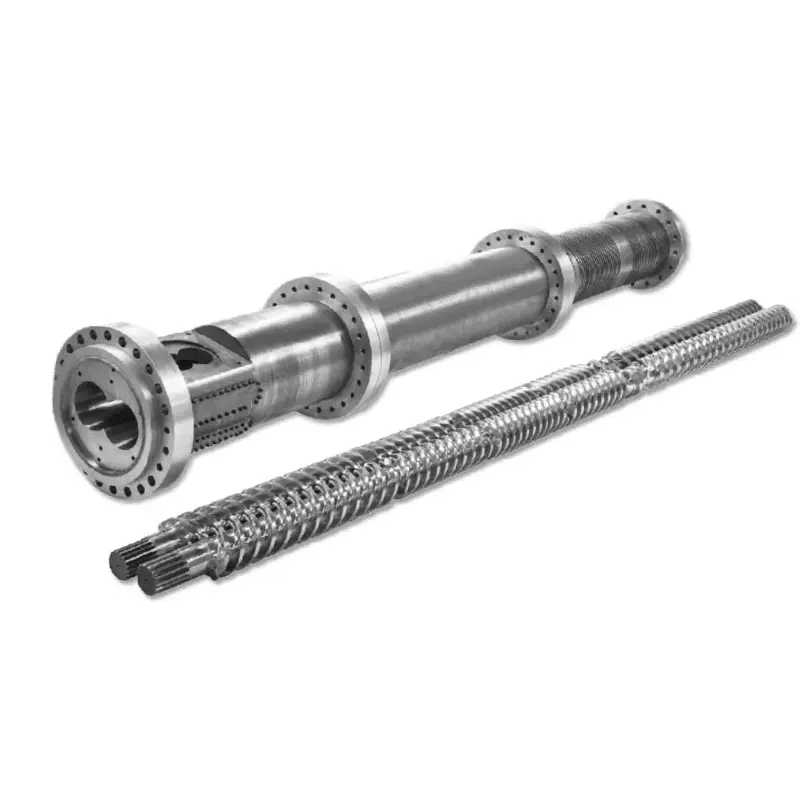
A conical twin screw extruder ມີ screws ທີ່ມີເສັ້ນຜ່າສູນກາງພາຍນອກມີການປ່ຽນແປງຕາມຄວາມຍາວປະມວນຜົນ. ໃນການຈັດການ PVC ແບບດັ້ງເດີມທີ່ໄດ້ສົນທະນາຢູ່ທີ່ນີ້, ປາຍຂອງອາຫານແມ່ນໃຫຍ່ກວ່າແລະປາຍການໄຫຼອອກແມ່ນນ້ອຍກວ່າ. ຄໍາອະທິບາຍເຊັ່ນ "extruder screw conical" ຍັງປ່ອຍໃຫ້ທິດທາງການຫມຸນ, ການຈັດການ intermeshing ແລະຄໍາຮ້ອງສະຫມັກທີ່ຈະຢືນຢັນ.
Extruder screw ຄູ່ຂະຫນານແມ່ນຫຍັງ?
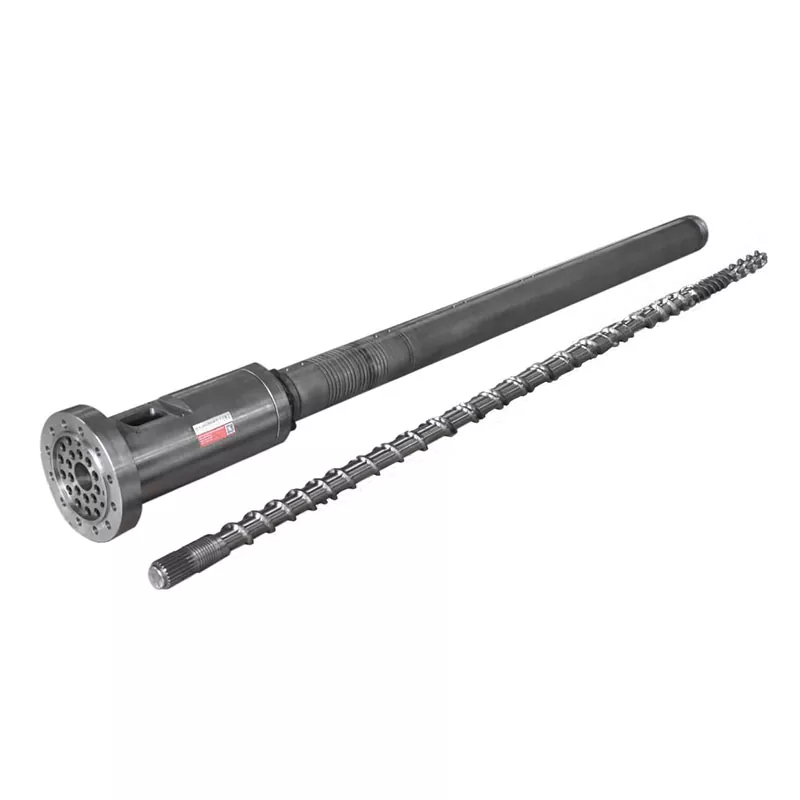
A ຂະຫນານ screw extruder ຄູ່ແຝດມີແກນ screw ຂະຫນານແລະມີເສັ້ນຜ່າກາງນອກນາມສະກຸນຄົງທີ່ຕາມພາກສ່ວນການປຸງແຕ່ງ. ເລຂາຄະນິດຂອງຊ່ອງຍັງສາມາດປ່ຽນແປງໄດ້. ຄໍາວ່າ "ຂະຫນານ" ບໍ່ໄດ້ບອກທ່ານວ່າ screws rotates ຮ່ວມກັນຫຼືໃນທິດທາງກົງກັນຂ້າມ, ຫຼືວ່າເຄື່ອງຈັກແມ່ນມີຈຸດປະສົງສໍາລັບການປະສົມຫຼື extrusion ຜະລິດຕະພັນໂດຍກົງ.
Nastaj ແລະ Wilczyński ແຍກແຍະການຫມູນວຽນຮ່ວມກັນແລະການຕ້ານການຫມຸນຂອງສະກູຄູ່ຄູ່ໃນຂອງເຂົາເຈົ້າ.2024 ການຄົ້ນຄວ້າກ່ຽວກັບການຕ້ານການຫມຸນ extrusion ຂະຫນາດຂຶ້ນ. ການສົນທະນາຂອງພວກເຂົາກໍານົດການປຸງແຕ່ງຜົງ PVC ເປັນຄໍາຮ້ອງສະຫມັກຕ້ານການຫມຸນທີ່ສໍາຄັນ. ຄວາມແຕກຕ່າງຂອງຂະບວນການນັ້ນແມ່ນຈຸດເລີ່ມຕົ້ນສໍາລັບການປຽບທຽບທີ່ມີຄວາມຫມາຍ.
ຮັກສາວຽກງານການຊື້ໃຫ້ສອດຄ່ອງ
ສໍາລັບ PVC ຜະສົມຜະສານຜະສົມຜະສານແຫ້ງ, ປຽບທຽບການຕັ້ງຄ່າຮູບຈວຍແລະຂະຫນານທີ່ກ່ຽວຂ້ອງພາຍໃຕ້ຄວາມຕ້ອງການຂອງຜະລິດຕະພັນດຽວກັນ. ຢ່າໂອນການຮຽກຮ້ອງການປະສົມການຫມູນວຽນທີ່ມີຄວາມໄວສູງກັບເຄື່ອງທໍ່ຕ້ານການຫມຸນພຽງແຕ່ຍ້ອນວ່າທັງສອງມີ screws ຂະຫນານ. ຖ້າວຽກງານຂອງທ່ານແມ່ນການຜະລິດປະສົມ, ນໍາໃຊ້ຢ່າງກວ້າງຂວາງຂອງພວກເຮົາຄູ່ມືການຄັດເລືອກວັດສະດຸແລະ extrusion-systemເພື່ອສ້າງຂະບວນການທໍາອິດ.
ສໍາລັບສາຍໃຫມ່, ຜູ້ສະຫນອງເຄື່ອງຈັກຕ້ອງກໍານົດການຕັ້ງຄ່າການດໍາເນີນງານທັງຫມົດ. ສໍາລັບອົງປະກອບທົດແທນ, ພວກເຮົາເລີ່ມຕົ້ນດ້ວຍເຄື່ອງທີ່ຕິດຕັ້ງແລະຮູບແຕ້ມຂອງມັນ. ວົງຢືມຂອງ screw-and-barrel ບໍ່ສາມາດກໍານົດເອງໄດ້ວ່າສະຖາປັດຕະຍະກໍາເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນແມ່ນເຫມາະສົມບໍ.
ເລຂາຄະນິດ, ໄລຍະກາງ ແລະຂະໜາດຕົວແບບແຕກຕ່າງກັນແນວໃດ
ຄວາມແຕກຕ່າງທາງເລຂາຄະນິດທີ່ເປັນປະໂຫຍດແມ່ນບ່ອນທີ່ວັດສະດຸມີພື້ນທີ່ແລະບ່ອນທີ່ການປະກອບຕ້ອງເຫມາະ. ໃນການຈັດການຮູບຈວຍທໍາມະດາ, ເສັ້ນຜ່າກາງແລະການແຍກແກນສະກູແຕກຕ່າງກັນໄປຕາມຄວາມຍາວຂອງການປຸງແຕ່ງ. ໃນການຈັດການຂະຫນານ, ແກນຍັງຄົງຂະຫນານ. ທັງສອງລາຍລະອຽດບໍ່ໄດ້ລະບຸຄວາມເລິກຊ່ອງ, ການບີບອັດທ້ອງຖິ່ນ, ການເກັບກູ້ເຮັດວຽກຫຼືຫນ້າທີ່ຄວາມກົດດັນທີ່ສົມບູນ.
ຄູ່ເສັ້ນຜ່າສູນກາງບໍ່ແມ່ນການຈັດອັນດັບຄວາມອາດສາມາດ
ຂອງພວກເຮົາຂອບເຂດຂອງຖັງ screw ຄູ່ຮູບຈວຍລາຍຊື່ຄູ່ລວມທັງ Φ65/Φ132 ແລະ Φ80/Φ156. ກ່ອນທີ່ຈະສັ່ງ, ຢືນຢັນວ່າສິ້ນສຸດຮູບແຕ້ມກໍານົດແລະຄວາມຍາວການປຸງແຕ່ງທີ່ກ່ຽວຂ້ອງ. ຢ່າອ່ານຕົວເລກທີສອງເປັນເສັ້ນຜ່າສູນກາງທໍ່ຫຼືອັດຕາສ່ວນຄວາມຍາວຕໍ່ເສັ້ນຜ່າສູນກາງ. L/D ບໍ່ມີມິຕິ; ເສັ້ນຜ່າສູນກາງມີຫົວໜ່ວຍຄວາມຍາວ.
ໄດ້ທໍ່ PVC ຂະຫນານ screw barrelລາຍຊື່ໜ້າ Φ45 ຫາ Φ150 ມມ ແລະ L/D 32 ຫາ 38, ດ້ວຍການປັບແຕ່ງ. ນີ້ແມ່ນທາງເລືອກທີ່ເຜີຍແຜ່ຂອງຜະລິດຕະພັນນັ້ນ. ພວກມັນບໍ່ສ້າງຂະໜາດຮູບຈວຍທີ່ທຽບເທົ່າ ຫຼື ຂອບເຂດຜົນຜະລິດທົ່ວໄປ.
ລວມເອົາການຂັບເຄື່ອນແລະການຈັດການສະຫນັບສະຫນູນ
ພວກເຮົາຈະຮ້ອງຂໍຮູບແບບການຜະລິດກະເປົ໋າ, ລາຍລະອຽດການເຊື່ອມຕໍ່ແລະຊອງປະຕິບັດການທີ່ອະນຸຍາດໃຫ້ຄຽງຄູ່ກັບຮູບແຕ້ມຫົວຫນ່ວຍການປຸງແຕ່ງ. ພື້ນທີ່ແບກຫຼືເສັ້ນຜ່າສູນກາງຂອງອາຫານທີ່ໃຫຍ່ກວ່າບໍ່ແມ່ນການທົດແທນສໍາລັບແຮງບິດ, ຄວາມໄວແລະແຮງດັນທີ່ຖືກຢືນຢັນ. ປຽບທຽບຂໍ້ສະເຫນີທີ່ສົມບູນແທນທີ່ຈະສົມມຸດຄວາມສາມາດກົນຈັກຈາກຮູບຖ່າຍ.


Conical vs parallel twin screw extruder: ການປຽບທຽບທີ່ຄ້າຍຄື
ການຕັ້ງຄ່າທັງສອງສົມຄວນໄດ້ຮັບການປະເມີນເມື່ອພວກເຂົາຖືກສະເຫນີສໍາລັບວຽກ PVC ດຽວກັນ. ຂໍ້ໄດ້ປຽບທີ່ມີທ່າແຮງຂອງພວກມັນພຽງແຕ່ກາຍເປັນປະໂຫຍດຫຼັງຈາກທີ່ຜູ້ສະຫນອງກໍານົດໂປຣໄຟລ໌ສະກູຕົວຈິງ, ການຈັດລຽງອາຫານ, ໄດແລະສະພາບການເຮັດວຽກ. ພວກເຮົາຈະໃຊ້ຕາຕະລາງຕໍ່ໄປນີ້ເພື່ອປຽບທຽບການສະເຫນີ, ແທນທີ່ຈະໃຫ້ລາງວັນຜູ້ຊະນະທົ່ວໄປສໍາລັບແຕ່ລະແຖວ.
| ການຕັດສິນໃຈ | ການຕັ້ງຄ່າຮູບຈວຍ | ການຕັ້ງຄ່າຂະຫນານ | ຫຼັກຖານເພື່ອຮ້ອງຂໍ |
|---|---|---|---|
| ການໄດ້ຮັບວັດສະດຸ | ກວດເບິ່ງເລຂາຄະນິດຂອງທ້າຍອາຫານ ແລະປະລິມານທີ່ສາມາດໃຊ້ໄດ້ດ້ວຍການຜະສົມຜົງທີ່ຕັ້ງໄວ້. | ກວດເບິ່ງການເປີດອາຫານ, ໂປຣໄຟລ໌ຊ່ອງ ແລະລະບົບການໃຫ້ອາຫານສໍາລັບການປະສົມດຽວກັນ. | ຮູບແບບການໃຫ້ອາຫານ, ຄວາມໜາແໜ້ນຫຼາຍ ແລະການບັນທຶກອັດຕາອາຫານທີ່ໝັ້ນຄົງ. |
| Fusion ແລະປະຫວັດສາດຄວາມຮ້ອນ | ປະເມີນການປ່ຽນແປງເລຂາຄະນິດດ້ວຍຄວາມໄວ, ການຕື່ມຂໍ້ມູນແລະການຄວບຄຸມອຸນຫະພູມ. | ປະເມີນຄວາມຍາວປະມວນຜົນທີ່ເລືອກ ແລະເລຂາຄະນິດຊ່ອງທ້ອງຖິ່ນ. | ອຸປະກອນການກໍານົດ, ປ່ອງຢ້ຽມຂະບວນການແລະຜົນໄດ້ຮັບຜະລິດຕະພັນສໍາເລັດຮູບ. |
| ລະບາຍອາກາດ | ຢືນຢັນຕໍາແຫນ່ງລະບາຍອາກາດແລະເງື່ອນໄຂຂະບວນການທີ່ຈໍາເປັນຢູ່ທີ່ນັ້ນ. | ຢືນຢັນຕໍາແຫນ່ງລະບາຍອາກາດແລະຫນ້າທີ່ສ້າງຄວາມກົດດັນລົງລຸ່ມ. | ການສັງເກດການທົດລອງແລະເງື່ອນໄຂຂອງລະບົບລະບາຍອາກາດທີ່ຕົກລົງ. |
| ຄວາມກົດດັນແລະການໂຫຼດຂັບ | ໃຊ້ຂອບເຂດຂອງໄດແລະຫນ່ວຍປະມວນຜົນຕົວຈິງ. | ໃຊ້ຂອບເຂດຂອງໄດແລະຫນ່ວຍປະມວນຜົນຕົວຈິງ. | ຊອງປະຕິບັດການທີ່ອະນຸມັດຜູ້ສະຫນອງແລະພາສີຕາຍ. |
| ໄລຍະຜົນຜະລິດ | ຢືນຢັນຜົນຜະລິດທີ່ຍອມຮັບໃນຂະຫນາດຜະລິດຕະພັນທີ່ຕ້ອງການ. | ຢືນຢັນຜົນຜະລິດທີ່ຍອມຮັບໃນຂອບເຂດຈໍາກັດຄຸນນະພາບດຽວກັນ. | ຈຸດການຜະລິດຂັ້ນຕ່ໍາແລະສູງສຸດທີ່ຫມັ້ນຄົງ. |
| ພະລັງງານ | ວັດແທກຈຸດປະຕິບັດງານຂອງຜູ້ສະຫມັກ. | ວັດແທກຈຸດປະຕິບັດງານຂອງຜູ້ສະຫມັກ. | kWh ຕໍ່ກິໂລທີ່ຍອມຮັບ, ມີຂອບເຂດກໍານົດແລະໄລຍະເວລາ. |
| ສວມໃສ່ແລະການທົດແທນ | ກວດກາພາກສ່ວນການຫາຄູ່ ແລະເງື່ອນໄຂການປັບຕົວທີ່ອະນຸຍາດ. | ກວດສອບທັງສອງ screws ແລະທັງສອງ bores barrel. | ແຜນທີ່ການສວມໃສ່ທີ່ຕັ້ງແລະຂອບເຂດການທົດແທນ. |
| ການລົງທຶນ | ປະກອບມີການຕິດຕັ້ງ, ຜູ້ຊ່ວຍແລະລະດັບການຜະລິດທີ່ກໍານົດໄວ້. | ລວມເອົາຂອບເຂດໂຄງການດຽວກັນ. | ລາຍການວົງຢືມທີ່ມີການຍົກເວັ້ນທຽບເທົ່າ ແລະເງື່ອນໄຂການຍອມຮັບ. |
ໃນ abstract ຂອງເຂົາການປຽບທຽບຂອງ extrusion ຂະຫນານແລະຮູບຈວຍ, S. Seifert ປະເມີນການຕັ້ງຄ່າ, ທີ່ໃຊ້ເວລາທີ່ຢູ່ອາໄສແລະ shear ຕໍ່ການນໍາໃຊ້ສິ້ນ PVC. ທີ່ສະຫນັບສະຫນູນການປຽບທຽບຂະບວນການສະເພາະ; ມັນບໍ່ໄດ້ສະຫນອງການຕັດທໍ່ຂະຫນາດທົ່ວໄປຫຼືອັດຕາສ່ວນການປະຫຍັດພະລັງງານສໍາລັບການຊື້ໃຫມ່.
ວິທີການສ້າງ PVC ຂອງທ່ານປ່ຽນແປງການຕັດສິນໃຈ
ເລີ່ມຕົ້ນສະເພາະກັບສິ່ງທີ່ເຂົ້າໄປໃນເຄື່ອງແລະສິ່ງທີ່ຕ້ອງອອກຈາກຕາຍ. " PVC ແຂງ" ແມ່ນກວ້າງເກີນໄປສໍາລັບການປຽບທຽບສອງຂໍ້ສະເຫນີ. ພວກເຮົາຈະຮ້ອງຂໍເອົາຊັ້ນຢາງ, ປະເພດ filler ແລະການໂຫຼດ, stabilizer ແລະລະບົບ lubrication, ເນື້ອໃນນໍາໃຊ້ຄືນ, ຮູບແບບການໃຫ້ອາຫານແລະວິທີການກະກຽມ. ບັນທຶກການແກ້ໄຂສູດເພື່ອໃຫ້ການທົດລອງແລະວົງຢືມອະທິບາຍອຸປະກອນດຽວກັນ.
ຮັກສາຫົວໜ່ວຍອົງປະກອບໃຫ້ຊັດເຈນ
ການໂຫຼດໃນ phr ຫມາຍຄວາມວ່າສ່ວນຕໍ່ຮ້ອຍສ່ວນຂອງຢາງ, ບໍ່ແມ່ນສ່ວນຮ້ອຍນ້ໍາຫນັກຂອງສານປະສົມທັງຫມົດ. ໃນຖານະເປັນຕົວຢ່າງອົງປະກອບທີ່ງ່າຍດາຍ, 100 ພາກສ່ວນ mass resin ບວກ 50 ພາກສ່ວນ filler, ບໍ່ມີສ່ວນປະກອບອື່ນ, ມີ 50 ÷ 150 = 33.3% filler ໂດຍມະຫາຊົນທັງຫມົດ. ການເພີ່ມສ່ວນປະກອບອື່ນໆປ່ຽນແປງອັດຕາສ່ວນນັ້ນ. ເລກເລກນີ້ບໍ່ໄດ້ຕັ້ງການໂຫຼດທີ່ປອດໄພສໍາລັບເຄື່ອງຈັກທັງສອງ.
ຖາມວ່າຄວາມສອດຄ່ອງຂອງອາຫານຈະຖືກປະເມີນແນວໃດ. ການປ່ຽນແປງໃນຄວາມຫນາແຫນ້ນຫຼືການກະກຽມອາຫານຄວນໄດ້ຮັບການບັນທຶກໄວ້ແທນທີ່ຈະຖືກເຊື່ອງໄວ້ຢູ່ຫລັງຊື່ໂພລີເມີທີ່ບໍ່ປ່ຽນແປງ. ຖ້າຜູ້ສະຫນອງແນະນໍາເລຂາຄະນິດທີ່ແຕກຕ່າງກັນ, ຮຽກຮ້ອງໃຫ້ມີຄໍາອະທິບາຍທີ່ກ່ຽວຂ້ອງກັບສະພາບວັດສະດຸທີ່ໄດ້ກໍານົດແລະວຽກງານການຜະລິດ.
ກໍານົດປ່ອງຢ້ຽມ fusion ແລະ venting ທີ່ເປັນປະໂຫຍດ
Nastaj ແລະ Wilczyński'sການສຶກສາ extrusion counter-rotatingປະຕິບັດຕໍ່ອຸນຫະພູມ, ການພັດທະນາການລະລາຍແລະການສົ່ງຜ່ານຕາມຈຸດປະສົງການຂະຫຍາຍຄູ່. ມັນຍັງອະທິບາຍເຖິງການຮົ່ວໄຫຼໃນລະບົບ intermeshing. ດັ່ງນັ້ນພວກເຮົາຈຶ່ງຈະບໍ່ສະແດງຂະບວນການເຕັມທີ່ຈາກປະລິມານຊ່ອງຫວ່າງເປົ່າ, ຫຼືກໍານົດຄວາມໄວຂອງ screw ໂດຍບໍ່ມີການພິຈາລະນາການພັດທະນາວັດສະດຸຕາມຫນ່ວຍ.
ຕົກລົງເຫັນດີວ່າການອ່ານຄວາມກົດດັນແລະອຸນຫະພູມວັດສະດຸໃດຈະຖືກປະຕິບັດ, ບ່ອນທີ່ພວກມັນຈະຖືກປະຕິບັດແລະວິທີການຕົວຢ່າງຜະລິດຕະພັນຈະກ່ຽວຂ້ອງກັບການອ່ານເຫຼົ່ານັ້ນ. ຈຸດຕັ້ງຖັງພຽງຢ່າງດຽວບໍ່ໃຫ້ບັນທຶກນັ້ນ. ປ່ອງຢ້ຽມປະຕິບັດການທີ່ເປັນປະໂຫຍດກໍານົດເງື່ອນໄຂທີ່ຜະລິດຕະພັນທີ່ຕ້ອງການຜ່ານ, ບໍ່ພຽງແຕ່ບ່ອນທີ່ເຄື່ອງເຮັດວຽກ.
ໃຊ້ການທົດສອບຜະລິດຕະພັນພາຍໃນຂອບເຂດຕົວຈິງຂອງພວກເຂົາ
ASTM D2152-23ແກ້ໄຂຄວາມພຽງພໍຂອງ fusion ໃນທໍ່ PVC ແຂງແລະອຸປະກອນ molded ດ້ວຍການແຊ່ນ້ໍາ acetone. ຂໍ້ຈໍາກັດທີ່ເຜີຍແຜ່ຂອງມັນກ່າວວ່າມັນບໍ່ສາມາດຈໍາແນກການເຊື່ອມໂຊມຂອງຄວາມຮ້ອນຈາກການປະສົມທີ່ພຽງພໍແລະບໍ່ໄດ້ທົດແທນການທົດສອບທາງດ້ານຮ່າງກາຍຫຼືເຄມີອື່ນໆ. ມັນບໍ່ແມ່ນໃບຢັ້ງຢືນຄຸນນະພາບຜະລິດຕະພັນໂດຍລວມ. ການທົດສອບຕົວລະລາຍທີ່ໃຊ້ໄດ້ແມ່ນຂຶ້ນກັບບຸກຄະລາກອນທີ່ມີຄຸນວຸດທິ ແລະການຄວບຄຸມຄວາມປອດໄພທີ່ຕ້ອງການ.
ສໍາລັບໂຄງການທໍ່ຄວາມກົດດັນ PVC-U ຝາແຂງທີ່ກ່ຽວຂ້ອງ,ISO 1452-2:2009ກໍານົດຄຸນລັກສະນະຂອງທໍ່ແລະຕົວກໍານົດການທົດສອບທີ່ກ່ຽວຂ້ອງ. ມັນບໍ່ໄດ້ເລືອກເລຂາຄະນິດສະກູ. ຕົກລົງເຫັນດີກັບມາດຕະຖານຜະລິດຕະພັນ, ສະບັບ ແລະຄວາມຕ້ອງການຂອງຕະຫຼາດ ກ່ອນທີ່ຈະຕັດສິນໃຈວ່າສິ່ງທີ່ເປັນຜົນຜະລິດທີ່ຍອມຮັບ.
ຂະຫນາດ extruder ປະມານຜົນຜະລິດຂາຍໄດ້
ເປົ້າຫມາຍການຜະລິດຄວນຈະມາຈາກຕາຕະລາງຜະລິດຕະພັນ. ພວກເຮົາຈະຮ້ອງຂໍໃຫ້ມີຂອບເຂດຜົນຜະລິດທີ່ຕ້ອງການ, ບໍ່ພຽງແຕ່ທໍ່ທີ່ໃຫຍ່ທີ່ສຸດຫຼືຈໍານວນລາຍການທີ່ສູງທີ່ສຸດ. ເສັ້ນທີ່ກົງກັບຈຸດຫນຶ່ງທີ່ມີຜົນຜະລິດສູງອາດຈະຍັງຕ້ອງການການທົບທວນຄືນແຍກຕ່າງຫາກສໍາລັບຜະລິດຕະພັນຂະຫນາດນ້ອຍກວ່າ, ການດໍາເນີນງານຊ້າລົງຫຼືຮູບແບບທີ່ແຕກຕ່າງກັນ.
ແປຄວາມໄວສາຍເປັນກະແສມະຫາຊົນ
ສໍາລັບຜະລິດຕະພັນຢ່າງຕໍ່ເນື່ອງ, ໃຫ້ຄູນມະຫາຊົນຕົວຈິງຕໍ່ແມັດໂດຍຄວາມໄວເສັ້ນແລະແປງນາທີເປັນຊົ່ວໂມງ. ໃຊ້ນ້ໍາຫນັກຜະລິດຕະພັນທີ່ລະບຸຫຼືການວັດແທກທີ່ຢືນຢັນ. ຢ່າສົມມຸດຄວາມຫນາແຫນ້ນທົ່ວໄປຫຼືຄວາມຫນາຂອງກໍາແພງໃນເວລາທີ່ຄິດໄລ່ຄວາມຕ້ອງການຊື້ທີ່ແທ້ຈິງ.
ການໄຫຼຂອງຜະລິດຕະພັນທີ່ຕ້ອງການ (kg/h) = ມະຫາຊົນຕໍ່ແມັດ (kg/m) × ຄວາມໄວເສັ້ນ (m/min) × 60
ສໍາລັບທໍ່ຮູບແຕ້ມທີ່ມີນໍ້າຫນັກ 2.0 ກລ/ມ ຢູ່ທີ່ 3.0 ມ/ນາທີ, ເປົ້າໝາຍແມ່ນ 360 ກລ/ຊມ. ຢູ່ທີ່ 4.0 m / ນາທີ, ຜະລິດຕະພັນດຽວກັນຕ້ອງການ 480 kg / h. ເຫຼົ່ານີ້ແມ່ນສົມມຸດວ່າວັດສະດຸປ້ອນການວາງແຜນ, ບໍ່ແມ່ນຜົນການທົດລອງ Nanhaiya. ທັງສອງການຄິດໄລ່ບໍ່ໄດ້ບອກພວກເຮົາວ່າເຄື່ອງຮູບຈວຍຫຼືຂະຫນານໂດຍສະເພາະຈະຕອບສະຫນອງຄວາມຕ້ອງການດ້ານຄຸນນະພາບ.
ກວດເບິ່ງສ່ວນທີ່ເຫຼືອຂອງສາຍ
ທົບທວນການປະສົມ ແລະ ການກະກຽມອາຫານຢູ່ທາງເທິງ, ຫຼັງຈາກນັ້ນການປັບທຽບ, ຄວາມເຢັນ, ຂັບໄລ່ ແລະຕັດລົງລຸ່ມ. ຂໍໃຫ້ຜູ້ສະຫນອງອຸປະກອນທີ່ຮັບຜິດຊອບເພື່ອຢືນຢັນຈຸດການຜະລິດທີ່ສະເຫນີ. ຖ້າພາກສ່ວນຄວາມເຢັນທີ່ມີຢູ່ພຽງແຕ່ສະຫນັບສະຫນູນຄວາມໄວຂອງຜະລິດຕະພັນໃນປະຈຸບັນ, ການອະນຸມັດຜົນຜະລິດ extruder ເພີ່ມເຕີມບໍ່ໄດ້ອະນຸມັດຄວາມໄວຂອງສາຍທີ່ສູງຂຶ້ນ.
ຫນ້າທີ່ຄວາມກົດດັນຍັງຢູ່ໃນການປຽບທຽບ. ການປ່ຽນຜະລິດຕະພັນຫຼືການຕາຍສາມາດປ່ຽນຫນ້າວຽກຂອງເຄື່ອງຈັກເຖິງແມ່ນວ່າໃນເວລາທີ່ກິໂລກໍາທີ່ຕ້ອງການຈະຢູ່ຄືກັນ. ບັນທຶກສະຖານທີ່ເຄື່ອງມືແລະການວັດແທກກັບແຕ່ລະຈຸດການຜະລິດເພື່ອໃຫ້ການຮຽກຮ້ອງຄວາມສາມາດຍັງຄົງສາມາດຕີຄວາມຫມາຍໄດ້.
ປຽບທຽບຂອບເຂດການຜະລິດ
ພວກເຮົາຈະຄັດເລືອກການຕັ້ງຄ່າທີ່ສາມາດສະແດງໃຫ້ເຫັນລະດັບທີ່ຕ້ອງການກັບຜະລິດຕະພັນທີ່ຍອມຮັບໄດ້, ຫຼັງຈາກນັ້ນສົມທຽບຄ່າໃຊ້ຈ່າຍຂອງຕົນ. ຢ່າເພີ່ມອັດຕາສ່ວນຄວາມປອດໄພໂດຍຕົນເອງແລະໂທຫາເຄື່ອງທີ່ເລືອກ. ຄວາມອາດສາມາດສະຫງວນໃດນຶ່ງຄວນກົງກັບຜະລິດຕະພັນ, ໜ້າທີ່ ຫຼືຄວາມຕ້ອງການປະຕິບັດງານໃນອະນາຄົດທີ່ຜູ້ສະໜອງໄດ້ທົບທວນຄືນ.
ປຽບທຽບພະລັງງານ, ການສວມໃສ່ ແລະຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານທັງໝົດ
ການຈັດອັນດັບຂອງມໍເຕີເປັນຂໍ້ກໍາຫນົດຄວາມອາດສາມາດ, ບໍ່ແມ່ນການວັດແທກພະລັງງານ. ສໍາລັບການປຽບທຽບການບໍລິໂພກພະລັງງານຂອງ extruder screw ຄູ່ແຝດທີ່ເປັນປະໂຫຍດ, ກໍານົດສິ່ງທີ່ເຄື່ອງວັດແທກປະກອບມີ: ໄດແລະເຄື່ອງເຮັດຄວາມຮ້ອນ, extruder ສົມບູນ, ຫຼືເສັ້ນທັງຫມົດ. ຮັກສາເຂດແດນນັ້ນໄວ້ບໍ່ປ່ຽນແປງ ແລະລະບຸວ່າການເລີ່ມຕົ້ນ ແລະການຜະລິດທີ່ຖືກປະຕິເສດແມ່ນຮວມຢູ່ນຳ.
ແບ່ງພະລັງງານໂດຍຜະລິດຕະພັນທີ່ຍອມຮັບ
ພະລັງງານສະເພາະ (kWh/kg ຮັບເອົາ) = ພະລັງງານທີ່ວັດແທກໃນລະຫວ່າງໄລຍະ ÷ ຮັບເອົາຜະລິດຕະພັນມະຫາຊົນໃນໄລຍະດຽວກັນນັ້ນ
ຕົວຢ່າງຫນຶ່ງຊົ່ວໂມງຕໍ່ໄປນີ້ແມ່ນສົມມຸດຕິຖານ. ຜູ້ສະຫມັກທັງສອງໃຊ້ເງື່ອນໄຂການຍອມຮັບຂອງຜະລິດຕະພັນດຽວກັນແລະຂອບເຂດຊາຍແດນຂອງເຄື່ອງວັດແທກພະລັງງານ. ມັນສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງຜົນຜະລິດລວມແລະການຍອມຮັບຜົນຜະລິດສາມາດນໍາໄປສູ່ການສະຫລຸບທີ່ແຕກຕ່າງກັນ.
| ຕົວຢ່າງການວາງແຜນຫນຶ່ງຊົ່ວໂມງ | ຜູ້ສະໝັກ ກ | ຜູ້ສະໝັກ ຂ |
|---|---|---|
| ພະລັງງານພາຍໃນຂອບເຂດທີ່ລະບຸໄວ້ | 100 kWh | 120 kWh |
| ຍອດຜະລິດຕະພັນລວມ | 500 ກິໂລ | 600 ກິໂລ |
| ມະຫາຊົນຜະລິດຕະພັນທີ່ໄດ້ຮັບການຍອມຮັບ | 480 ກິໂລ | 540 ກິໂລ |
| ພະລັງງານຕໍ່ກິໂລລວມ | 0.200 kWh/kg | 0.200 kWh/kg |
| ພະລັງງານຕໍ່ກິໂລທີ່ຍອມຮັບ | 0.208 kWh/kg | 0.222 kWh/kg |
B ສະຫນອງອຸປະກອນການຍອມຮັບຫຼາຍໃນໄລຍະ; A ໃຊ້ພະລັງງານຫນ້ອຍຕໍ່ກິໂລກຣາມທີ່ຍອມຮັບ. ນັ້ນແມ່ນການຊື້ - ຂາຍ, ບໍ່ແມ່ນຫຼັກຖານວ່າເລຂາຄະນິດຊະນະ. ບອກອັດຕາການຜະລິດທີ່ຕ້ອງການແລະເຮັດຊ້ໍາການປຽບທຽບໃນຈຸດປະຕິບັດງານທີ່ກ່ຽວຂ້ອງກັບຕາຕະລາງການຜະລິດ.
ລະບຸການປົກປ້ອງສວມໃສ່ແຍກຕ່າງຫາກ
ຂອງພວກເຮົາຫນ້າຜະລິດຕະພັນຮູບຈວຍກະດານ PVCລາຍຊື່ 38CrMoAlA ແລະທາງເລືອກການປິ່ນປົວ nitriding ຫຼື bimetallic. ທາງເລືອກເຫຼົ່ານັ້ນບໍ່ໄດ້ສ້າງຕົວຄູນຊີວິດການບໍລິການ. ພວກເຮົາຈະລະບຸດ້ານການເຮັດວຽກ, ລະບົບອຸປະກອນການແລະຄວາມຕ້ອງການການກວດກາຕໍ່ກັບການສ້າງຕົວຈິງແລະສະຖານທີ່ສວມໃສ່, ແທນທີ່ຈະເລືອກເອົາໂດຍປ້າຍສໍາລັບໂລຫະຢ່າງດຽວ.
ລວມເອົາວັດສະດຸທີ່ຖືກປະຕິເສດ, ເວລາການປ່ຽນແປງ, ການບໍາລຸງຮັກສາທີ່ວາງແຜນແລະການທົດແທນຂອບເຂດໃນການປຽບທຽບຄ່າໃຊ້ຈ່າຍ. ໃຊ້ບັນທຶກການປະຕິບັດຕົວຈິງຫຼືການຄາດຄະເນທີ່ກໍານົດຢ່າງຊັດເຈນສໍາລັບການປ້ອນຂໍ້ມູນເຫຼົ່ານັ້ນ. ລາຄາຊື້ທີ່ຕໍ່າກວ່າບໍ່ໄດ້ຕອບວ່າເຄື່ອງປະກອບທີ່ສະເໜີມານັ້ນກົງກັບລະດັບການຜະລິດ ຫຼື ເໝາະກັບອຸປະກອນທີ່ຕິດຕັ້ງ.
ວິທີການເລືອກ extruder screw ຄູ່ສໍາລັບຄໍາຮ້ອງສະຫມັກ PVC ຂອງທ່ານ
ຄໍາແນະນໍາຂອງພວກເຮົາແມ່ນເພື່ອຮັກສາເລຂາຄະນິດທັງສອງຢູ່ໃນບັນຊີລາຍຊື່ສັ້ນໃນເວລາທີ່ທັງສອງຍັງບໍ່ທັນໄດ້ປະຕິເສດໂດຍຂະບວນການຫຼືຫຼັກຖານກົນຈັກ. ຫຼັງຈາກນັ້ນ, ເອົາການຕັ້ງຄ່າທີ່ບໍ່ເຫມາະສົມອອກໂດຍໃຊ້ຄໍາຮ້ອງສະຫມັກຕົວຈິງ. "ທໍ່," "ໂປຣໄຟລ໌" ແລະ "ກະດານ" ກໍານົດຄອບຄົວຂອງຜະລິດຕະພັນ, ບໍ່ແມ່ນຂໍ້ມູນສະເພາະຂອງ extrusion ຄົບຖ້ວນ.
ທໍ່ PVC extrusion
ພວກເຮົາເຜີຍແຜ່ທັງສອງ aທໍ່ PVC ຮູບທໍ່ກົມ screwແລະ ກທໍ່ PVC ຂະຫນານ screw barrel. ນັ້ນແມ່ນເຫດຜົນທີ່ຈະປຽບທຽບການຕັ້ງຄ່າ, ບໍ່ແມ່ນຄໍາສັນຍາວ່າທຸກໆຂະຫນາດເຫມາະສົມກັບທຸກໆທໍ່. ເລີ່ມຕົ້ນດ້ວຍຂະຫນາດຜະລິດຕະພັນ, ການສ້າງຕັ້ງ, ພາສີຄວາມກົດດັນແລະຈຸດຜະລິດຕະພັນທີ່ຕ້ອງການທີ່ຫມັ້ນຄົງ.
ຫນ້າທໍ່ຮູບຈວຍປະກອບມີແຖບຄໍາຮ້ອງສະຫມັກຂອງ 16 ຫາ 63 ມມ, 50 ຫາ 110 ມມແລະ 90 ຫາ 160 ມມ. ຕົວເລກເຫຼົ່ານັ້ນອະທິບາຍຄໍາຮ້ອງສະຫມັກທໍ່ທີ່ມີລາຍຊື່. ພວກມັນບໍ່ແມ່ນເສັ້ນຜ່າສູນກາງຂອງສະກູແລະບໍ່ໄດ້ສ້າງຕັ້ງຂະຫນາດທໍ່ສູງສຸດທົ່ວໄປສໍາລັບເຄື່ອງຈັກຮູບຈວຍ.
ໂປຣໄຟລ໌ ແລະກະດານ
ສໍາລັບໂປຣໄຟລ໌, ປະກອບມີຮູບແຕ້ມພາກ, ນ້ໍາຫນັກຕໍ່ແມັດ, ການຈັດການການປັບທຽບແລະຄວາມຕ້ອງການການຍອມຮັບມິຕິລະດັບ. ສໍາລັບຄະນະກໍາມະ, ກໍານົດບໍ່ວ່າຈະເປັນແຂງຫຼື foamed ແລະກໍານົດຄວາມຫນາທີ່ຍອມຮັບ, ຄວາມຫນາແຫນ້ນຂອງທີ່ກ່ຽວຂ້ອງ, ດ້ານແລະຂະຫນາດ. ການປ່ຽນແປງໃນການກໍ່ສ້າງຜະລິດຕະພັນສົມຄວນໄດ້ຮັບການທົບທວນຄືນຂະບວນການສົດ.
ຂອງພວກເຮົາຄູ່ມືແນະ ນຳ ດ້ານສະກູຂອງກະດານ PVC ໂຟມກວມເອົາການທົດແທນໂດຍຫຍໍ້ໃນລາຍລະອຽດເພີ່ມເຕີມ. ພວກເຮົາຈະຮັກສາການທົບທວນສະເພາະແອັບພລິເຄຊັນນັ້ນແຍກຕ່າງຫາກຈາກການປຽບທຽບເລຂາຄະນິດທົ່ວໄປ. ອົງປະກອບໄມ້ທີ່ໃຊ້ PVC ຍັງຕ້ອງການການທົບທວນຄືນສູດຂອງຕົນເອງ; ຢ່າໂອນບົດສະຫຼຸບຈາກ PE- ຫຼື PP-based composite ຍ້ອນວ່າຜະລິດຕະພັນທັງສອງຖືກເອີ້ນວ່າ WPC.
ເມື່ອໃດທີ່ຈະເປີດທາງເລືອກ
ກວດເບິ່ງຂໍ້ມູນສະເພາະເມື່ອສູດອາຫານ, ຮູບແບບອາຫານ, ເປົ້າໝາຍຄຸນນະພາບ ຫຼືຕາຕະລາງຜະລິດຕະພັນມີການປ່ຽນແປງ. ສໍາລັບຂະບວນການທີ່ມີຢູ່ແລ້ວທີ່ບໍ່ປ່ຽນແປງ, ການທົດແທນທີ່ກົງກັນຢ່າງຖືກຕ້ອງຄວນໄດ້ຮັບການປະເມີນກ່ອນທີ່ຈະສະເຫນີການແປງເຄື່ອງຈັກ. ສໍາລັບວຽກງານການຜະລິດທີ່ຂະຫຍາຍອອກ, ຂໍໃຫ້ຜູ້ສະຫນອງເຄື່ອງຈັກທົບທວນຄືນສາຍທີ່ສົມບູນແທນທີ່ຈະສັນຍາການປ່ຽນແປງໂດຍຜ່ານເລຂາຄະນິດສະກູຢ່າງດຽວ.
ຖ້າເສັ້ນຮູບຈວຍທີ່ມີຢູ່ແລ້ວກວມເອົາຄຸນນະພາບແລະລະດັບຜົນຜະລິດທີ່ຕ້ອງການ, ພວກເຮົາທໍາອິດຈະປະເມີນການທົດແທນຮູບຈວຍທີ່ກົງກັນ, ບໍ່ແມ່ນການຂາຍການແປງຂະຫນານເປັນການຍົກລະດັບອັດຕະໂນມັດ. ເຫດຜົນດຽວກັນໃຊ້ກັບເສັ້ນຂະຫນານທີ່ພໍໃຈ. ສໍາລັບຫນ້າທີ່ການຜະລິດໃຫມ່, ເລືອກການຕັ້ງຄ່າທີ່ມີຄໍາຮ້ອງສະຫມັກທີ່ສະແດງໃຫ້ເຫັນ; ລາຄາຊື້ທີ່ສູງກວ່າ ຫຼືເສັ້ນຜ່າສູນກາງນາມທີ່ໃຫຍ່ກວ່ານັ້ນບໍ່ແມ່ນການສາທິດນັ້ນ.
ທ່ານສາມາດທົດແທນຫຼືປ່ຽນ screw ແລະ barrel ທີ່ມີຢູ່ແລ້ວ?
ຖັງ screw ຝາແຝດຮູບຈວຍແລະຖັງສະກູຄູ່ຂະຫນານບໍ່ແມ່ນອຸປະກອນທີ່ປ່ຽນກັນໄດ້. ກ່ອນທີ່ຈະປຶກສາຫາລືການປ່ຽນໃຈເຫລື້ອມໃສ, ໄດ້ຮັບການທົບທວນຄືນເຄື່ອງທີ່ສົມບູນ. ການຈັດລຽງຜົນຜະລິດຂອງກ່ອງເກຍ, ການເຊື່ອມຕໍ່ shaft, ການຕິດຕັ້ງຖັງແລະຮູບແບບຫນ່ວຍປະມວນຜົນເປັນຢູ່ໃນການທົບທວນຄືນນັ້ນ, ຄຽງຄູ່ກັບການໃຫ້ອາຫານ, ລະບາຍອາກາດ, ຄວາມຮ້ອນແລະຄວາມເຢັນ.
ກ່ອນທີ່ຂ້ອຍຈະແນະນໍາເລຂາຄະນິດສະກູທີ່ແຕກຕ່າງກັນ
ໃນເວລາທີ່ຂ້າພະເຈົ້າທົບທວນຄືນບັນຫາການ extrusion PVC, ຄໍາຖາມທໍາອິດຂອງຂ້າພະເຈົ້າແມ່ນວ່າພວກເຮົາກໍາລັງຟື້ນຟູຂະບວນການຕົ້ນສະບັບຫຼືຂໍໃຫ້ເຄື່ອງຈັກເຮັດວຽກທີ່ແຕກຕ່າງກັນ. ການທົດແທນອົງປະກອບທີ່ສວມໃສ່ແລະການເພີ່ມກໍາລັງການຜະລິດຮຽກຮ້ອງໃຫ້ມີຫຼັກຖານທີ່ແຕກຕ່າງກັນ. ຂ້າພະເຈົ້າຈະບໍ່ແນະນໍາໃຫ້ປ່ຽນລະຫວ່າງສະກູຮູບຈວຍແລະຂະຫນານພຽງແຕ່ເນື່ອງຈາກວ່າສາຍໄດ້ກາຍເປັນບໍ່ຫມັ້ນຄົງ.
ຖ້າຜົນຜະລິດມີຄວາມຜັນຜວນ, ຂ້ອຍເລີ່ມຕົ້ນໂດຍການຮ້ອງຂໍໃຫ້ມີການປັບປຸງສູດ, ເງື່ອນໄຂການໃຫ້ອາຫານ, ບັນທຶກການດໍາເນີນງານແລະຜົນການກວດກາຜະລິດຕະພັນສໍາເລັດຮູບ. ຂ້ອຍຕ້ອງການຄວາມກົດດັນ, ອຸນຫະພູມ, ຄວາມໄວຂອງສະກູແລະຜົນຜະລິດທີ່ຍອມຮັບໄດ້ບັນທຶກໄວ້ໃນໄລຍະເວລາດຽວກັນ. ການປຽບທຽບຜົນຜະລິດສູງສຸດຂອງມື້ວານນີ້ກັບສະເລ່ຍຂອງມື້ນີ້ບອກຂ້າພະເຈົ້າພຽງເລັກນ້ອຍຖ້າຫາກວ່າວັດສະດຸຫຼືຜະລິດຕະພັນມີການປ່ຽນແປງ.
ຕໍ່ໄປ, ຂ້າພະເຈົ້າທົບທວນຄືນການຕັ້ງຄ່າກົນຈັກ. ຊຸດແຕ້ມຄວນກໍານົດທິດທາງການຫມຸນ, ເລຂາຄະນິດສະກູ, ໄລຍະຫ່າງສູນກາງ, ການເຊື່ອມຕໍ່ໄດແລະການໂຕ້ຕອບຂອງຖັງ. ສໍາລັບການປະກອບການທົດແທນ, ຂ້າພະເຈົ້າຍັງຕ້ອງການການວັດແທກທີ່ຕິດກັບຕໍາແຫນ່ງທີ່ມີຊື່ທັງສອງ screws ແລະທັງສອງ bores barrel. ໝາຍເລກແບບຈໍາລອງແມ່ນການອ້າງອີງເລີ່ມຕົ້ນ, ບໍ່ແມ່ນການອະນຸຍາດໃຫ້ຜະລິດ.
ຫຼັງຈາກນັ້ນຂ້າພະເຈົ້າແຍກການກະທໍາທີ່ເປັນໄປໄດ້. ບັນຫາການໃຫ້ອາຫານຕ້ອງການການສືບສວນການໃຫ້ອາຫານ. ການສວມໃສ່ທີ່ສົງໃສຕ້ອງການລາຍງານການກວດກາທີ່ກົງກັນ. ຮູບແບບການປ່ຽນແປງຮຽກຮ້ອງໃຫ້ມີການກວດສອບຂະບວນການ. ຖ້າຜົນຜະລິດເປົ້າຫມາຍໄດ້ເພີ່ມຂຶ້ນ, ອຸປະກອນເຮັດຄວາມເຢັນ, ດຶງແລະການຕັດຕ້ອງເຂົ້າໄປໃນການສົນທະນາກ່ອນທີ່ຂ້ອຍຈະແນະນໍາຫນ່ວຍປະມວນຜົນຂະຫນາດໃຫຍ່.
ກ່ອນທີ່ຈະດໍາເນີນການຄໍາສັ່ງ, ຂ້າພະເຈົ້າຈະຕົກລົງເຫັນດີກ່ຽວກັບສອງຂັ້ນຕອນການຍອມຮັບ: ເຫມາະກົນຈັກແລະປະສິດທິພາບການຜະລິດ. ທໍາອິດກວດເບິ່ງວ່າການປະກອບກົງກັບເຄື່ອງ; ທີສອງກວດເບິ່ງວ່າວັດສະດຸທີ່ຕົກລົງກັນຜະລິດຜະລິດຕະພັນທີ່ຍອມຮັບພາຍໃຕ້ເງື່ອນໄຂທີ່ກໍານົດ. ການຮັກສາການຕັດສິນໃຈເຫຼົ່ານັ້ນແຍກຕ່າງຫາກເຮັດໃຫ້ຜູ້ຊື້ມີເສັ້ນທາງທີ່ຊັດເຈນກວ່າຈາກບັນຫາຕົ້ນສະບັບໄປສູ່ການກໍານົດການທົດແທນທີ່ມີການປ້ອງກັນ.
ຢ່າປະຕິບັດການປັບຕົວເປັນການສ້ອມແປງການສວມໃສ່ທົ່ວໄປ
ການປັບຕາມແກນໃດກໍ່ຕ້ອງປະຕິບັດຕາມຂັ້ນຕອນ ແລະຂໍ້ຈຳກັດຂອງຜູ້ຜະລິດເຄື່ອງທີ່ໄດ້ຮັບອະນຸຍາດ. ຢ່າຍ້າຍຊຸດຮູບຈວຍພຽງແຕ່ຈົນກ່ວາຜົນຜະລິດປະກົດວ່າຟື້ນຕົວ. ສຳລັບການກວດກາ ແລະ ການຖອດສະກູ, ໃຫ້ໃຊ້ຂັ້ນຕອນການໂດດດ່ຽວ, ຄວາມເຢັນ ແລະ ການຍົກຂອງໂຮງງານທີ່ອະນຸມັດດ້ວຍບຸກຄະລາກອນທີ່ມີຄຸນວຸດທິ. ຂອງພວກເຮົາການເກັບກູ້ສະກູຄູ່ຂະຫນານແລະຄູ່ມືການສວມໃສ່ອະທິບາຍວິທີການຈັດບັນທຶກການວັດແທກທີ່ກົງກັນ.
ສິ່ງທີ່ທ່ານຄວນສົ່ງສໍາລັບ RFQ ແລະການທົດລອງການຜະລິດ?
ເປັນຫຍັງຂ້າພະເຈົ້າຈະບໍ່ອະນຸມັດການທົດແທນຈາກຕົວເລກລາຍການຢ່າງດຽວ
ໃນເວລາທີ່ຂ້າພະເຈົ້າປຽບທຽບ Nanhaiya ຈັດພີມມາເປັນຮູບຈວຍແລະຂະຫນານທາງເລືອກ screw-barrel, ຂ້າພະເຈົ້າທໍາອິດແຍກຮູບແບບສະເພາະ. ຊ່ວງຮູບຈວຍປະກອບມີຄູ່ເສັ້ນຜ່າສູນກາງເຊັ່ນ: Φ65/Φ132 ແລະ Φ80/Φ156. ລາຍການລາຍການເຫຼົ່ານີ້ລະບຸການຕັ້ງຄ່າຜູ້ສະໝັກ; ພວກມັນບໍ່ສ້າງຜົນຜະລິດທີ່ທຽບເທົ່າ ຫຼືສາມາດແລກປ່ຽນກັນໄດ້ກັບເຄື່ອງປະກອບອື່ນ.ຂໍ້ມູນຈໍາເພາະຂອງຮູບຈວຍ Nanhaiya
ຫນ້າ screw-barrel ຂະຫນານທໍ່ PVC ເຜີຍແຜ່ຂອບເຂດເສັ້ນຜ່າສູນກາງ Φ45 ຫາ Φ150 ມມ ແລະອັດຕາສ່ວນ L/D ຂອງ 32 ຫາ 38, ມີການປັບແຕ່ງ. ຕົວເລກເຫຼົ່ານັ້ນອະທິບາຍວ່າການສະເຫນີຜະລິດຕະພັນ, ບໍ່ແມ່ນທຸກ extruder twin-screw ຂະຫນານ.Nanhaiya PVC ຂໍ້ກໍາຫນົດຂະຫນານທໍ່
ການຕັ້ງຄ່າຂະຫນານ 65 ມມດັ່ງນັ້ນຈຶ່ງບໍ່ສາມາດຖືກປະຕິບັດເປັນການທົດແທນການປະກອບຮູບຈວຍ 65/132 ເພາະວ່າທັງສອງຄໍາອະທິບາຍປະກອບດ້ວຍ "65." ຂ້າພະເຈົ້າຈະບໍ່ຕີຄວາມໝາຍຂອງເສັ້ນຜ່າສູນກາງຮູບຈວຍທີສອງເປັນອັດຕາສ່ວນ L/D ຫຼືເສັ້ນຜ່າສູນກາງທໍ່ສໍາເລັດຮູບ.
ຂໍ້ສະຫຼຸບຂອງຂ້ອຍຈາກການທົບທວນສະເພາະນີ້ແມ່ນວ່າແຄັດຕາລັອກສາມາດຊ່ວຍຜະລິດຕະພັນໃນລາຍຊື່ຄັດເລືອກ, ແຕ່ມັນບໍ່ສາມາດອະນຸມັດການແປງໄດ້. ກ່ອນທີ່ຈະແນະນໍາການປະກອບ, ຂ້າພະເຈົ້າຈະຮຽກຮ້ອງໃຫ້ມີການຕັ້ງຄ່າເຄື່ອງ, ຮູບແຕ້ມການໂຕ້ຕອບ, ການສ້າງຕັ້ງແລະເປົ້າຫມາຍການຜະລິດ. ຫຼັງຈາກນັ້ນ, ຂ້າພະເຈົ້າຈະແຍກຄວາມເຂົ້າກັນໄດ້ໃນມິຕິລະດັບອອກຈາກການປະຕິບັດຂະບວນການທີ່ຍັງຕ້ອງການການກວດສອບ.
ທີ່ເຮັດໃຫ້ຜູ້ຊື້ມີຜົນລັບທີ່ຊັດເຈນຈາກການປຽບທຽບ: ການທົບທວນຄືນການແຕ້ມຮູບແລະຂອບເຂດການທົດລອງທີ່ກໍານົດໄວ້, ແທນທີ່ຈະເປັນຄໍາສັນຍາທີ່ບໍ່ສະຫນັບສະຫນູນວ່າການປ່ຽນແປງເລຂາຄະນິດສະກູຈະເພີ່ມຜົນຜະລິດຫຼືຫຼຸດຜ່ອນການໃຊ້ພະລັງງານ.
ກະກຽມແລະກວດສອບການປຽບທຽບສະເພາະ
-
ກໍານົດຜະລິດຕະພັນແລະສູດ
ກໍານົດການແຕ້ມຮູບຜະລິດຕະພັນ, ການແກ້ໄຂສູດ, ແບບຟອມອາຫານແລະຄວາມຕ້ອງການດ້ານຄຸນນະພາບທີ່ກ່ຽວຂ້ອງ. ບັນທຶກການໂຫຼດ filler ກັບຫົວຫນ່ວຍຂອງມັນແລະປະກອບມີລະດັບຜະລິດຕະພັນທີ່ມີຈຸດປະສົງ.
-
ຢືນຢັນຂໍ້ຈໍາກັດຂອງເສັ້ນ
ບອກຈຸດຜົນຜະລິດທີ່ຍອມຮັບທີ່ຕ້ອງການແລະກໍານົດການໃຫ້ອາຫານ, ຂັບ, ເຄື່ອງມື, ຄວາມເຢັນ, ການຂົນສົ່ງແລະການຕັດເງື່ອນໄຂທີ່ຕ້ອງສະຫນັບສະຫນູນພວກມັນ.
-
ກວດເບິ່ງເຄື່ອງແລະຮູບແຕ້ມ
ສະຫນອງຕົວຕົນຂອງເຄື່ອງຈັກ, ການຈັດລຽງການຫມຸນ, ຮູບແຕ້ມສະກູແລະຖັງ, ການເຊື່ອມຕໍ່ໄດ, ການໂຕ້ຕອບຂອງການຕິດຕັ້ງແລະການວັດແທກການສວມໃສ່ໃນຕໍາແຫນ່ງສໍາລັບພາກສ່ວນການທົດແທນ.
-
ກໍານົດການຕັ້ງຄ່າຜູ້ສະຫມັກແຕ່ລະຄົນ
ຂໍໃຫ້ຜູ້ສະຫນອງລະບຸເລຂາຄະນິດ, ວັດສະດຸ, ພື້ນຜິວທີ່ເຮັດວຽກ, ຕົວຊ່ວຍທີ່ກ່ຽວຂ້ອງແລະການຍົກເວັ້ນວົງຢືມ. ແຍກຂອບເຂດອົງປະກອບຈາກການປ່ຽນແປງເຄື່ອງທີ່ສົມບູນ.
-
ຕົກລົງເຫັນດີກ່ຽວກັບເງື່ອນໄຂການທົດລອງແລະບັນທຶກ
ແກ້ໄຂວັດສະດຸ, ຜະລິດຕະພັນ, ໄລຍະເວລາການເກັບຕົວຢ່າງແລະຂອບເຂດພະລັງງານ. ບັນທຶກຄວາມໄວ, ຄວາມກົດດັນແລະອຸນຫະພູມໃນສະຖານທີ່ທີ່ມີຊື່, ຜົນຜະລິດລວມແລະຍອມຮັບ, ປະຕິເສດ, ສະພາບລະບາຍອາກາດແລະຜົນການທົດສອບຜະລິດຕະພັນ.
-
ຍອມຮັບເຄື່ອງກົນຈັກທີ່ເຫມາະສົມແລະການຜະລິດແຍກຕ່າງຫາກ
ກວດສອບການປະກອບທີ່ສະຫນອງຕໍ່ກັບຮູບແຕ້ມທີ່ໄດ້ຮັບການອະນຸມັດ, ຫຼັງຈາກນັ້ນປະເມີນການຜະລິດຕໍ່ກັບຄຸນນະພາບແລະເງື່ອນໄຂຜົນຜະລິດທີ່ໄດ້ຕົກລົງ. ຮັກສາບັນທຶກການຍອມຮັບທັງສອງເຊື່ອມຕໍ່ກັບການຕັ້ງຄ່າທີ່ທົດສອບ.
ສົ່ງຂໍ້ມູນຫຍໍ້ຂອງທໍ່ແລະທໍ່ PVC ຂອງ Nanhaiya
ສໍາລັບອົງປະກອບຮູບຈວຍຫຼືຂະຫນານ, ສົ່ງຂໍ້ມູນເຄື່ອງຈັກ, ຮູບແບບ, ການແຕ້ມຮູບຜະລິດຕະພັນແລະບັນທຶກການຜະລິດໃນປະຈຸບັນ. ລະບຸວ່າທ່ານຕ້ອງການຟື້ນຟູຂະບວນການທີ່ມີຢູ່ແລ້ວຫຼືປະເມີນຫນ້າທີ່ປ່ຽນແປງ, ດັ່ງນັ້ນການສະເຫນີອົງປະກອບແກ້ໄຂວຽກງານທີ່ຖືກຕ້ອງ.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
ອີເມວ:info@nhyscrew.com
ສະຖານທີ່: Dinghai District, Zhoushan, Zhejiang, ຈີນ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ທໍ່ສະກູຄູ່ຂະໜານມີການຫມຸນຮ່ວມກັນສະເໝີບໍ?
ບໍ່. ຂະໜານອະທິບາຍເລຂາຄະນິດຂອງແກນສະກູ, ໃນຂະນະທີ່ການຫມຸນຮ່ວມ ແລະ ຕ້ານການຫມຸນພັນຈະອະທິບາຍການເຄື່ອນໄຫວ. ລະບຸທັງສອງຊ່ອງຂໍ້ມູນເມື່ອປຽບທຽບອຸປະກອນ. ສໍາລັບວຽກງານການຄັດເລືອກ PVC ນີ້, ການຕັ້ງຄ່າທີ່ກ່ຽວຂ້ອງແລະຫນ້າທີ່ extrusion ໂດຍກົງຕ້ອງໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນກ່ອນທີ່ຈະນໍາໃຊ້ຄວາມສາມາດ, ການຜະສົມຫຼືການຮ້ອງຂໍພະລັງງານຈາກປະເພດອື່ນຂອງເຄື່ອງຈັກຄູ່ແຝດ.
ທໍ່ສະກູຄູ່ແຝດເປັນຮູບຈວຍສະເຫມີດີກວ່າສໍາລັບ PVC?
ສະບັບເລກທີ PVC ແລະຄວາມຕ້ອງການຂອງຜະລິດຕະພັນບໍ່ໄດ້ເລືອກເລຂາຄະນິດດ້ວຍຕົນເອງ. ປຽບທຽບການຕັ້ງຄ່າຮູບຈວຍແລະຂະຫນານທີ່ສະເຫນີພາຍໃຕ້ການໃຫ້ອາຫານ, ຄຸນນະພາບແລະເງື່ອນໄຂການຜະລິດທີ່ໄດ້ຕົກລົງກັນ. ສໍາລັບການທົດແທນ, ເຄື່ອງທີ່ຕິດຕັ້ງແລະສ່ວນຕິດຕໍ່ທີ່ອະນຸມັດແມ່ນຈໍາກັດທາງເລືອກກ່ອນທີ່ຈະປຽບທຽບຂະບວນການສາມາດອະນຸມັດສະຖາປັດຕະຍະກໍາທີ່ແຕກຕ່າງກັນ.
ການອອກແບບໃດໃຊ້ພະລັງງານຫນ້ອຍຕໍ່ກິໂລ?
ປ້າຍເລຂາຄະນິດບໍ່ໄດ້ກໍານົດຄໍາຕອບ. ວັດແທກພະລັງງານແລະມະຫາຊົນຜະລິດຕະພັນທີ່ຍອມຮັບໃນໄລຍະດຽວກັນ, ໂດຍໃຊ້ຂອບເຂດອຸປະກອນທີ່ລະບຸໄວ້. ປຽບທຽບຈຸດປະຕິບັດງານທີ່ຈໍາເປັນສໍາລັບຕາຕະລາງການຜະລິດ. ເຄື່ອງຈັກສາມາດສົ່ງກິໂລກຣາມຕໍ່ຊົ່ວໂມງທີ່ຍອມຮັບໄດ້ຫຼາຍກວ່າໃນຂະນະທີ່ນໍາໃຊ້ kWh ຫຼາຍກວ່າກິໂລວັດທີ່ຍອມຮັບໃນຈຸດນັ້ນ.
ສະກູຮູບຈວຍແລະຖັງສາມາດທົດແທນຊຸດຂະຫນານໄດ້ບໍ?
ພວກເຂົາບໍ່ແມ່ນສະພາແຫ່ງທີ່ປ່ຽນກັນໄດ້. ການແປງຕ້ອງການການທົບທວນຄືນຂອງສະຖາປັດຕະເຄື່ອງຈັກ, ຜົນຜະລິດຂອງກ່ອງເກຍ, ການເຊື່ອມຕໍ່ shaft, mounting ແລະການໂຕ້ຕອບຂະບວນການ. ສໍາລັບຄໍາສັ່ງທົດແທນແບບທໍາມະດາ, ໃຫ້ລະບຸການປະກອບທີ່ກົງກັນສໍາລັບເຄື່ອງທີ່ຕິດຕັ້ງ. ບໍ່ອະນຸມັດການແປງຈາກໝາຍເລກແບບຈໍາລອງລາຍການ ຫຼືຄ່າເສັ້ນຜ່າສູນກາງທີ່ແບ່ງປັນ.
ຕົວເລກແບບຈໍາລອງເຊັ່ນ 65/132 ບອກທ່ານແນວໃດ?
Nanhaiya ລາຍຊື່ Φ65/Φ132 ເປັນຄູ່ເສັ້ນຜ່າສູນກາງສະກູ-ແລະຖັງ. ຢືນຢັນທີ່ຕັ້ງຂະຫນາດແລະຮູບແບບເລຂາຄະນິດສໍາເລັດຮູບ. ການອອກແບບຢ່າງດຽວບໍ່ໄດ້ກໍານົດຄວາມຍາວການປຸງແຕ່ງ, ທິດທາງການຫມຸນ, ຜົນຜະລິດ, ຂະຫນາດທໍ່ຫຼືການປ່ຽນແປງລະຫວ່າງກັນ. ເສັ້ນຜ່າສູນກາງທີສອງບໍ່ແມ່ນອັດຕາສ່ວນ L/D ທີ່ບໍ່ມີມິຕິ.
ຂໍ້ມູນໃດທີ່ຕ້ອງການເພື່ອປຽບທຽບການຕັ້ງຄ່າທັງສອງ?
ໃຫ້ການປັບປຸງການສ້າງຮູບແບບ, ຮູບແບບການໃຫ້ອາຫານ, ການແຕ້ມຮູບຜະລິດຕະພັນ, ຄວາມຕ້ອງການຄຸນນະພາບແລະລະດັບການຍອມຮັບການຜະລິດທີ່ຕ້ອງການ. ປະກອບມີການຕັ້ງຄ່າເຄື່ອງຈັກແລະການໂຕ້ຕອບສໍາລັບການເຮັດວຽກທົດແທນ. ຂໍໃຫ້ຜູ້ສະຫນອງແຕ່ລະຄົນລະບຸຂອບເຂດອຸປະກອນທີ່ສະເຫນີແລະເງື່ອນໄຂການທົດລອງ, ຫຼັງຈາກນັ້ນປຽບທຽບຄວາມເຫມາະສົມຂອງກົນຈັກ, ການຍອມຮັບຜະລິດຕະພັນແລະຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານເປັນການຕັດສິນໃຈແຍກຕ່າງຫາກ.