ຄວາມແຕກຕ່າງລະຫວ່າງການຜະສົມແບບແຈກຢາຍແລະການກະແຈກກະຈາຍແມ່ນຫຍັງ?
ຄິດວ່າການແຈກຢາຍເປັນຄໍາຖາມຂອງສະຖານທີ່ແລະການກະຈາຍເປັນຄໍາຖາມຂອງຂະຫນາດຂອງໂດເມນຫຼື agglomerates. ການເຄື່ອນຍ້າຍເມັດສີຂະຫນາດໃຫຍ່ເຂົ້າໄປໃນສ່ວນອື່ນຂອງການລະລາຍຈະປ່ຽນສະຖານທີ່ຂອງມັນ. ການແຕກງອກນັ້ນເປັນກຸ່ມນ້ອຍໆຈະປ່ຽນການກະຈາຍຂອງມັນ. ຜົນໄດ້ຮັບອັນຫນຶ່ງບໍ່ໄດ້ກໍານົດອີກອັນຫນຶ່ງ.
| ຄຳຖາມ | ການປະສົມການແຜ່ກະຈາຍ | ການຜະສົມແບບກະແຈກກະຈາຍ |
|---|---|---|
| ສິ່ງທີ່ຄວນປ່ຽນແປງ? | ຄວາມເປັນເອກະພາບທາງພື້ນທີ່ຂອງອົງປະກອບ. | ຂະຫນາດກະຈາຍຫຼືໄລຍະກະຈາຍ. |
| ກະແສເຮັດຫຍັງແດ່? | ແຍກ, reorient ແລະ recombine ວັດສະດຸ. | ນໍາໃຊ້ຄວາມກົດດັນທີ່ພຽງພໍສໍາລັບການຜິດປົກກະຕິຫຼືການແຕກແຍກ. |
| ພວກເຮົາຄວນກວດເບິ່ງຫຍັງ? | ອົງປະກອບຫຼືຄວາມສອດຄ່ອງຂອງສີໃນທົ່ວຕົວຢ່າງທີ່ກໍານົດໄວ້. | agglomerates ທີ່ຍັງເຫຼືອຫຼື morphology ໄລຍະ. |
| ຫຼັກຖານບໍ່ພຽງພໍແມ່ນຫຍັງ? | ຂະໜາດອະນຸພາກທີ່ດີຢູ່ໃນຕົວຢ່າງທີ່ໂດດດ່ຽວ. | ສີເມັດທີ່ມີລັກສະນະເປັນເອກະພາບ. |
ຄວາມແຕກຕ່າງໄດ້ຖືກອະທິບາຍຢູ່ໃນຄູ່ມືການເຮັດວຽກຂອງສະກູຂອງ NC State Extension. ອົງປະກອບທີ່ແທ້ຈິງສ່ວນໃຫຍ່ປະກອບສ່ວນເຂົ້າໃນຂະບວນການທັງສອງ. ຄໍາຖາມທີ່ເປັນປະໂຫຍດແມ່ນວ່າວັດສະດຸໄດ້ຮັບຍອດເງິນທີ່ຕ້ອງການ, ບໍ່ແມ່ນວ່າອົງປະກອບຈະຢູ່ໃນປະເພດຫນຶ່ງຢ່າງຖາວອນ.
ສໍາລັບການຊື້, ຂຽນຜົນໄດ້ຮັບທີ່ຕ້ອງການເປັນຂໍ້ກໍານົດທີ່ສາມາດສັງເກດໄດ້. ກໍານົດສິ່ງທີ່ຕ້ອງກາຍເປັນເອກະພາບຫຼາຍ, ເຊິ່ງ agglomerates ຫຼືລັກສະນະໄລຍະແມ່ນບໍ່ສາມາດຍອມຮັບໄດ້, ແລະວິທີການຫ້ອງທົດລອງຈະລາຍງານໃຫ້ເຂົາເຈົ້າ. ການຮ້ອງຂໍສໍາລັບ "ການປະສົມທີ່ດີກວ່າ" ເຮັດໃຫ້ການຕັດສິນໃຈເຫຼົ່ານັ້ນບໍ່ໄດ້ຮັບການແກ້ໄຂ.
ຄູ່ມືນີ້ກ່ຽວຂ້ອງກັບການປະສົມສະກູຄູ່ຄູ່ຫມຸນ. ສ້າງຕັ້ງຫນ້າທີ່ອຸປະກອນທໍາອິດຖ້າຫາກວ່າທ່ານກໍາລັງປຽບທຽບເສັ້ນ screw ດຽວຫຼືຂະບວນການ PVC ພືດຫມູນວຽນກົງກັນຂ້າມ. ຂອງພວກເຮົາຄູ່ມືວັດສະດຸສະກູດຽວທຽບກັບຄູ່ຄູ່ແກ້ໄຂທາງເລືອກທີ່ກວ້າງກວ່ານັ້ນ.
ກວດຫາຂໍ້ບົກພ່ອງກ່ອນທີ່ຈະປ່ຽນສະກູ
ອະທິບາຍຂໍ້ບົກພ່ອງກ່ອນທີ່ຈະຕັ້ງຊື່ອົງປະກອບທົດແທນ. ພວກເຮົາຈະຮ້ອງຂໍຕົວຢ່າງທີ່ຕິດພັນກັບໄລຍະເວລາປະຕິບັດການດຽວກັນກັບ feeder, ຄວາມໄວ, ອຸນຫະພູມແລະການບັນທຶກການໂຫຼດ. ຕົວຢ່າງທີ່ບໍ່ມີເງື່ອນໄຂຂະບວນການຂອງມັນເຮັດໃຫ້ມັນຍາກທີ່ຈະຈໍາແນກບັນຫາການຕັ້ງຄ່າທີ່ຊ້ໍາກັນຈາກການລົບກວນຊົ່ວຄາວ.
| ການສັງເກດການ | ຫຼັກຖານທີ່ພວກເຮົາຕ້ອງການ | ການຕັດສິນໃຈຄັ້ງທໍາອິດ |
|---|---|---|
| ສີມີການປ່ຽນແປງຕາມເວລາ | ຕົວຢ່າງທີ່ຕິດສະຫຼາກເວລາ ແລະບັນທຶກການຈັດສົ່ງ feeder. | ສືບສວນຄວາມສອດຄ່ອງຂອງປະລິມານກ່ອນທີ່ຈະປ່ຽນເລຂາຄະນິດ. |
| ຈຸດດ່າງດຳທີ່ເຫັນໄດ້ | ພາກສ່ວນຫຼື micrographs ປຽບທຽບກັບສ່ວນປະກອບທີ່ເຂົ້າມາ. | ກໍານົດ agglomerates, unmelted material, degradation ຫຼືການປົນເປື້ອນ. |
| ຂໍ້ບົກຜ່ອງເລີ່ມຕົ້ນຫຼັງຈາກການປ່ຽນແປງສູດອາຫານ | ຮູບແບບກ່ອນໜ້າ ແລະປັດຈຸບັນ, ຮູບແບບອາຫານ ແລະການຕັ້ງຄ່າ. | ແຍກວຽກງານການປຸງແຕ່ງໃຫມ່ອອກຈາກການເສື່ອມສະພາບທີ່ກ່ຽວຂ້ອງກັບການສວມໃສ່. |
ສິ່ງທີ່ຂ້ອຍກວດເບິ່ງກ່ອນທີ່ຈະແນະນໍາການປະສົມທີ່ເຂັ້ມແຂງ
ເມື່ອຂ້ອຍປະເມີນບັນຫາການຜະສົມຂອງ screw ຄູ່, ຂ້ອຍທໍາອິດແຍກອົງປະກອບທີ່ບໍ່ສະເຫມີກັນອອກຈາກອະນຸພາກທີ່ບໍ່ໄດ້ແຕກອອກ. ສະເປັກທີ່ເຫັນໄດ້ໃນຕົວຢ່າງເມັດບໍ່ພຽງພໍເພື່ອແກ້ໄຂສ່ວນທີ່ແຂງກວ່າ. ຂ້ອຍຂໍເອົາຊັ້ນຢາງ, ຮູບແບບການເພີ່ມແລະການໂຫຼດ, ຮູບແບບສະກູໃນປະຈຸບັນ, ບັນທຶກການໃຫ້ອາຫານ, ແລະຕົວຢ່າງທີ່ເກັບກໍາພາຍໃຕ້ເງື່ອນໄຂການເຮັດວຽກທີ່ຫມັ້ນຄົງ.
ຂັ້ນຕອນຕໍ່ໄປຂອງຂ້ອຍແມ່ນການສ້າງສິ່ງທີ່ specks ເຫຼົ່ານັ້ນຕົວຈິງແລ້ວ. ຂ້ອຍຈະກວດເບິ່ງພາກສ່ວນຂອງວັດສະດຸແລະປຽບທຽບຂໍ້ບົກພ່ອງກັບສ່ວນປະກອບຕົ້ນສະບັບ. ເມັດສີ agglomerated, ຢາງ unmelted ແລະອຸປະກອນການຊຸດໂຊມຮຽກຮ້ອງໃຫ້ມີການຕອບສະຫນອງທີ່ແຕກຕ່າງກັນ. ການເພີ່ມຄວາມເຂັ້ມຂົ້ນຂອງການປະສົມກ່ອນທີ່ຈະກໍານົດຂໍ້ບົກພ່ອງສາມາດສົ່ງການສືບສວນໃນທິດທາງທີ່ບໍ່ຖືກຕ້ອງ. ຄວາມແຕກຕ່າງລະຫວ່າງການລະລາຍທີ່ບໍ່ດີແລະການປະສົມທີ່ບໍ່ດີແມ່ນຍັງເປັນການເຕືອນໄພສູນກາງຄໍາແນະນໍາການປະສົມສະກູດຽວຂອງ Jim Frankland.
ສໍາລັບການທົບທວນຄືນ screw, ຂ້າພະເຈົ້າພິຈາລະນາຄວາມກວ້າງຂອງແຜ່ນ, ຄວາມຍາວຂອງຕັນ, ມຸມ stagger ແລະທິດທາງການຖ່າຍທອດຮ່ວມກັນ. ຂ້າພະເຈົ້າຍັງກວດເບິ່ງອົງປະກອບອ້ອມຂ້າງ, ສະຖານທີ່ອາຫານແລະການວັດແທກການເກັບກູ້. ການບີບອັດບ໋ອກບໍ່ສາມາດປະເມີນໄດ້ຢ່າງຖືກຕ້ອງຈາກມຸມຂອງມັນຢ່າງດຽວ. ຕໍາແຫນ່ງຂອງມັນຢູ່ໃນຂະບວນການແລະເງື່ອນໄຂວັດສະດຸທີ່ເຂົ້າມາມັນສໍາຄັນ.
ກ່ອນທີ່ຈະແນະນໍາໃຫ້ມີການປ່ຽນແປງ, ຂ້າພະເຈົ້າຈະສ້າງຕັ້ງພື້ນຖານສໍາລັບການຜ່ານ, ອຸນຫະພູມການລະລາຍຕົວຈິງ, ການໂຫຼດຂັບແລະການວັດແທກຄຸນນະພາບທີ່ກ່ຽວຂ້ອງ. ຫຼັງຈາກນັ້ນ, ຂ້າພະເຈົ້າຈະປຽບທຽບການປ່ຽນແປງການຕັ້ງຄ່າທີ່ຖືກຕ້ອງຫຼັງຈາກຂະບວນການໄດ້ສະຖຽນລະພາບ, ການຮັກສາການສ້າງແລະວິທີການເກັບຕົວຢ່າງສອດຄ່ອງ. ຖ້າການໃຫ້ອາຫານບໍ່ຄົງທີ່ຫຼືອົງປະກອບທີ່ມີຢູ່ແມ່ນໃສ່, ຂ້ອຍຈະແກ້ໄຂບັນຫາເຫຼົ່ານັ້ນກ່ອນທີ່ຈະໃຊ້ສ່ວນປະສົມໃຫມ່ເພື່ອຊົດເຊີຍ.
ເງື່ອນໄຂການຍອມຮັບຂອງຂ້ອຍແມ່ນມາດຕະຖານຜະລິດຕະພັນທີ່ຕົກລົງ. ການຕັ້ງຄ່າທີ່ເອົາ agglomerates ເບິ່ງເຫັນແຕ່ທໍາລາຍ morphology ເສັ້ນໄຍທີ່ຕ້ອງການຫຼືເກີນຂອບເຂດຈໍາກັດການດໍາເນີນງານບໍ່ແມ່ນການປັບປຸງທີ່ຍອມຮັບໄດ້. ຂ້ອຍຈະຮັກສາການຕັ້ງຄ່າທີ່ໃຫ້ຄຸນນະພາບການປະສົມທີ່ຕ້ອງການພາຍໃນຂອບເຂດຈໍາກັດຄວາມຮ້ອນແລະກົນຈັກຂອງສາຍ, ແທນທີ່ຈະສືບຕໍ່ເພີ່ມຂໍ້ຈໍາກັດພຽງແຕ່ຍ້ອນວ່າເຄື່ອງສາມາດທົນທານຕໍ່ມັນໄດ້.
ວິທີການ extruders twin-screw ສ້າງການປະສົມ
ການຈັດລຽງການໄຫຼເຂົ້າໃຫມ່ແລະຄວາມກົດດັນໃນທ້ອງຖິ່ນເຮັດວຽກທີ່ແຕກຕ່າງກັນ
ການປະຕິບັດການແຈກຢາຍແມ່ນມາຈາກການແຕກອອກຊ້ໍາຊ້ອນ, ການຍືດຍາວແລະການຈັດລຽງຂອງວັດສະດຸໃຫມ່. ການກະແຈກກະຈາຍຮຽກຮ້ອງໃຫ້ມີຄວາມກົດດັນພຽງພໍເພື່ອ deform ໄລຍະກະແຈກກະຈາຍຫຼືເອົາຊະນະການຕໍ່ຕ້ານພາຍໃນ agglomerate. Shear ແລະ extensional flow ອະທິບາຍກົນໄກການ deformation; ພວກເຂົາບໍ່ແມ່ນເປົ້າຫມາຍທີ່ມີຄຸນນະພາບແຍກຕ່າງຫາກທີ່ທົດແທນການແຈກຢາຍແລະການກະແຈກກະຈາຍ.
Charlie Martin ຂອງການທົບທວນຄືນທາງວິຊາການຂອງການຜະສົມຜະສານຢ່າງຕໍ່ເນື່ອງຂອງ Twin-Screwອະທິບາຍການພົວພັນຂອງອົງປະກອບ screw, ພາກພື້ນທີ່ເຕັມໄປດ້ວຍການປຸງແຕ່ງແລະພາກສ່ວນລໍາລຽງ. ການສົນທະນາອຸປະກອນຂອງມັນແມ່ນເປັນປະໂຫຍດຢູ່ທີ່ນີ້; ເງື່ອນໄຂຂອງສູດຢາໃນການທົບທວນຄືນນັ້ນບໍ່ຄວນຖືກໂອນໄປຫາສູດພາດສະຕິກອຸດສາຫະກໍາ.
ຄວາມໄວແມ່ນການປ້ອນຂໍ້ມູນ, ບໍ່ແມ່ນຜົນການຍອມຮັບ
ສໍາລັບການຕີລາຄາການໄຫຼ shear-flow ທ້ອງຖິ່ນ, ຄວາມກົດດັນແມ່ນຂຶ້ນກັບຄວາມຫນືດຂອງວັດສະດຸໃນອຸນຫະພູມທີ່ກ່ຽວຂ້ອງແລະອັດຕາການ deformation. ຕົວເລກ rpm ຢ່າງດຽວບໍ່ໄດ້ກໍານົດເງື່ອນໄຂເຫຼົ່ານັ້ນ, ເປັນການປຽບທຽບ particle-tracking ຂ້າງລຸ່ມນີ້ສະແດງໃຫ້ເຫັນ. ປຽບທຽບການປ່ຽນແປງຄວາມໄວທີ່ສະເໜີໄປຄຽງຄູ່ກັບອຸນຫະພູມການລະລາຍຕົວຈິງ, ອັດຕາອາຫານ ແລະຜົນໄດ້ຮັບທີ່ມີຄຸນນະພາບ, ແທນທີ່ຈະໃຊ້ຄວາມໄວແທນການວັດແທກການກະຈາຍ.
ເບິ່ງເກີນເວລາທີ່ຢູ່ອາໄສສະເລ່ຍ
ການແຈກຢາຍເວລາທີ່ຢູ່ອາໃສອະທິບາຍວ່າສ່ວນຕ່າງໆຂອງວັດສະດຸຍັງຄົງຢູ່ໃນຂະບວນການດົນປານໃດ. ສໍາລັບການທົບທວນຄືນໂດຍຫຍໍ້, ຖາມບ່ອນທີ່ tracer ເຂົ້າໄປໃນ, ບ່ອນທີ່ມັນຖືກກວດພົບແລະເງື່ອນໄຂການດໍາເນີນງານໃດ. ຄ່າສະເລ່ຍທີ່ບໍ່ມີຂໍ້ມູນນັ້ນບໍ່ພຽງພໍທີ່ຈະປຽບທຽບສອງຮູບແບບ.
ບັນທຶກການທົດລອງທີ່ແນະນຳຂອງພວກເຮົາແຍກຂໍ້ມູນຈາກຜົນໄດ້ຮັບ. ບັນທຶກການຕັ້ງຄ່າແລະການຈັດສົ່ງວັດສະດຸເປັນວັດສະດຸປ້ອນ; ບັນທຶກຄວາມສອດຄ່ອງຂອງວັດສະດຸສໍາເລັດຮູບແລະ morphology ເປັນຜົນໄດ້ຮັບ. ຮັກສາອຸນຫະພູມແລະການໂຫຼດເປັນຂໍ້ຈໍາກັດການດໍາເນີນງານ. ໂຄງສ້າງນີ້ປ້ອງກັນບໍ່ໃຫ້ບົດລາຍງານການທົດລອງໂທຫາການປ້ອນຂໍ້ມູນພະລັງງານທີ່ສູງຂຶ້ນເປັນການປັບປຸງຄຸນນະພາບກ່ອນທີ່ຜະລິດຕະພັນຈະຖືກປະເມີນ.
ອົງປະກອບສະກູ Extruder ແລະຫນ້າທີ່ປະສົມຂອງພວກເຂົາ
ຄອບຄົວອົງປະກອບແມ່ນປ້າຍເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດ, ບໍ່ແມ່ນການກໍານົດການປະຕິບັດທີ່ສົມບູນ.ຄູ່ມືອົງປະກອບຂອງລັດ NCຈໍາແນກອົງປະກອບ conveying, reverse, kneading ແລະ toothed ແລະອະທິບາຍວ່າ nomenclature ແຕກຕ່າງກັນລະຫວ່າງຜູ້ຜະລິດ. ພວກເຮົາຈະນໍາໃຊ້ຮູບແຕ້ມຕົວຈິງແລະເລຂາຄະນິດ, ແທນທີ່ຈະໂອນລະຫັດຂອງຜູ້ສະຫນອງອື່ນໃຫ້ກັບວົງຢືມ.
| ຄອບຄົວອົງປະກອບ | ບົດບາດໃນການທົບທວນຄືນ | ສິ່ງທີ່ພວກເຮົາຈະຮ້ອງຂໍ |
|---|---|---|
| ການຂົນສົ່ງ | ການຂົນສົ່ງແລະເງື່ອນໄຂການຕື່ມຂໍ້ມູນໃນທ້ອງຖິ່ນ. | Lead, ຄວາມຍາວ, handedness ແລະຂໍ້ຈໍາກັດໃກ້ຄຽງ. |
| Kneading ຕັນ | Deformation, ການຜະສົມແລະການຖ່າຍທອດຫຼືຂໍ້ຈໍາກັດ. | ຄວາມກວ້າງຂອງແຜ່ນ, ນັບ, ຄວາມຍາວທັງຫມົດ, stagger ແລະທິດທາງ conveying. |
| ເຄື່ອງປະສົມແຂ້ວຫຼືອຸທິດຕົນ | ການຈັດລຽງການໄຫຼຄືນ ແລະການສຳຜັດກັບຄວາມກົດດັນທີ່ຂຶ້ນກັບເລຂາຄະນິດ. | ສໍາເລັດໂປຣໄຟລ໌, ຕໍາແຫນ່ງປະຕິບັດງານແລະຫຼັກຖານສໍາລັບວຽກງານທີ່ມີຈຸດປະສົງ. |
ຢ່າສົມມຸດວ່າອົງປະກອບການຖ່າຍທອດບໍ່ໄດ້ປະກອບສ່ວນຫຍັງກັບການປະສົມ, ຫຼືວ່າທຸກໆອົງປະກອບຂອງແຂ້ວແມ່ນຖືກແຈກຢາຍສະເພາະ. ການປຽບທຽບທີ່ຖືກຕ້ອງແມ່ນລະຫວ່າງເລຂາຄະນິດທີ່ກຳນົດໄວ້ພາຍໃຕ້ເງື່ອນໄຂທີ່ລະບຸໄວ້. ກໍານົດວ່າຮູບແຕ້ມອະທິບາຍການປະກອບສ່ວນຫຼືສະກູຫນຶ່ງຊິ້ນກ່ອນທີ່ຈະປຶກສາຫາລືຄວາມຍືດຫຍຸ່ນການທົດແທນ.
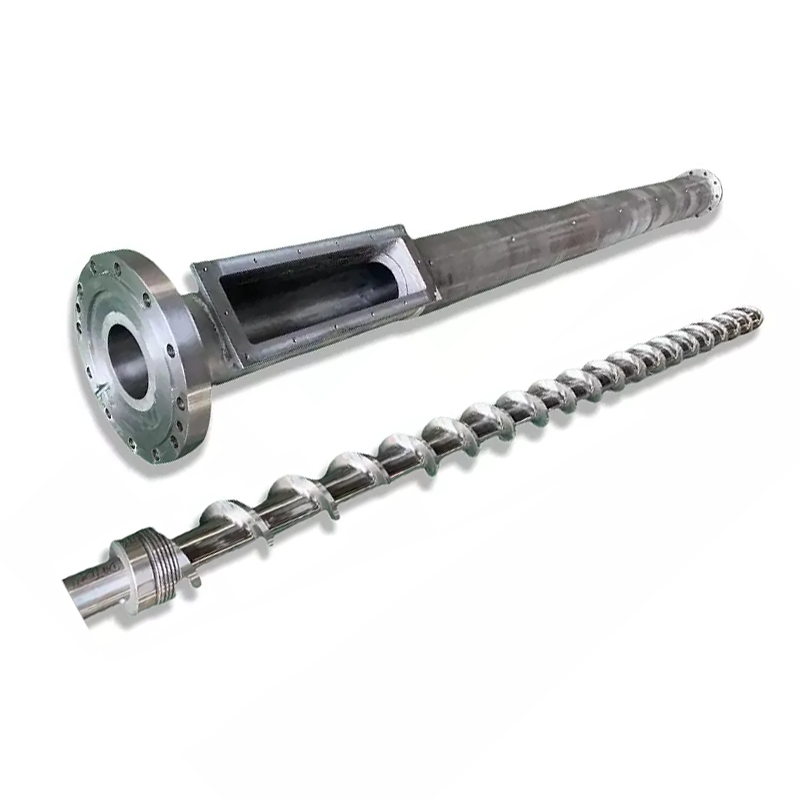
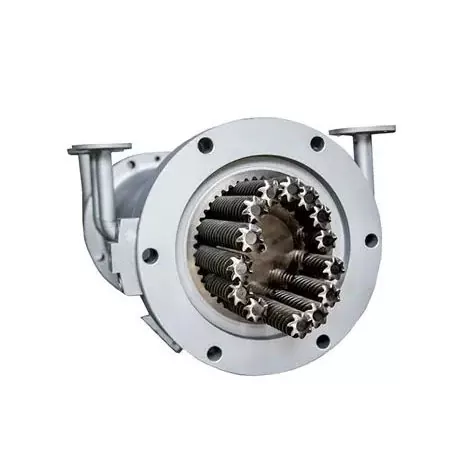
ຂອງພວກເຮົາco-rotating ຂະຫນານ twin screw barrelຫນ້າຜະລິດຕະພັນກໍານົດການຫມຸນທິດທາງດຽວກັນ, intermeshing ແລະຄໍາຮ້ອງສະຫມັກປະສົມ. ລາຍລະອຽດເຫຼົ່ານັ້ນສ້າງປະເພດອຸປະກອນທີ່ກ່ຽວຂ້ອງ. ສໍາລັບຄໍາສັ່ງ, ການຕັ້ງຄ່າທີ່ໄດ້ຮັບການອະນຸມັດຍັງຈໍາເປັນຕ້ອງໄດ້ກໍານົດພາກສ່ວນການເຮັດວຽກສ່ວນບຸກຄົນແລະການໂຕ້ຕອບການຫາຄູ່.


ຄຸນນະສົມບັດການອອກແບບ Screw ທີ່ຄວບຄຸມການປະສົມ, ຄວາມຮ້ອນແລະການສວມໃສ່
ແຍກຄວາມກວ້າງຂອງແຜ່ນ, ຈຳນວນແຜ່ນ ແລະຄວາມຍາວຂອງແຜ່ນ
ເຫຼົ່ານີ້ແມ່ນຂະຫນາດທີ່ກ່ຽວຂ້ອງ, ແຕ່ພວກມັນບໍ່ແມ່ນຄໍາອະທິບາຍທີ່ສາມາດແລກປ່ຽນກັນໄດ້. Kenneth Russell ຂອງການວິເຄາະການປະສົມຄູ່ມືສະກູອະທິບາຍເຖິງທ່າອ່ຽງທີ່ຄຸ້ນເຄີຍສຳລັບແຜ່ນທີ່ກວ້າງກວ່າເພື່ອຮອງຮັບການກະແຈກກະຈາຍ ແລະແຜ່ນທີ່ແຄບກວ່າເພື່ອຮອງຮັບການແບ່ງ ແລະ ການແຈກຢາຍຄືນໃໝ່. ມັນຍັງເນັ້ນຫນັກເຖິງອິດທິພົນຂອງຂໍ້ຈໍາກັດ, ການຕື່ມແລະອຸນຫະພູມ melt.
ແນວໂນ້ມນັ້ນບໍ່ແມ່ນກົດລະບຽບການຊື້ທົ່ວໄປ. ຖ້າການປຽບທຽບປ່ຽນແປງຄວາມກວ້າງຂອງແຜ່ນ, ຄວາມຍາວຂອງຕັນແລະພຶດຕິກໍາການຖ່າຍທອດຮ່ວມກັນ, ຜົນໄດ້ຮັບບໍ່ສາມາດຖືວ່າເປັນຄວາມກວ້າງເທົ່ານັ້ນ. ຖາມວ່າຕົວແປໃດທີ່ມີການປ່ຽນແປງແລະການວັດແທກຄຸນນະພາບທີ່ປັບປຸງ.
ອ່ານມຸມ stagger ກັບທິດທາງ conveying ແລະຕື່ມຂໍ້ມູນໃສ່
ຕັນ kneading ເປັນກາງບໍ່ມີການດໍາເນີນການ pumping ໄປຂ້າງຫນ້າ; ອຸປະກອນການຍັງສາມາດຜ່ານພາຍໃຕ້ການປະຕິບັດຂອງຂະບວນການອ້ອມຂ້າງ. ອົງປະກອບດ້ານຫລັງຕໍ່ຕ້ານການຂົນສົ່ງໄປຂ້າງຫນ້າ. ປະໂຫຍດຂອງພວກເຂົາແມ່ນຂຶ້ນກັບເງື່ອນໄຂການຕື່ມແລະຄວາມກົດດັນທີ່ມີຈຸດປະສົງ. ທັງ "ກາງ" ຫຼື "ປີ້ນກັບກັນ" ບໍ່ແມ່ນຄໍາແນະນໍາອັດຕະໂນມັດເພື່ອປັບປຸງທຸກໆສ່ວນປະສົມ.
| ການປ່ຽນແປງທີ່ສະເຫນີ | ບັນທຶກການປຽບທຽບທີ່ຕ້ອງການ | ເຫດຜົນທີ່ຈະປະຕິເສດການທົດລອງ |
|---|---|---|
| ເລຂາຄະນິດ kneading ທີ່ແຕກຕ່າງກັນ | ຂະຫນາດ, ລໍາດັບອົງປະກອບ, ຂໍ້ມູນຄຸນນະພາບແລະການຜ່ານຄວາມຫມັ້ນຄົງ. | ຄວາມບົກຜ່ອງຂອງເປົ້າຫມາຍຍັງຄົງຢູ່ຫຼືຊັບສິນທີ່ຕ້ອງການເສຍຫາຍ. |
| ຂໍ້ ຈຳ ກັດທີ່ໃຫຍ່ກວ່າ | ອຸນຫະພູມການລະລາຍຕົວຈິງ, ຄວາມກົດດັນ, ການໂຫຼດຂັບແລະພຶດຕິກໍາການໃຫ້ອາຫານ / vent. | ເຄື່ອງ ຫຼືວັດສະດຸແມ່ນເກີນຂີດຈຳກັດ. |
| ຟື້ນຟູການເກັບກູ້ການເຮັດວຽກ | ການວັດແທກສະກູ/ຖັງທີ່ຈັບຄູ່ກັນຢູ່ທີ່ຕຳແໜ່ງທີ່ມີຊື່. | ສະພານຂາດຄວາມເໝາະສົມ ຫຼືຄວາມຕ້ອງການການເກັບກູ້ທີ່ອະນຸມັດ. |
ຄວາມທົນທານເລີ່ມຕົ້ນດ້ວຍຫນ້າທີ່ຕົວຈິງ
ພວກເຮົາເຜີຍແຜ່ 38CrMoAlA ແລະລະດັບຄວາມເລິກຂອງ nitriding 0.50 ຫາ 0.70 ມມ.co-rotating ຂໍ້ກໍາຫນົດຜະລິດຕະພັນ. ເຫຼົ່ານີ້ແມ່ນຂໍ້ມູນວັດສະດຸ ແລະການປິ່ນປົວ, ບໍ່ແມ່ນການປະເມີນຄຸນນະພາບແບບປະສົມ ຫຼືການຮັບປະກັນຊີວິດການບໍລິການ. ພວກເຂົາເຈົ້າບໍ່ໄດ້ກໍານົດການເກັບກູ້ແລ່ນ.
ສໍາລັບຮູບແບບການຂັດ, ພວກເຮົາຈະຮ້ອງຂໍໃຫ້ມີຕົວຕົນຂອງ filler, ການໂຫຼດແລະໃສ່ແຜນທີ່ກ່ອນທີ່ຈະເລືອກລະບົບຫນ້າດິນ. ການທົບທວນເລຂາຄະນິດແລະການປ້ອງກັນການສວມໃສ່ແມ່ນການຕັດສິນໃຈແຍກຕ່າງຫາກ. ພື້ນຜິວທີ່ແຂງກວ່າບໍ່ສາມາດສະແດງໃຫ້ເຫັນວ່າໂປຣໄຟລ໌ການປະສົມທີ່ບໍ່ເຫມາະສົມແມ່ນຖືກຕ້ອງ. ຂອງພວກເຮົາການເກັບກູ້ສະກູຄູ່ຂະຫນານແລະຄູ່ມືການສວມໃສ່ອະທິບາຍບັນທຶກການກວດກາທີ່ກົງກັນ.
ກວດກາອົງປະກອບພາຍໃຕ້ຂັ້ນຕອນການແຍກ, ຄວາມເຢັນ ແລະການຈັດການຂອງໂຮງງານເທົ່ານັ້ນ. ຫ້າມຫຼຸດການເກັບກູ້ ຫຼື ປ່ຽນແປງເຄື່ອງປະກອບທີ່ຢູ່ນອກຂອບເຂດທີ່ອະນຸມັດຂອງຜູ້ຜະລິດເຄື່ອງເພື່ອຊອກຫາການປະສົມເພີ່ມເຕີມ.
ວິທີການຈັດແຈງ profile ບິດຄູ່ສໍາລັບການປະສົມ
ທົບທວນລໍາດັບຂອງວຽກງານການປຸງແຕ່ງກ່ອນທີ່ຈະເລືອກເອົາຕັນປະສົມ. Martin ຂອງການທົບທວນຄືນການປະສົມຢ່າງຕໍ່ເນື່ອງອະທິບາຍການໃຫ້ອາຫານທີ່ມີວັດແທກ, ການຂົນສົ່ງ, melting, ຕື່ມຂໍ້ມູນໃສ່ພາກພື້ນປະສົມແລະການປ່ອຍອອກ. ໂປຣໄຟລ໌ຕ້ອງສະໜອງໜ້າທີ່ເຫຼົ່ານັ້ນຮ່ວມກັນ. ການແນະນຳອົງປະກອບແບບຢືນຢູ່ຄົນດຽວເຮັດໃຫ້ເງື່ອນໄຂຂາເຂົ້າຂອງມັນ ແລະ ບໍ່ໄດ້ລະບຸໜ້າທີ່ກົດດັນລົງລຸ່ມ.
ກໍານົດສິ່ງທີ່ໄປຮອດແຕ່ລະສ່ວນປະສົມ
ສໍາລັບການປ່ຽນແປງທີ່ສະເຫນີ, ໃຫ້ລະບຸວ່າສ່ວນປະກອບເຂົ້າໄປໃນເມັດ, ຝຸ່ນ, ແຫຼວຫຼືຄວາມເຂັ້ມຂົ້ນ, ແລະກໍານົດຕໍາແຫນ່ງອາຫານຂອງມັນ. ພວກເຮົາຈະຖາມວ່າການລະລາຍຫຼື wetting ສະພາບທີ່ຈໍາເປັນກ່ອນຫນ້າທີ່ການກະຈາຍທີ່ຕັ້ງໄວ້. ການປຽບທຽບການປະສົມບໍ່ຄວນປົກປິດການປ່ຽນແປງໃນວິທີການທີ່ສ່ວນປະກອບເຂົ້າໄປໃນຂະບວນການ.
ຮັກສາການໃຫ້ອາຫານ, ຂໍ້ຈໍາກັດແລະການລະບາຍອາກາດເຊື່ອມຕໍ່
ກ່ອນທີ່ຈະເພີ່ມອົງປະກອບທີ່ຈໍາກັດ, ຂໍໃຫ້ຜູ້ອອກແບບຂະບວນການກວດເບິ່ງຄວາມກົດດັນແລະການຕື່ມຂໍ້ມູນໃສ່ເຄື່ອງປ້ອນດ້ານຂ້າງແລະທໍ່ລະບາຍອາກາດ. ພວກເຮົາຈະບໍ່ອະນຸມັດການປ່ຽນແປງຈາກຮູບແບບການປະສົມເທົ່ານັ້ນທີ່ລະຫວ່າງການໂຕ້ຕອບເຫຼົ່ານັ້ນ. ບັນທຶກພຶດຕິກໍາທີ່ຍອມຮັບໄດ້ໃນແຕ່ລະການເປີດເປັນສ່ວນຫນຶ່ງຂອງບົດສະຫຼຸບການທົດລອງ.
ກໍານົດບ່ອນທີ່ອຸນຫະພູມວັດສະດຸຖືກວັດແທກແລະບ່ອນທີ່ເອົາຕົວຢ່າງທີ່ມີຄຸນນະພາບ. ຖ້າບໍ່ດັ່ງນັ້ນ, ການອ່ານທີ່ຮ້ອນກວ່າຢູ່ບ່ອນອື່ນສາມາດຖືກເຂົ້າໃຈຜິດວ່າອຸນຫະພູມທີ່ເກີດຂື້ນຍ້ອນອົງປະກອບໃຫມ່. ຮັກສາສະຖານທີ່ວັດແທກຄົງທີ່ໃນເວລາທີ່ຈຸດປະສົງແມ່ນການປຽບທຽບໂດຍກົງ.
ຈັບຄູ່ສົມດຸນການປະສົມກັບສູດ
ລະບຸສ່ວນປະກອບທີ່ມັນເຂົ້າໄປໃນ extruder. ສີເຂັ້ມຂຸ້ນກ່ອນການກະແຈກກະຈາຍ ແລະເມັດສີດິບທີ່ລວມຕົວກັນບໍ່ໄດ້ມີໜ້າທີ່ອັນດຽວກັນ. ພວກເຮົາຈະຮ້ອງຂໍໃຫ້ຂໍ້ມູນວັດສະດຸຂອງຜູ້ສະຫນອງແລະກວດເບິ່ງແບບຟອມທີ່ເຂົ້າມາກ່ອນທີ່ຈະຕັດສິນໃຈວ່າຄວາມຕ້ອງການຕົ້ນຕໍແມ່ນການແຈກຢາຍຄືນໃຫມ່, deagglomeration ຫຼືທັງສອງ.
| ເອກະສານຫຍໍ້ | ຄໍາຖາມເພື່ອຕອບ | ຫຼັກຖານທີ່ຈະລວມຢູ່ໃນການຍອມຮັບ |
|---|---|---|
| masterbatch ສີທາງສ່ວນຫນ້າຂອງກະແຈກກະຈາຍ | ປະລິມານຢາແລະການແຜ່ກະຈາຍແມ່ນສອດຄ່ອງ, ແລະມີສານທີ່ເຫລືອຢູ່ບໍ? | ການເກັບຕົວຢ່າງເວລາ/ຕຳແໜ່ງ, ຄວາມສອດຄ່ອງຂອງສີ ແລະ ການປະເມີນການກະຈາຍທີ່ໃຊ້ໄດ້. |
| ການລວບລວມເມັດສີຫຼືການຕື່ມແຮ່ທາດ | ສ່ວນປະກອບໄດ້ຖືກ wetted ແລະມີ agglomerates ທີ່ຍອມຮັບບໍ່ໄດ້? | ການວັດແທກ agglomerate ກໍານົດແລະຄຸນສົມບັດຂອງຜະລິດຕະພັນທີ່ຕ້ອງການ. |
| ທາດປະສົມເສັ້ນໃຍແກ້ວ | ການຜະສົມຜະສານຕອບສະໜອງໄດ້ຄວາມເປັນເອກະພາບ ແລະຄວາມຕ້ອງການເສັ້ນໃຍຄົງທີ່ບໍ? | ເສັ້ນໄຍ morphology ແລະຄຸນສົມບັດກົນຈັກທີ່ລະບຸໄວ້. |
| ຜະສົມໂພລີເມີ ຫຼືສານປະສົມທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ | ຮູບແບບສະກຸນ ແລະ ອຸນຫະພູມ/ເວລາຈຳກັດໄລຍະໃດ? | Morphology, ຕົວຊີ້ວັດການເຊື່ອມໂຊມແລະການທົດສອບຜະລິດຕະພັນສໍາເລັດຮູບທີ່ກ່ຽວຂ້ອງ. |
ຂອງ Russellການສົນທະນາປະສົມໃຊ້ກາກບອນສີດໍາທີ່ຕິດກັນເປັນຕົວຢ່າງຂອງວັດສະດຸທີ່ຕ້ອງການການກະຈາຍແລະກົງກັນຂ້າມກັບພາກສ່ວນທີ່ເຂັ້ມຂົ້ນດ້ວຍການປິ່ນປົວເສັ້ນໃຍທີ່ອ່ອນໂຍນ. ມັນສະຫນັບສະຫນູນການສະຫຼຸບໂດຍຫຍໍ້ກ່ຽວກັບວັດສະດຸ, ບໍ່ແມ່ນກົດລະບຽບທີ່ທຸກວັດສະດຸທີ່ເຕັມໄປດ້ວຍຕ້ອງການການຕັ້ງຄ່າທີ່ຈໍາກັດທີ່ສຸດ.
ຢ່າອ້າງເຖິງຂໍ້ມູນຫນຶ່ງສໍາລັບທຸກໆຫນ້າທີ່ granulation
ຂອງພວກເຮົາgranulation ຂະຫນານ screw ຄູ່ຫນ້າລາຍການການຜະລິດເມັດ thermoplastic, ລວມທັງ PE ແລະ PP, ແລະສະຫນັບສະຫນູນເວີຈິນໄອແລນແລະວັດສະດຸລີໄຊເຄີນທີ່ມີການປັບແຕ່ງການຕັ້ງຄ່າ. ສໍາລັບວົງຢືມ, ປະເພດກວ້າງເຫຼົ່ານັ້ນຕ້ອງໄດ້ຮັບການແຄບລົງກັບຊັ້ນຮຽນທີ່ແທ້ຈິງ, ການໂຫຼດເພີ່ມເຕີມ, ຮູບແບບອາຫານແລະຜະລິດຕະພັນທີ່ຕ້ອງການ.
ພວກເຮົາຈະຖາມວ່າອາຫານນໍາໃຊ້ຄືນໄດ້ມີການປ່ຽນແປງອົງປະກອບຫຼືລະດັບການປົນເປື້ອນກ່ອນທີ່ຈະສະແດງໃຫ້ເຫັນຂໍ້ບົກຜ່ອງໃຫມ່ຂອງສະກູ. ເຊັ່ນດຽວກັນ, ພວກເຮົາຈະບໍ່ຍອມຮັບການກວດສອບສີເທົ່ານັ້ນສໍາລັບເກຣດທີ່ເສີມດ້ວຍເສັ້ນໄຍ, ເຊິ່ງສະເພາະໃນການຊື້ລວມເຖິງປະສິດທິພາບກົນຈັກ. ການທົດສອບການຍອມຮັບຄວນປະຕິບັດຕາມເຫດຜົນທີ່ມີສານເສບຕິດ.
ວິທີການກວດສອບຄຸນນະພາບການປະສົມແທນທີ່ຈະຄາດເດົາ
ເປັນຫຍັງຂ້ອຍຈຶ່ງປຽບທຽບການຊູນຄວາມກົດດັນຫຼາຍກວ່າຄວາມໄວຂອງສະກູຢ່າງດຽວ
ຂ້ອຍຈະໃຊ້ການສຶກສາໂດຍ Jan Philipp Oldemeier ແລະ Volker Schöppner ເປັນຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດເມື່ອປຽບທຽບການຕັ້ງຄ່າການປະສົມ. ການຄົ້ນຄວ້າຂອງພວກເຂົາໄດ້ກວດກາອົງປະກອບຂອງສະກູໂດຍໃຊ້ການຈໍາລອງການໄຫຼຂອງສາມມິຕິລະດັບແລະການຕິດຕາມອະນຸພາກ, ແທນທີ່ຈະສົມມຸດວ່າທຸກໆອະນຸພາກປະສົບກັບສະພາບຂອງການປະສົມດຽວກັນ.
ສໍາລັບເລຂາຄະນິດ ZSK25 ກັບ PP FPH50, ນັກຄົ້ນຄວ້າໄດ້ກໍານົດອຸນຫະພູມ melt ຂອງ 220 ° C ແລະ throughput ຂອງ 20 kg / h. ການເພີ່ມຄວາມໄວຂອງອົງປະກອບປະສົມແຂ້ວຈາກ 200 ຫາ 400 rpm ເຮັດໃຫ້ສະເລ່ຍຂອງຄວາມກົດດັນ shear ສູງສຸດຂອງ particles ຕິດຕາມຈາກປະມານ 37,900 ເປັນ 54,400 Pa. ສໍາລັບ KB24 kneading block ພາຍໃຕ້ເງື່ອນໄຂດຽວກັນ, ມູນຄ່າທີ່ສອດຄ້ອງກັນໄດ້ເພີ່ມຂຶ້ນຈາກປະມານ 27,900 ເປັນ Pa.48.
ເຫຼົ່ານີ້ແມ່ນຜົນໄດ້ຮັບຄວາມກົດດັນ, ບໍ່ໄດ້ວັດແທກການປັບປຸງຄຸນນະພາບປະສົມສໍາເລັດຮູບ. ຜູ້ຂຽນຍັງໄດ້ກ່າວອີກວ່າການກວດສອບການທົດລອງຍັງລໍຖ້າຢູ່.ອ່ານການສຶກສາຕົ້ນສະບັບ.
ການສະຫລຸບດ້ານວິສະວະກໍາຂອງຂ້ອຍແມ່ນວ່າຄວາມໄວຢ່າງດຽວແມ່ນຂໍ້ກໍານົດທີ່ບໍ່ຄົບຖ້ວນ. ກ່ອນທີ່ຈະແນະນໍາອົງປະກອບສໍາລັບການຜະລິດ, ຂ້າພະເຈົ້າຕ້ອງການຫຼັກຖານວ່າຄວາມກົດດັນຂອງມັນແກ້ໄຂຂໍ້ບົກພ່ອງຕົວຈິງ, ຕິດຕາມດ້ວຍການກວດສອບການກະຈາຍ, ອຸນຫະພູມ melt, ການໂຫຼດແລະຄຸນສົມບັດທີ່ຕ້ອງການຂອງຜະລິດຕະພັນ.
ເລືອກການທົດສອບທີ່ ເໝາະ ສົມກັບຕົວຢ່າງ
ISO 23900-5:2015, ໄດ້ຮັບການຢືນຢັນໃນປີ 2025, ອະທິບາຍການທົດສອບຄ່າຄວາມກົດດັນຂອງການກັ່ນຕອງສໍາລັບການປະເມີນການກະຈາຍຂອງສີໃນໂພລີເມີ thermoplastic. ມັນເປັນວິທີການທີ່ກ່ຽວຂ້ອງເພື່ອພິຈາລະນາສໍາລັບການສຸມສີທີ່ນໍາໃຊ້ໃນການ extrusion ແລະ melt spinning; ຫ້ອງທົດລອງຕ້ອງສ້າງເງື່ອນໄຂການກະກຽມແລະການທົດສອບ.
ISO 18553:2025ແກ້ໄຂຂະໜາດ particle/agglomerate ແລະອັດຕາການກະຈາຍໃນທໍ່ polyolefin, fittings ແລະທາດປະສົມ. ຂອບເຂດທີ່ລະບຸໄວ້ຂອງມັນປະກອບມີເນື້ອໃນສີດໍາຄາບອນຕ່ໍາກວ່າ 3% ໂດຍມະຫາຊົນແລະເມັດສີຕ່ໍາກວ່າ 5%. ຢ່າໃຊ້ຂອບເຂດນັ້ນໂດຍອັດຕະໂນມັດກັບ masterbatch ທີ່ມີຄວາມເຂັ້ມຂຸ້ນສູງຫຼືກັບທຸກໆລະບົບ filler.
ແຍກບັນທຶກຄຸນນະພາບອອກຈາກບັນທຶກການດໍາເນີນງານ
ສໍາລັບການແຈກຢາຍ, ກໍານົດບ່ອນທີ່ຕົວຢ່າງຖືກນໍາໄປແລະການວັດແທກຄວາມສອດຄ່ອງທີ່ເຫມາະສົມ. ສໍາລັບການກະແຈກກະຈາຍ, ກໍານົດການກະກຽມຕົວຢ່າງແລະການປະເມີນທີ່ກ່ຽວຂ້ອງຫຼື morphology. ຕົກລົງເຫັນດີກັບເງື່ອນໄຂການຍອມຮັບກັບຂໍ້ກໍາຫນົດຂອງຜະລິດຕະພັນແລະຫ້ອງທົດລອງກ່ອນການທົດລອງ, ແທນທີ່ຈະເລືອກລະດັບຜ່ານຫຼັງຈາກເຫັນຜົນໄດ້ຮັບ.
ສຳລັບການປຽບທຽບພະລັງງານ, ໃຫ້ລະບຸວ່າຄ່າທີ່ລາຍງານມາແມ່ນການປ້ອນຂໍ້ມູນຂອງໄດ, ຄາດຄະເນພະລັງງານຂອງເພົາ ຫຼື ການວັດແທກສາຍທີ່ກວ້າງກວ່າ, ແລະລະບຸພື້ນຖານການໄຫຼຂອງມະຫາຊົນ. ຢ່າປຽບທຽບຕົວເລກທີ່ແຕກຕ່າງຈາກ "SME" ຫຼືປະຕິບັດຕົວເລກພະລັງງານສະເລ່ຍຫນຶ່ງເປັນຫຼັກຖານສະແດງຄວາມກົດດັນໃນທ້ອງຖິ່ນ. ພວກເຮົາຈະບັນທຶກພະລັງງານແລະການໂຫຼດຄຽງຄູ່ກັບຄຸນນະພາບ, ບໍ່ແມ່ນການທົດແທນການທົດສອບຄຸນນະພາບກັບເຂົາເຈົ້າ.
ຄໍາແນະນໍາຂອງພວກເຮົາ: ຮັກສາຄໍລໍາແຍກຕ່າງຫາກສໍາລັບຄຸນນະພາບ, ຜົນຜະລິດທີ່ຍອມຮັບທີ່ຫມັ້ນຄົງ, ອຸນຫະພູມ melt ແລະການໂຫຼດກົນຈັກ. ອະນຸມັດການຕັ້ງຄ່າພຽງແຕ່ເມື່ອມັນຕອບສະຫນອງຄວາມຕ້ອງການທີ່ໄດ້ຕົກລົງໃນທຸກຖັນທີ່ກ່ຽວຂ້ອງ.
ການທົບທວນຄືນການຕັ້ງຄ່າສະກູສໍາລັບການປະສົມຄຸນນະພາບແລະຄວາມທົນທານ
ໃຊ້ການທົບທວນຄືນທີ່ມີການຄວບຄຸມແທນທີ່ຈະເປັນລໍາດັບຂອງການປັບຕົວທີ່ບໍ່ກ່ຽວຂ້ອງ. ຂັ້ນຕອນການເຮັດວຽກຕໍ່ໄປນີ້ແມ່ນວິທີການທີ່ສະເໜີຂອງພວກເຮົາສຳລັບການປ່ຽນການຮ້ອງຮຽນແບບປະສົມເປັນບົດສະຫຼຸບການຕັ້ງຄ່າ. ມັນບໍ່ອະນຸຍາດໃຫ້ດໍາເນີນການນອກຂອບເຂດຈໍາກັດຂອງຜູ້ຜະລິດເຄື່ອງຈັກຫຼືທົດແທນຂັ້ນຕອນການຄວບຄຸມການປ່ຽນແປງແລະຄວາມປອດໄພຂອງໂຮງງານ.
-
ກໍານົດຈຸດບົກພ່ອງແລະເປົ້າຫມາຍການຍອມຮັບ
ອະທິບາຍຂໍ້ບົກພ່ອງດ້ວຍຕົວຢ່າງຕົວແທນ ແລະຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນທີ່ຕ້ອງການ. ຕັດສິນໃຈວ່າການແຈກຢາຍ, ການກະຈາຍແລະການວັດແທກຊັບສິນສໍາເລັດຮູບຈະກໍານົດການຍອມຮັບກ່ອນທີ່ຈະປ່ຽນສາຍ.
-
ບັນທຶກການປຽບທຽບພື້ນຖານ
ບັນທຶກການແກ້ໄຂສູດ, ຮູບແບບສ່ວນປະກອບ, ອັດຕາອາຫານ, ຄວາມໄວຂອງສະກູ, ອຸນຫະພູມ melt ວັດແທກ, ຄວາມກົດດັນ, ການໂຫຼດໄດແລະຜົນຜະລິດທີ່ຍອມຮັບທີ່ຫມັ້ນຄົງ. ຕົວຢ່າງປ້າຍຊື່ທີ່ມີໄລຍະເວລາປະຕິບັດການດຽວກັນແລະສະຖານທີ່ວັດແທກ.
-
ກວດເບິ່ງການໃຫ້ອາຫານ, ການລະລາຍແລະການສວມໃສ່
ທົບທວນຄວາມສອດຄ່ອງຂອງ feeder ແລະກໍານົດ particles ໃນຂໍ້ບົກພ່ອງ. ຖ້າສົງໃສວ່າມີການສວມໃສ່, ໄດ້ຮັບການວັດແທກສະກູແລະຖັງທີ່ກົງກັນພາຍໃຕ້ຂັ້ນຕອນການກວດສອບທີ່ໄດ້ຮັບການອະນຸມັດກ່ອນທີ່ຈະແນະນໍາເລຂາຄະນິດການຜະສົມທີ່ປັບປຸງ.
-
ເລືອກຫນຶ່ງການປ່ຽນແປງທີ່ຖືກຕ້ອງ
ບອກກົນໄກການປ່ຽນແປງມີຈຸດປະສົງເພື່ອແກ້ໄຂ. ເອກະສານຂະຫນາດອົງປະກອບ, ທິດທາງ, ລໍາດັບແລະການໂຕ້ຕອບທີ່ໄດ້ຮັບຜົນກະທົບ. ໃຫ້ວິສະວະກອນຂະບວນການທີ່ຮັບຜິດຊອບອະນຸມັດການປ່ຽນແປງແລະຂອບເຂດຈໍາກັດການດໍາເນີນງານຂອງມັນ.
-
ປຽບທຽບຫຼັງຈາກຂະບວນການສະຖຽນລະພາບ
ໃຊ້ຂັ້ນຕອນການສະຖຽນລະພາບແລະການເກັບຕົວຢ່າງທີ່ໄດ້ຕົກລົງ. ຮັກສາຮູບແບບແລະວິທີການທົດສອບໃຫ້ສອດຄ່ອງ, ບັນທຶກຄວາມແຕກຕ່າງທີ່ບໍ່ສາມາດຫຼີກເວັ້ນໄດ້, ແລະປຽບທຽບຄຸນນະພາບພ້ອມກັບອຸນຫະພູມ, ການໂຫຼດແລະຜົນຜະລິດທີ່ຍອມຮັບ.
-
ຍອມຮັບ, ທົບທວນຫຼືກັບຄືນສູ່ພື້ນຖານ
ຍອມຮັບການປ່ຽນແປງພຽງແຕ່ຖ້າຫາກວ່າມັນຕອບສະຫນອງຄຸນນະພາບທີ່ກໍານົດໄວ້ລ່ວງຫນ້າແລະມາດຕະການການດໍາເນີນງານ. ຖ້າມັນລົ້ມເຫລວ, ຮັກສາການຄົ້ນພົບແລະປະຕິບັດຕາມຂັ້ນຕອນການກັບຄືນຫຼືການປັບປຸງທີ່ໄດ້ຮັບການອະນຸມັດແທນທີ່ຈະເພີ່ມຂໍ້ຈໍາກັດອື່ນໂດຍບໍ່ມີການສົມມຸດຕິຖານໃຫມ່.
ສິ່ງທີ່ພວກເຮົາຕ້ອງການສໍາລັບອົງປະກອບໂດຍຫຍໍ້
ສົ່ງຕົວຕົນຂອງເຄື່ອງຈັກ, ຮູບແຕ້ມການຕັ້ງຄ່າ, ເສັ້ນຜ່າສູນກາງສະກູນາມ, ໄລຍະຫ່າງສູນກາງ, ລາຍລະອຽດການເຊື່ອມຕໍ່ຂອງເພົາ ຫຼືໄດ, ແລະແຜນທີ່ການສວມໃສ່ທີ່ວັດແທກໄດ້. ລວມເອົາເອກະສານ ແລະບັນທຶກການດໍາເນີນງານຂ້າງເທິງ. ສໍາລັບລະບົບການແບ່ງສ່ວນ, ກໍານົດລໍາດັບອົງປະກອບ; ສໍາລັບສະກູຫນຶ່ງຊິ້ນ, ກໍານົດພາກສ່ວນທີ່ເຮັດວຽກຢູ່ໃນຮູບແຕ້ມທີ່ສົມບູນ. ຄວາມສອດຄ່ອງຂອງກົນຈັກແລະການປະຕິບັດການປະສົມຈໍາເປັນຕ້ອງມີການກວດສອບການຍອມຮັບແຍກຕ່າງຫາກ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ການແຜ່ກະຈາຍສາມາດທໍາລາຍກຸ່ມເມັດສີໄດ້ບໍ?
ການແຈກຢາຍການຜະສົມຜະສານຕົ້ນຕໍແມ່ນການແຈກຢາຍວັດສະດຸ; ມັນບໍ່ໄດ້ສ້າງຕົວມັນເອງວ່າຄວາມກົດດັນທີ່ມີຢູ່ແມ່ນພຽງພໍທີ່ຈະທໍາລາຍການລວບລວມ. ອົງປະກອບທີ່ແທ້ຈິງສາມາດປະກອບສ່ວນເຂົ້າໃນທັງສອງຮູບແບບການຜະສົມຜະສານ. ກວດເບິ່ງສານປະສົມທີ່ຕົກຄ້າງແຍກຕ່າງຫາກຈາກຄວາມເປັນເອກະພາບຂອງສີ ຫຼືອົງປະກອບ ກ່ອນທີ່ຈະຕັດສິນໃຈວ່າຕ້ອງການການກະແຈກກະຈາຍຫຼາຍຂຶ້ນ.
ການເພີ່ມຄວາມໄວຂອງສະກູສະເຫມີປັບປຸງການປະສົມບໍ?
ບໍ່. ຄວາມໄວເປັນວັດສະດຸປ້ອນ, ໃນຂະນະທີ່ການປະສົມທີ່ຍອມຮັບໄດ້ແມ່ນຜົນຂອງຜະລິດຕະພັນທີ່ວັດແທກໄດ້. ປຽບທຽບການປ່ຽນແປງຄວາມໄວກັບເງື່ອນໄຂການໃຫ້ອາຫານ, ອຸນຫະພູມ melt ຕົວຈິງ, ການໂຫຼດໄດແລະການທົດສອບຄຸນນະພາບທີ່ໄດ້ຕົກລົງກັນ. ຢ່າຍອມຮັບການຕັ້ງຄ່າ rpm ທີ່ສູງກວ່າຖ້າຄຸນສົມບັດຂອງຜະລິດຕະພັນທີ່ຕ້ອງການຫຼືຂອບເຂດຈໍາກັດຂອງການດໍາເນີນງານແມ່ນບໍ່ມີຕໍ່ໄປອີກແລ້ວ.
ກ້ອນນວດ 90 ອົງສາແມ່ນດີກວ່າສໍາລັບການກະຈາຍຕົວສະເໝີບໍ?
ບໍ່. ມຸມ Stagger ແມ່ນຕົວແປເລຂາຄະນິດອັນດຽວເທົ່ານັ້ນ. ຄວາມກວ້າງຂອງແຜ່ນ, ຄວາມຍາວຂອງຕັນທັງຫມົດ, ທິດທາງການຂົນສົ່ງ, ເງື່ອນໄຂການຕື່ມຂໍ້ມູນແລະການຕັ້ງຄ່າອ້ອມຂ້າງຍັງຕ້ອງການການທົບທວນຄືນ. ຕັນທີ່ເປັນກາງສາມາດຜ່ານວັດສະດຸພາຍໃຕ້ການປະຕິບັດຂອງຂະບວນການອ້ອມຂ້າງ; ເປັນກາງບໍ່ໄດ້ຫມາຍຄວາມວ່າວັດສະດຸຍັງຄົງຢູ່.
ອົງປະກອບການປະສົມຂອງແຂ້ວສາມາດສະຫນອງການປົນເປື້ອນ?
ແມ່ນແລ້ວ, ອີງຕາມເລຂາຄະນິດແລະເງື່ອນໄຂການດໍາເນີນງານ. ອົງປະກອບທີ່ອະທິບາຍວ່າເປັນເຄື່ອງປະສົມການແຈກຢາຍຍັງສາມາດສ້າງຄວາມກົດດັນໃນທ້ອງຖິ່ນໄດ້. ຂໍຫຼັກຖານສໍາລັບໂປຣໄຟລ໌ຕົວຈິງແລະຫນ້າທີ່ວັດສະດຸແທນທີ່ຈະປະຕິບັດຊື່ປະເພດເປັນຄໍາອະທິບາຍຄົບຖ້ວນສົມບູນຂອງການປະຕິບັດຂອງມັນ.
ເປັນຫຍັງ streaks ສີສາມາດຍັງຄົງຢູ່ຫຼັງຈາກການເພີ່ມກ້ອນ kneading ຫຼາຍ?
ຕັນ kneading ຫຼາຍບໍ່ໄດ້ກໍານົດຫຼືລົບລ້າງສາເຫດດ້ວຍຕົນເອງ. ກວດເບິ່ງຄວາມຫມັ້ນຄົງຂອງປະລິມານ, ຮູບແບບສ່ວນປະກອບທີ່ເຂົ້າມາ, ເງື່ອນໄຂການລະລາຍແລະຕົວຢ່າງທີ່ເກັບກໍາພາຍໃຕ້ການປຽບທຽບ. ຫຼັງຈາກນັ້ນ, ກໍານົດວ່າບັນຫາທີ່ຍັງເຫຼືອແມ່ນການແຜ່ກະຈາຍທາງພື້ນທີ່, undispersed agglomerates ຫຼືຂໍ້ບົກພ່ອງອື່ນກ່ອນທີ່ຈະເຮັດການປ່ຽນແປງການຕັ້ງຄ່າຕື່ມອີກ.
ການຕັ້ງຄ່າແຜ່ນສະກູຫມາຍຄວາມວ່າແນວໃດໃນການ extrusion twin-screw?
ສໍາລັບຄູ່ມືນີ້, ການຕັ້ງຄ່າທີ່ເປັນປະໂຫຍດແມ່ນການຈັດລຽງຕາມແກນຂອງພາກສ່ວນລໍາລຽງ, kneading ແລະປະສົມ, ລວມທັງຂະຫນາດແລະທິດທາງຂອງເຂົາເຈົ້າ. ໃຊ້ຂໍ້ກໍານົດສະເພາະເຫຼົ່ານັ້ນຢູ່ໃນຮູບແຕ້ມ. ການເອີ້ນເຄື່ອງປະກອບທັງໝົດເປັນການຕັ້ງຄ່າແຜ່ນໃບບໍ່ລະບຸໜ້າທີ່ປະມວນຜົນຂອງມັນ ຫຼືເຮັດໃຫ້ລະຫັດອົງປະກອບຂອງຜູ້ສະໜອງທີ່ແຕກຕ່າງກັນສາມາດແລກປ່ຽນກັນໄດ້.