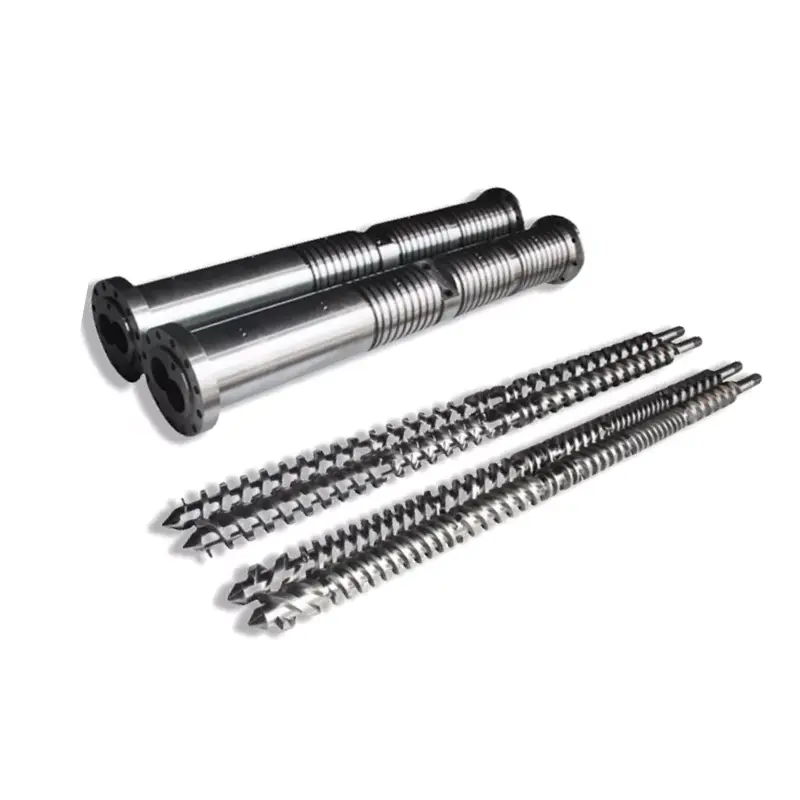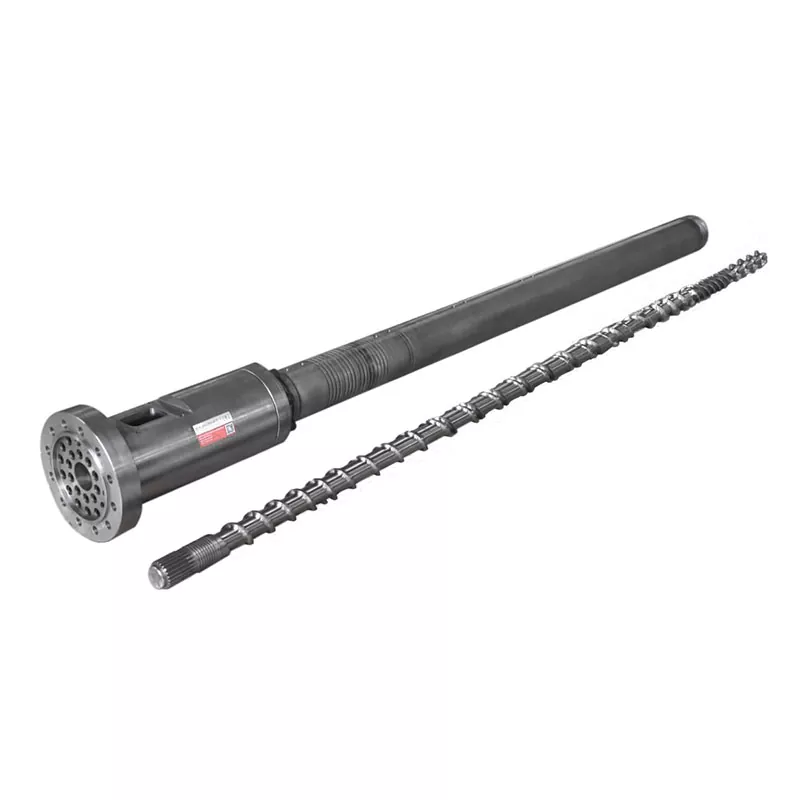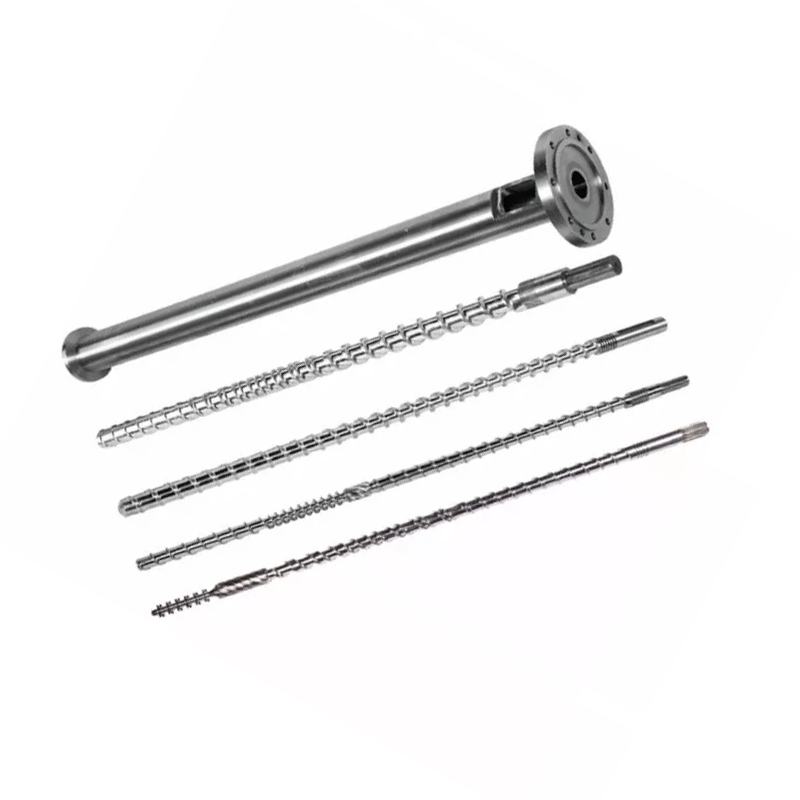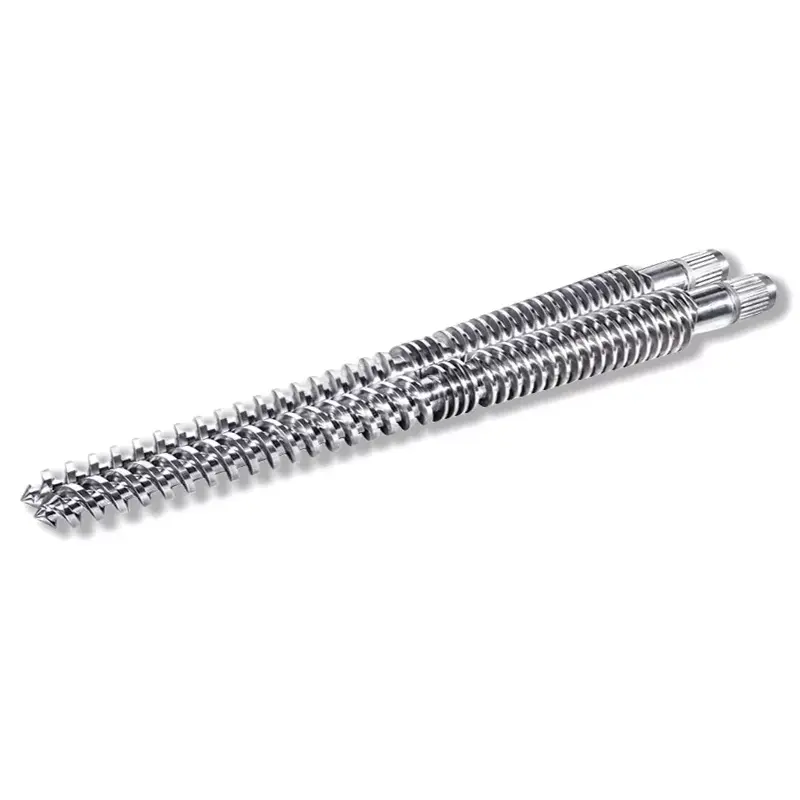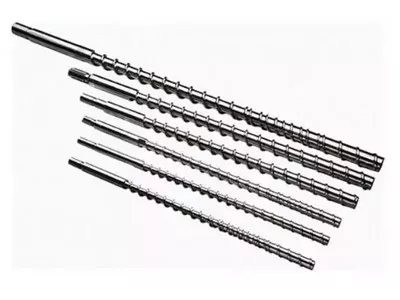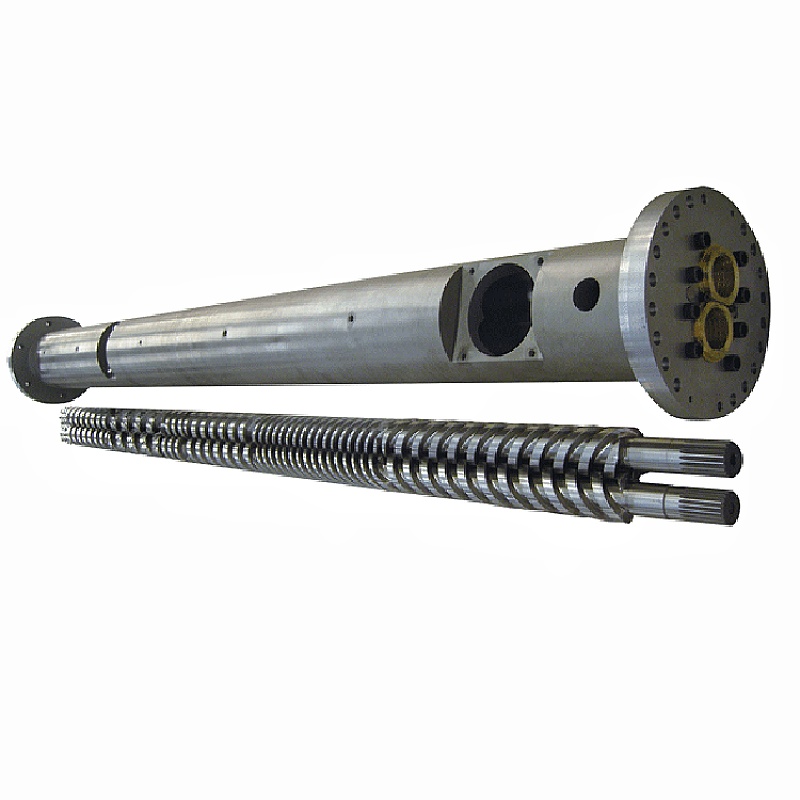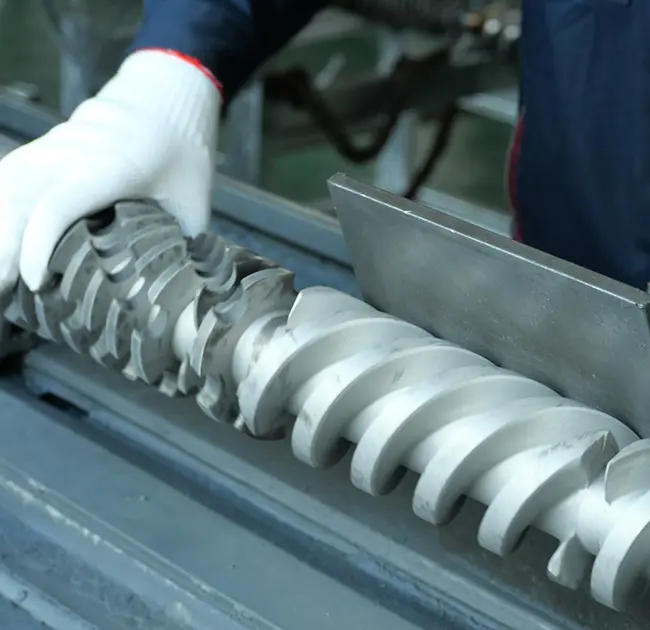
ພື້ນຜິວທີ່ທົນທານຕໍ່ການສວມໃສ່ແມ່ນເປັນປະໂຫຍດພຽງແຕ່ໃນເວລາທີ່ມັນກົງກັບກົນໄກຄວາມເສຍຫາຍແລະການຕ້ານການ barrel. ປຽບທຽບວັດສະດຸຕົວຈິງ, ພື້ນທີ່ຮັບການປິ່ນປົວ, ຊັ້ນ, ຂະບວນການແລະວິທີການກວດກາແທນທີ່ຈະຊື້ຕົວເລກທີ່ຍາກທີ່ສຸດໃນຫນ້າຜະລິດຕະພັນ.
ຄໍາຕອບດ່ວນ
ເລືອກ nitriding ເມື່ອພື້ນຜິວເຫລໍກທີ່ໄດ້ຮັບການປິ່ນປົວເຫມາະສົມກັບການສວມໃສ່, ການກັດກ່ອນແລະຫນ້າທີ່ຂະຫນາດ. ເລືອກຄວາມແຂງຂອງການບິນຫຼືການກໍ່ສ້າງ bimetallic ອື່ນໃນເວລາທີ່ໂຄງການຕ້ອງການໂລຫະປະສົມທີ່ແຕກຕ່າງກັນໃນພື້ນທີ່ສວມໃສ່ສູງສຸດ.
ສໍາລັບການບໍລິການທີ່ຮຸນແຮງ, ຄໍາຕອບທີ່ດີກວ່າອາດຈະເປັນ screw hardfaced ກັບ barrel bimetallic ທີ່ເຂົ້າກັນໄດ້. ບໍ່ມີທາງເລືອກໃດດີກວ່າອັດຕະໂນມັດ. ເລີ່ມຕົ້ນດ້ວຍຮູບແບບຄວາມລົ້ມເຫຼວ, ຫຼັງຈາກນັ້ນອະນຸມັດອຸປະກອນການສະກູແລະຖັງ, ສະຖານທີ່ຊັ້ນ, ເສັ້ນທາງການປຸງແຕ່ງແລະເງື່ອນໄຂການກວດກາຮ່ວມກັນ.
Nitrided ແລະ bimetallic ອະທິບາຍການກໍ່ສ້າງທີ່ແຕກຕ່າງກັນ
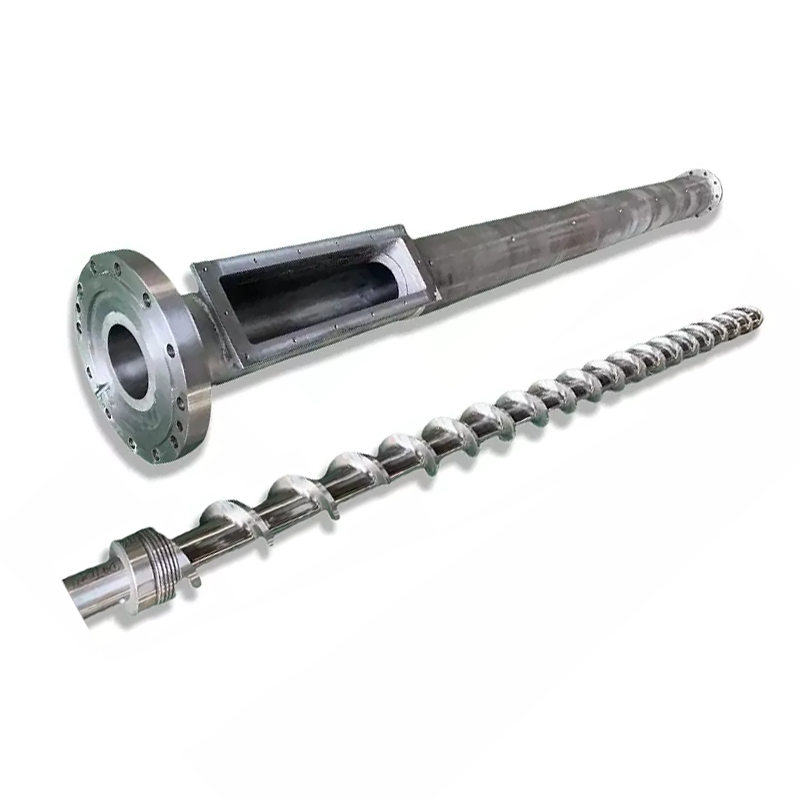
Nitriding ນໍາໄນໂຕຣເຈນເຂົ້າໄປໃນຫນ້າດິນເຫຼັກທີ່ເຫມາະສົມໂດຍຜ່ານຂະບວນການ thermochemical ຄວບຄຸມ. ຜົນໄດ້ຮັບປະກອບມີຊັ້ນປະສົມແລະເຂດການແຜ່ກະຈາຍທີ່ມີໂຄງສ້າງແລະຄຸນສົມບັດຂຶ້ນກັບສະພາບເຫຼັກ, ອຸນຫະພູມ, ເວລາ, ບັນຍາກາດແລະການຄວບຄຸມຂະບວນການ. ການປິ່ນປົວບໍ່ແມ່ນແຂນຫນາແຍກຕ່າງຫາກທີ່ວາງໄວ້ເທິງສະກູ.
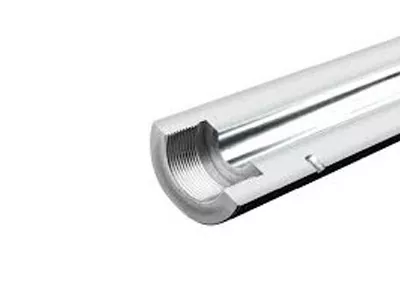
ສໍາລັບສະກູ, "bimetallic" ມັກຈະຫມາຍເຖິງຕົວເຫຼັກທີ່ມີໂລຫະປະສົມອື່ນທີ່ໃຊ້ກັບເສັ້ນຜ່າສູນກາງຂອງການບິນ, ດ້ານການບິນຫຼືພື້ນທີ່ຫນ້າດິນທີ່ໃຫຍ່ກວ່າ. ວິທີການສາມາດປະກອບມີ PTA ຫຼືຂະບວນການເຊື່ອມແລະສີດອື່ນໆ. ສໍາລັບຖັງ, bimetallic ປົກກະຕິແລ້ວຫມາຍຄວາມວ່າເປັນແກະໂຄງສ້າງທີ່ມີເສັ້ນໂລຫະປະສົມທີ່ແຕກຕ່າງກັນຢູ່ໃນເຈາະ.
ຖາມວ່າຜູ້ສະຫນອງຫມາຍຄວາມວ່າແນວໃດໂດຍ bimetallic.ປາຍໃບບິນທີ່ມີລັກສະນະແຂງ, ສະກູເຄືອບ, ສະກູຫຸ້ມຫໍ່ ແລະແຜ່ນຮອງຖັງ bimetallic ບໍ່ແມ່ນການກໍ່ສ້າງດຽວກັນ. ວົງຢືມແລະການແຕ້ມຮູບຄວນຕັ້ງຊື່ຂອງວັດສະດຸພື້ນຖານ, ໂລຫະປະສົມ, ພື້ນທີ່ຮັບການປິ່ນປົວແລະເງື່ອນໄຂຊັ້ນ nominal.
ເລີ່ມຕົ້ນດ້ວຍການຂັດ, ການກັດກ່ອນຫຼືການຕິດຕໍ່ໂລຫະ
Fillers Abrasive ສາມາດອ້ອມຂອບການບິນແລະຂະຫຍາຍການເກັບກູ້. ການກັດກ່ອນສາມາດຂຸດພື້ນຜິວແລະສ້າງສະຖານທີ່ທີ່ຮັກສາແລະທໍາລາຍໂພລີເມີ. ການສວມໃສ່ຂອງກາວຫຼືກາວສາມາດເກີດຂື້ນໃນເວລາທີ່ການຕິດຕໍ່ຂອງ screw ແລະ barrel ພາຍໃຕ້ການຈັດຕໍາແຫນ່ງທີ່ບໍ່ເຫມາະສົມ, ການລະລາຍ, ການເກັບກູ້ຫຼືຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ.
ປື້ມຄູ່ມື Reiloy screw ແລະ barrel ແຍກການສວມໃສ່ກາວ, abrasive ແລະ corrosive. ມັນກໍານົດເສັ້ນໃຍແກ້ວ, ທາດການຊຽມຄາບອນແລະອະນຸພາກແຂງອື່ນໆເປັນແຫຼ່ງຂັດ, ແລະມັນບອກວ່າຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸຂອງ screw ແລະ barrel ມີຄວາມສໍາຄັນໃນເວລາທີ່ການຕິດຕໍ່ໂລຫະເກີດຂຶ້ນ. ຄວາມແຕກຕ່າງນີ້ແມ່ນເປັນປະໂຫຍດຫຼາຍກ່ວາການຮ້ອງຂໍໃຫ້ມີ "ການຕໍ່ຕ້ານການສວມໃສ່ສູງສຸດ" ໂດຍບໍ່ມີແຜນທີ່ລົ້ມເຫຼວ.
| ສະພາບທີ່ສັງເກດເຫັນ | ໜ້າທີ່ທີ່ຈະສືບສວນ | ຫຼັກຖານທີ່ຈໍາເປັນກ່ອນທີ່ຈະເລືອກ |
|---|---|---|
| ຮອບບິນ OD ແລະເພີ່ມການເກັບກູ້ | ອະນຸພາກຂັດ, ຕິດຕໍ່ຫຼືທັງສອງ | Filler, ການປົນເປື້ອນ, ໃສ່ແຜນທີ່, ການຈັດຕໍາແຫນ່ງແລະຖັງເຈາະ |
| ຂຸມທີ່ມີອຸປະກອນການເຊື່ອມໂຊມຫຼືສີດໍາ | ການກັດກ່ອນບວກກັບໂພລີເມີທີ່ຮັກສາໄວ້ | ຢາງ, ຕື່ມ, ຄວາມຊຸ່ມ, ປະຫວັດການປິດແລະການວິເຄາະເງິນຝາກ |
| ການໃຫ້ຄະແນນທ້ອງຖິ່ນຢູ່ໃນສະກູແລະຖັງ | ການຕິດຕໍ່ໂລຫະ, ອຸປະກອນການຕ່າງປະເທດຫຼືຄວາມເສຍຫາຍທີ່ຍົກຂຶ້ນມາ | ກົງກັນສະຖານທີ່ຕາມແກນ, ຄວາມຊື່ສັດ, ການສອດຄ່ອງ ແລະສິ່ງເສດເຫຼືອ |
| ຊັ້ນ chip ຫຼືປອກເປືອກ | ພັນທະບັດ, brittleness, ຜົນກະທົບຫຼືການທໍາຄວາມສະອາດບໍ່ເຂົ້າກັນໄດ້ | ໃບຢັ້ງຢືນຂະບວນການ, ພາກກາງຫຼືການສ້ອມແປງປະຫວັດສາດແລະຮູບພາບ |
| ຂັດເປັນແບບດຽວກັນໂດຍບໍ່ມີການສູນເສຍຂະຫນາດທີ່ສໍາຄັນ | ການຕິດຕໍ່ປົກກະຕິກັບໂພລີເມີອາດຈະປະກົດຢູ່ | ຂະຫນາດພື້ນຖານແລະແນວໂນ້ມ, ບໍ່ແມ່ນຮູບລັກສະນະດຽວ |
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ພວກເຮົາບໍ່ໄດ້ເລືອກໂລຫະປະສົມຈາກຊື່ resin ຢ່າງດຽວ. "PP ກັບ filler" ແມ່ນບໍ່ຄົບຖ້ວນ. ພວກເຮົາຕ້ອງການປະເພດ filler ແລະລະດັບ, ເນື້ອໃນທີ່ນໍາມາໃຊ້ໃຫມ່, ການປົນເປື້ອນ, ແນວໂນ້ມການດໍາເນີນງານແລະສະຖານທີ່ຕາມແກນຂອງການໃສ່. ດ້ານຕ້ອງແກ້ໄຂກົນໄກຕົວຈິງແທນທີ່ຈະເປັນທີ່ຄຸ້ນເຄີຍທີ່ສຸດ.
Nitrided vs bimetallic ການປຽບທຽບສະກູດຽວ
| ພາກສະຫນາມການຕັດສິນໃຈ | ສະກູ nitrided | screwdfaced ຫຼື bimetallic |
|---|---|---|
| ການກໍ່ສ້າງ | ພື້ນຜິວທີ່ດັດແປງໄນໂຕຣເຈນຢູ່ໃນຊັ້ນຍ່ອຍເຫຼັກທີ່ເຫມາະສົມ | ໂລຫະປະສົມທີ່ແຕກຕ່າງກັນນໍາໃຊ້ກັບການບິນທີ່ເລືອກຫຼືພື້ນຜິວສະກູທີ່ກວ້າງກວ່າ |
| ຄໍາຖາມການອອກແບບຂັ້ນຕົ້ນ | ກໍລະນີເຫຼັກກ້າ ແລະ nitrided ເຫມາະສົມກັບການສວມໃສ່, corrosion ແລະຫນ້າທີ່ມິຕິ? | ໂລຫະປະສົມໃດ, ສະຖານທີ່, ຄວາມຫນາແລະຂະບວນການເງິນຝາກທີ່ເຫມາະສົມກັບເຂດຄວາມເສຍຫາຍ? |
| ການຄຸ້ມຄອງ | ການປິ່ນປົວສາມາດກວມເອົາພື້ນຜິວສະກູທີ່ສາມາດເຂົ້າເຖິງໄດ້ | ອາດຈະປົກປ້ອງພຽງແຕ່ດິນບິນແລະດ້ານຂ້າງ, ຫຼືພື້ນທີ່ກວ້າງ, ຂຶ້ນກັບຮູບແຕ້ມ |
| ການກວດກາ | ວັດສະດຸ, ການປິ່ນປົວຄວາມຮ້ອນ, ຄວາມແຂງຂອງພື້ນຜິວ, ກໍລະນີແລະຂະຫນາດຕາມທີ່ລະບຸ | ວັດສະດຸພື້ນຖານ, ຕົວຕົນຂອງໂລຫະປະສົມ, ສະຖານທີ່ເງິນຝາກ, ພັນທະບັດ / ຫຼັກຖານຂະບວນການ, ຄວາມແຂງແລະເລຂາຄະນິດສຸດທ້າຍ |
| ຄໍາຖາມການສ້ອມແປງ | ການຟື້ນຟູມິຕິລະດັບອາດຈະຕ້ອງການເສັ້ນທາງທີ່ໄດ້ຮັບການອະນຸມັດອື່ນ | ບາງພື້ນທີ່ທີ່ຝາກໄວ້ອາດຈະສາມາດສ້ອມແປງໄດ້, ຂຶ້ນກັບສະພາບພື້ນຖານ ແລະການກວດສອບຂະບວນການ |
| ຄວາມສ່ຽງຕໍ່ການຊື້ຕົ້ນຕໍ | ຊື້ຕົວເລກຄວາມແຂງໂດຍບໍ່ມີຄວາມເລິກຂອງຊັ້ນ, brittleness ຫຼືສະພາບການ corrosion | ຊື້ຄໍາ bimetallic ໂດຍບໍ່ຮູ້ໂລຫະປະສົມ, ການຄຸ້ມຄອງຫຼື counterface ເຂົ້າກັນໄດ້ |
ການສຶກສາທົບທວນຄືນປີ 2015 ກ່ຽວກັບ 38CrMoAlA ອາຍແກັສ nitriding ໄດ້ປ່ຽນແປງຄວາມກົດດັນໃນຂະນະທີ່ຄວບຄຸມເງື່ອນໄຂການທົດສອບອື່ນໆ. ມັນພົບວ່າຄວາມກົດດັນສົ່ງຜົນກະທົບຕໍ່ການເຕີບໂຕຂອງຊັ້ນ, ໂຄງສ້າງຈຸນລະພາກ, ຄວາມແຂງຂອງຫນ້າດິນແລະພຶດຕິກໍາການສວມໃສ່. ບົດຮຽນຜູ້ຊື້ທີ່ເປັນປະໂຫຍດແມ່ນວ່າຊື່ເຫຼັກແລະຄໍາ nitrided ບໍ່ໄດ້ກໍານົດຫນ້າດິນສໍາເລັດຮູບ.
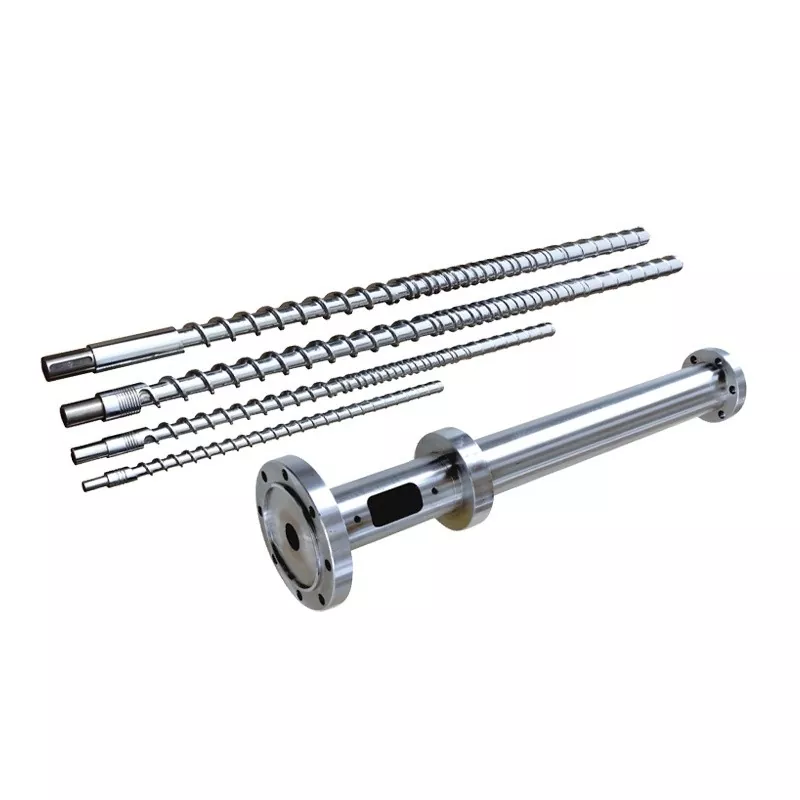
ວິທີການນໍາໃຊ້ຕົວເລກເວັບໄຊທ໌ໃນປະຈຸບັນຂອງ Nanhaiya
ຫນ້າຂອງ Nanhaiya ເຜີຍແຜ່ເອກະສານທີ່ມີປະໂຫຍດຫຼາຍແລະການອ້າງອິງຂະບວນການ, ແຕ່ພວກເຂົາບໍ່ໄດ້ໃຊ້ລະດັບດຽວກັນ. ຕົວເລກຂ້າງລຸ່ມນີ້ຖືກຮັກສາໄວ້ເປັນຂໍ້ມູນເວັບໄຊທ໌. ພວກເຂົາບໍ່ຄວນຖືກຄັດລອກເຂົ້າໄປໃນຄໍາສັ່ງຊື້ໂດຍບໍ່ມີການກໍານົດຜະລິດຕະພັນທີ່ແນ່ນອນແລະວິທີການກວດສອບ.
| ໜ້າ Nanhaiya | ຖະແຫຼງການທີ່ເຜີຍແຜ່ | ຜູ້ຊື້ຄວນໃຊ້ມັນແນວໃດ |
|---|---|---|
| ສະກູດຽວທົນທານຕໍ່ການສວມໃສ່ Super | ລາຍຊື່ 38CrMoAlA, SACM645 ແລະ 42CrMo ເປັນທາງເລືອກວັດສະດຸພື້ນຖານ; ເວົ້າວ່າຄວາມແຂງຂອງໂລຫະປະສົມ barrel ເກີນ HRC60 | ຢືນຢັນວ່າວັດສະດຸແລະໂລຫະປະສົມຖັງໃດໃຊ້ກັບຄໍາສັ່ງ, ບວກກັບຂະຫນາດການທົດສອບແລະສະຖານທີ່ |
| ສະກູດຽວທົນທານຕໍ່ການສວມໃສ່ Super | ລັດ ion nitriding ສາມາດບັນລຸ HV1000 ຫາ 1200 | ປະຕິບັດເປັນການຮຽກຮ້ອງລະດັບຫນ້າຈົນກ່ວາການສະຫນອງຂະບວນການແລະຄວາມແຂງ |
| ສະບັບທີ່ມີຢູ່ແລ້ວຂອງບົດຄວາມນີ້ | ລະບຸຊັ້ນ nitrided 0.3 ຫາ 0.6 ມມ ແລະ HV900 ຫາ 1100 | ຢ່າຮວມຊ່ວງນີ້ກັບຊ່ວງໜ້າຜະລິດຕະພັນ; ຮ້ອງຂໍຂໍ້ມູນກໍລະນີສະເພາະຄໍາສັ່ງ |
| PE/PP ສະກູດຽວຄວາມໄວສູງ | ຄວາມຍາວຂອງໂລຫະປະສົມທີ່ອີງໃສ່ nickel ແລະ tungsten ຫຼາຍກວ່າ 400 ມມ, ຄວາມເລິກ 2 ຫາ 3 ມມ ແລະ HRC58 ຫາ 65 | ໃຊ້ເປັນການອ້າງອີງເວັບໄຊທ໌ທີ່ມີຢູ່, ຫຼັງຈາກນັ້ນກວດສອບການຄຸ້ມຄອງ, ການອອກແບບໂລຫະປະສົມແລະການກວດກາ |
| ສະກູດຽວທົນທານຕໍ່ການສວມໃສ່ Super | ຕົວເລືອກພື້ນຜິວທີ່ອີງໃສ່ tungsten carbide ແລະ nickel, PTA ຢູ່ດ້ານເທິງແລະດ້ານຂ້າງ, ແລະອາຍຸການບໍລິການ 3 ຫາ 8 ເທົ່າ. | ທາງເລືອກແມ່ນມີຄວາມກ່ຽວຂ້ອງ; ຕົວຄູນຂາດພື້ນຖານ, ວັດສະດຸ ແລະວິທີການທົດສອບ, ດັ່ງນັ້ນມັນບໍ່ແມ່ນຄ່າທີ່ຍອມຮັບ |
ຂໍ້ຂັດແຍ່ງເວັບໄຊທ໌ເປີດເຜີຍ:HV900 ຫາ 1100 ແລະ HV1000 ຫາ 1200 ທັງສອງປາກົດຢູ່ໃນຫນ້າ Nanhaiya. ຄຸນຄ່າອາດຈະຫມາຍເຖິງຂະບວນການຫຼືຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນ, ແຕ່ຫນ້າເວັບບໍ່ໄດ້ກໍານົດສະພາບການນັ້ນ. ບົດຄວາມນີ້ບໍ່ໄດ້ເລືອກຫນຶ່ງ. ຜູ້ສະຫນອງຕ້ອງລະບຸຂະບວນການທີ່ກ່ຽວຂ້ອງ, ຂະຫນາດຄວາມແຂງ, ການໂຫຼດການທົດສອບ, ສະຖານທີ່ເກັບຕົວຢ່າງແລະຂອບເຂດການຍອມຮັບສໍາລັບຄໍາສັ່ງ.
ພື້ນຜິວທີ່ແຂງກວ່າຈະຕ້ອງກົງກັບຕົວຕ້ານທານ
ສະກູແລະຖັງສາມາດສໍາຜັດໄດ້ຖ້າຫາກວ່າ screw deflects, ອຸປະກອນການບໍ່ໄດ້ melt ຢ່າງຖືກຕ້ອງ, ການສອດຄ່ອງບໍ່ດີຫຼືການເກັບກູ້ແມ່ນຜິດພາດ. ການເລືອກແຕ່ລະພາກສ່ວນໃນການໂດດດ່ຽວສາມາດສ້າງຄູ່ວັດສະດຸທີ່ບໍ່ເອື້ອອໍານວຍ. ຄວາມແຂງພຽງຢ່າງດຽວບໍ່ໄດ້ປ້ອງກັນການເສື່ອມຫຼືຄວາມເສຍຫາຍຕໍ່ຫນ້າດິນທີ່ທົນທານຕໍ່ຫນ້ອຍ.
Bernex Bimetall, ຜູ້ຜະລິດສະກູແລະກະບອກສູບ, ລະບຸວ່າການປະສົມບາງຢ່າງບໍ່ເຫມາະສົມແລະໃຫ້ກະບອກ nitrided ທີ່ມີ screw tungsten-carbide hardfacing ເປັນຕົວຢ່າງຫນຶ່ງ. ນີ້ບໍ່ໄດ້ຫ້າມທຸກລະບົບ carbide. ມັນສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງໂລຫະປະສົມ screw ທີ່ແນ່ນອນ, ເສັ້ນ barrel ແລະການເກັບກູ້ປະຕິບັດງານຕ້ອງການການອະນຸມັດເປັນລາຍລັກອັກສອນ.
ຢ່າຕິດຕັ້ງ screw ໃໝ່ ທີ່ແຂງກວ່າເຂົ້າໄປໃນຖັງເກົ່າທີ່ບໍ່ໄດ້ວັດແທກ.ຖັງອາດຈະຖືກ tapered, ຮູບໄຂ່ຫຼືໃສ່ທ້ອງຖິ່ນ. ເຮັດຄວາມສະອາດແລະວັດແທກທັງສອງພາກສ່ວນໂດຍເຂດແກນ, ຫຼັງຈາກນັ້ນອະນຸມັດຄູ່. ໄດ້ຄູ່ມືການວັດແທກການໃສ່ສະກູດຽວແລະຖັງອະທິບາຍວິທີການສ້າງແຜນທີ່.
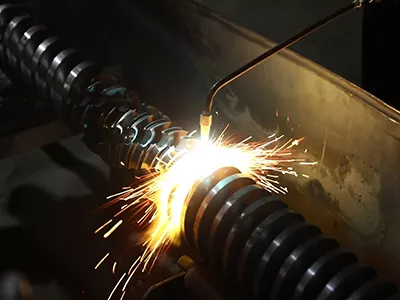
ການປ້ອງກັນການສວມໃສ່ບໍ່ສາມາດຊົດເຊີຍສໍາລັບເລຂາຄະນິດສຸດທ້າຍທີ່ບໍ່ດີ
ການປິ່ນປົວຄວາມຮ້ອນແລະການຊຶມເຊື້ອສາມາດປ່ຽນແປງຂະຫນາດຫຼືສ້າງວັດສະດຸທີ່ຕ້ອງຖືກເຄື່ອງຈັກສໍາເລັດຮູບ. ສະກູສຸດທ້າຍຍັງຕ້ອງການເສັ້ນຜ່າສູນກາງການບິນທີ່ໄດ້ຮັບການອະນຸມັດ, pitch, ເລຂາຄະນິດຂອງຊ່ອງທາງ, ຄວາມຊື່, ການເຊື່ອມຕໍ່ແລະສະພາບຫນ້າດິນ. ຖັງຕ້ອງການຂະຫນາດເຈາະທີ່ສອດຄ້ອງກັນແລະການສອດຄ່ອງ.
Nanhaiya ຂອງໜ້າອຸປະກອນລະບຸວ່າເຄື່ອງກຶງ CNC ຂອງມັນສາມາດຈັດການ workpieces ໄດ້ເຖິງ 6 m, ອຸປະກອນການເຈາະແລະ milling ຂອງຕົນມີຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງ 0.02 ມມ, ແລະເຄື່ອງຈັກຫ້າແກນແມ່ນໃຊ້ສໍາລັບການບິນທີ່ບໍ່ສະຫມໍ່າສະເຫມີແລະ flanges ພິເສດ. ເຫຼົ່ານີ້ແມ່ນຄວາມສາມາດຂອງໂຮງງານທີ່ຈັດພີມມາ, ບໍ່ແມ່ນການທົດແທນສໍາລັບແຜນການກວດກາຄໍາສັ່ງ.
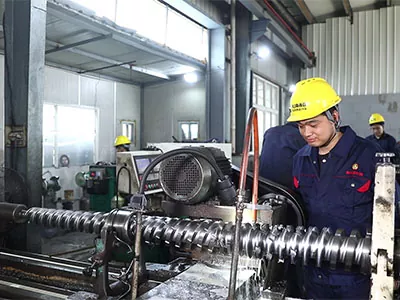
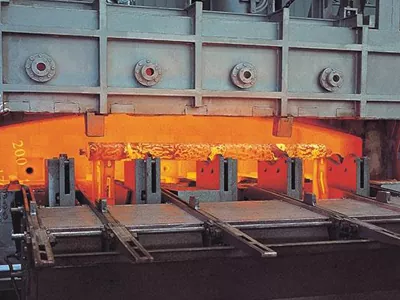

ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ຜູ້ຊື້ຄວນອະນຸມັດສ່ວນສໍາເລັດຮູບເຊັ່ນດຽວກັນກັບສູດການປິ່ນປົວ. ພວກເຮົາຕ້ອງການໃຫ້ຮູບແຕ້ມລະບຸບ່ອນທີ່ໂລຫະປະສົມປ້ອງກັນໄປ, ສິ່ງທີ່ຍັງເຫຼືອຫຼັງຈາກສໍາເລັດຮູບແລະວິທີການ screw ຈະໄດ້ຮັບການວັດແທກ. ຊັ້ນແຂງຢູ່ໃນເສັ້ນຜ່າກາງທີ່ບໍ່ຖືກຕ້ອງແມ່ນຍັງສະກູທີ່ບໍ່ຖືກຕ້ອງ.
ເລືອກພື້ນຜິວຈາກຫຼັກຖານຄໍາຮ້ອງສະຫມັກ
| ຫຼັກຖານຄໍາຮ້ອງສະຫມັກ | ທົບທວນທິດທາງ | ຢ່າສົມມຸດ |
|---|---|---|
| ຢາງທີ່ບໍ່ໄດ້ເຕີມເຕັມ, ການດໍາເນີນງານທີ່ຫມັ້ນຄົງ, ປະຫວັດການສວມໃສ່ປານກາງ | ກວດເບິ່ງວ່າລະບົບ nitrided ກົງກັບຫນ້າທີ່ເອກະສານ | ທຸກໆເສັ້ນຕ້ອງການຄວາມແຂງແກ່ນ |
| ເສັ້ນໃຍແກ້ວ, ເຄື່ອງຕື່ມແຮ່ທາດຫຼືການປົນເປື້ອນທີ່ນໍາມາໃຊ້ຄືນໃຫມ່ | ການສວມໃສ່ໃນແຜນທີ່ ແລະທົບທວນການປະເຊີນໜ້າກັບເຮືອບິນ ບວກກັບເສັ້ນຢາງທີ່ເຂົ້າກັນໄດ້ | ອັດຕາສ່ວນ Filler ຢ່າງດຽວເລືອກໂລຫະປະສົມ |
| ຢາງທີ່ມີສານກັດກ່ອນ ຫຼືຊຸດເພີ່ມ | ບູລິມະສິດພຶດຕິກຳການກັດກ່ອນທີ່ຢັ້ງຢືນແລ້ວສຳລັບພື້ນຜິວທີ່ເປີດເຜີຍທັງໝົດ | ຄວາມແຂງສູງສຸດແມ່ນທາງເລືອກທີ່ດີທີ່ສຸດ corrosion |
| ການຂັດແລະການກັດກ່ອນຮ່ວມກັນ | ກໍານົດໂລຫະປະສົມແລະການກໍ່ສ້າງຕໍ່ກັບກົນໄກທັງສອງ | ຫນຶ່ງປ້າຍ bimetallic ທົ່ວໄປກວມເອົາທັງສອງ |
| ການສວມໃສ່ໃນການບິນທ້ອງຖິ່ນທີ່ມີຫຼັກສຽງ ແລະປະຫວັດສາດທີ່ຮູ້ຈັກ | ທົບທວນຄືນການສ້ອມແປງຫຼືຄວາມເປັນໄປໄດ້ຂອງ hardfacing ເປົ້າຫມາຍ | ທຸກສະກູທີ່ສວມໃສ່ສາມາດສ້າງໃຫມ່ໄດ້ຢ່າງປອດໄພ |
| ບໍ່ຮູ້ຈັກສະກູເກົ່າແລະຖັງທີ່ສວມໃສ່ | ເຮັດຄວາມສະອາດ, ກໍານົດ, ວັດແທກແລະປຽບທຽບທາງເລືອກໃນການທົດແທນ | ສໍາເນົາມິຕິລະດັບຈະຟື້ນຟູສະພາບເດີມ |
ອ່ານໄດ້ບົດຄວາມສວມໃສ່ກ່ອນໄວອັນຄວນສໍາລັບປະເພດສາເຫດ, ຫຼັງຈາກນັ້ນນໍາໃຊ້ຄູ່ມືການທໍາຄວາມສະອາດກ່ອນທີ່ຈະຕັດສິນດ້ານ. ສິ່ງເສດເຫຼືອສາມາດເຊື່ອງຂຸມແລະຮອຍຂີດຂ່ວນ, ໃນຂະນະທີ່ການທໍາຄວາມສະອາດຮຸກຮານສາມາດສ້າງໃຫມ່.
ເອົາຫຼັກຖານໃນວົງຢືມແລະການແຕ້ມຮູບ
- ຊື່ວັດສະດຸພື້ນຖານ.ໃຊ້ການກຳນົດທີ່ຮັບຮູ້ ແລະກົດລະບຽບທຽບເທົ່າທີ່ໄດ້ຮັບການອະນຸມັດຈາກເຈົ້າຂອງ.
- ຊື່ຂະບວນການດ້ານຫນ້າແລະພື້ນທີ່ທີ່ໄດ້ຮັບການປິ່ນປົວ.ເຄື່ອງຫມາຍເທິງການບິນ, ດ້ານຂ້າງ, ຮາກ, ພື້ນຜິວເຕັມຫຼືເຈາະຖັງໃສ່ຮູບແຕ້ມ.
- ກໍານົດການຍອມຮັບທີ່ສາມາດວັດແທກໄດ້.ຂະຫນາດຂອງລັດ, ວິທີການຄວາມແຂງແລະສະຖານທີ່, ຊັ້ນຫຼືຫຼັກຖານເງິນຝາກ, ແລະສະພາບພື້ນຜິວທີ່ສາມາດໃຊ້ໄດ້.
- ອະນຸມັດຄູ່ screw ແລະ barrel.ບັນທຶກທັງວັດສະດຸ, ການເກັບກູ້ ແລະຄຳຖະແຫຼງການເຂົ້າກັນໄດ້ຂອງຜູ້ສະໜອງ.
- ຮັກສາການຕິດຕາມ.ຜູກມັດບັນທຶກການປິ່ນປົວແລະການກວດສອບກັບຄໍາສັ່ງແລະຕົວຕົນຂອງອົງປະກອບ.
- ກໍານົດພື້ນຖານການສວມໃສ່.ບັນທຶກຂະຫນາດສ່ວນໃຫມ່ເພື່ອໃຫ້ການກວດກາຕໍ່ມາວັດແທກການປ່ຽນແປງແທນທີ່ຈະຄາດເດົາມັນ.
ສໍາລັບໂຄງການທົດແທນ, ສົມທົບການນີ້ກັບການທົດແທນຄູ່ມືສະເພາະສະກູດຽວແລະການປຽບທຽບຂອງscrew-only ທຽບກັບຈັບຄູ່ການທົດແທນ screw-and-barrel.
ຂໍ້ມູນສໍາລັບການແນະນໍາລະບົບພື້ນຜິວ
- ຜູ້ຜະລິດຢາງ, ເກຣດແລະສະພາບການທົດສອບການໄຫຼລະລາຍ
- ເສັ້ນໄຍ, ແຮ່ທາດ, ເມັດສີແລະຊຸດການເພີ່ມເຕີມ
- ເປີເຊັນການນຳມາໃຊ້ໃໝ່ ແລະປະຫວັດການປົນເປື້ອນ
- ຄວາມຊຸ່ມຊື່ນ, ເວລາແຫ້ງແລະຂັ້ນຕອນການປິດ
- ຜົນຜະລິດ, ຄວາມໄວສະກູ, ການໂຫຼດ, ຄວາມກົດດັນແລະອຸນຫະພູມ
- ບັນທຶກວັດສະດຸສະກູແລະຖັງໃນປະຈຸບັນ
- ລ້າງຮູບພື້ນຜິວທີ່ມີສະຖານທີ່ຕາມແກນ
- Screw ບິນແລະ barrel bore ແຜນທີ່ໃສ່
- ຮູບແຕ້ມຕົ້ນສະບັບແລະຂະຫນາດການເຊື່ອມຕໍ່
- ຄວາມຕ້ອງການຄວາມແຂງແລະເອກະສານການທົດສອບຊັ້ນ
- ປະຫວັດການສ້ອມແປງ, ແຜ່ນ ຫຼືການສ້ອມແປງທີ່ຮູ້ຈັກ
- ຄຸນນະພາບຜະລິດຕະພັນທີ່ຍອມຮັບແລະຂໍ້ບົກພ່ອງໃນປະຈຸບັນ
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ສະກູດ່ຽວ bimetallic ທົນທານຕໍ່ການສວມໃສ່ໄດ້ຫຼາຍກ່ວາ screw nitrided ບໍ?
No. ການປະຕິບັດແມ່ນຂຶ້ນກັບໂລຫະປະສົມຕົວຈິງ, ພື້ນທີ່ເງິນຝາກ, ຄຸນນະພາບຊັ້ນ, ຢາງ, filler, corrosion, ອຸນຫະພູມ, ເລຂາຄະນິດຂອງ screw ແລະ counterface ຖັງ. ຄໍາສັບ bimetallic ແລະ nitrided ບໍ່ໄດ້ກໍານົດລາຍລະອຽດພຽງພໍທີ່ຈະຄາດຄະເນຊີວິດການບໍລິການ.
bimetallic ຫມາຍຄວາມວ່າແນວໃດສໍາລັບ screw ດຽວແລະ barrel?
ສໍາລັບສະກູ, ຄໍາສັບນີ້ມັກຈະຫມາຍເຖິງການຍ່ອຍສະຫຼາຍເຫຼັກທີ່ມີໂລຫະປະສົມທີ່ທົນທານຕໍ່ການສວມໃສ່ທີ່ແຕກຕ່າງກັນນໍາໃຊ້ກັບພື້ນຜິວການບິນຫຼືພື້ນທີ່ຫຸ້ມຫໍ່ກວ້າງ. ສໍາລັບຖັງ, ມັນມັກຈະຫມາຍເຖິງແກະໂຄງສ້າງທີ່ມີເສັ້ນໂລຫະປະສົມທີ່ທົນທານຕໍ່ການສວມໃສ່ຫຼືການກັດກ່ອນ. ຮູບແຕ້ມຄວນກໍານົດການກໍ່ສ້າງທີ່ແນ່ນອນ.
ພື້ນຜິວໃດທີ່ເຫມາະສົມສໍາລັບພາດສະຕິກທີ່ເຕັມໄປດ້ວຍແກ້ວ?
ວັດສະດຸທີ່ເຕັມໄປດ້ວຍແກ້ວສ້າງຫນ້າທີ່ຂັດ, ແຕ່ອັດຕາສ່ວນຂອງ filler ເທົ່ານັ້ນບໍ່ພຽງພໍທີ່ຈະເລືອກພື້ນຜິວ. ສະຫນອງປະເພດເສັ້ນໄຍແລະການໂຫຼດ, ຢາງ, ຜ່ານ, ຄວາມໄວສະກູ, ແຜນທີ່ການສວມໃສ່ໃນປະຈຸບັນແລະຄວາມຕ້ອງການຂອງຜະລິດຕະພັນ. ຫຼັງຈາກນັ້ນ, ຜູ້ສະຫນອງຄວນກໍານົດຫນ້າດິນຂອງ screw ແລະເສັ້ນ barrel ທີ່ເຂົ້າກັນໄດ້ຮ່ວມກັນ.
ຂ້ອຍສາມາດຈັບຄູ່ສະກູແຂງ tungsten-carbide ກັບຖັງໃດ?
ໝາຍເລກ. ຄວາມເຂົ້າກັນໄດ້ຂອງໜ້າຕາເປັນເລື່ອງສຳຄັນ. Bernex ສັງເກດເຫັນໂດຍສະເພາະວ່າການປະສົມບາງຢ່າງແມ່ນບໍ່ເຫມາະສົມ, ລວມທັງກະບອກ nitrided ທີ່ມີ screw hardfacing tungsten-carbide. ໄດ້ຮັບການອະນຸມັດການເຂົ້າກັນໄດ້ເປັນລາຍລັກອັກສອນສໍາລັບອຸປະກອນການ screw ແລະ barrel ທີ່ແນ່ນອນ.
ຕົວເລກຄວາມແຂງຕົວດຽວພິສູດການແກ້ໄຂການສວມໃສ່ທີ່ຖືກຕ້ອງບໍ?
ບໍ່. ຄວາມແຂງບໍ່ໄດ້ອະທິບາຍຄວາມເລິກຂອງຊັ້ນ, ຄຸນນະພາບຂອງພັນທະບັດ, ຄວາມທົນທານ, porosity, ພຶດຕິກໍາການກັດກ່ອນ, ການປ່ຽນແປງມິຕິຫຼືຄວາມເຂົ້າກັນໄດ້ກັບພື້ນຜິວກົງກັນຂ້າມ. ຮ້ອງຂໍໃຫ້ມີການອອກແບບວັດສະດຸ, ຂະບວນການ, ວິທີການທົດສອບ, ສະຖານທີ່ຕົວຢ່າງແລະຂອບເຂດການຍອມຮັບ.
ຂ້ອຍຄວນສົ່ງ Nanhaiya ແນວໃດສໍາລັບການແນະນໍາລະບົບພື້ນຜິວ?
ສົ່ງເກຣດ resin, filler ແລະ additive packages, ການປົນເປື້ອນ, ຄວາມຊຸ່ມ, ຜົນຜະລິດ, ຄວາມໄວ screw, ອຸນຫະພູມແລະຄວາມກົດດັນປະຫວັດສາດ, ປະຈຸບັນ screw ແລະ barrel ອຸປະກອນການ, ແຜນທີ່ໃສ່, ອະນາໄມພື້ນຜິວຮູບແຕ້ມຕົ້ນສະບັບແລະເອກະສານການກວດກາຫຼືການຍອມຮັບທີ່ຕ້ອງການ.
ການເປີດເຜີຍຂອງບັນນາທິການ: ນີ້ແມ່ນການໂຫຼດຂໍ້ມູນຄືນໃໝ່ຂອງບົດຄວາມວັນທີ 11 ພຶດສະພາ 2026 ຢູ່ URL ດຽວກັນ. ການເກັບກູ້ແບບທົ່ວໆໄປທີ່ບໍ່ໄດ້ຮັບການສະຫນັບສະຫນູນ, ການຫຼຸດຜ່ອນອຸນຫະພູມ, ຄວາມຫຍາບຄາຍແລະການຮຽກຮ້ອງຊີວິດການບໍລິການຈາກສໍາເນົາກ່ອນຫນ້ານີ້ໄດ້ຖືກໂຍກຍ້າຍອອກຫຼືມີຄຸນສົມບັດ. ຕົວເລກເວັບໄຊທ໌ Nanhaiya ໄດ້ຖືກສະແດງເປັນການອ້າງອິງຂອງບໍລິສັດເຜີຍແຜ່ແລະການຂັດແຍ້ງໄດ້ຖືກເປີດເຜີຍ. ຄວາມຕ້ອງການຜະລິດຕະພັນສຸດທ້າຍແມ່ນຂຶ້ນກັບຮູບແຕ້ມທີ່ໄດ້ຮັບການອະນຸມັດ, ບັນທຶກວັດສະດຸແລະແຜນການກວດກາ.