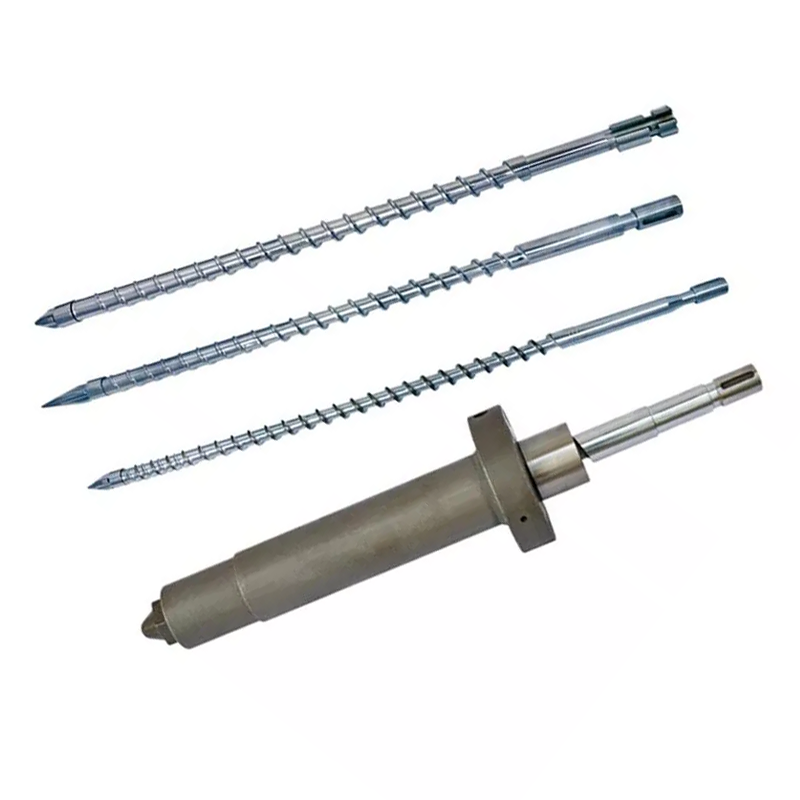
ປາຍສະກູມີຂະຫນາດນ້ອຍພຽງພໍທີ່ຈະຖືກປະຕິບັດຄືກັບອາໄຫຼ່, ແຕ່ມີຄວາມຊັດເຈນພຽງພໍທີ່ຈະຕັດສິນໃຈວ່າທຸກໆການສັກຢາເລີ່ມຕົ້ນດ້ວຍປະລິມານການລະລາຍດຽວກັນ. ຊື້ມັນເປັນການໄຫຼເຂົ້າທີ່ກົງກັນແລະການປະກອບການຜະນຶກ, ບໍ່ແມ່ນເປັນຈຸດໂລຫະທີ່ມີເສັ້ນດ້າຍ.


ຄໍາຕອບດ່ວນ
ເລືອກປາຍ screw molding molding ໂດຍສີ່ຢ່າງ: ການອອກແບບປ່ຽງທີ່ບໍ່ກັບຄືນ, ການໂຕ້ຕອບຂອງ screw ແລະ barrel ທີ່ແນ່ນອນ, ຢາງທີ່ປຸງແຕ່ງແລະ filler, ແລະຮູບແບບການສວມໃສ່ຂອງການປະກອບທີ່ມີຢູ່ແລ້ວ. ຮູບແບບເຄື່ອງຈັກຢ່າງດຽວແມ່ນບໍ່ພຽງພໍໃນເວລາທີ່ສະບັບ, ການສ້ອມແປງທີ່ຜ່ານມາຫຼື screws ບໍ່ໄດ້ມາດຕະຖານອາດຈະມີຢູ່.
ສໍາລັບຄໍາສັ່ງທົດແທນ, ສົ່ງຮູບແຕ້ມຕົ້ນສະບັບໃນເວລາທີ່ມີ, ຫຼັງຈາກນັ້ນກວດສອບ thread, ບ່າ, ຄວາມຍາວຂອງປາຍ, ການເດີນທາງວົງ, ບ່ອນນັ່ງ, ເສັ້ນຜ່າກາງນອກແລະ melt passages ຕໍ່ກັບເຄື່ອງຕົວຈິງ. ວົງຢືມທີ່ດີເລີ່ມຕົ້ນດ້ວຍເລຂາຄະນິດ. ວັດສະດຸແລະການປິ່ນປົວພື້ນຜິວມາຕໍ່ໄປ.
ປາຍສະກູຄວບຄຸມການໄຫຼເຂົ້າທັງສອງທິດທາງ
ໃນລະຫວ່າງການຟື້ນຕົວຂອງສະກູ, ປ່ຽງບໍ່ກັບຄືນໄດ້ເປີດແລະເຮັດໃຫ້ polymer molten ຜ່ານໄປທາງຫນ້າຂອງສະກູໄດ້. ໃນຕອນເລີ່ມຕົ້ນຂອງການສີດ, ມັນປິດສະນັ້ນການເຄື່ອນໄຫວຂອງສະກູແລະຄວາມກົດດັນປະຕິບັດຕໍ່ການສັກຢາແທນທີ່ຈະຍູ້ melt ກັບຄືນໄປບ່ອນຕາມສະກູ.
ນີ້ແມ່ນເຫດຜົນທີ່ວ່າປາຍສະກູ, ວົງແຫວນແລະບ່ອນນັ່ງເປັນຂອງຂະບວນການ, ບໍ່ພຽງແຕ່ບໍາລຸງຮັກສາ.ການສອນປ່ຽງບໍ່ກັບຄືນມາຂອງ ENGELອະທິບາຍສອງສະຖານະການປະຕິບັດການດຽວກັນແລະການເຊື່ອມໂຍງການປິດພຶດຕິກໍາໂດຍກົງກັບການສີດຊໍ້າຄືນ.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ຄວາມຜິດພາດ screw-tip ລາຄາແພງທີ່ສຸດແມ່ນບໍ່ຄ່ອຍມີຄວາມແຕກຕ່າງລະຫວ່າງສອງຊັ້ນຮຽນຂອງວັດສະດຸ. ມັນເປັນພາກສ່ວນທີ່ກະທູ້ໃສ່ສະກູແຕ່ບໍ່ໄດ້ເດີນທາງ, ປະທັບຕາຫຼືສອດຄ່ອງຢ່າງຖືກຕ້ອງ. ການທົດສອບຄວາມສອດຄ່ອງທີ່ປະສົບຜົນສໍາເລັດແມ່ນມີຄຸນຄ່າຫຼາຍກ່ວາບັນຊີລາຍຊື່ຍາວຂອງຄໍານາມການຂາຍ.
ເລືອກການປະກອບປະມານຫນ້າທີ່ molding
ການອອກແບບທີ່ຖືກຕ້ອງຕ້ອງເປີດຢ່າງເສລີໃນລະຫວ່າງການຟື້ນຕົວ, ປິດການຄາດເດົາໃນລະຫວ່າງການສີດແລະຫຼີກເວັ້ນການຈໍາກັດຫຼາຍເກີນໄປໃນເສັ້ນທາງ melt. ມັນຍັງຕ້ອງລອດຊີວິດຈາກການຂັດ, ຫນຽວແລະສານກັດຂອງ resin ໂດຍບໍ່ມີການທໍາລາຍຫນ້າການຫາຄູ່ຂອງມັນ.
| ຄໍາຖາມການຊື້ | ເປັນຫຍັງມັນປ່ຽນປາຍສະກູ | ສິ່ງທີ່ຈະສົ່ງຜູ້ສະຫນອງ |
|---|---|---|
| ຢາງໃດທີ່ຖືກ molded? | ຄວາມຫນືດ, ຄວາມຫລໍ່ລື່ນ, ຄວາມອ່ອນໄຫວຂອງການເຊື່ອມໂຊມແລະຫນ້າທີ່ການກັດກ່ອນຜົນກະທົບຕໍ່ການໄຫຼ, ວັດສະດຸແລະການປິ່ນປົວດ້ານ. | ເກຣດ resin ທີ່ແນ່ນອນ, ລະບົບສີ, ທົນທານຕໍ່ flame ແລະລະດັບການປຸງແຕ່ງປົກກະຕິ. |
| ຢາງຢາງໄດ້ເສີມຫຼືເຕີມ? | ເສັ້ນໄຍແກ້ວ, filler ແຮ່ທາດແລະການປົນເປື້ອນ reclaimed ສາມາດເລັ່ງການສວມໃສ່ abrasive ໃນວົງ, ບ່ອນນັ່ງແລະ melt passages. | ປະເພດ Filler, ອັດຕາສ່ວນນ້ໍາຫນັກແລະບໍ່ວ່າມັນມີການປ່ຽນແປງໂດຍຜະລິດຕະພັນ. |
| ການສັກຢາຕ້ອງມີຄວາມຊັດເຈນຫຼາຍປານໃດ? | ຝາບາງ, ຫຼາຍຮູ ແລະ ພາກສ່ວນທີ່ມີນ້ຳໜັກແໜ້ນ ສະແດງໃຫ້ເຫັນການປ່ຽນແປງເລັກນ້ອຍໃນການປິດປ່ຽງ ແລະ ການຮົ່ວໄຫຼ. | ນ້ຳໜັກສ່ວນໜຶ່ງ, ຈຳນວນຊ່ອງຄອດ, ຄວາມທົນທານຕໍ່ນ້ຳໜັກຂອງການສັກຢາ ແລະຂໍ້ມູນແນວໂນ້ມທີ່ຜ່ານມາ. |
| ຮູບແບບວາວໃນປະຈຸບັນແມ່ນຫຍັງ? | ວົງ sliding, ball-check ແລະການອອກແບບອື່ນໆມີພື້ນທີ່ໄຫຼທີ່ແຕກຕ່າງກັນ, ການເດີນທາງແລະການປິດພຶດຕິກໍາ. | ຈໍານວນຕົ້ນສະບັບ, ຮູບແຕ້ມ, ຮູບພາບແລະການປະກອບການໂຍກຍ້າຍທີ່ສົມບູນ. |
| ສະກູໄດ້ຖືກປ່ຽນກ່ອນບໍ? | ຮູບແບບເຄື່ອງຈັກອາດຈະບໍ່ລະບຸສາຍທີ່ຕິດຕັ້ງ, ຄວາມຍາວປາຍ ຫຼືເລຂາຄະນິດຂອງບ່ອນນັ່ງໄດ້ອີກຕໍ່ໄປ. | ການແຕ້ມຮູບສະກູໃນປະຈຸບັນແລະການວັດແທກໂດຍກົງ, ບໍ່ພຽງແຕ່ປ້າຍຊື່ເຄື່ອງ. |
| ເປັນຫຍັງພາກສ່ວນຈຶ່ງຖືກປ່ຽນແທນ? | ກະທູ້ທີ່ແຕກຫັກ, ເສັ້ນທາງການໄຫຼຂອງເຊາະເຈື່ອນແລະວົງແຫວນທີ່ຮົ່ວໄຫຼບໍ່ໄດ້ຊີ້ໃຫ້ເຫັນເຖິງການປະຕິບັດການແກ້ໄຂດຽວກັນ. | ໃສ່ຮູບພາບ, ອາການຂະບວນການ, ປະຫວັດການບໍາລຸງຮັກສາແລະຂະຫນາດທີ່ລົ້ມເຫລວ. |
Nanhaiya ສະເຫນີຮູບແບບກະທູ້ມາດຕະຖານແລະປັບແຕ່ງ, ບວກກັບທາງເລືອກປາຍການໄຫຼຍ້ອນກັບສໍາລັບໂພລີເມີພິເສດ. ສ່ວນທີ່ເລືອກສາມາດຖືກຈັບຄູ່ກັບ anສະກູສີດຫຼືສະຫນອງໃຫ້ເປັນສ່ວນຫນຶ່ງຂອງກວ້າງການສີດແມ່ພິມແລະ extrusion ອາໄຫຼ່ໄລຍະ.


ອ່ານສັນຍານຂະບວນການກ່ອນທີ່ຈະຖອດປະກອບ
ເບາະທີ່ປ່ຽນແປງໄດ້, ນ້ ຳ ໜັກ ຂອງການຍິງທີ່ລອຍຫຼືການເຮັດເລື້ມຄືນທີ່ບໍ່ດີສາມາດຊີ້ໃຫ້ເຫັນເຖິງການຮົ່ວໄຫຼຂອງປ່ຽງ, ແຕ່ບໍ່ມີໃຜໃນພວກມັນພິສູດໄດ້ຢ່າງດຽວ. ການປ່ຽນແປງຂອງຢາງ, ຄວາມບໍ່ສະຖຽນລະພາບຂອງອາຫານ, ການຄວບຄຸມອຸນຫະພູມ, ການໃສ່ຖັງ, ອາກາດໃນລະລາຍ, ການຕັ້ງຄ່າຄວາມກົດດັນແລະສະພາບ mold ສາມາດສ້າງອາການທີ່ຄ້າຍຄືກັນ.
ENGEL ແນະນໍາໃຫ້ກວດເບິ່ງປ່ຽງທີ່ບໍ່ກັບຄືນ, ສະກູແລະຖັງພາດສະຕິກໃນເວລາທີ່ cushion melt ມີການປ່ຽນແປງ. ຄໍາແນະນໍາການແກ້ໄຂບັນຫາດຽວກັນເຊື່ອມຕໍ່ cushion ແລະການປ່ຽນແປງນ້ໍາ shot-weight ກັບການຕັ້ງຄ່າຂະບວນການແລະການສວມໃສ່ອົງປະກອບ.
| ສັນຍານທີ່ສັງເກດເຫັນ | ການເຊື່ອມຕໍ່ປາຍ screw ທີ່ເປັນໄປໄດ້ | ກວດເບິ່ງກ່ອນສັ່ງ |
|---|---|---|
| ຕໍາແໜ່ງ cushion ແຕກຕ່າງກັນຈາກການສັກຢາໄປຫາການສັກຢາ | ວົງແຫວນອາດຈະປິດຢູ່ຈຸດທີ່ແຕກຕ່າງກັນຫຼືຮົ່ວຫຼັງຈາກນັ່ງ. | ທ່າອ່ຽງທ່າອ່ຽງຕົວຈິງ, ຄວາມກົດດັນແລະນ້ໍາຫນັກການສັກຢາພາຍໃຕ້ຂະບວນການທີ່ຫມັ້ນຄົງ. |
| ນ້ຳໜັກສ່ວນໜຶ່ງລອຍໄປໃນຂະນະທີ່ການຕັ້ງຄ່າຄົງຢູ່ | Backflow ສາມາດຫຼຸດຜ່ອນປະລິມານທີ່ມີປະສິດທິພາບທີ່ຖືກສົ່ງກັບ mold. | ຫ້າມບໍ່ໃຫ້ອາຫານ, ອຸນຫະພູມ, ວັດສະດຸ ແລະສາເຫດຂອງ mold-cavity. |
| ການສັກຢາສັ້ນປາກົດເປັນໄລຍະໆ | ປ່ຽງອາດຈະບໍ່ປະທັບຕາຊ້ໍາກັນ, ໂດຍສະເພາະຫຼັງຈາກການປ່ຽນແປງການຟື້ນຕົວ. | ປຽບທຽບການຕອບໂຕ້ຂອງການໂອນ ແລະດໍາເນີນການທົດສອບວາວທີ່ໄດ້ຮັບອະນຸມັດຈາກຜູ້ຜະລິດເຄື່ອງຈັກ. |
| ການຟື້ນຕົວຈະຖືກຈຳກັດ | ວົງແຫວນທີ່ເສຍຫາຍ, ເງິນຝາກຫຼືເສັ້ນທາງການໄຫຼຫນ້ອຍອາດຈະຕ້ານການໄຫຼຂອງ melt ໄປຂ້າງຫນ້າ. | ກວດກາສໍາລັບການເຄື່ອນໄຫວຟຣີ, ເງິນຝາກ, galling ແລະອຸປະສັກທາງຜ່ານ. |
| ຈຸດດ່າງດຳປະຕິບັດຕາມການປ່ຽນແປງວັດສະດຸ | ຈຸດຕາຍ ຫຼືພື້ນຜິວທີ່ເສຍຫາຍອາດຈະຮັກສາ ແລະປ່ອຍໂພລີເມີເອັນເສື່ອມອອກ. | ກວດກາເບິ່ງເສັ້ນທາງລະລາຍເຕັມ, nozzle, ຫນ້າ screw ແລະຂັ້ນຕອນການທໍາຄວາມສະອາດ. |
| ສິ່ງລົບກວນໂລຫະຫຼືການຊັກວົງ | ອາດຈະປະກົດຕົວ, ການຜິດປົກກະຕິ, ການຈັດລຽງຜິດ ຫຼື ວັດສະດຸຕ່າງປະເທດ. | ຢຸດແລະກວດກາພາຍໃຕ້ຂັ້ນຕອນການບໍາລຸງຮັກສາທີ່ປອດໄພຂອງຜູ້ຜະລິດເຄື່ອງຈັກ. |
ເມື່ອການປະກອບຖືກຖອດອອກ, ກວດເບິ່ງເສັ້ນຜ່າກາງພາຍນອກຂອງວົງແຫວນ, ທັງສອງດ້ານ, ດ້ານບ່ອນນັ່ງ, ຮ່າງກາຍປາຍ, ເສັ້ນຜ່າສູນກາງແລະເສັ້ນດ້າຍ. ອັນARBURG ບົດຄວາມດ້ານວິຊາການກໍານົດການຂັດ, ການຍຶດຕິດແລະການກັດກ່ອນເປັນກົນໄກການສວມໃສ່ແລະສະແດງໃຫ້ເຫັນວ່າການສວມໃສ່ໃນເສັ້ນຜ່າກາງວົງ, ໃບຫນ້າປາຍແລະບ່ອນນັ່ງປະທັບຕາສາມາດປ່ຽນແປງການເດີນທາງຂອງວົງແຫວນແລະຄວາມຫມັ້ນຄົງຂອງ cushion.
ຢ່າກວດຫາວົງແຫວນໂດຍການເພີ່ມຄວາມກົດດັນທີ່ຖືຈົນກ່ວາສ່ວນນັ້ນເຕັມໄປ.ການປ່ຽນແປງການຕັ້ງຄ່າສາມາດເຊື່ອງການຮົ່ວໄຫຼໂດຍບໍ່ມີການແກ້ໄຂມັນ. ເກັບກໍາຂໍ້ມູນພື້ນຖານທີ່ຫມັ້ນຄົງ, ປະຕິບັດຕາມວິທີການທົດສອບທີ່ໄດ້ຮັບການອະນຸມັດຈາກຜູ້ຜະລິດເຄື່ອງຈັກແລະກວດເບິ່ງຮາດແວກ່ອນທີ່ຈະປ່ຽນເງື່ອນໄຂການທົດແທນ.
ທົດແທນສ່ວນຫນຶ່ງພຽງແຕ່ໃນເວລາທີ່ພາກສ່ວນການຫາຄູ່ຍັງດີ
ວົງແຫວນສາມາດຖືກປ່ຽນແທນດ້ວຍຕົວມັນເອງເມື່ອປາຍການຫາຄູ່ແລະບ່ອນນັ່ງຂອງມັນຍັງຄົງຢູ່ໃນຂະຫນາດທີ່ໄດ້ຮັບການອະນຸມັດ, ດ້ານການຜະນຶກແມ່ນສຽງ, ແລະແຫວນໃຫມ່ສາມາດເຄື່ອນຍ້າຍໄດ້ຢ່າງເສລີໂດຍຜ່ານການເດີນທາງທີ່ສົມບູນຂອງມັນ. ນີ້ແມ່ນການສ້ອມແປງຄ່າໃຊ້ຈ່າຍຕ່ໍາ, ແຕ່ວ່າພຽງແຕ່ໃນເວລາທີ່ການກວດກາສະຫນັບສະຫນູນມັນ.
ປ່ຽນສ່ວນປາຍ, ວົງແຫວນ ແລະບ່ອນນັ່ງທີ່ຈັບຄູ່ກັນໄດ້ ເມື່ອມີພື້ນຜິວຫຼາຍດ້ານສະແດງໃຫ້ເຫັນການສວມໃສ່, ວົງແຫວນໄດ້ຍຶດ ຫຼື ແກວ່ງໃສ່ກັບອົງປະກອບອື່ນ, ຊິ້ນສ່ວນເກົ່າໆໄດ້ຖືກປະສົມກັນທົ່ວເຄື່ອງຈັກ, ຫຼືບໍ່ມີຂະໜາດເດີມທີ່ໜ້າເຊື່ອຖືໄດ້. ການຜະສົມຜະສານຫນຶ່ງສ່ວນຜະນຶກໃຫມ່ທີ່ມີສອງສ່ວນການຫາຄູ່ທີ່ສວມໃສ່ສາມາດສ້າງເສັ້ນທາງການຮົ່ວໄຫຼໃຫມ່.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ຕົວຢ່າງທີ່ສວມໃສ່ແມ່ນຫຼັກຖານ, ບໍ່ແມ່ນຮູບແຕ້ມຕົ້ນສະບັບ. ຖ້າພວກເຮົາຄັດລອກບ່ອນນັ່ງທີ່ຖືກເຊາະເຈື່ອນ, ວົງແຫວນສັ້ນຫຼືເສັ້ນດ້າຍທີ່ເສຍຫາຍຢ່າງແນ່ນອນ, ພາກສ່ວນໃຫມ່ສາມາດສ້າງບັນຫາເກົ່າກັບຫນ້າດິນທີ່ສະອາດກວ່າ. ພວກເຮົາສ້າງຄວາມສໍາພັນທີ່ມີຈຸດປະສົງຄືນໃໝ່ຈາກຮູບແຕ້ມ, ອົງປະກອບການຫາຄູ່ ແລະຈຸດອ້າງອີງທີ່ບໍ່ໄດ້ໃສ່.


Nanhaiya ຂໍ້ມູນປາຍ screw molding
ໄດ້Nanhaiya ສີດ molding ປາຍ screwໄດ້ຖືກສ້າງເປັນການໂຕ້ຕອບລະຫວ່າງ screw ແລະ nozzle-ຂ້າງ melt ເສັ້ນທາງ. ມັນສາມາດໃຊ້ໄດ້ສໍາລັບເສັ້ນຜ່າສູນກາງ screw ທີ່ແຕກຕ່າງກັນແລະຍີ່ຫໍ້ເຄື່ອງສີດ, ມີກະທູ້ custom ແລະເລຂາຄະນິດອົງປະກອບສໍາລັບການເຮັດວຽກທົດແທນ.
| ຂໍ້ມູນຈໍາເພາະ | ຂໍ້ມູນຜະລິດຕະພັນ Nanhaiya | ຄວາມກ່ຽວຂ້ອງຂອງການຊື້ |
|---|---|---|
| ວັດສະດຸພື້ນຖານ | D2 | ບັນທຶກເອກະສານຕົວຈິງໃສ່ໃບສະເໜີລາຄາ ແລະ ເອກະສານກວດກາ. |
| ຄວາມແຂງ | HRC45-62 | ຄ່າທີ່ເລືອກຕ້ອງກົງກັບການປິ່ນປົວຄວາມຮ້ອນ, ໃສ່ຫນ້າທີ່ແລະອຸປະກອນການຫາຄູ່. |
| ຄວາມຊື່ສັດ | 0.02 ມມ/ມມ | ເລຂາຄະນິດ ແລະການຈັດຮຽງແມ່ນມີຄວາມສຳຄັນຢູ່ທີ່ຕົວປະສານສະກູທາງໜ້າ. |
| ໃບໜ້າເກາະ | Bimetallic | ໃຫ້ທາງເລືອກທີ່ທົນທານຕໍ່ການສວມໃສ່ໃນພື້ນທີ່ເຮັດວຽກທີ່ເປີດເຜີຍ. |
| ການຕັ້ງຄ່າເສັ້ນໃຍແກ້ວ | 30% / 60% | ບອກອັດຕາສ່ວນຂອງເສັ້ນໃຍແກ້ວ ແລະ ຢາງຢາງຕົວຈິງໃນ RFQ. |
| ນ້ໍາຫນັກສ່ວນ | 1 ກິໂລ | ມູນຄ່າການອ້າງອີງຫນ້າຜະລິດຕະພັນ; ນ້ໍາຫນັກສຸດທ້າຍປະຕິບັດຕາມເລຂາຄະນິດທີ່ໄດ້ຮັບການອະນຸມັດ. |
| ເສັ້ນທາງການຜະລິດ | ເຄື່ອງຈັກ CNC, ການປິ່ນປົວຄວາມຮ້ອນແລະການຂັດຄວາມແມ່ນຍໍາ | ຮູບແບບການຄວບຄຸມການດໍາເນີນງານເຫຼົ່ານີ້, ສະພາບຫນ້າດິນແລະເຫມາະສໍາເລັດຮູບ. |
| ຄໍາຮ້ອງສະຫມັກມາດຕະຖານ | PE, PP, ABS ແລະ PVC thermoplastic molding | ສົ່ງສານເຕີມແຕ່ງ, ສີ, ເນື້ອໃນທີ່ນຳມາໃຊ້ໃໝ່ ແລະຂໍ້ມູນຕື່ມ. |
ສໍາລັບຫນ່ວຍບໍລິການພາດສະຕິກທີ່ສົມບູນ, Nanhaiya ຍັງຜະລິດscrews molding ສັກຢາ mutant, screws molding ຄ່ອຍໆແລະຖັງທົດແທນທີ່ກົງກັນ. ທີ່ຢູ່ຕິດກັນຫົວສີດສາມາດທົບທວນໄດ້ໃນເວລາດຽວກັນໃນເວລາທີ່ການຮົ່ວໄຫຼ, ການຈັດຕໍາແຫນ່ງຫຼືບັນຫາການໄຫຼລະລາຍຂະຫຍາຍອອກໄປນອກປາຍສະກູ.
ຂະຫນາດທີ່ຕັດສິນໃຈວ່າສ່ວນຈະເຫມາະ
ຜູ້ຜະລິດເຄື່ອງຈັກແລະແບບຈໍາລອງສາມາດເຮັດໃຫ້ການຄົ້ນຫາແຄບລົງ, ແຕ່ມັນບໍ່ສາມາດປ່ຽນແທນຮູບແຕ້ມໄດ້. ຄອບຄົວຕົວແບບອາດຈະໃຊ້ຫຼາຍຂະໜາດຂອງຫົວສີດ, ແລະເຄື່ອງຈັກອາດມີສະກູປ່ຽນແທນທີ່ແຕກຕ່າງຈາກການສ້າງຕົ້ນສະບັບຂອງມັນ.
- ກໍານົດ screw ຕິດຕັ້ງ.ຜູ້ຜະລິດເຄື່ອງບັນທຶກ, ຮູບແບບ, ການອອກແບບຫົວສີດ, ເສັ້ນຜ່າສູນກາງຂອງສະກູ, ຂໍ້ມູນ serial ແລະການທົດແທນ screw ທີ່ຜ່ານມາ.
- ກໍານົດກະທູ້ຢ່າງສົມບູນ.ປະກອບມີເສັ້ນຜ່າສູນກາງທີ່ສໍາຄັນແລະເລັກນ້ອຍ, pitch, ທິດທາງ thread, ຄວາມຍາວຂອງ thread, ຕໍາແຫນ່ງເລີ່ມຕົ້ນ, ການບັນເທົາທຸກແລະສະຖານທີ່ບ່າ.
- ວັດແທກ stack axial.ບັນທຶກຄວາມຍາວປາຍໂດຍລວມ, ຄວາມຍາວຂອງວົງແຫວນ, ຄວາມຍາວຂອງບ່ອນນັ່ງ, ການເດີນທາງຂອງວົງແຫວນແລະທຸກໆບ່າທີ່ຄວບຄຸມຕໍາແຫນ່ງປິດ.
- ວັດແທກການໂຕ້ຕອບ radial.ບັນທຶກເສັ້ນຜ່າສູນກາງຂອງຮ່າງກາຍຂອງປາຍ, ເສັ້ນຜ່າສູນກາງວົງແຫວນນອກແລະພາຍໃນ, ເສັ້ນຜ່າສູນກາງຂອງບ່ອນນັ່ງ, ການອ້າງອິງເຈາະ barrel ແລະການເກັບກູ້ການເຮັດວຽກທີ່ຕ້ອງການ.
- ແຜນທີ່ເສັ້ນທາງ melt.ສະແດງໃຫ້ເຫັນການນັບ flute, ຄວາມກວ້າງຂອງ passage, ຄວາມເລິກ passage, profile ດັງແລະ radius ທີ່ມີຜົນກະທົບການໄຫຼຫຼືທໍາຄວາມສະອາດ.
- ເຮັດເຄື່ອງຫມາຍການຜະນຶກແລະການໃສ່ພື້ນຜິວ.ກໍານົດທີ່ປະເຊີນຫນ້າກັບການຕິດຕໍ່ໃນລະຫວ່າງການປິດແລະຂະຫນາດໃດຖືກວັດແທກຈາກການອ້າງອິງທີ່ບໍ່ໄດ້ໃສ່.
ຢ່າເຊື່ອງຄວາມບໍ່ແນ່ນອນພາຍໃນຄວາມອົດທົນ.ຖ້າພື້ນຜິວເກົ່າຖືກສວມໃສ່, ໃຫ້ຕິດສະຫລາກຄ່າທີ່ວັດແທກເປັນຂະຫນາດທີ່ສວມໃສ່ຕົວຈິງ. ຮັກສາຂະຫນາດສໍາເລັດຮູບທີ່ສະເຫນີແຍກຕ່າງຫາກ. ຄວາມແຕກຕ່າງນັ້ນເຮັດໃຫ້ວິສະວະກໍາແກ້ໄຂພາກສ່ວນແທນທີ່ຈະອະນຸມັດສໍາເນົາທີ່ຊັດເຈນຂອງຄວາມເສຍຫາຍ.
ກວດກາການທົດແທນກ່ອນທີ່ມັນຈະເຂົ້າສູ່ການຜະລິດ
ການກວດກາທີ່ເຂົ້າມາຄວນຢືນຢັນຕົວຕົນ, ຂະຫນາດແລະການເຄື່ອນໄຫວກ່ອນທີ່ການປະກອບຈະຖືກສໍາຜັດກັບຄວາມຮ້ອນແລະຄວາມກົດດັນ. ຮັກສາຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດ, ບັນທຶກວັດສະດຸແລະຜົນການກວດກາພາຍໃຕ້ຕົວເລກສ່ວນດຽວກັນ.
- ຈໍານວນສ່ວນແລະການດັດແກ້ແບບແຕ້ມກົງກັບຄໍາສັ່ງຊື້
- ບັນທຶກວັດສະດຸແລະການປິ່ນປົວຄວາມຮ້ອນກົງກັບວົງຢືມ
- ເສັ້ນຜ່າສູນກາງທີ່ສໍາຄັນແລະຄວາມຍາວຕາມແກນແມ່ນຢູ່ໃນຄວາມທົນທານຂອງຮູບແຕ້ມ
- ເຄື່ອງວັດແທກກະທູ້ຫຼືການກວດສອບການຫາຄູ່ຢືນຢັນການເຊື່ອມຕໍ່
- ກວດເບິ່ງວົງແຫວນເຄື່ອນທີ່ຢ່າງເສລີໂດຍບໍ່ມີການສັ່ນສະເທືອນຫຼືການຊັກ
- ວົງແຫວນແລະບ່ອນນັ່ງຕິດຕໍ່ກັບພື້ນຜິວຜະນຶກ
- ທໍ່ລະລາຍແມ່ນສະອາດ, ກ້ຽງແລະບໍ່ມີ burrs
- ພື້ນຜິວທີ່ຂັດມັນສະແດງວ່າບໍ່ມີຄວາມເສຍຫາຍໃນການຈັດການຫຼືຂໍ້ບົກພ່ອງຂອງການເຄືອບ
- ທິດທາງຂອງສະພາແຫ່ງແລະຄໍາສັ່ງອົງປະກອບແມ່ນເປັນເອກະສານ
- ນ້ ຳ ໜັກ ພື້ນຖານແລະເບາະແມ່ນຖືກບັນທຶກຫຼັງຈາກການຕິດຕັ້ງ
ຫຼັງຈາກການຕິດຕັ້ງ, ການນໍາໃຊ້ຂັ້ນຕອນການເລີ່ມຕົ້ນທີ່ອະນຸມັດແລະສົມທຽບຂະບວນການທີ່ມີພື້ນຖານທີ່ເກັບຮັກສາໄວ້. ຄໍາແນະນໍາໃຫມ່ອາດຈະປ່ຽນແປງການຟື້ນຕົວ, ການຕອບສະຫນອງການບີບອັດຫຼືພຶດຕິກໍາການປິດວາວ, ດັ່ງນັ້ນຢ່າຄິດວ່າທຸກໆການຕັ້ງຄ່າເກົ່າຈະຕ້ອງບໍ່ຖືກແຕະຕ້ອງ.
ສິ່ງທີ່ໂຮງງານຕ້ອງຄວບຄຸມ
ຄຸນນະພາບປາຍ Screw ແມ່ນມາຈາກການພົວພັນລະຫວ່າງພາກສ່ວນ. ຄວາມເຂັ້ມຂອງກະທູ້, ຕໍາແຫນ່ງບ່າ, ການເດີນທາງຂອງວົງ, ເລຂາຄະນິດຜະນຶກ - ໃບ ໜ້າ, ການສໍາເລັດຮູບເສັ້ນທາງແລະການລະບາຍຄວາມຮ້ອນຕ້ອງເຮັດວຽກຮ່ວມກັນ. ຈໍານວນຄວາມແຂງທີ່ຫນ້າປະທັບໃຈອັນຫນຶ່ງບໍ່ສາມາດຊົດເຊີຍຄວາມຍາວຂອງ stack ທີ່ບໍ່ຖືກຕ້ອງຫຼືຫນ້າດິນປິດແຫນ້ນ.
Nanhaiya ຂອງອຸປະກອນການຜະລິດປະກອບມີເຄື່ອງເລື່ອຍ CNC ທີ່ມີຄວາມຜິດພາດຂອງອາຫານຢູ່ຫຼືຕ່ໍາກວ່າ 0.1 ມມ, ເຄື່ອງກຶງ CNC ສໍາລັບຊິ້ນວຽກເຖິງ 6 ມ, ແລະອຸປະກອນການເຈາະແລະ milling ທີ່ມີຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງ 0.02 ມມ. ເຄື່ອງຈັກຫ້າແກນແມ່ນໃຊ້ສໍາລັບການບິນທີ່ບໍ່ສະຫມໍ່າສະເຫມີແລະໂຄງສ້າງ flange ພິເສດ.

ສໍາລັບຜູ້ຊື້, ຄໍາຖາມປະຕິບັດບໍ່ແມ່ນວ່າຜູ້ສະຫນອງເປັນເຈົ້າຂອງເຄື່ອງມືເຄື່ອງຈັກ. ຖາມວິທີການແຕ້ມຮູບໄດ້ຖືກທົບທວນຄືນ, ຂະຫນາດໃດຖືກກວດສອບ, ວິທີການວັດສະດຸແລະການປິ່ນປົວຄວາມຮ້ອນຖືກຕິດຕາມ, ແລະວິທີການກວດສອບການເຄື່ອນໄຫວຂອງວົງແຫວນສໍາເລັດຮູບ. Nanhaiya ໃຫ້ການທົບທວນຄືນການແຕ້ມຮູບກ່ອນການຂາຍແລະສະຫນັບສະຫນູນດ້ານວິຊາການໂດຍຜ່ານຂອງຕົນທີມງານບໍລິການ.
ລາຍການກວດສອບ RFQ ສໍາລັບປາຍສະກູທົດແທນ
ສົ່ງຊຸດຫນຶ່ງທີ່ຈະແຈ້ງແທນທີ່ຈະເປັນຊຸດຂໍ້ຄວາມບາງສ່ວນ. ຂໍ້ມູນຕໍ່ໄປນີ້ເຮັດໃຫ້ຜູ້ສະຫນອງຕັດສິນໃຈວ່າວຽກແມ່ນການທົດແທນມາດຕະຖານ, ອົງປະກອບວິສະວະກໍາຍ້ອນກັບຫຼືການອອກແບບໃຫມ່.
- ຜູ້ຜະລິດເຄື່ອງຈັກ, ແບບຈໍາລອງ, ເລກລໍາດັບແລະຂະຫນາດຂອງຫົວສີດ
- ຕິດຕັ້ງເສັ້ນຜ່າສູນກາງຂອງ screw ແລະແຕ້ມ screw
- ເລກສ່ວນປາຍ screw ຕົ້ນສະບັບແລະການແກ້ໄຂການແຕ້ມຮູບ
- ສໍາເລັດການປະກອບເກົ່າທີ່ມີພາກສ່ວນເກັບຮັກສາໄວ້ເປັນລະບຽບ
- ຮູບພາບຈາກດ້ານຫນ້າ, ດ້ານຂ້າງ, ກະທູ້ແລະໃບຫນ້າປະທັບຕາ
- ກະທູ້, ບ່າ, ວົງ, ບ່ອນນັ່ງແລະຂະຫນາດ passage
- ເກຣດ Resin, ປະເພດ filler ແລະອັດຕາສ່ວນຂອງ filler
- Colorant, ເນື້ອໃນ recycled ແລະ corrosive additives
- ອຸນຫະພູມລະລາຍປົກກະຕິແລະຂະຫນາດການສັກຢາ
- ນ້ຳໜັກສ່ວນໜຶ່ງ, ການນັບຊ່ອງຄອດ ແລະ ການປ່ຽນແປງທີ່ຍອມຮັບ
- ເບາະ, ທ່າອ່ຽງການຍົກຍ້າຍແລະການຟື້ນຟູກ່ອນການໂຍກຍ້າຍ
- ການສວມໃສ່ທີ່ສັງເກດເຫັນ, ຮູບແບບຄວາມລົ້ມເຫຼວແລະປະລິມານທີ່ຕ້ອງການ
ຖ້າຮູບແຕ້ມຂາດ, ໃຫ້ໝາຍທຸກພື້ນຜິວທີ່ວັດແທກແລ້ວຖ່າຍຮູບການຕັ້ງຄ່າການວັດແທກ. ຫ້າມສົ່ງເສັ້ນຜ່າສູນກາງພາຍນອກດຽວແລະຂໍໃຫ້ໂຮງງານ infer thread, ບ່ອນນັ່ງແລະການເດີນທາງຈາກມັນ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ປາຍ screw molding ເຮັດຫຍັງແດ່?
ການປະກອບປາຍສະກູປະຕິບັດປ່ຽງທີ່ບໍ່ກັບຄືນ. ມັນເປີດໃນລະຫວ່າງການຟື້ນຕົວຂອງສະກູເພື່ອໃຫ້ melt ສາມາດເຄື່ອນທີ່ຢູ່ທາງຫນ້າຂອງສະກູ, ຫຼັງຈາກນັ້ນປິດໃນລະຫວ່າງການສີດເພື່ອຈໍາກັດການໄຫຼວຽນແລະຄວາມກົດດັນເຂົ້າໄປໃນ mold.
ອາການຂອງແຫວນສວມໃສ່ຫຼືປາຍສະກູແມ່ນຫຍັງ?
ສັນຍານຂະບວນການທົ່ວໄປປະກອບມີ cushion melt variable, ນ້ໍາຫນັກການສັກຢາທີ່ບໍ່ສອດຄ່ອງ, ຄວາມກົດດັນທີ່ບໍ່ດີ, ການສັກຢາສັ້ນຫຼັງຈາກສາເຫດອື່ນໆໄດ້ຖືກຍົກເວັ້ນ, ແລະການຕອບສະຫນອງການໂອນທີ່ຍາວກວ່າຫຼືຫນ້ອຍທີ່ຫມັ້ນຄົງ. ຢືນຢັນການສວມໃສ່ດ້ວຍການທົດສອບການຮົ່ວໄຫຼທີ່ຄວບຄຸມແລະການກວດສອບຂະຫນາດ.
ຂ້ອຍສາມາດສັ່ງປ່ຽນປາຍສະກູຕາມແບບເຄື່ອງຈັກເທົ່ານັ້ນບໍ?
ຜູ້ຜະລິດເຄື່ອງຈັກແລະຕົວແບບແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດ, ແຕ່ຄໍາສັ່ງທົດແທນທີ່ເຊື່ອຖືໄດ້ຄວນປະກອບມີເສັ້ນຜ່າສູນກາງຂອງສະກູ, ຂະຫນາດຂອງກະທູ້ແລະບ່າ, ຄວາມຍາວຂອງປາຍ, ວົງແຫວນແລະຂະຫນາດຂອງບ່ອນນັ່ງ, ເສັ້ນທາງໄຫຼ, ຢາງ, ເນື້ອໃນ filler, ຮູບແຕ້ມແລະຮູບພາບທີ່ຊັດເຈນ.
ຂ້ອຍຄວນປ່ຽນພຽງແຕ່ແຫວນກວດຫຼືປະກອບປາຍສະກູທີ່ສົມບູນບໍ?
ທົດແທນພຽງແຕ່ອົງປະກອບທີ່ສວມໃສ່ໃນເວລາທີ່ປາຍການຫາຄູ່, ບ່ອນນັ່ງແລະ thread ຍັງຄົງຢູ່ໃນຂະຫນາດທີ່ໄດ້ຮັບການອະນຸມັດແລະສະພາບຫນ້າດິນ. ທົດແທນການປະກອບທີ່ກົງກັນໃນເວລາທີ່ການຜະນຶກຫຼາຍດ້ານ, ຂະຫນາດບໍ່ແນ່ນອນ, ຫຼືສ່ວນເກົ່າແລະໃຫມ່ປະສົມບໍ່ສາມາດຜະລິດການເຄື່ອນໄຫວແລະການຜະນຶກທີ່ເຊື່ອຖືໄດ້.
ວັດສະດຸໃດທີ່ Nanhaiya ໃຊ້ສໍາລັບການສີດແມ່ພິມຄໍາແນະນໍາ?
Nanhaiya ສະເຫນີຄໍາແນະນໍາ Screw molding molding D2 ທີ່ມີລະດັບຄວາມແຂງຂອງ HRC45-62, ຄວາມຊື່ 0.02 mm / m ແລະທາງເລືອກ bimetallic-ໃບຫນ້າເກາະ. ການຕັ້ງຄ່າສຸດທ້າຍແມ່ນຖືກຈັບຄູ່ກັບຢາງ, filler, ການໂຕ້ຕອບຂອງເຄື່ອງແລະການໃສ່ຫນ້າທີ່.
ປາຍສະກູທີ່ແຂງກວ່າຢູ່ສະເໝີບໍ?
ບໍ່. ຄວາມແຂງແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງການປະຕິບັດການສວມໃສ່. ເຄມີໂລຫະປະສົມ, ການປິ່ນປົວຄວາມຮ້ອນ, ການຕໍ່ຕ້ານ corrosion, ອຸປະກອນການຫາຄູ່, ການສໍາເລັດຮູບດ້ານ, ການສອດຄ່ອງ, ການເກັບກູ້ແລະການປຸງແຕ່ງ resin ທັງຫມົດມີຜົນກະທົບຊີວິດການບໍລິການ.
ຂ້ອຍຄວນສົ່ງ Nanhaiya ແນວໃດສໍາລັບວົງຢືມປາຍ screw?
ສົ່ງຜູ້ຜະລິດເຄື່ອງຈັກແລະແບບຈໍາລອງ, ເສັ້ນຜ່າສູນກາງຂອງສະກູ, ຢາງແລະສ່ວນຮ້ອຍ filler, ຈໍານວນສ່ວນຕົ້ນສະບັບຫຼືຮູບແຕ້ມ, ຂະຫນາດການຫາຄູ່ທີ່ສົມບູນ, ຮູບພາບຈາກຫຼາຍມຸມ, ອາການສວມໃສ່, ແນວໂນ້ມການສັກຢາແລະປະລິມານທີ່ຕ້ອງການ.
ການເປີດເຜີຍທາງການຄ້າ: Nanhaiya ຜະລິດຄໍາແນະນໍາ screw molding molding ແລະອົງປະກອບທີ່ກ່ຽວຂ້ອງເຊື່ອມຕໍ່ໃນຄູ່ມືນີ້. ຄໍາແນະນໍາດ້ານວິຊາການຄວນໄດ້ຮັບການນໍາໃຊ້ກັບຂັ້ນຕອນຄວາມປອດໄພຂອງຜູ້ຜະລິດເຄື່ອງຈັກແລະການແຕ້ມໂຄງການທີ່ໄດ້ຮັບການອະນຸມັດ.