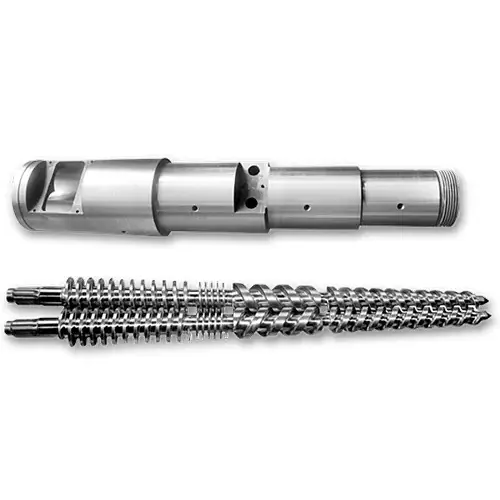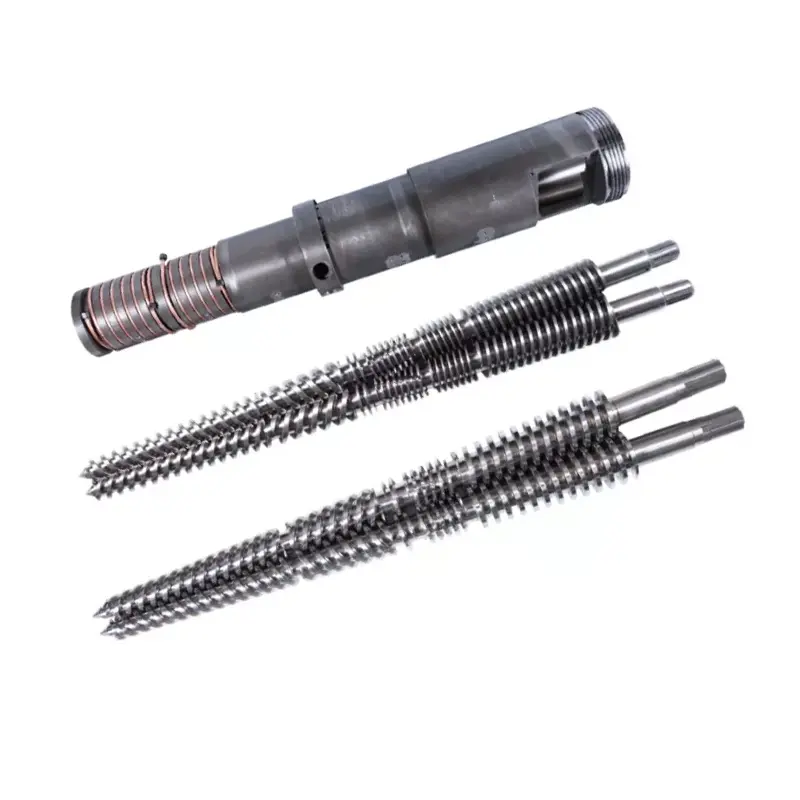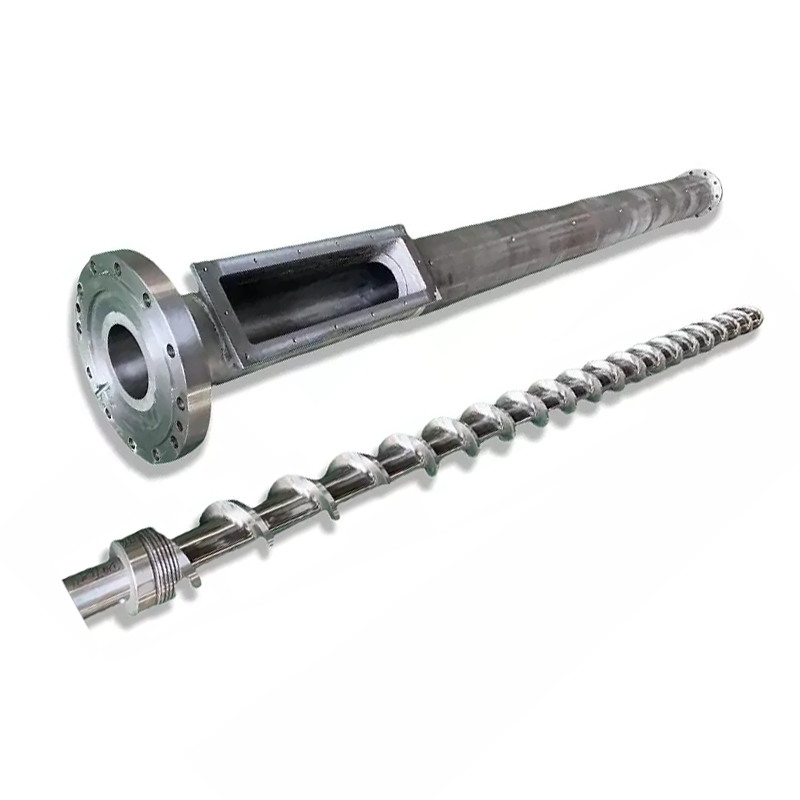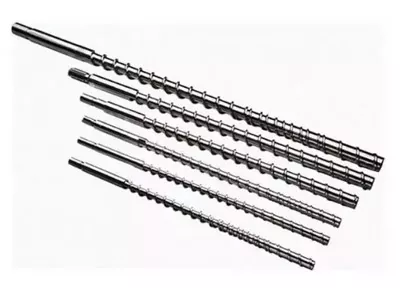
ອັດຕາສ່ວນ L/D screwແມ່ນຄວາມຍາວຂອງການເຮັດວຽກແບ່ງອອກດ້ວຍເສັ້ນຜ່າສູນກາງຂອງສະກູ, ແລະສະກູສີດສ່ວນຫຼາຍແມ່ນແລ່ນ 18: 1 ຫາ 25: 1. ນີ້ແມ່ນສິ່ງທີ່ບໍ່ມີເອກະສານ spec ບອກທ່ານ: ທ່ານບໍ່ສາມາດປ່ຽນ L / D ໃນເຄື່ອງທີ່ທ່ານມີຢູ່ແລ້ວ. ຄວາມຍາວຖືກແກ້ໄຂໂດຍຖັງ. ສິ່ງທີ່ທ່ານສາມາດປ່ຽນແປງແມ່ນເສັ້ນຜ່າສູນກາງ screw, ແລະໃນຖັງຄົງທີ່ທາງເລືອກຫນຶ່ງຍ້າຍ L / D, ຄວາມອາດສາມາດຂອງການສັກຢາ, ແລະຄວາມກົດດັນການສີດເຂົ້າກັນ, ໃນທິດທາງກົງກັນຂ້າມ. ສະກູຂະຫນາດນ້ອຍກວ່າຈະໃຫ້ L/D ສູງກວ່າ, ການສັກຢານ້ອຍກວ່າ, ແລະຄວາມກົດດັນຫຼາຍ. ຈັບຄູ່ການຄ້າກັບຢາງພາລາແລະສ່ວນຂອງເຈົ້າ, ແລະຄໍາຖາມ L/D ສ່ວນໃຫຍ່ຕອບຕົວເອງ.
ອັດຕາສ່ວນ L/D ຫມາຍຄວາມວ່າແນວໃດກ່ຽວກັບ Screw ສັກຢາ
L/D ແມ່ນຄວາມຍາວການເຮັດວຽກຂອງສະກູ (L) ແບ່ງອອກດ້ວຍເສັ້ນຜ່າສູນກາງພາຍນອກ (D). ສະກູທີ່ຍາວກວ່າກວ້າງ 22 ເທົ່າ ມີ L/D ຂອງ 22:1.
ອັດຕາສ່ວນແມ່ນຂຶ້ນກັບຂະຫນາດ. ສະກູ 40 ມມ ຢູ່ທີ່ 22:1 ມີຄວາມຍາວເຮັດວຽກ 880 ມມ. ສະກູ 80 ມມ ທີ່ 22:1 ມີຄວາມຍາວ 1,760 ມມ. ອັດຕາສ່ວນດຽວກັນ, ເຄື່ອງທີ່ແຕກຕ່າງກັນຫຼາຍ.
ສິ່ງທີ່ອັດຕາສ່ວນຕົວຈິງອະທິບາຍແມ່ນສະກູຕ້ອງເຮັດວຽກຫຼາຍປານໃດ. ການໃຫ້ອາຫານ, ການລະລາຍ, ແລະການວັດແທກແມ່ນເກີດຂຶ້ນຕາມຄວາມຍາວນັ້ນ. ຄວາມຍາວຫຼາຍຫມາຍຄວາມວ່າຄວາມສາມາດ melting ຫຼາຍແລະການປະສົມຫຼາຍຂຶ້ນ. ຄວາມຍາວຫນ້ອຍຫມາຍຄວາມວ່າທັງສອງຫນ້ອຍ, ແລະເວລາຫນ້ອຍສໍາລັບວັດສະດຸທີ່ຈະນັ່ງຮ້ອນ.
ສະກູສີດສ່ວນຫຼາຍຈະລົງຈອດລະຫວ່າງ 18:1 ແລະ 25:1, ດ້ວຍ 20:1 ຫາ 22:1 ເປັນພື້ນທີ່ທົ່ວໄປໃນເຄື່ອງຈັກທົ່ວໄປ. ຄູ່ມືເສົາຄໍ້າກວມເອົາຮູບເຕັມຢູ່ໃນຂອງພວກເຮົາການສີດແມ່ພິມຄູ່ມື screw barrel.
ເປັນຫຍັງການສັກຢາ L/D ຈຶ່ງສັ້ນກວ່າການໃສ່ L/D
Extruders ໂດຍທົ່ວໄປແລ້ວແລ່ນ 25:1 ຫາ 33:1. ສະກູສັກຢາຢູ່ສັ້ນກວ່າ, ແລະເຫດຜົນແມ່ນວົງຈອນ, ບໍ່ແມ່ນປະເພນີ.
ສະກູ extruder rotates ຢ່າງຕໍ່ເນື່ອງ. ວັດສະດຸເຂົ້າໄປໃນສົ້ນຫນຶ່ງ, ຍ້າຍຜ່ານ, ແລະອອກຈາກອີກດ້ານຫນຶ່ງ. ບໍ່ມີຫຍັງລໍຖ້າ.
ສະກູສີດເຮັດວຽກຢູ່ໃນລະເບີດ. ມັນ rotates ເພື່ອ plasticize ຫນຶ່ງການສັກຢາ, retracts, ຫຼັງຈາກນັ້ນຢຸດເຊົາ. ມັນສີດ, ແລະ mold cools. ໃນລະຫວ່າງທັງ ໝົດ ນັ້ນ, ນ້ ຳ ກ້ອນແລ້ວຢູ່ໃນຖັງກໍ່ຍັງຢູ່ແລະຮ້ອນ.
ການລໍຖ້ານັ້ນແມ່ນຄວາມແຕກຕ່າງທັງໝົດ. ຖັງທີ່ຍາວກວ່າສາມາດລະລາຍໄດ້ຫຼາຍ, ແລະໃນເຄື່ອງສີດ, ການລະລາຍຫຼາຍຫມາຍຄວາມວ່າວັດສະດຸຫຼາຍລໍຖ້າຜ່ານຮອບວຽນຫຼາຍ. ສໍາລັບຢາງທີ່ມີຄວາມຮ້ອນ, ຄວາມຍາວພິເສດບໍ່ແມ່ນຄວາມສາມາດພິເສດ. ມັນເປັນປະຫວັດສາດຄວາມຮ້ອນພິເສດ.
ດັ່ງນັ້ນ, ການອອກແບບສີດເຮັດໃຫ້ຄວາມສົມດຸນຂອງຄວາມສາມາດໃນການລະລາຍຕໍ່ກັບເວລາທີ່ຢູ່ອາໄສ, ໃນຂະນະທີ່ການບີບອັດສ່ວນຫຼາຍພຽງແຕ່ຊື້ຄວາມສາມາດໃນການລະລາຍ.
ສິ່ງທີ່ບໍ່ມີໃຜບອກເຈົ້າ: ທ່ານບໍ່ສາມາດປ່ຽນ L/D
ບົດຄວາມກ່ຽວກັບ L/D ເວົ້າຄືກັບວ່າເຈົ້າເລືອກຕົວເລກ. ໃນເຄື່ອງທີ່ເຈົ້າເປັນເຈົ້າຂອງແລ້ວ, ເຈົ້າບໍ່ເຮັດ.
L ຖືກແກ້ໄຂໂດຍຖັງ.ຖັງແມ່ນເຮືອທີ່ມີຄວາມກົດດັນທີ່ເຄື່ອງຈັກຖືກ bolted ເຂົ້າໄປໃນກອບເຄື່ອງຈັກ, ມີເຂດເຄື່ອງເຮັດຄວາມຮ້ອນ, ຄໍອາຫານ, ແລະ mounting ທັງຫມົດກໍ່ສ້າງປະມານຫນຶ່ງຄວາມຍາວ. ບໍ່ມີໃຜເຮັດຖັງໄດ້ອີກຕໍ່ໄປ.
ດັ່ງນັ້ນຕົວແປທີ່ເຫລືອຢູ່ໃນ L / D ແມ່ນ D, ເສັ້ນຜ່າສູນກາງຂອງສະກູ. ປ່ຽນເສັ້ນຜ່າສູນກາງ, ແລະອັດຕາສ່ວນປ່ຽນແປງກັບມັນ, ເພາະວ່າຄວາມຍາວຂ້າງເທິງເສັ້ນບໍ່ເຄີຍຍ້າຍ.
ນີ້ແມ່ນເຫດຜົນທີ່ຜູ້ສ້າງເຄື່ອງຈັກລາຍຊື່ສອງຫຼືສາມເສັ້ນຜ່າສູນກາງ screw ສໍາລັບເຄື່ອງດຽວກັນ. ພວກເຂົາເຈົ້າຍັງບໍ່ໄດ້ສະເຫນີໃຫ້ທ່ານສາມຂະຫນາດການສັກຢາ. ພວກເຂົາກໍາລັງສະເຫນີໃຫ້ທ່ານສາມຈຸດໃນເສັ້ນໂຄ້ງການຄ້າ, ແລະຂະຫນາດການສັກຢາແມ່ນພຽງແຕ່ຫນຶ່ງໃນສິ່ງທີ່ເຄື່ອນຍ້າຍ.
Screw Diameter: Lever ທີ່ເຄື່ອນຍ້າຍທຸກຢ່າງ
ໃນຖັງທີ່ຄົງທີ່, ທາງເລືອກຫນຶ່ງຈະຍ້າຍສີ່ຢ່າງໃນເວລາດຽວກັນ. ເຂົ້າໃຈຕາຕະລາງນີ້ແລະທ່ານເຂົ້າໃຈການສັກຢາ L / D.
| ຖ້າເຈົ້າເລືອກ... | ເສັ້ນຜ່າສູນກາງສະກູນ້ອຍກວ່າ | ເສັ້ນຜ່າສູນກາງສະກູໃຫຍ່ກວ່າ |
|---|---|---|
| ອັດຕາສ່ວນ L/D | ສູງກວ່າ(L ດຽວກັນ, D ນ້ອຍກວ່າ) | ຕ່ໍາກວ່າ(L ດຽວກັນ, D ໃຫຍ່ກວ່າ) |
| ຄວາມສາມາດໃນການຍິງ | ນ້ອຍກວ່າ(ປະລິມານຫນ້ອຍຕໍ່ມມຂອງເສັ້ນເລືອດຕັນໃນ) | ໃຫຍ່ກວ່າ |
| ຄວາມກົດດັນສີດທີ່ມີຢູ່ | ສູງກວ່າ(ກຳລັງດຽວກັນຢູ່ໃນພື້ນທີ່ນ້ອຍກວ່າ) | ຕ່ໍາກວ່າ |
| ຄວາມສາມາດໃນການລະລາຍຕໍ່ການສັກຢາ | ດີກວ່າ(ຫຼາຍ L/D ສໍາລັບວັດສະດຸຫນ້ອຍ) | ໃຈກວ້າງຫນ້ອຍ |
| ເວລາທີ່ຢູ່ອາໄສສໍາລັບສ່ວນຫນຶ່ງ | ສັ້ນກວ່າ(ການຍິງຈະໃຊ້ຖັງຂະຫນາດນ້ອຍຫຼາຍກວ່າ) | ຍາວກວ່າ |
| ຊຸດ | ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາຂະຫນາດນ້ອຍ, ຝາບາງ, ຢາງທີ່ມີຄວາມຫນືດສູງແລະທົນທານຕໍ່ຄວາມຮ້ອນ | ການສັກຢາຂະຫນາດໃຫຍ່, ຢາງສິນຄ້າ, ພາກສ່ວນຫນາ |
ອ່ານແຖວຄວາມກົດດັນອີກເທື່ອຫນຶ່ງ, ເພາະວ່າມັນຕັດສິນໃຈວຽກຫຼາຍກວ່າທີ່ຄົນຄາດຫວັງ. ໄດໄຮໂດຼລິກຫຼືໄຟຟ້າຂອງເຄື່ອງຈັກສົ່ງຜົນບັງຄັບໃຊ້ຄົງທີ່ຕໍ່ກັບສະກູ. ຄວາມກົດດັນແມ່ນຜົນບັງຄັບໃຊ້ແບ່ງຕາມພື້ນທີ່. ສະກູຂະຫນາດນ້ອຍກວ່າມີພື້ນທີ່ໃບຫນ້າຫນ້ອຍ, ດັ່ງນັ້ນຜົນບັງຄັບໃຊ້ດຽວກັນສ້າງຄວາມກົດດັນທີ່ສູງຂຶ້ນ.
ນັ້ນແມ່ນເຫດຜົນທີ່ວ່າກໍາແພງບາງໆແລະຄວາມຫນືດສູງມັກຈະຕົກຢູ່ໃນສະກູຂະຫນາດນ້ອຍ: ມັນສາມາດຍູ້ການລະລາຍເຂົ້າໄປໃນຮູທີ່ແຫນ້ນແຫນ້ນທີ່ screw ໃຫຍ່ບໍ່ສາມາດຕື່ມຂໍ້ມູນໃສ່ໄດ້. L/D ທີ່ສູງກວ່າທີ່ມາພ້ອມກັບມັນແມ່ນໂບນັດ, ບໍ່ແມ່ນເລື່ອງບັງເອີນ.
ແລະອ່ານແຖວທີ່ຢູ່ອາໄສຄືກັນ. ມັນແມ່ນຜູ້ທີ່ຕັດສິນໃຈຢ່າງງຽບໆວ່າ PC ຂອງທ່ານເປັນສີເຫຼືອງຫຼືບໍ່.

L/D ມີຜົນກະທົບແນວໃດກັບຂະຫນາດການສັກຢາ
ຢ່າງເຂັ້ມງວດ, L/D ບໍ່ໄດ້ກໍານົດຂະຫນາດການສັກຢາ. ເສັ້ນຜ່າສູນກາງແລະເສັ້ນເລືອດຕັນໃນເຮັດ: ປະລິມານການສັກຢາແມ່ນພື້ນທີ່ຕັດຂອງ screw ຄູນດ້ວຍວິທີການທີ່ມັນເດີນທາງໄກ.
ແຕ່ໃນເຄື່ອງຈັກທີ່ແທ້ຈິງທ່ານບໍ່ສາມາດແຍກພວກມັນໄດ້, ເພາະວ່າເສັ້ນຜ່າກາງດຽວກັນທີ່ກໍານົດການສັກຢາຂອງເຈົ້າຍັງກໍານົດ L / D ຂອງທ່ານ. ເລືອກເອົາສະກູຂະຫນາດນ້ອຍສໍາລັບພາກສ່ວນຄວາມແມ່ນຍໍາຂະຫນາດນ້ອຍ, ແລະທ່ານໄດ້ເລືອກ L / D ສູງຂຶ້ນໃນຂະນະດຽວກັນ.
ຜົນສະທ້ອນທາງປະຕິບັດແມ່ນຄວາມສຸກ. ສະກູທີ່ເຮັດໃຫ້ທ່ານມີການສັກຢາຂະຫນາດນ້ອຍຍັງເຮັດໃຫ້ທ່ານມີຄວາມຍາວ melting ຫຼາຍຕໍ່ກຼາມຂອງວັດສະດຸແລະຄວາມກົດດັນສີດທີ່ສູງຂຶ້ນ. ຄຸນສົມບັດສາມອັນນີ້ເໝາະສົມກັບວຽກດຽວກັນ, ນັ້ນແມ່ນເຫດຜົນທີ່ການຄ້າເຮັດວຽກໄດ້ສະອາດເລື້ອຍໆກ່ວາບໍ່.
ບ່ອນທີ່ມັນຢຸດເຊົາການມີຄວາມສຸກແມ່ນໃນເວລາທີ່ທ່ານບັງຄັບພາກສ່ວນຫນຶ່ງໃສ່ screw ທີ່ບໍ່ຖືກຕ້ອງ. ດໍາເນີນການຍິງຂະຫນາດນ້ອຍຫຼາຍໃສ່ສະກູທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ແລະທ່ານໄດ້ຮັບທີ່ຮ້າຍແຮງທີ່ສຸດຂອງທັງສອງ: L / D ຕ່ໍາ, ປະລິມານຖັງຂະຫນາດໃຫຍ່ທີ່ກ່ຽວຂ້ອງກັບການສັກຢາຂອງທ່ານ, ແລະວັດສະດຸທີ່ cycles ຜ່ານຄວາມຮ້ອນດົນເກີນໄປ.
ເວລາທີ່ຢູ່ອາໄສ: Killer ທີ່ມີຄຸນນະພາບທີ່ທ່ານສາມາດຄິດໄລ່ໄດ້
ເວລາທີ່ຢູ່ອາໄສແມ່ນດົນປານໃດຂອງໂພລີເມີທີ່ໃຫ້ຢູ່ພາຍໃນຖັງກ່ອນທີ່ຈະຖືກສີດ. ມັນເປັນຕົວເລກທີ່ຕໍ່າທີ່ສຸດໃນການສີດ, ແລະທ່ານສາມາດຄາດຄະເນມັນໄດ້ໃນສາມສິບວິນາທີ.
ທີ່ໃຊ້ເວລາທີ່ຢູ່ອາໄສ ≈ (ຄວາມສາມາດຂອງການສັກຢາຖັງ ÷ ຂະຫນາດການສັກຢາຂອງທ່ານ) × ເວລາຮອບວຽນ
ຄວາມສາມາດທັງສອງຢູ່ໃນຫນ່ວຍດຽວກັນ. ເອົາຄວາມອາດສາມາດແຊງຈາກການຈັດອັນດັບຂອງເຄື່ອງຈັກ.
ເຮັດວຽກຕົວຢ່າງ. ເຄື່ອງທີ່ໃຫ້ຄະແນນຢູ່ທີ່ 200 g ຂອງຄວາມຈຸຂອງການສັກຢາ, ແລ່ນພາກສ່ວນ 20 g ໃນຮອບວຽນ 30 ວິນາທີ. ອັດຕາສ່ວນແມ່ນ 10, ສະນັ້ນການລະລາຍແມ່ນຜ່ານປະມານສິບຮອບ. ເວລາທີ່ຢູ່ອາໄສແມ່ນປະມານ 300 ວິນາທີ, ຫຼືຫ້ານາທີ.
ຫ້ານາທີທີ່ອຸນຫະພູມ melt ເປັນເວລາດົນນານສໍາລັບ PC, POM, PET, ຫຼື PVC. ບໍ່ມີຫຍັງກ່ຽວກັບການຕັ້ງຄ່າຂອງທ່ານແມ່ນຜິດພາດ. ພາກສ່ວນດັ່ງກ່າວມີຂະຫນາດນ້ອຍເກີນໄປສໍາລັບຖັງ, ແລະອຸປະກອນການປຸງແຕ່ງອາຫານໃນຂະນະທີ່ມັນລໍຖ້າການຫັນຂອງມັນ.
ຕອນນີ້ຍ້າຍວຽກນັ້ນໄປໃສ່ໝວກນ້ອຍລົງ. ຄວາມອາດສາມາດຂອງການສັກຢາຫຼຸດລົງ, ເວົ້າ, 80 g. ສ່ວນ 20 g ດຽວກັນໃນປັດຈຸບັນໃຊ້ຫນຶ່ງສ່ວນສີ່ຂອງຖັງ, ການລະລາຍຈະຜ່ານສີ່ຮອບແທນທີ່ຈະສິບ, ແລະເວລາທີ່ຢູ່ອາໄສຫຼຸດລົງປະມານສອງນາທີ.
ທ່ານບໍ່ມີການປ່ຽນແປງຈຸດຕັ້ງ. ທ່ານໄດ້ປ່ຽນເສັ້ນຜ່າສູນກາງຂອງສະກູ, ແລະບັນຫາການເຊື່ອມໂຊມໄດ້ກັບມັນ.
ແຖບຄວາມອາດສາມາດຍິງໄດ້ 20–80%.
ຄໍາແນະນໍາດ້ານອຸດສາຫະກໍາທີ່ອ້າງເຖິງທົ່ວໄປແມ່ນເພື່ອຮັກສາການສັກຢາຂອງທ່ານຢູ່ບ່ອນໃດຫນຶ່ງລະຫວ່າງປະມານ 20% ແລະ 80% ຂອງຄວາມອາດສາມາດການສັກຢາຂອງເຄື່ອງຈັກ. ຢືນຢັນແຖບຕໍ່ກັບຄູ່ມືຂອງເຄື່ອງຈັກຂອງທ່ານ, ແຕ່ເຫດຜົນທາງຫລັງຂອງມັນມີຢູ່ທົ່ວທຸກແຫ່ງ.
ຂ້າງລຸ່ມນີ້ແຖບ, ເວລາທີ່ຢູ່ອາໄສແລ່ນຍາວ. ວັດສະດຸເຮັດໃຫ້ການເດີນທາງຫຼາຍເກີນໄປໂດຍຜ່ານຄວາມຮ້ອນ, ແລະ resins ທີ່ລະອຽດອ່ອນຄວາມຮ້ອນເຮັດໃຫ້ການເຊື່ອມໂຊມ. ນີ້ແມ່ນຄວາມລົ້ມເຫຼວຂອງສູດຂ້າງເທິງ catches.
ຂ້າງເທິງແຖບ, ສອງສິ່ງທີ່ແຕກແຍກ. ບໍ່ມີຖັງພຽງພໍທີ່ຈະຖື cushion ທີ່ເຫມາະສົມ, ສະນັ້ນການຫຸ້ມຫໍ່ໄດ້ຮັບການສັກຢາທີ່ບໍ່ສອດຄ່ອງກັນ. ແລະສະກູມີເວລາແລະຄວາມຍາວຫນ້ອຍທີ່ຈະລະລາຍເກືອບເຕັມຖັງຂອງວັດສະດຸ, ດັ່ງນັ້ນຄຸນນະພາບການລະລາຍຈະທົນທຸກເມື່ອທ່ານກໍາລັງຮ້ອງຂໍໃຫ້ຫຼາຍທີ່ສຸດ.
ດິນຢູ່ກາງແຖບແລະເຄື່ອງມີຫ້ອງເຮັດວຽກ. ຖ້າພາກສ່ວນຂອງທ່ານນັ່ງຢູ່ນອກມັນ, ການແກ້ໄຂທີ່ຖືກຕ້ອງແມ່ນເສັ້ນຜ່າສູນກາງຂອງສະກູທີ່ແຕກຕ່າງກັນ, ຫຼືເຄື່ອງທີ່ແຕກຕ່າງກັນ, ບໍ່ແມ່ນຊຸດຂອງຂະບວນການທີ່ກ້າຫານ.
L/D ມີຜົນກະທົບແນວໃດຕໍ່ຄຸນນະພາບການລະລາຍ
ຄວາມຍາວແມ່ນຄວາມສາມາດລະລາຍ, ແລະຄວາມສາມາດລະລາຍແມ່ນຄຸນນະພາບ.
L/D ຫຼາຍເຮັດໃຫ້ການລະລາຍທີ່ສົມບູນຫຼາຍຂຶ້ນ.ເມັດແຂງມີຕໍ່ໄປອີກແລ້ວທີ່ຈະເດີນທາງຕໍ່ກັບກໍາແພງຖັງທີ່ຮ້ອນ, ດັ່ງນັ້ນມີຫນ້ອຍຂອງພວກມັນຢູ່ລອດເປັນ unmelt. ຈຸດດ່າງແຂງ ແລະຮູບເລນທີ່ລວມຢູ່ໃນສ່ວນນັ້ນແມ່ນຄວາມລົ້ມເຫຼວຂອງການລະລາຍ, ແລະຄວາມຍາວຕໍ່ສູ້ກັບພວກມັນ.
L/D ຫຼາຍຂຶ້ນເຮັດໃຫ້ການລະລາຍເປັນເນື້ອດຽວກັນຫຼາຍຂຶ້ນ.ອຸນຫະພູມ evens ອອກ, ສີແລະ filler ແຜ່ກະຈາຍດີກວ່າ, ແລະ melt ມາຮອດວົງການກວດສອບແມ່ນສອດຄ່ອງຫຼາຍຈາກການສັກຢາ. ມັນສະແດງໃຫ້ເຫັນເປັນປ່ອງຢ້ຽມຂະບວນການກວ້າງກວ່າ.
L/D ເພີ່ມເຕີມຍັງໃຫ້ປະຫວັດຄວາມຮ້ອນຫຼາຍຂຶ້ນ.ຄວາມຍາວດຽວກັນທີ່ລະລາຍຢ່າງລະອຽດຍັງຖືວັດສະດຸທີ່ຍາວກວ່າ, ແລະສໍາລັບ PVC, PC, POM, ແລະ PET, ນັ້ນແມ່ນຄ່າໃຊ້ຈ່າຍ, ບໍ່ແມ່ນຜົນປະໂຫຍດ.
ດັ່ງນັ້ນຄຸນນະພາບ melt ບໍ່ແມ່ນກໍລະນີຂອງຫຼາຍແມ່ນດີກວ່າ. ມັນແມ່ນຄວາມສົມດູນ: ຄວາມຍາວພຽງພໍທີ່ຈະລະລາຍຫມົດ, ປະລິມານຖັງບໍ່ຫຼາຍປານໃດທີ່ວັດສະດຸລໍຖ້າດົນເກີນໄປທີ່ຈະນໍາໃຊ້. ເມື່ອຄວາມອາດສາມາດຂອງການລະລາຍແມ່ນຂໍ້ຈໍາກັດສະເພາະຂອງເຈົ້າ, ສະກູກີດຂວາງຈະຍົກມັນຂຶ້ນມາໂດຍບໍ່ຕ້ອງເພີ່ມຖັງມີລີແມັດ.
ການເລືອກ L/D ແລະເສັ້ນຜ່າສູນກາງໂດຍຢາງແລະສ່ວນ
ເອົາການຊື້ຂາຍຮ່ວມກັນແລະທາງເລືອກທີ່ຕົກຢູ່ໃນຢາງແລະສ່ວນ.
| ສະຖານະການຂອງເຈົ້າ | ແນມໃສ່ | ເປັນຫຍັງ |
|---|---|---|
| ພາກສ່ວນຄວາມແມ່ນຍໍາຂອງຝາຂະຫນາດນ້ອຍ, ບາງໆ | ສະກູນ້ອຍກວ່າ, L/D ສູງກວ່າ | ຄວາມກົດດັນສີດທີ່ສູງຂຶ້ນເຮັດໃຫ້ສ່ວນບາງໆ; melting ດີຕໍ່ກຼາມ; ທີ່ຢູ່ອາໄສສັ້ນ |
| ຢາງທີ່ທົນທານຕໍ່ຄວາມຮ້ອນ (PC, POM, PET, PVC) | screw ຂະຫນາດນ້ອຍສໍາລັບການສັກຢາ; ທ້າຍສັ້ນກວ່າຂອງແຖບ L/D | ເວລາທີ່ຢູ່ອາໄສແມ່ນສັດຕູ. ຮັກສາການສັກຢາຂະຫນາດໃຫຍ່ທຽບກັບຄວາມອາດສາມາດຂອງຖັງ |
| ຢາງວິສະວະກໍາທີ່ມີຄວາມຫນືດສູງ | ສະກູນ້ອຍກວ່າ, L/D ສູງກວ່າ | ຕ້ອງການຄວາມກົດດັນທີ່ຈະຕື່ມຂໍ້ມູນໃສ່ແລະຄວາມຍາວທີ່ຈະລະລາຍຢ່າງລະອຽດ |
| ການສັກຢາຂະຫນາດໃຫຍ່, ຢາງສິນຄ້າ (PE, PP, PS) | ສະກູໃຫຍ່ກວ່າ, L/D ຕ່ໍາກວ່າ | ຄວາມສາມາດນໍາພາ; ຢາງເຫຼົ່ານີ້ທົນທານຕໍ່ການລະລາຍຫຼຸດລົງ |
| ພາກສ່ວນທີ່ມີຝາຫນາ, ຮອບວຽນຊ້າ | ສະກູຂະຫນາດໃຫຍ່, ເບິ່ງທີ່ຢູ່ອາໄສ | ຮອບວຽນຍາວຄູນເວລາທີ່ຢູ່ອາໄສ. ຄິດໄລ່ຄືນໃຫມ່ກ່ອນທີ່ຈະປະຕິບັດ |
| ແກ້ວເຕັມຫຼືສານຂັດ | ເສັ້ນຜ່າສູນກາງຕໍ່ສ່ວນ; ປ່ຽນດ້ານ | L/D ປະຕິບັດຕາມສ່ວນ. ຄໍາຕອບທີ່ສວມໃສ່ແມ່ນເຈາະ bimetallic, ບໍ່ແມ່ນຄວາມຍາວທີ່ແຕກຕ່າງກັນ |
| Unmelts ໃນຜົນຜະລິດສູງ | ເສັ້ນຜ່າສູນກາງດຽວກັນ; screw barrier | ທ່ານຕ້ອງການຄວາມສາມາດໃນການລະລາຍ, ບໍ່ແມ່ນຄວາມຍາວຂອງຖັງ. ຖັງບໍ່ມີການປ່ຽນແປງຢ່າງໃດກໍ່ຕາມ |
ໃຫ້ສັງເກດສອງແຖວສຸດທ້າຍ. ສອງບັນຫາທົ່ວໄປທີ່ສຸດທີ່ແມ່ພິມນໍາມາໃຫ້ພວກເຮົາບໍ່ແມ່ນບັນຫາ L / D ທັງຫມົດ, ແລະການຊື້ເສັ້ນຜ່າສູນກາງ screw ທີ່ແຕກຕ່າງກັນເພື່ອແກ້ໄຂໃຫ້ເຂົາເຈົ້າເສຍເງິນ.
ຄວາມຜິດພາດ L/D ທົ່ວໄປໃນການສີດ Molding
- ສຳເນົາ L/D extrusion.ຕົວເລກ 30:1 ຈາກຕາຕະລາງ extruder ທີ່ໃຊ້ກັບສະກູສີດບໍ່ສົນໃຈບັນຫາທີ່ໃຊ້ເວລາທີ່ຢູ່ອາໄສທີ່ກໍານົດການສີດແມ່ພິມ. ທັງສອງເຄື່ອງຈັກເຮັດວຽກທີ່ແຕກຕ່າງກັນ.
- ສົມມຸດວ່າດົນກວ່ານັ້ນດີກວ່າ.ຄວາມຍາວຫຼາຍແມ່ນ melting ຫຼາຍແລະປະຫວັດສາດຄວາມຮ້ອນເພີ່ມເຕີມ. ກ່ຽວກັບຢາງທີ່ລະອຽດອ່ອນກັບຄວາມຮ້ອນ, ອັນທີສອງຊະນະແລະອຸປະກອນການຊຸດໂຊມ.
- ບໍ່ສົນໃຈອັດຕາສ່ວນການສັກຢາຕໍ່ຄວາມຈຸ.ບັນຫາຄຸນນະພາບທົ່ວໄປທີ່ສຸດທີ່ພວກເຮົາເຫັນ traced ກັບເລຂາຄະນິດແມ່ນສ່ວນຂະຫນາດນ້ອຍປຸງແຕ່ງອາຫານຢູ່ໃນຖັງຂະຫນາດໃຫຍ່. ບໍ່ມີໃຜກວດເບິ່ງມັນ, ເພາະວ່າມັນບໍ່ໄດ້ຢູ່ໃນຫນ້າຈໍການຕັ້ງຄ່າໃດໆ.
- ເຊື່ອວ່າ L/D ສາມາດປ່ຽນແປງໄດ້ໃນເຄື່ອງທີ່ມີຢູ່ແລ້ວ.ມັນບໍ່ສາມາດ. ຖັງກໍານົດ L. ພຽງແຕ່ເສັ້ນຜ່າສູນກາງເປັນຂອງທ່ານທີ່ຈະເລືອກເອົາ.
- ໂທດ L/D ສໍາລັບບັນຫາການລະລາຍ.ຖ້າ unmelts ປາກົດຢູ່ໃນຜົນຜະລິດສູງ, ຄວາມອາດສາມາດ melting ຂອງທ່ານແມ່ນສັ້ນ, ບໍ່ແມ່ນ barrel ຂອງທ່ານ. screw barrier ແກ້ໄຂໃນຖັງດຽວກັນ.
- ໂທດ L/D ສໍາລັບບັນຫາການສວມໃສ່.ຜົນຜະລິດຫຼຸດລົງໃນຄວາມໄວ screw ດຽວກັນແມ່ນ worn ການເກັບກູ້, ບໍ່ແມ່ນເລຂາຄະນິດ. ວັດແທກມັນກ່ອນທີ່ທ່ານຈະອອກແບບຫຍັງໃຫມ່.

ວິທີການສັ່ງ Screw ທີ່ຖືກຕ້ອງ
ຜູ້ຜະລິດສະກູອອກແບບຈາກສິ່ງທີ່ທ່ານບອກພວກເຂົາ. ສົ່ງເຫຼົ່ານີ້, ແລະຄໍາແນະນໍາເສັ້ນຜ່າກາງແລະເລຂາຄະນິດດັ່ງຕໍ່ໄປນີ້.
- ຍີ່ຫໍ້ເຄື່ອງ, ຮູບແບບ, ແລະເສັ້ນຜ່າສູນກາງສະກູໃນປະຈຸບັນ.ຮູບແຜ່ນປ້າຍຊື່ກວມເອົາສ່ວນໃຫຍ່ຂອງມັນ, ແລະມັນບອກພວກເຮົາກ່ຽວກັບຄວາມຍາວຂອງຖັງທີ່ທ່ານກໍາລັງເຮັດວຽກຢູ່ພາຍໃນ.
- ຄວາມອາດສາມາດຂອງການສັກຢາການຈັດອັນດັບຂອງເຄື່ອງຈັກ,ຖ້າທ່ານຮູ້ມັນ, ແລະນ້ໍາຫນັກສ່ວນຕົວຈິງຂອງເຈົ້າ.
- ເວລາຮອບວຽນ.ດ້ວຍສອງຕົວເລກຂ້າງເທິງ, ເວລາທີ່ຢູ່ອາໄສສາມາດຖືກຄິດໄລ່ສໍາລັບທ່ານ.
- ຢາງ, ຊັ້ນຮຽນ, ແລະເນື້ອໃນຂອງ filler.ນີ້ເຮັດໃຫ້ໂຄງສ້າງການບີບອັດແລະການປິ່ນປົວພື້ນຜິວເທົ່າກັບເສັ້ນຜ່າສູນກາງ.
- ຂໍ້ບົກພ່ອງທີ່ເຈົ້າຕ້ອງການຫມົດໄປ.ຈຸດສີເຫຼືອງຢູ່ໃນທີ່ຢູ່ອາໄສ. Unmelts ຈຸດຢູ່ທີ່ຄວາມສາມາດໃນການລະລາຍ. ການສັກຢາສັ້ນຊີ້ໃສ່ຄວາມກົດດັນຫຼືຢູ່ໃນວົງການກວດກາ. ແຕ່ລະຄົນມີຄໍາຕອບທີ່ແຕກຕ່າງກັນ.
- ຮູບແຕ້ມ, ຫຼື screw worn ຂອງທ່ານ.ອາດຈະໃຫ້ພວກເຮົາສ້າງໃສ່ເຄື່ອງຂອງເຈົ້າ. ພາກສ່ວນທີ່ສວມໃສ່ແມ່ນວັດແທກຢູ່ໃນອຸປະກອນ CMM ເປັນ ±0.01 ມມ ແລະ ເລຂາຄະນິດກໍ່ສ້າງຄືນໃໝ່.
ເປັນຫຍັງຕ້ອງເຮັດວຽກກັບ Nanhaiya
ສົ່ງນ້ໍາຫນັກສ່ວນ, ເວລາຮອບວຽນ, ແລະຕົວແບບເຄື່ອງຈັກໃຫ້ພວກເຮົາ, ແລະພວກເຮົາຈະດໍາເນີນການເລກຄະນິດສາດທີ່ໃຊ້ເວລາທີ່ຢູ່ອາໃສກ່ອນທີ່ພວກເຮົາຈະອ້າງເຖິງສິ່ງໃດ. ບາງຄັ້ງຄໍາຕອບແມ່ນເສັ້ນຜ່າສູນກາງ screw ທີ່ແຕກຕ່າງກັນ. ບາງຄັ້ງມັນເປັນ screw barrier ໃນຖັງທີ່ທ່ານມີແລ້ວ. ບາງຄັ້ງມັນເປັນວຽກຂອງເຈົ້າຢູ່ໃນເຄື່ອງທີ່ແຕກຕ່າງກັນ, ແລະພວກເຮົາຈະເວົ້າແນວນັ້ນ.
ໃນເວລາທີ່ screw ໃຫມ່ແມ່ນຄໍາຕອບ, Nanhaiya ໄດ້ສ້າງສະກູສີດແລະຖັງສໍາລັບຫຼາຍກວ່າຊາວປີ, ໃນ 38CrMoAlA, 42CrMo, SKD-61, ແລະສະແຕນເລດ, nitrided ຫຼື bimetallic ທີ່ມີຊັ້ນໂລຫະປະສົມ tungsten-bearing 2.5-3 ມມທີ່ສູງເຖິງ 62 HRC ບ່ອນທີ່ອາຫານຕ້ອງການມັນ.
ພວກເຮົາສ້າງການແຕ້ມຮູບຂອງທ່ານ, ຮູບແບບເຄື່ອງຈັກ, ຫຼືຕົວຢ່າງ worn, ກັບການທົດແທນເຂົ້າກັນໄດ້ກັບຍີ່ຫໍ້ເຄື່ອງທີ່ສໍາຄັນ, ຄໍາສັ່ງຕໍາ່ສຸດທີ່ຂອງຫນຶ່ງຊຸດ, ແລະ quote ພາຍໃນ 12 ຊົ່ວໂມງ.
ຕໍ່ສູ້ກັບການເປັນສີເຫຼືອງ, unmelts, ຫຼືການສັກຢາສັ້ນ? ສົ່ງຮູບແບບເຄື່ອງຂອງທ່ານ, ນ້ໍາຫນັກສ່ວນ, ເວລາຮອບວຽນ, ແລະຢາງ. ພວກເຮົາຈະບອກທ່ານບໍ່ວ່າຈະເປັນ L / D, ເສັ້ນຜ່າກາງ, ຄວາມອາດສາມາດ melting, ຫຼືການສວມໃສ່, ແລະ quote ພາຍໃນ 12 ຊົ່ວໂມງ.
ໄດ້ຮັບຄໍາແນະນໍາ Screwຄໍາຖາມທີ່ຖາມເລື້ອຍໆ
ອັດຕາສ່ວນ L/D ປົກກະຕິສໍາລັບສະກູສີດແມ່ພິມແມ່ນຫຍັງ?
ສະກູສີດສ່ວນຫຼາຍແລ່ນລະຫວ່າງ 18:1 ແລະ 25:1, ດ້ວຍ 20:1 ຫາ 22:1 ພື້ນຖານທົ່ວໄປໃນເຄື່ອງຈັກທົ່ວໄປ. ຢາງຢາງທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນໃຫ້ສ່ວນທີ່ສັ້ນກວ່າ ເພາະວ່າວັດສະດຸໃຊ້ເວລາຮ້ອນໜ້ອຍລົງ. ພາດສະຕິກວິສະວະກໍາທີ່ຕ້ອງການການລະລາຍຢ່າງລະອຽດເຮັດໃຫ້ການສິ້ນສຸດທີ່ຍາວກວ່າ.
ຂ້ອຍສາມາດປ່ຽນອັດຕາສ່ວນ L/D ໃນເຄື່ອງສີດຂອງຂ້ອຍໄດ້ບໍ?
ບໍ່ແມ່ນໂດຍກົງ. ຄວາມຍາວແມ່ນສ້ອມແຊມໂດຍຖັງ, ເຊິ່ງຖືກເຄື່ອງຈັກເຂົ້າໄປໃນເຄື່ອງ. ສິ່ງທີ່ທ່ານສາມາດປ່ຽນໄດ້ແມ່ນເສັ້ນຜ່າກາງສະກູ, ແລະເນື່ອງຈາກວ່າ L ຢູ່ຄືກັນ, ເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍເຮັດໃຫ້ L / D ສູງຂຶ້ນອັດຕະໂນມັດ. ທາງເລືອກດຽວນັ້ນຍັງປ່ຽນແປງຄວາມສາມາດໃນການສັກຢາຂອງທ່ານແລະຄວາມກົດດັນໃນການສັກຢາທີ່ມີຢູ່.
ອັດຕາສ່ວນ L/D ມີຜົນຕໍ່ຂະໜາດການສັກຢາບໍ?
ໂດຍທາງອ້ອມ, ແລະແຍກກັນບໍ່ໄດ້. ປະລິມານການຍິງແມ່ນມາຈາກເສັ້ນຜ່າສູນກາງຂອງສະກູ ແລະເສັ້ນເລືອດຕັນໃນ, ບໍ່ແມ່ນມາຈາກ L/D. ແຕ່ຢູ່ໃນຖັງທີ່ຄົງທີ່, ເສັ້ນຜ່າກາງທີ່ກໍານົດການສັກຢາຂອງທ່ານຍັງກໍານົດ L / D ຂອງທ່ານ. ເລືອກສະກູຂະຫນາດນ້ອຍກວ່າສໍາລັບການສັກຢາຂະຫນາດນ້ອຍກວ່າ, ແລະທ່ານຈະໄດ້ຮັບ L / D ສູງກວ່າແລະຄວາມກົດດັນສີດທີ່ສູງຂຶ້ນໃນເວລາດຽວກັນ.
ຂ້ອຍຈະຄິດໄລ່ເວລາທີ່ຢູ່ອາໄສໃນການສີດແມ່ພິມໄດ້ແນວໃດ?
ແບ່ງຄວາມອາດສາມາດແຊງຂອງເຄື່ອງດ້ວຍຂະໜາດຕົວຈິງຂອງເຈົ້າ, ຈາກນັ້ນຄູນດ້ວຍເວລາຮອບວຽນ. ເຄື່ອງ 200 g ແລ່ນສ່ວນ 20 g ໃນຮອບວຽນ 30 ວິນາທີໃຫ້ເວລາປະມານ 300 ວິນາທີ, ຫຼືຫ້ານາທີ, ທີ່ຢູ່ອາໄສ. ນັ້ນແມ່ນເວລາດົນນານທີ່ຈະຖື PC, POM, PET, ຫຼື PVC ຢູ່ທີ່ອຸນຫະພູມ melt.
ເປັນຫຍັງການສີດ L/D ຈຶ່ງສັ້ນກວ່າ L/D extrusion?
ເນື່ອງຈາກວ່າສະກູສີດເຮັດວຽກຢູ່ໃນລະເບີດ. ມັນເຮັດໃຫ້ການສັກຢາເປັນຮູບທໍ່ໃດໜຶ່ງ, ແລ້ວຢຸດໃນຂະນະທີ່ເຄື່ອງສັກຢາ ແລະແມ່ພິມເຢັນລົງ, ແລະການລະລາຍໃນຖັງກໍຮ້ອນຢູ່ຕະຫຼອດ. ເຄື່ອງ extruder ແລ່ນຢ່າງຕໍ່ເນື່ອງແລະບໍ່ມີຫຍັງລໍຖ້າ. ຄວາມຍາວຂອງຖັງພິເສດໃນເຄື່ອງສີດແມ່ນປະຫວັດຄວາມຮ້ອນພິເສດ, ບໍ່ພຽງແຕ່ຄວາມສາມາດໃນການລະລາຍພິເສດ, ສະນັ້ນ screws ການສັກຢາຈະສັ້ນກວ່າ.
ການສັກຢາຂອງຂ້ອຍຄວນໃຊ້ອັດຕາສ່ວນຂອງຄວາມອາດສາມາດຂອງຖັງເທົ່າໃດ?
ຄໍາແນະນໍາທີ່ອ້າງເຖິງທົ່ວໄປແມ່ນປະມານ 20% ຫາ 80% ຂອງຄວາມສາມາດໃນການສັກຢາ, ແລະຄູ່ມືເຄື່ອງຈັກຂອງທ່ານແມ່ນສິດອໍານາດ. ພາຍໃຕ້ແຖບນັ້ນ, ເວລາທີ່ຢູ່ອາໄສໃຊ້ເວລາດົນ ແລະ ການເຊື່ອມໂຊມຂອງວັດສະດຸທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ. ຂ້າງເທິງນີ້, ບໍ່ມີບ່ອນຫວ່າງສໍາລັບເບາະທີ່ເຫມາະສົມແລະໃຊ້ເວລາຫນ້ອຍທີ່ຈະລະລາຍຖັງເກືອບເຕັມ.
L/D ສູງກວ່າສໍາລັບການສີດແມ່ພິມແມ່ນດີກວ່າບໍ?
ບໍ່ແມ່ນອັດຕະໂນມັດ. ຄວາມຍາວຫຼາຍເຮັດໃຫ້ການລະລາຍທີ່ສົມບູນຫຼາຍຂຶ້ນແລະການລະລາຍທີ່ເປັນເອກະພາບຫຼາຍ, ເຊິ່ງປັບປຸງຄຸນນະພາບ. ມັນຍັງຖືວັດສະດຸທີ່ຮ້ອນໄດ້ດົນກວ່າ, ເຊິ່ງເຮັດໃຫ້ການຍ່ອຍສະຫຼາຍຢາງທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ. L/D ທີ່ຖືກຕ້ອງເຮັດໃຫ້ວັດສະດຸຂອງເຈົ້າລະລາຍຢ່າງສົມບູນໂດຍບໍ່ຕ້ອງຖືມັນດົນກວ່າທີ່ມັນຕ້ອງການ.
ພາກສ່ວນຂອງຂ້ອຍມີສີເຫຼືອງ. ມັນເປັນບັນຫາ L/D ບໍ?
ປົກກະຕິແລ້ວມັນເປັນບັນຫາທີ່ຢູ່ອາໃສ, ເຊິ່ງເປັນບັນຫາຄວາມອາດສາມາດຂອງການສັກຢາຂະຫນາດກັບຖັງ. ດໍາເນີນການຄິດໄລ່ທີ່ຢູ່ອາໄສກ່ອນ. ຖ້າພາກສ່ວນຂະຫນາດນ້ອຍກໍາລັງແຕ່ງຢູ່ຄົວກິນໃນຖັງຂະຫນາດໃຫຍ່, ບໍ່ມີການຕັ້ງຄ່າອຸນຫະພູມແລະບໍ່ມີເລຂາຄະນິດສະກູຈະແກ້ໄຂມັນ. ເສັ້ນຜ່າສູນກາງສະກູຂະຫນາດນ້ອຍກວ່າ, ຫຼືເຄື່ອງຂະຫນາດນ້ອຍກວ່າ, ຈະ.