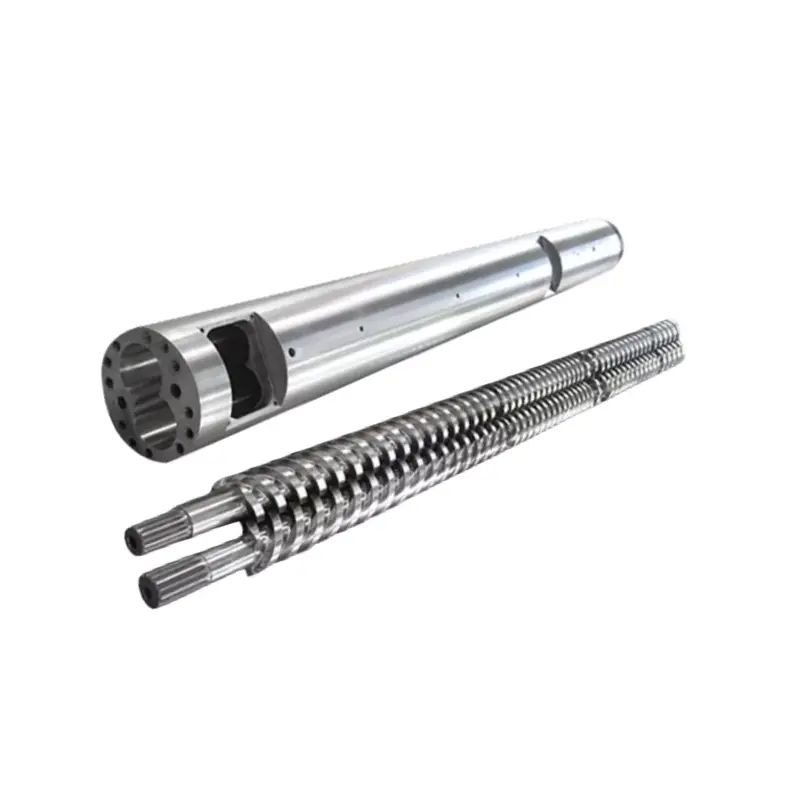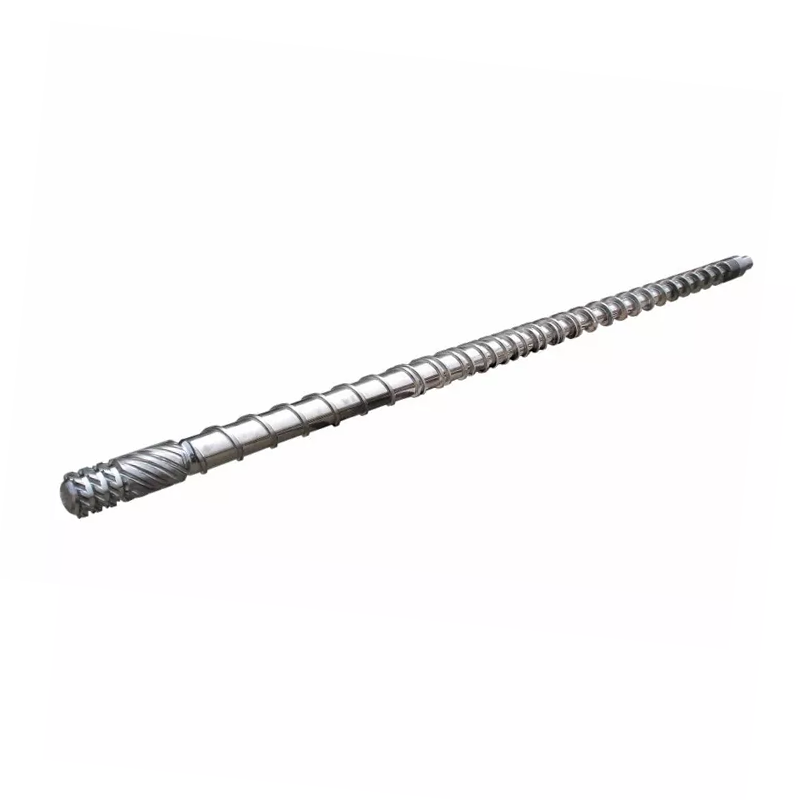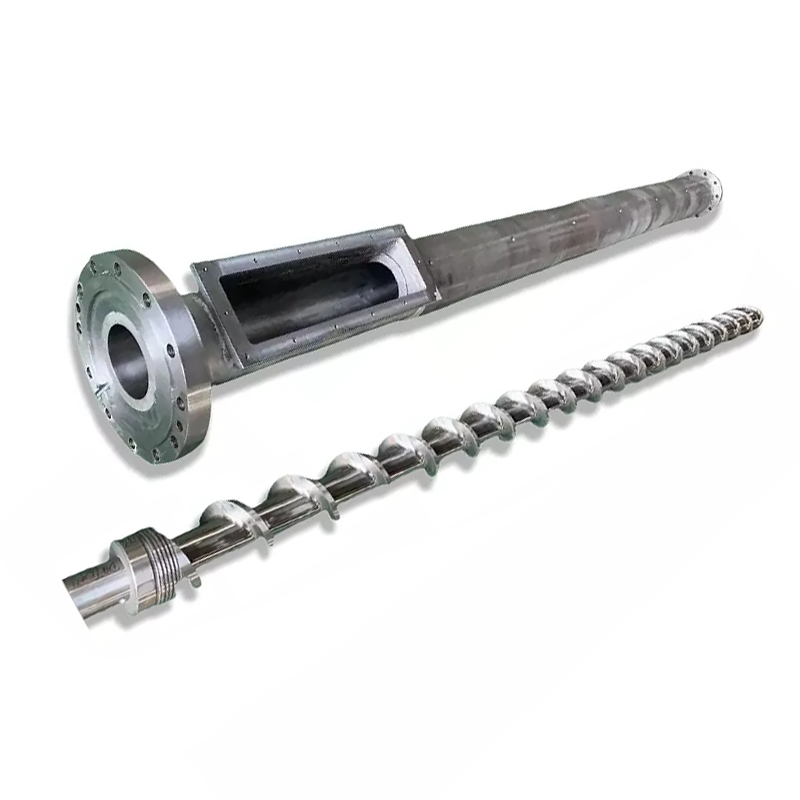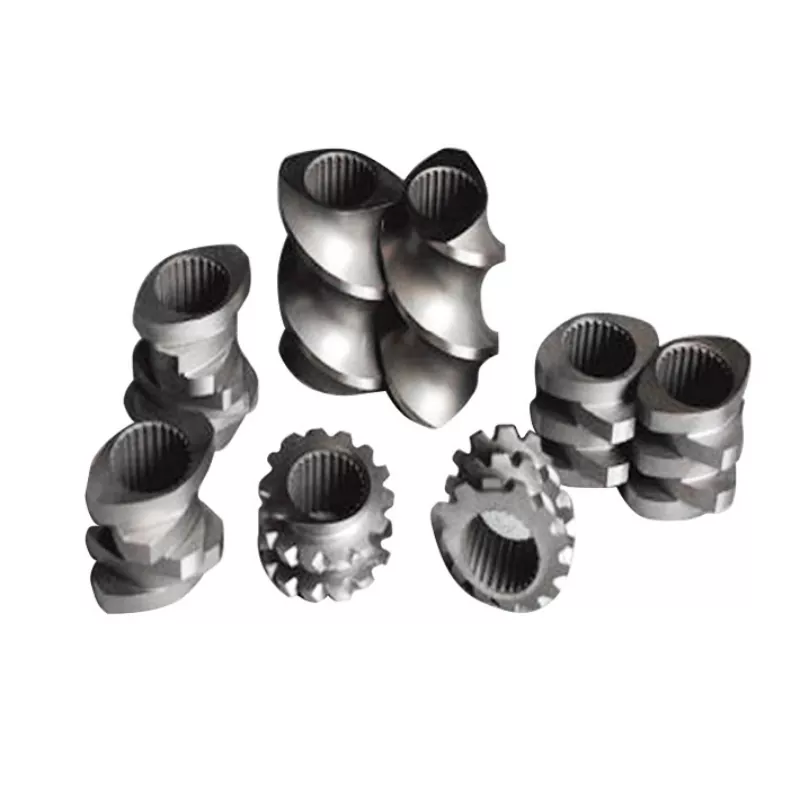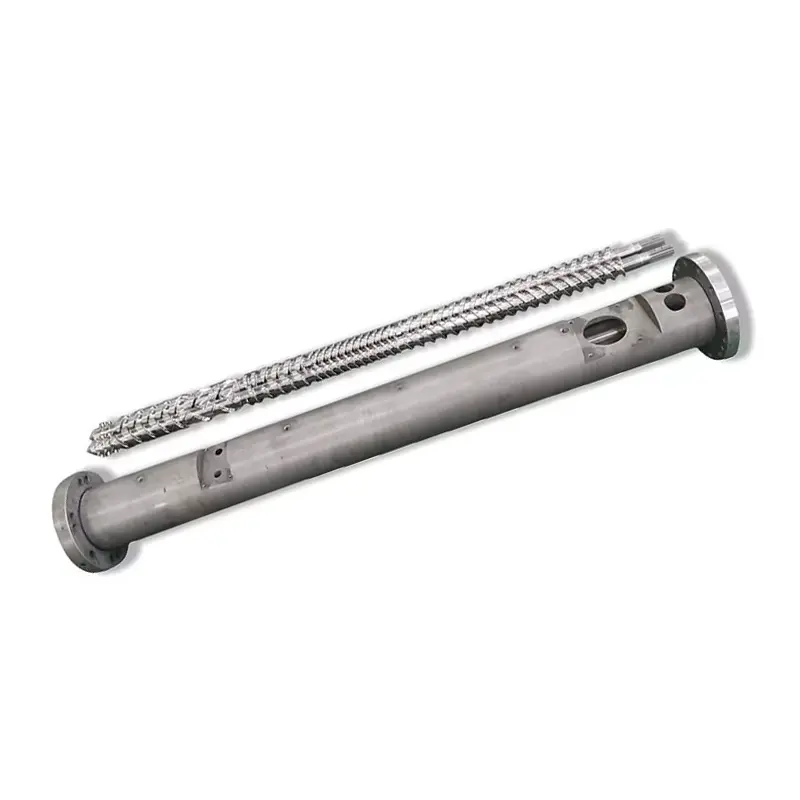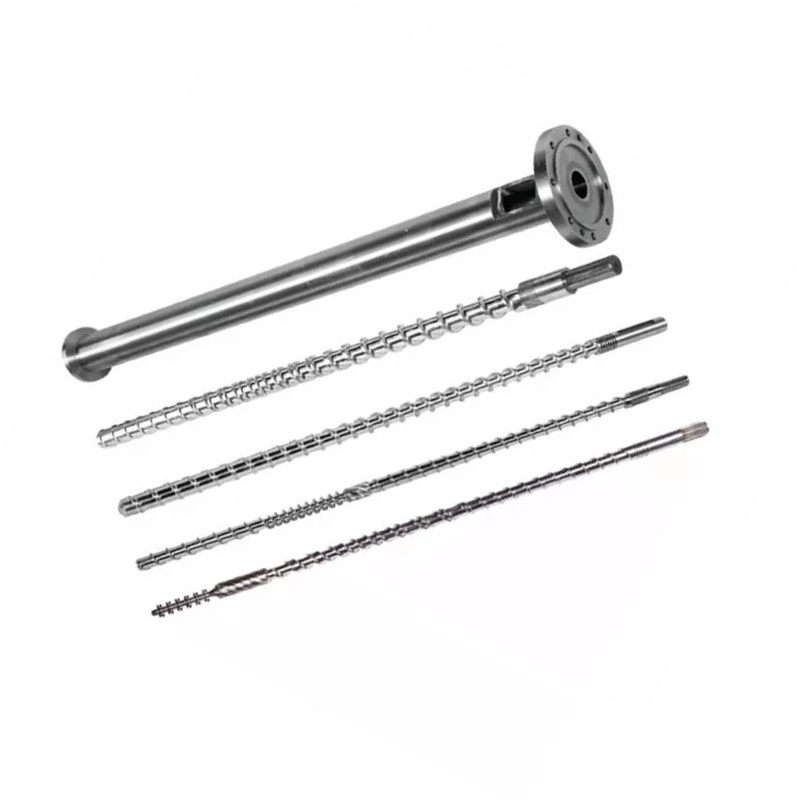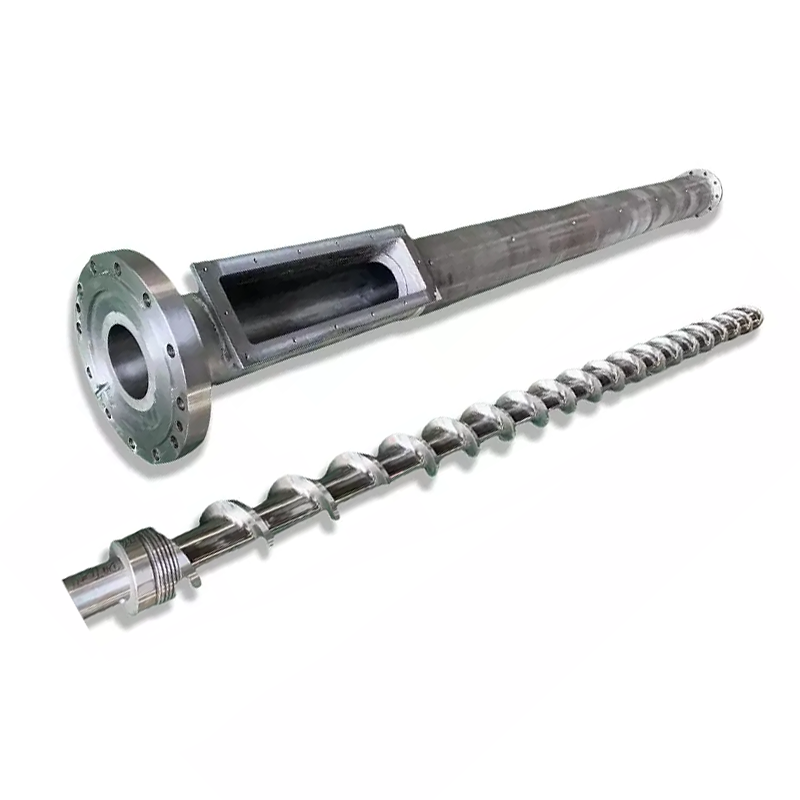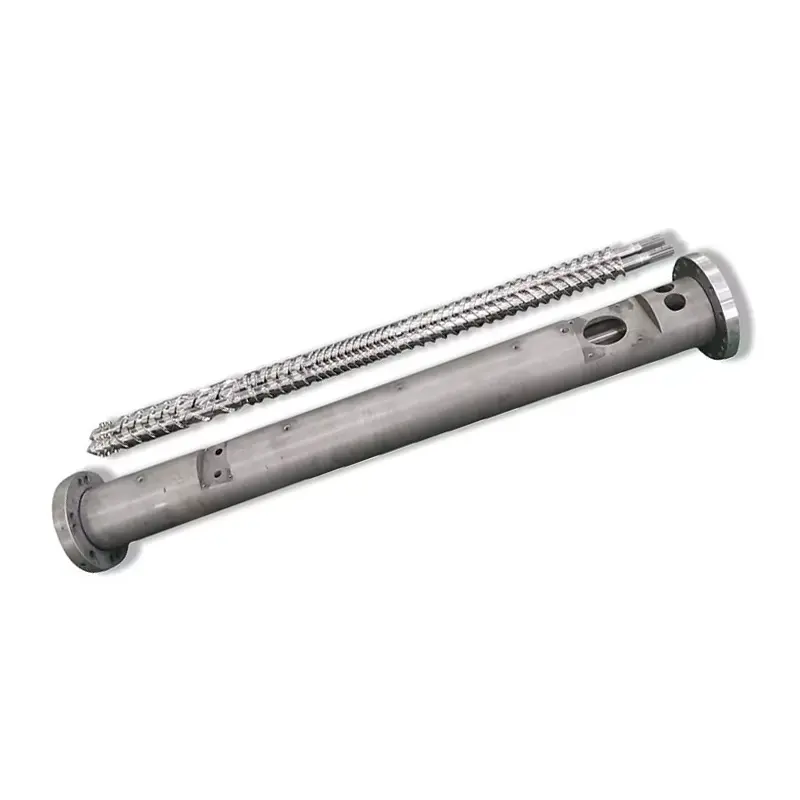

ສິ່ງທີ່ Screw Barrel ເຮັດຕົວຈິງ
ສະກູແລະຖັງເຮັດວຽກເປັນຄູ່ທີ່ຈັບຄູ່. ນີ້ແມ່ນ ລຳ ດັບທຸກໆຮອບວຽນ:
- ການໃຫ້ອາຫານ— ເມັດພາດສະຕິກຫຼຸດລົງຈາກ hopper ເຂົ້າໄປໃນເຂດອາຫານ.
- ການລະລາຍ- ສະກູໝູນວຽນສ້າງຄວາມຮ້ອນແຮງດັນ. ປະສົມປະສານກັບເຄື່ອງເຮັດຄວາມຮ້ອນຖັງ, ເມັດລະລາຍແລະບີບອັດ.
- ການວັດແທກ— ການລະລາຍກາຍເປັນຄວາມສະຫມໍ່າສະເຫມີໃນອຸນຫະພູມແລະຄວາມກົດດັນກ່ອນທີ່ຈະສັກຢາ.
- ສັກຢາ— ສະກູເຄື່ອນໄປຂ້າງໜ້າຄືກັບລູກສູບ, ຍູ້ຢາງປຼາສະຕິກທີ່ຫຼໍ່ຫຼອມເຂົ້າໄປໃນແມ່ພິມ.
ທຸກໆຕົວແປການອອກແບບ — ເລຂາຄະນິດ, ອັດຕາສ່ວນເຂດ, ການປິ່ນປົວພື້ນຜິວ — ມີຜົນກະທົບແນວໃດຕໍ່ສີ່ຂັ້ນຕອນເຫຼົ່ານັ້ນ. ຄວາມບໍ່ກົງກັນໃນອັນໃດອັນໜຶ່ງຂອງມັນສະແດງວ່າເປັນບັນຫາການຜະລິດ.
ການຕັດສິນໃຈ 1: ອັດຕາສ່ວນ L/D
ອັດຕາສ່ວນ L/D (ຄວາມຍາວຂອງການບິນຂອງ screw ແບ່ງດ້ວຍເສັ້ນຜ່າສູນກາງຂອງມັນ) ແມ່ນຕົວເລກທີ່ສໍາຄັນທີ່ສຸດໃນແຜ່ນ spec. ມັນຄວບຄຸມເວລາທີ່ຢູ່ອາໄສ, ຄຸນນະພາບການຜະສົມ, ແລະການແຜ່ກະຈາຍຄວາມຮ້ອນ.ການສີດແມ່ພິມທົ່ວໄປສ່ວນໃຫຍ່ໃຊ້ 20:1.
| ຢາງ | L/D ແນະນຳ |
|---|---|
| PP, PE, PS (ມາດຕະຖານ) | 18:1–20:1 |
| ABS, PC | 20:1–24:1 |
| PVC (ຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ) | 16:1–20:1 |
| PET | 20:1–22:1 |
| ໄນລອນ (PA) | 18:1–20:1 |
| ວັດສະດຸເສີມ GF | 20:1–24:1 |
ການຕັດສິນໃຈ 2: ອັດຕາສ່ວນການບີບອັດ
ອັດຕາສ່ວນການບີບອັດ (CR) ວັດແທກວ່າຊ່ອງສະກູແຄບເທົ່າໃດຈາກເຂດອາຫານໄປຫາເຂດວັດແທກ. CR ຊັ້ນສູງຈະບີບອັດການລະລາຍໄດ້ໄວຂຶ້ນ — ທີ່ດີສຳລັບຢາງອະມະໂນທີ່ອ່ອນລົງເທື່ອລະກ້າວ. CR ຕ່ໍາແມ່ນອ່ອນໂຍນ, ຊຶ່ງເປັນສິ່ງທີ່ທ່ານຕ້ອງການສໍາລັບວັດສະດຸທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນຫຼືໄຟເບີ.
| ຢາງ | ອັດຕາສ່ວນການບີບອັດ |
|---|---|
| ABS, PC, PMMA (ທາດປະສົມ) | 3.0–3.5:1 |
| PP, PE, ໄນລອນ (ເຄິ່ງຜລຶກ) | 2.5–3.0:1 |
| PVC | 2.0–2.5:1 |
| PET | 2.3–2.6:1 |
| ເສີມ GF (≥15%) | 2.0–2.5:1 |
ການຕັດສິນໃຈ 3: ອັດຕາສ່ວນເຂດ
ສະກູສີດມາດຕະຖານແບ່ງອອກເປັນສາມເຂດ. ອັດຕາສ່ວນຂອງແຕ່ລະເຂດມີຄວາມສໍາຄັນເທົ່າກັບ L/D ທັງໝົດ.
- ເຂດຟີດ (L1):ຊ່ອງທາງເລິກທີ່ຮັບເອົາເມັດແຂງຈາກ hopper. ຍາວ = ຄວາມອາດສາມາດຜ່ານຫຼາຍ.
- ເຂດບີບອັດ (L2):ຄວາມເລິກຂອງຊ່ອງຫຼຸດລົງເທື່ອລະກ້າວ. ການລະລາຍສ່ວນໃຫຍ່ເກີດຂຶ້ນຢູ່ທີ່ນີ້.
- ເຂດວັດແທກ (L3):ຊ່ອງທາງທີ່ຕື້ນ, ສອດຄ່ອງ. ຮັບປະກັນອຸນຫະພູມແລະຄວາມກົດດັນທີ່ລະລາຍເປັນເອກະພາບກ່ອນທີ່ຈະສີດ.
| ຢາງ | ຟີດ (L1) | ການບີບອັດ (L2) | ການວັດແທກ (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| ໄນລອນ (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
ການຕັດສິນໃຈ 4: Screw Barrel Material
38CrMoALA — ມາດຕະຖານພື້ນຖານ
ສະກູສີດຂອງ Nanhaiya ແມ່ນຜະລິດຈາກເຫຼັກໂລຫະປະສົມ 38CrMoALA, ຮັບການປິ່ນປົວຄວາມຮ້ອນແລະ quenched. ວັດສະດຸພື້ນຖານນີ້ຈັດການກັບ thermoplastics ມາດຕະຖານເຊັ່ນ PE, PP, PS, ແລະ ABS ໄດ້ດີ, ມີອາຍຸການໃຊ້ງານປະມານ.10,000-20,000 ຊົ່ວໂມງພາຍໃຕ້ເງື່ອນໄຂການດໍາເນີນງານປົກກະຕິ.
Nitriding
ອາຍແກັສ nitriding ຢູ່ທີ່ 500-560 ອົງສາ C ປະກອບເປັນຊັ້ນ nitridedໜາ 0.5–0.8 ມມມີຄວາມແຂງຂອງ950–1050 HV (~62 HRC). ນີ້ປັບປຸງຄວາມຕ້ານທານການສວມໃສ່ໂດຍ 30-40% ເມື່ອປຽບທຽບກັບເຫລໍກທີ່ບໍ່ໄດ້ຮັບການປິ່ນປົວ. ມາດຕະຖານສໍາລັບຄໍາຮ້ອງສະຫມັກການສີດແມ່ພິມຫຼາຍທີ່ສຸດແລ່ນອຸປະກອນທີ່ບໍ່ໄດ້ເຕີມເຕັມຫຼືມີແສງສະຫວ່າງ.

ສະກູສີດແມ່ພິມ Nanhaiya mutant (ທັນທີທັນໃດ) — ເຫມາະສໍາລັບຢາງຜລຶກເຊັ່ນ PP, PE, ແລະ Nylon.
Bimetallic - ສໍາລັບຄໍາຮ້ອງສະຫມັກຂັດ
ຖັງຖັງ bimetallic ມີເສັ້ນໂລຫະປະສົມສູງທີ່ທົນທານຕໍ່ການສວມໃສ່ໂລຫະທີ່ຜູກມັດກັບທໍ່ເຈາະ. ຂະບວນການ bimetallic Nanhaiya ບັນລຸໄດ້ຄວາມແຂງແກ່ນພາຍໃນຂອງ 62 HRCໂດຍຜ່ານການເຊື່ອມໂລຫະປະສົມແຂງສີດປະມານພື້ນທີ່ພັຍສູງຂອງພາຍໃນຖັງ.
| ຄໍາຮ້ອງສະຫມັກ | ວັດສະດຸ Screw | ການປິ່ນປົວຖັງ |
|---|---|---|
| PE, PP, PS (ບໍ່ຕື່ມ) | 38CrMoALA nitrided | nitrided ມາດຕະຖານ |
| ABS, PC, Nylon (ບໍ່ເຕັມ) | 38CrMoALA nitrided | nitrided ມາດຕະຖານ |
| PA + GF ≤30% | 38CrMoALA, quenched + tempered | Nitrided ຫຼື bimetallic |
| ເນື້ອໃນ GF 15–50% | ຂອບຖ້ຽວບິນ bimetallic / TC | Bimetallic |
| PVC / ຢາງ corrosive | ໂລຫະປະສົມທີ່ທົນທານຕໍ່ການກັດກ່ອນ | Bimetallic (ຊັ້ນ CR) |
| ເຕັມໄປດ້ວຍເສັ້ນໄຍກາກບອນ | Tungsten carbide | TC-sprayed ເຈາະ |
ການຕັດສິນໃຈ 5: Screw ເສັ້ນຜ່າສູນກາງແລະຂະຫນາດການສັກຢາ
ການສັກຢາຕົວຈິງຂອງທ່ານຄວນຕົກລົງລະຫວ່າງ35% ແລະ 70%ຄວາມອາດສາມາດແຊງສູງສຸດຂອງ screw ໄດ້. ຕ່ໍາກວ່າ 35%, ວັດສະດຸຕັ້ງຢູ່ໃນຖັງຍາວເກີນໄປແລະມີຄວາມສ່ຽງຕໍ່ການເຊື່ອມໂຊມ. ສູງກວ່າ 70%, ສະກູບໍ່ສາມາດຟື້ນຕົວໄວພຽງພໍພາຍໃນຮອບວຽນ.
ຂ້າງລຸ່ມນີ້ແມ່ນການຕັ້ງຄ່າທົ່ວໄປທີ່ມີຢູ່ໃນ Nanhaiya:
| ປະລິມານການສັກຢາ (g) | Screw Ø × ຍາວ (ມມ) | ຖັງ Ø × ຄວາມຍາວ (ມມ) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya ຄ່ອຍໆສີດແມ່ພິມ screw — ດີກວ່າສໍາລັບ resins amorphous ເຊັ່ນ ABS, PC, ແລະ PMMA.
ສັນຍານເຕືອນວ່າ Screw ໃນປັດຈຸບັນຂອງທ່ານແມ່ນຜິດພາດສໍາລັບວຽກເຮັດງານທໍາ
- ຈຸດດ່າງດຳ ຫຼືຮອຍບາດແຜ— ອຸປະກອນການຊຸດໂຊມຈາກເວລາທີ່ຢູ່ອາໃສຫຼາຍເກີນໄປຫຼືຈຸດຮ້ອນ. ກວດເບິ່ງເຂດອຸນຫະພູມຖັງແລະການລ້າງ screw.
- ນ້ຳໜັກຍິງບໍ່ສອດຄ່ອງ— ເລື້ອຍໆວາວທີ່ບໍ່ສົ່ງຄືນທີ່ສວມໃສ່ຫຼືການເກັບກູ້ screw-to-barrel ຫຼາຍເກີນໄປເຮັດໃຫ້ການໄຫຼກັບຄືນ.
- ຮອຍຂີດຂ່ວນເທິງພື້ນຜິວ— ຄວາມຊຸ່ມ ຫຼືອາຍແກັສໃນລະລາຍ. ອາດສະແດງເຖິງການອົບແຫ້ງກ່ອນບໍ່ພຽງພໍ ຫຼື ເລຂາຄະນິດຂອງສະກູທີ່ລະບາຍອາກາດບໍ່ຖືກຕ້ອງ.
- ການຟື້ນຕົວຊ້າ / ໄລຍະເວລາຮອບວຽນຍາວ- ຄວາມອາດສາມາດຂອງພາດສະຕິກບໍ່ພຽງພໍ. ເສັ້ນຜ່າສູນກາງຂອງ screw ອາດຈະຕ້ອງການທີ່ຈະເພີ່ມຂຶ້ນ.
- ການຂູດຂີ້ເຫຍື້ອສູງໃນການປ່ຽນແປງສີ— ການປະສົມທີ່ບໍ່ດີໃນເຂດການວັດແທກໄດ້. ອົງປະກອບປະສົມ Maddock ຫຼືສິ່ງກີດຂວາງທີ່ເພີ່ມໃສ່ສະກູມັກຈະແກ້ໄຂບັນຫານີ້.
ສິ່ງທີ່ຈະບອກຜູ້ຜະລິດຂອງເຈົ້າເມື່ອຮ້ອງຂໍລາຄາ
- ຍີ່ຫໍ້ເຄື່ອງແລະຕົວແບບ— ຫຼື ເຈາະ ເສັ້ນຜ່າສູນກາງ ແລະ ຂະຫນາດຂອງ flange ສໍາລັບເຄື່ອງທີ່ບໍ່ໄດ້ມາດຕະຖານ
- ຢາງປະຖົມ— ປະກອບມີປະເພດ filler ແລະອັດຕາສ່ວນຖ້າຫາກວ່າມີ
- ຊ່ວງຂະຫນາດຂອງການສັກຢາ- ຕໍາ່ສຸດທີ່ແລະສູງສຸດໃນກຼາມ
- ເວລາຮອບວຽນເປົ້າໝາຍ
- ບັນຫາປະຈຸບັນທີ່ເຈົ້າພະຍາຍາມແກ້ໄຂ— ຖ້າມີ
ໄດ້ຮັບຄໍາແນະນໍາດ້ານວິຊາການຈາກ Nanhaiya
ພວກເຮົາຕອບສະຫນອງພາຍໃນ 12 ຊົ່ວໂມງ. ທີມງານວິສະວະກໍາຂອງພວກເຮົາສາມາດລະບຸເລຂາຄະນິດສະກູທີ່ເຫມາະສົມ, ຊັ້ນວັດສະດຸ, ແລະຂະຫນາດສໍາລັບເຄື່ອງແລະຢາງຂອງທ່ານ - ກ່ອນທີ່ທ່ານຈະສັນຍາກັບການສະເຫນີລາຄາ.