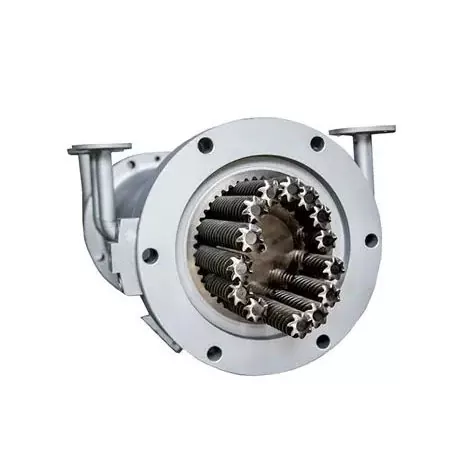
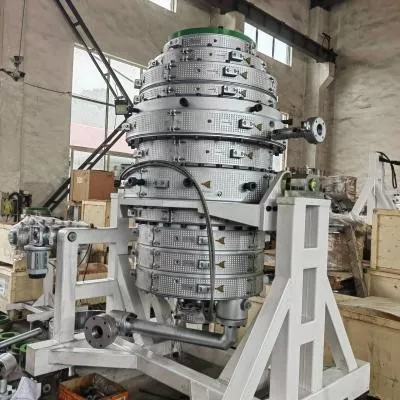
ແມ່ພິມ WPC ບໍ່ສາມາດເລືອກຈາກຮູບຜະລິດຕະພັນ ແລະຂະຫນາດພາຍນອກໄດ້. ເຄື່ອງມືຕ້ອງກົງກັບສູດໄມ້ - ພາດສະຕິກ, ພາກສ່ວນ profile, ຜົນຜະລິດ, extruder discharge, ວິທີການ calibration, cooling line ແລະການທົດສອບປະສິດທິພາບທີ່ໃຊ້ສໍາລັບຄະນະກໍາມະສໍາເລັດຮູບຫຼື profile.


ຄໍາຕອບດ່ວນ
ເພື່ອຊື້ aWPC extrusion mold, ສົ່ງສ່ວນຂ້າມຂັ້ນສຸດທ້າຍທີ່ມີຄວາມທົນທານ, ສູດໂພລີເມີແລະໄມ້ທີ່ສົມບູນ, ວິທີການກະກຽມວັດສະດຸ, ຜົນຜະລິດເປົ້າຫມາຍແລະຄວາມໄວຂອງເສັ້ນ, ການໂຕ້ຕອບ extruder, ຮູບແບບການລະບາຍຄວາມຮ້ອນລົງລຸ່ມແລະແຜນການຍອມຮັບຜະລິດຕະພັນສໍາເລັດຮູບ. ໝາຍພື້ນຜິວທີ່ເຫັນໄດ້ຊັດ, ຝາທີ່ສຳຄັນ, ກະດູກຂ້າງພາຍໃນ, ຮູຂຸມຂົນ, ເສັ້ນຜ່າກາງ ແລະ ຮອຍຂີດຂ່ວນ ຫຼືການຂັດດິນຊາຍໃສ່ຮູບແຕ້ມ.
ຢ່າຮັບເອົາເຄື່ອງມືຈາກບົດລາຍງານຂະຫນາດແຫ້ງຢ່າງດຽວ. ດໍາເນີນການສູດທີ່ໄດ້ຕົກລົງກັນໂດຍຜ່ານເສັ້ນທີ່ຕັ້ງໄວ້, ປ່ອຍໃຫ້ profile ເຢັນ, ຫຼັງຈາກນັ້ນວັດແທກຂະຫນາດ, ກໍາແພງແລະຄວາມຫນາ rib, ຊື່, ບິດ, ສະພາບຫນ້າດິນແລະມະຫາຊົນຕໍ່ຄວາມຍາວ. ການທົດສອບປະສິດທິພາບຜະລິດຕະພັນຍັງຄົງເປັນຄວາມຮັບຜິດຊອບຂອງຜູ້ຜະລິດຜະລິດຕະພັນສໍາເລັດຮູບ.
ຊື້ລະບົບກອບເປັນຈໍານວນ, ບໍ່ແມ່ນການໂດດດ່ຽວຂອງເຫຼັກຕັນ
mold extrusion ສ້າງ profile ຮ້ອນເປັນ WPC melt ອອກ extruder ໄດ້. ໂປຣໄຟລ໌ນັ້ນຍັງອ່ອນ ແລະສາມາດປ່ຽນຮູບຮ່າງໄດ້. Calibrators, ພາກສ່ວນເຮັດຄວາມເຢັນ, ສະຫນັບສະຫນູນ, ດຶງອອກແລະອຸປະກອນການຕັດຫຼັງຈາກນັ້ນຖືແລະສະຖຽນລະພາບມັນ. ການຕາຍທີ່ເບິ່ງຖືກຕ້ອງຢູ່ເທິງເບາະສາມາດສ້າງໂປຣໄຟລ໌ທີ່ບໍ່ຫມັ້ນຄົງໄດ້ຖ້າຫາກວ່າພາກສ່ວນລຸ່ມນ້ໍາເຫຼົ່ານັ້ນບໍ່ກົງກັນກັບມັນ.
ລະດັບແມ່ພິມ WPC ຂອງ Nanhaiya ໃຊ້ເຫຼັກກ້າທີ່ມີພື້ນຜິວແຂງແລະຂັດ. ແມ່ພິມແມ່ນ CNC machined ແລະຮັບການປິ່ນປົວຄວາມຮ້ອນ, ແລະມີຊ່ອງທາງຄວາມເຢັນທາງເລືອກ. ຂອບເຂດຜະລິດຕະພັນກວມເອົາແຜ່ນ, ກະດານແລະໂປຣໄຟລ໌, ລວມທັງຊັ້ນດາດຟ້າ, ຮົ້ວ, ກະດານແລະອົງປະກອບເຟີນີເຈີນອກທີ່ເຮັດຈາກ PE ຫຼື PP ດ້ວຍເຄື່ອງຕື່ມໄມ້.
| ຊື້ລາຍການ | ວຽກເຮັດງານທໍາຂອງຕົນ | ສິ່ງທີ່ຕ້ອງປາກົດຢູ່ໃນວົງຢືມ |
|---|---|---|
| ອະແດບເຕີແລະສາຍເຂົ້າ | ເຊື່ອມຕໍ່ການໄຫຼຂອງ extruder ກັບເສັ້ນທາງການໄຫຼ profile | Flange, ຮູບແບບ bolt, ລົງທະບຽນ, ປະທັບຕາ, melt inlet, ຄວາມສູງສູນກາງ, heater ແລະລາຍລະອຽດເຊັນເຊີ |
| Extrusion ຕາຍ | ການແຜ່ກະຈາຍ melt ແລະປະກອບເປັນພາກສ່ວນ profile ຮ້ອນ | ຮ່າງກາຍແລະໃສ່ຮູບແຕ້ມ, ອຸປະກອນການ, ການປິ່ນປົວ, ເຂດເຮັດໃຫ້ຄວາມຮ້ອນ, ການສໍາເລັດຮູບການໄຫຼຂອງຫນ້າດິນແລະຈຸດປັບ |
| Calibrator ຫຼືເຄື່ອງມືຂະຫນາດ | ຮອງຮັບພື້ນຜິວ ແລະຂະໜາດທີ່ສຳຄັນໃນລະຫວ່າງການທຳຄວາມເຢັນໃນຕອນຕົ້ນ | ຈໍານວນຂອງພາກສ່ວນ, ດ້ານການຕິດຕໍ່, ສູນຍາກາດຫຼືການເຊື່ອມຕໍ່ນ້ໍາ, ການປັບແລະການຕິດຕັ້ງ |
| ເຄື່ອງມືເຮັດຄວາມເຢັນ | ເອົາຄວາມຮ້ອນອອກໃນຂະນະທີ່ໂປຣໄຟລ໌ຖືກຮອງຮັບ | ຊ່ອງທາງຄວາມເຢັນ, ຄວາມຕ້ອງການນ້ໍາ, ການຈັດວາງຖັງຫຼືແຜ່ນແລະຂະຫນາດການເຊື່ອມຕໍ່ |
| ປ່ຽນພາກສ່ວນ | ອະນຸຍາດໃຫ້ຜະລິດຕະພັນຕົວປ່ຽນແປງທີ່ວາງແຜນໄວ້ຫຼືປ່ຽນແທນລາຍການທີ່ນຸ່ງປົກກະຕິ | ຕົວເລກແຕ້ມ, ມາຕຣິກເບື້ອງເຂົ້າກັນໄດ້, ປະລິມານ spare ແລະຂັ້ນຕອນການປ່ຽນແປງ |
| ການຈັດການແລະການສະຫນັບສະຫນູນ | ວາງຕໍາແຫນ່ງເຄື່ອງມືແລະປົກປ້ອງການເຊື່ອມຕໍ່ extruder | ນ້ຳໜັກສ່ວນໜຶ່ງ, ຈຸດຍົກ, ຂາຕັ້ງ, ລາງລົດໄຟ, ການປັບເສັ້ນສູນກາງ ແລະອຸປະກອນການເກັບຮັກສາ |
| ເອກະສານ | ຄວບຄຸມການຜະລິດ, ການຕິດຕັ້ງ, ການດໍາເນີນງານແລະການທົດແທນໃນອະນາຄົດ | ອະນຸມັດຮູບແຕ້ມ, ໃບເກັບເງິນ, ບັນທຶກການກວດກາ, ຄູ່ມືແລະລາຍການອາໄຫຼ່ |
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ຄໍາວ່າ "ຫນຶ່ງຊຸດຂອງ WPC mould" ແມ່ນ vague ເກີນໄປສໍາລັບການປຽບທຽບລາຄາ. ຜູ້ສະຫນອງຜູ້ຫນຶ່ງອາດຈະອ້າງເຖິງພຽງແຕ່ຮ່າງກາຍຕາຍທີ່ມີຄວາມຮ້ອນ. ອີກອັນຫນຶ່ງອາດຈະປະກອບມີອະແດບເຕີ, ເຄື່ອງປັບທຽບຫຼາຍ, ແຜ່ນເຮັດຄວາມເຢັນ, ສະຫນັບສະຫນູນ, ເຄື່ອງເຮັດຄວາມຮ້ອນ spare ແລະຄໍາແນະນໍາການມອບຫມາຍ. ພວກເຮົາຂໍໃຫ້ຜູ້ຊື້ປຽບທຽບຂອບເຂດລາຍການລາຍການກ່ອນທີ່ຈະປຽບທຽບຈໍານວນທັງຫມົດ.



ການແຕ້ມຮູບໂປຣໄຟລ໌ສຸດທ້າຍແມ່ນຈຸດເລີ່ມຕົ້ນ
ຮູບແຄດຕາລັອກສະແດງໃຫ້ເຫັນຄອບຄົວຂອງຜະລິດຕະພັນ, ແຕ່ມັນເຊື່ອງຂໍ້ມູນທີ່ຄວບຄຸມເຄື່ອງມື. ພວກເຮົາຕ້ອງການເບິ່ງພາກທີ່ມີຂະຫນາດແລະຄວາມທົນທານ. ການແຕ້ມຮູບຄວນລະບຸພື້ນຜິວທີ່ເຂົ້າກັນກັບຄລິບ, fasteners, ກອບຫຼືໂປຣໄຟລ໌ອື່ນໆເພາະວ່າລັກສະນະເຫຼົ່ານັ້ນມັກຈະສົມຄວນໄດ້ຮັບການຄວບຄຸມທີ່ເຄັ່ງຄັດກວ່າໃບຫນ້າຕົກແຕ່ງ.
ສໍາລັບໂປຣໄຟລ໌ເປັນຮູ, ໃຫ້ທຸກຂະຫນາດຂອງຝາແລະເວັບໄຊຕ໌. ຢ່າປ່ອຍໃຫ້ຮູຂຸມຂົນພາຍໃນເປັນຮູບແບບສິລະປະ. ເລຂາຄະນິດຂອງພວກມັນມີຜົນກະທົບຕໍ່ການແຈກຢາຍວັດສະດຸ, ຄວາມເຢັນ, ຄວາມແຂງ, ນ້ ຳ ໜັກ ໂປໄຟແລະວິທີທີ່ພາກສ່ວນປະຕິບັດພາຍໃຕ້ການຂັບໄລ່.
- ຄວາມກວ້າງ, ຄວາມສູງ ແລະທິດທາງໂປຣໄຟລ໌
- ຄວາມຫນາຂອງຝາໃນທຸກໆດ້ານນອກ
- ຄວາມຫນາຂອງເວັບໄຊຕ໌ພາຍໃນແລະຕໍາແຫນ່ງ
- ຂະໜາດຂອງຮູ, ປະລິມານ ແລະເລຂາຄະນິດ
- ມຸມແລະ radii ພາຍໃນ
- ຮ່ອງ, ລີ້ນ, ຄລິບແລະເຂດ fastener
- ຂໍ້ມູນຄວາມທົນທານທີ່ສໍາຄັນແລະການກວດກາ
- ອະນຸຍາດໃຫ້ bow, ບິດແລະຊື່
- ມະຫາຊົນເປົ້າໝາຍຕໍ່ຄວາມຍາວຫົວໜ່ວຍ
- ໃບໜ້າທີ່ເບິ່ງເຫັນໄດ້ ແລະຂີດຈຳກັດດ້ານຂໍ້ບົກພ່ອງ
- ໂບນັດ, ການຂັດດິນຊາຍ ຫຼື ການຖູແຂ້ວ
- ຕັດຄວາມຍາວແລະວິທີການຕັດລົງລຸ່ມ
- ການກໍ່ສ້າງແຂງ, ເປັນຮູ, capped ຫຼື co-extruded
- ອະນຸມັດຕົວຢ່າງຕົ້ນສະບັບ ແລະວັນທີດັດແກ້
ຢ່າເຄື່ອງຈັກເປີດຕາຍເປັນສໍາເນົາ profile ສໍາເລັດຮູບເຢັນ.ພາກສ່ວນ WPC ຮ້ອນສາມາດປ່ຽນແປງໄດ້ໂດຍການບວມຕາຍ, drawdown, calibration ແລະຄວາມເຢັນ. ການຊົດເຊີຍເຄື່ອງມືຕ້ອງໄດ້ຮັບການພັດທະນາປະມານສູດຕົວຈິງ, ຜົນຜະລິດແລະລະບົບລຸ່ມນ້ໍາ.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ການສະແດງ 3D ທີ່ສະອາດແມ່ນເປັນປະໂຫຍດສໍາລັບການຂາຍ, ແຕ່ມັນເປັນເອກະສານການຜະລິດທີ່ບໍ່ດີ. ພວກເຮົາຖາມວ່າພື້ນຜິວໃດປະກອບກັບພາກສ່ວນອື່ນ, ກໍາແພງໃດຄວບຄຸມຄວາມເຂັ້ມແຂງ, ເຊິ່ງປະເຊີນຫນ້າກັບລູກຄ້າເຫັນແລະບ່ອນທີ່ໂຮງງານສາມາດຍອມຮັບການປ່ຽນແປງ. ແຜນທີ່ບູລິມະສິດນັ້ນມີປະໂຫຍດຫຼາຍກວ່າການວາງຄວາມທົນທານທີ່ແຫນ້ນຫນາດຽວກັນຢູ່ໃນທຸກເສັ້ນ.


WPC ແມ່ນຄອບຄົວຂອງສູດ, ບໍ່ແມ່ນວັດຖຸດິບຫນຶ່ງ
ຜູ້ຜະລິດເຄື່ອງມືຕ້ອງການຫຼາຍກ່ວາຕົວອັກສອນ WPC. ໂພລີເມີອາດຈະເປັນ PE, PP ຫຼື PVC. ອົງປະກອບຂອງໄມ້ສາມາດແຕກຕ່າງກັນໃນຊະນິດ, ຮູບແບບອະນຸພາກ, ການແຜ່ກະຈາຍຂະຫນາດແລະຄວາມຊຸ່ມຊື່ນ. ສູດອາດມີສານເຕີມເຕັມແຮ່ທາດ, ນໍ້າມັນຫລໍ່ລື່ນ, ທາດປະສົມ, ເມັດສີ, ຄວາມຄົງທີ່, ທາດໂຟມ ຫຼືວັດສະດຸທີ່ນຳມາໃຊ້ໃໝ່.
ຫນ້າແມ່ພິມ WPC ຂອງ Nanhaiya ກໍານົດ PE ແລະ PP ດ້ວຍເຄື່ອງຕື່ມໄມ້ເປັນວັດສະດຸເປົ້າຫມາຍ. ຜະລິດຕະພັນແລະລະດັບຄໍາຮ້ອງສະຫມັກຂອງມັນຍັງກວມເອົາກະດານໂຟມ PVC ແລະການປຸງແຕ່ງໄມ້ PE ພິເສດ. ໃຫ້ສູດການຜະລິດທີ່ແນ່ນອນເພື່ອໃຫ້ mold ຖືກອອກແບບມາສໍາລັບວັດສະດຸທີ່ຈະເຂົ້າໄປໃນມັນ.
| ການປ້ອນຂໍ້ມູນສູດ | ເປັນຫຍັງຜູ້ສະຫນອງເຄື່ອງມືຕ້ອງການມັນ | ສິ່ງທີ່ຈະສົ່ງ |
|---|---|---|
| ມາຕຣິກເບື້ອງໂພລີເມີ | ການປ່ຽນແປງພຶດຕິກໍາລະລາຍ, ປ່ອງຢ້ຽມອຸນຫະພູມ, drawdown ແລະຕອບສະຫນອງຄວາມເຢັນ | ເກຣດ resin ທີ່ແນ່ນອນ, ເອກະສານຂໍ້ມູນຜູ້ສະຫນອງແລະອັດຕາສ່ວນ |
| ອົງປະກອບຂອງໄມ້ | ຜົນກະທົບຕໍ່ພຶດຕິກໍາອາຫານ, ການຕໍ່ຕ້ານການໄຫຼ, ການໂຫຼດຄວາມຊຸ່ມຊື່ນແລະຮູບລັກສະນະຂອງຫນ້າດິນ | ປະເພດໄມ້, ທາດແປ້ງຫຼືເສັ້ນໄຍ, ລະດັບອະນຸພາກ, ຄວາມຫນາແຫນ້ນ, ສະພາບຄວາມຊຸ່ມຊື່ນແລະອັດຕາສ່ວນ |
| ຕົວຕື່ມແຮ່ທາດ | ການປ່ຽນແປງຄວາມຫນືດ, ນ້ໍາຫນັກ, ການສວມໃສ່ແລະຫນ້າດິນ | ຊື່ວັດສະດຸ, ຂໍ້ມູນອະນຸພາກ, ການປິ່ນປົວ ແລະອັດຕາສ່ວນ |
| ນໍ້າມັນເຊື້ອໄຟແລະການປຸງແຕ່ງການຊ່ວຍເຫຼືອ | ອິດທິພົນການປ່ອຍຕົວຕາຍ, ຄວາມກົດດັນ, ດ້ານການປິ່ນປົວແລະນ້ໍາລົງ | ຊື່ຜະລິດຕະພັນ, ອັດຕາການເພີ່ມເຕີມແລະລໍາດັບການປະສົມ |
| ຕົວແທນ coupling ແລະ stabilizer | ການປ່ຽນແປງການປະສົມແລະການປະຕິບັດຜະລິດຕະພັນສຸດທ້າຍ | ເກຣດ ແລະ ເປີເຊັນ, ບວກກັບຂໍ້ຈຳກັດການປະມວນຜົນ |
| ຊັ້ນສີຫຼືຊັ້ນຫມວກ | ມີຜົນກະທົບດ້ານການເບິ່ງເຫັນ, ການຕອບສະຫນອງຄວາມຮ້ອນແລະຮູບແບບການຮ່ວມ extrusion | ລະບົບສີ, ເປົ້າຫມາຍຄວາມຫນາຂອງຊັ້ນ, ຕໍາແຫນ່ງ co-extruder ແລະອັດຕາສ່ວນການໄຫຼ |
| ເນື້ອໃນທີ່ນໍາມາໃຊ້ໃຫມ່ | ສາມາດເພີ່ມຄວາມຫນືດ, ການປົນເປື້ອນແລະການປ່ຽນແປງຄວາມຊຸ່ມຊື່ນ | ແຫຼ່ງຂໍ້ມູນ, ການກະກຽມ, ເປີເຊັນສູງສຸດແລະການປ່ຽນແປງຈໍານວນຫລາຍ |
| ລະບົບໂຟມ | ການປ່ຽນແປງການພັດທະນາຄວາມຫນາແຫນ້ນ, ຄວາມກົດດັນແລະການຟື້ນຕົວຂອງມິຕິລະດັບ | ສໍາເລັດການສ້າງຮູບແບບ, ຄວາມຫນາແຫນ້ນຂອງເປົ້າຫມາຍແລະປ່ອງຢ້ຽມການປຸງແຕ່ງ |
ຫ້ອງທົດລອງຜະລິດຕະພັນປ່າໄມ້ຂອງກະຊວງກະສິກໍາຂອງສະຫະລັດ ອະທິບາຍວ່າ ຄວາມຊຸ່ມຂອງ WPC ອາດຈະຖືກເອົາອອກກ່ອນການປຸງແຕ່ງ, ໃນລະຫວ່າງຂັ້ນຕອນການປະສົມທີ່ແຍກຕ່າງຫາກ ຫຼືໃນຂະບວນການ extrusion ໃນເສັ້ນ. ບົດວິຊາການຂອງມັນຍັງສັງເກດເຫັນວ່າຜູ້ຜະລິດ WPC ໃຊ້ເສັ້ນທາງອຸປະກອນທີ່ແຕກຕ່າງກັນ, ລວມທັງເມັດ precompounded ຜ່ານສະກູດຽວ, ຂັ້ນຕອນການປະສົມແລະສະກູຄູ່ແຝດ, ແລະລະບົບ tandem. mold ຕ້ອງຖືກຈັບຄູ່ກັບເສັ້ນທາງທີ່ສະຫນອງການລະລາຍຂອງມັນ.
ກົດລະບຽບສູດອ້າງອີງ:ເອົາສູດຫນຶ່ງທີ່ໄດ້ຮັບການອະນຸມັດແລະວິທີການກະກຽມໃນຂໍ້ຕົກລົງເຄື່ອງມື. ການປ່ຽນແປງໃນອະນາຄົດແມ່ນເປັນໄປໄດ້, ແຕ່ທີມງານຕ້ອງການພື້ນຖານໃນເວລາທີ່ຄວາມກົດດັນ, ດ້ານ, ຂະຫນາດຫຼືຜົນຜະລິດມີການປ່ຽນແປງ.
ຄວາມຊຸ່ມຊື່ນສົມຄວນໄດ້ຮັບສາຍຂອງຕົນເອງໃນ RFQ. ຟອງ, ຮູຂຸມຂົນ, ແລະພື້ນຜິວທີ່ບໍ່ຫມັ້ນຄົງຢູ່ໃນ mold ອາດຈະເລີ່ມຕົ້ນໃນການເກັບຮັກສາ, ຕາກແຫ້ງ, ການປະສົມ, ການໃຫ້ອາຫານຫຼືລະບາຍອາກາດ. ພື້ນຜິວການໄຫຼຂອງຂັດບໍ່ສາມາດເອົານ້ໍາທີ່ຍັງຄົງຢູ່ໃນສານປະສົມອອກ.
ຈັບຄູ່ mold ກັບວິທີການຜະລິດ WPC melt
ເມັດ WPC precompounded ແລ່ນຜ່ານ profiler สกรูດຽວໄປເຖິງ mold ທີ່ແຕກຕ່າງຈາກການຜະສົມຜະສານແຫ້ງທີ່ປະສົມແລະຮູບຮ່າງໃນຂະບວນການ screw twin. ຜົນຜະລິດອາດຈະມີຄວາມຫມັ້ນຄົງຂອງຄວາມກົດດັນທີ່ແຕກຕ່າງກັນ, ການແຜ່ກະຈາຍຂອງອຸນຫະພູມແລະຄວາມອ່ອນໄຫວຕໍ່ກັບການຈໍາກັດຫນ້າຈໍ. ຂໍໃຫ້ຜູ້ສະຫນອງ mold ທົບທວນຄືນ extruder ແລະອະແດບເຕີ, ບໍ່ພຽງແຕ່ profile.
| ເສັ້ນທາງການຜະລິດ | ຈຸດສຸມໃນການຊື້ປົກກະຕິ | ຂໍ້ມູນທີ່ຈໍາເປັນຢູ່ໃນແມ່ພິມ inlet ໄດ້ |
|---|---|---|
| ເມັດ precompounded ແລະໂປຣໄຟລ໌ດຽວ screwing | ການຖ່າຍທອດຢ່າງສະໝໍ່າສະເໝີ, ການລະລາຍ, ການສ້າງຄວາມກົດດັນ ແລະການສ້າງໂປຣໄຟລ໌ | ເກຣດເມັດ, ຄວາມຊຸ່ມຊື່ນ, ເສັ້ນຜ່າສູນກາງສະກູ, ຜົນຜະລິດ, ອຸນຫະພູມ melt, ລະດັບຄວາມກົດດັນແລະການຕອງ |
| ການປະສົມສະກູຄູ່ຄູ່ຂັ້ນຕອນດຽວ ແລະການສ້າງໂປຣໄຟລ໌ | ການໃຫ້ອາຫານ, ການປະສົມ, ການກໍາຈັດຄວາມຊຸ່ມຊື້ນແລະປະກອບເປັນຫນຶ່ງເສັ້ນທາງຢ່າງຕໍ່ເນື່ອງ | ສູດສໍາເລັດ, ແຜນການ feeder, venting, ການຕັ້ງຄ່າ screw, ຄວາມກົດດັນການໄຫຼ, ອຸນຫະພູມແລະອັດຕາການປ່ຽນແປງ |
| tandem extrusion | ແຍກຫນ້າທີ່ປະສົມຫຼືເວລາແຫ້ງຈາກຄວາມກົດດັນສຸດທ້າຍແລະຫນ້າທີ່ profileing | ວິທີການໂອນ, ຂໍ້ມູນ extruder ຄັ້ງທີສອງ, ສະພາບການລະລາຍ, ມີເຫດຜົນການຄວບຄຸມແລະ upset ການຈັດການ |
| Co-extruded cap ຫຼືຊັ້ນທີ່ເປັນປະໂຫຍດ | ການແຜ່ກະຈາຍຂອງຊັ້ນຄົງທີ່ແລະການຍຶດຕິດກັບໂປຣໄຟລ໌ | ສູດຫຼັກ ແລະ ຝາອັດປາກຂຸມ, ອັດຕາສ່ວນການໄຫຼ, ທິດທາງຂາເຂົ້າ, ຄວາມກົດດັນສ່ວນບຸກຄົນ ແລະ ການຍອມຮັບຄວາມໜາຂອງຊັ້ນ |
Nanhaiya ສະຫນອງscrews ດຽວ, screws ຄູ່ຂະຫນານ, ທໍ່ສະກູຄູ່ຮູບຈວຍແລະເຄື່ອງ extruder ພາດສະຕິກ. ເລືອກພາກສ່ວນ plasticizing ໂດຍການເຮັດວຽກຂະບວນການ. ຫຼັງຈາກນັ້ນ, ອອກແບບ mold ປະມານສະພາບການ melt ທີ່ພາກສ່ວນສາມາດຮັກສາໄດ້.
ສໍາລັບສູດໄມ້ຂັດແລະແຮ່ທາດ, ທົບທວນຊຸດໃສ່ screw ແລະ barrel ກ່ອນທີ່ຈະເພີ່ມການຈໍາກັດ mold. ຄູ່ມືທີ່ມີຢູ່ແລ້ວຂອງ Nanhaiya,Screw Barrel ສໍາລັບ WPC Extrusion: ວິທີການຢຸດເຊົາການສວມໃສ່ໄມ້ - ພາດສະຕິກ, ກວມເອົາການລະບາຍອາກາດ, ອຸນຫະພູມແລະການຄັດເລືອກພື້ນຜິວໂດຍບໍ່ມີການຊ້ໍາກັນການຕັດສິນໃຈຂອງເຄື່ອງມື profile ໃນບົດຄວາມນີ້.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ເມື່ອ mold ໃຫມ່ເພີ່ມຄວາມກົດດັນ, ການຕາຍມັກຈະຖືກຕໍານິຕິຕຽນທັນທີ. ບາງຄັ້ງຂໍ້ຈໍາກັດແມ່ນຜິດພາດ. ບາງຄັ້ງສະກູບໍ່ສາມາດສະຫນອງເອກະພາບ, ການກະກຽມຢ່າງເຕັມທີ່ melt ໃນອັດຕາທີ່ຮ້ອງຂໍ. ພວກເຮົາປຽບທຽບຄວາມກົດດັນກ່ອນແລະຫຼັງຈາກການປ່ຽນແປງ, ກວດເບິ່ງຫນ້າຈໍແລະສະພາບວັດສະດຸ, ແລະຢືນຢັນຜົນຜະລິດສຸດທິທີ່ແທ້ຈິງກ່ອນທີ່ຈະຕັດເສັ້ນທາງການໄຫຼອີກເທື່ອຫນຶ່ງ.

ກະແສໂປຣໄຟລ໌ຕ້ອງມາພ້ອມກັນຢູ່ທີ່ທາງອອກຕາຍ
ໂປຼໄຟລ໌ WPC ອາດຈະປະກອບດ້ວຍຝາຂ້າງນອກທີ່ຫນາ, ເວັບໄຊຕ໌ພາຍໃນບາງໆ, ຮ່ອງເລິກແລະມຸມນ້ອຍໆຢູ່ໃນສ່ວນຫນຶ່ງ. ແຕ່ລະເສັ້ນທາງຕ້ານການໄຫຼແຕກຕ່າງກັນ. ຖ້າການລະລາຍໄປຮອດພື້ນທີ່ໜຶ່ງໄວເກີນໄປ ແລະອີກບ່ອນໜຶ່ງຊ້າເກີນໄປ, ໂປຣໄຟລ໌ສາມາດດຶງ, ບິດ, ຈີກ ຫຼື ສະແດງຄວາມໜາແໜ້ນ ແລະພື້ນຜິວທີ່ບໍ່ສະໝ່ຳສະເໝີ.
ການອອກແບບເຄື່ອງມືນໍາໃຊ້ຮູບຮ່າງຂອງການປ່ຽນແປງແລະການຕໍ່ຕ້ານການໄຫຼທ້ອງຖິ່ນເພື່ອດຸ່ນດ່ຽງພາກສ່ວນ. ເປົ້າໝາຍບໍ່ແມ່ນຄວາມໄວຄືກັນໃນທຸກຈຸດພາຍໃນ. ເປົ້າຫມາຍແມ່ນໂປຣໄຟລ໌ທີ່ຫມັ້ນຄົງຢູ່ທາງອອກທີ່ເຄື່ອງປັບທຽບສາມາດສະຫນັບສະຫນູນໂດຍບໍ່ມີການແກ້ໄຂຫຼາຍເກີນໄປ.
ຝານອກ
ໃບຫນ້າທີ່ເຫັນໄດ້ຊັດເຈນຕ້ອງການການສະຫນອງທີ່ຫມັ້ນຄົງແລະຫນ້າດິນທີ່ເຫມາະສົມຢູ່ທີ່ປາກຕາຍ. ພາກສ່ວນຫນາຍັງເອົາຄວາມຮ້ອນຫຼາຍເຂົ້າໄປໃນເຄື່ອງປັບທຽບແລະສາມາດເຢັນໄດ້ຊ້າກວ່າລັກສະນະບາງໆ.
ເວັບໄຊຕ໌ພາຍໃນ
ກະດູກຫັກບາງໆແມ່ນມີຄວາມສ່ຽງຕໍ່ການຕື່ມຂໍ້ມູນບໍ່ຄົບຖ້ວນ ຫຼືຈີກຂາດ. ເສັ້ນທາງອາຫານຂອງພວກເຂົາ, ທາງແຍກແລະການສະຫນັບສະຫນູນທາງລຸ່ມຄວນຈະເຫັນໄດ້ໃນຮູບແຕ້ມເຄື່ອງມືແລະການຍອມຮັບ.
ຮ່ອງແລະມຸມ
ລັກສະນະຂະຫນາດນ້ອຍສາມາດຂະຫຍາຍການໄຫຼໃນທ້ອງຖິ່ນແລະແກ້ໄຂບັນຫາຕ່າງໆ. ໝາຍຂອບທີ່ມີປະໂຫຍດເພື່ອໃຫ້ການແກ້ໄຂເຄື່ອງມືປົກປ້ອງໃຫ້ພໍດີ ແທນທີ່ຈະປັບປຸງພື້ນຜິວທີ່ບໍ່ສຳຄັນ.



ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ການແກ້ໄຂ mold ຄວນມີເຫດຜົນວັດແທກ. ພວກເຮົາຫມາຍບ່ອນທີ່ profile ແມ່ນຫນັກ, ບາງ, ໄວ, ຊ້າຫຼືບິດເບືອນ, ຫຼັງຈາກນັ້ນປ່ຽນພື້ນທີ່ການໄຫຼທີ່ຮັບຜິດຊອບໃນຂັ້ນຕອນທີ່ຄວບຄຸມ. ການຂັດປາກຕາຍເພາະວ່າໂປຣໄຟລ໌ "ເບິ່ງຜິດ" ສາມາດຊື້ຂາຍຂໍ້ບົກພ່ອງຫນຶ່ງໃຫ້ກັບຄົນອື່ນແລະເອົາບັນທຶກທີ່ຈໍາເປັນສໍາລັບຊຸດຕໍ່ໄປ.
Calibration ແລະ cooling ກໍານົດ profile ເຢັນ
ການຕາຍ extrusion ປະກອບເປັນພາກຮ້ອນ. calibrator ສ້າງຕັ້ງແລະສະຫນັບສະຫນູນດ້ານທີ່ສໍາຄັນໃນຂະນະທີ່ຄວາມຮ້ອນອອກຈາກວັດສະດຸ. ຄວາມເຢັນສືບຕໍ່ຜ່ານແຜ່ນ, ຖັງຫຼືສ່ວນສີດ, ແລະການອອກອາກາດຈະຍ້າຍໂປຣໄຟລ໌ພາຍໃຕ້ຄວາມກົດດັນທີ່ຄວບຄຸມ. ອົງປະກອບເຫຼົ່ານີ້ຕ້ອງແບ່ງປັນເສັ້ນສູນກາງແລະການອ້າງອີງຄວາມໄວ.
Nanhaiya ສະຫນອງຊ່ອງທາງຄວາມເຢັນທາງເລືອກໃນແມ່ພິມ WPC ຂອງມັນ. ກໍານົດຈຸດປະສົງຂອງແຕ່ລະວົງຈອນ, ຂະຫນາດ inlet ແລະ outlet, ຄວາມຕ້ອງການຄຸນນະພາບນ້ໍາ, ອຸນຫະພູມການດໍາເນີນງານແລະການໄຫຼທີ່ມີຢູ່. ໂຮງງານຄວນວາງແຜນການເຂົ້າເຖິງສໍາລັບຊ່ອງທາງທໍາຄວາມສະອາດທີ່ອາດຈະເກັບກໍາຂະຫນາດຫຼືສິ່ງເສດເຫຼືອ.
| ການປ້ອນຂໍ້ມູນລົງລຸ່ມ | ມີຜົນຕໍ່ໂປຣໄຟລ໌ | ຂໍ້ມູນຜູ້ຊື້ເພື່ອສະຫນອງ |
|---|---|---|
| ການຕິດຕໍ່ແລະສະຫນັບສະຫນູນ Calibrator | ຖືໃບໜ້າ, ຮ່ອງ, ຂອບ ຫຼື ຝາປິດທີ່ເລືອກໄວ້ເມື່ອສ່ວນນັ້ນເຢັນລົງ | ຮູບແຕ້ມ Calibrator, ຄວາມຍາວ, ຈໍານວນຂອງຂັ້ນຕອນ, ວິທີການສູນຍາກາດແລະໄລຍະການປັບ |
| ສະພາບນໍ້າເຢັນ | ປ່ຽນແປງອັດຕາການກໍາຈັດຄວາມຮ້ອນ ແລະສະຖຽນລະພາບມິຕິລະດັບ | ລະດັບການສະຫນອງອຸນຫະພູມ, ການໄຫຼ, ຄວາມກົດດັນ, ຄຸນນະພາບນ້ໍາແລະລະບົບ recirculation |
| ໄລຍະຫ່າງຈາກຕາຍກັບການປັບທຽບ | ປ່ຽນແປງພຶດຕິກໍາ hot-profile ທີ່ບໍ່ໄດ້ຮັບການສະຫນັບສະຫນູນກ່ອນທີ່ຈະຂະຫນາດ | ຮູບແບບເສັ້ນ, ໄລຍະການປັບຕົວແລະການເຂົ້າເຖິງການເລີ່ມຕົ້ນ |
| ປະເພດ Haul-off ແລະການຈັດຕໍາແຫນ່ງ | ກຳນົດຄວາມໄວສາຍ ແລະສາມາດດຶງໂປຣໄຟລ໌ບໍ່ສະໝ່ຳສະເໝີ | ຮູບແບບສາຍແອວຫຼືການຕິດຕາມ, ລະດັບຄວາມໄວ, ຄວາມຍາວຕິດຕໍ່ພົວພັນແລະຄວາມສູງສູນກາງ |
| ການຕັດແລະ stacking | ສາມາດເປີດເຜີຍຫຼືສ້າງການເຄື່ອນໄຫວຫຼັງຈາກການເຮັດຄວາມເຢັນຂັ້ນຕົ້ນ | ຕັດຄວາມຍາວ, saw ຫຼື cutter ປະເພດ, ສະຫນັບສະຫນູນຕາຕະລາງແລະ stacking ວິທີການ |
ຢ່າສັນຍາວ່າຂະຫນາດເຢັນຢູ່ທີ່ທາງອອກຕາຍ.ຕົກລົງເຫັນດີວ່າແຕ່ລະມິຕິຈະຖືກວັດແທກຢູ່ໃສແລະເວລາໃດຫຼັງຈາກຄວາມເຢັນ. ໃຊ້ວິທີການປັບສະພາບແລະການວັດແທກດຽວກັນສໍາລັບຕົວຢ່າງການອະນຸມັດແລະການຄວບຄຸມການຜະລິດ.
ການຄົ້ນຄວ້າການສະກັດຂໍ້ມູນຂອງຫ້ອງທົດລອງຜະລິດຕະພັນປ່າໄມ້ USDA ອະທິບາຍເຖິງຂະບວນການທີ່ WPC molten ໄດ້ຖືກຮູບຊົງຜ່ານຕາຍ, ຕິດຕາມດ້ວຍຕົວຕາຍຂະຫນາດ, ຖັງສີດນ້ໍາແລະເຄື່ອງດຶງ. ລໍາດັບນັ້ນເປັນຄໍາເຕືອນທີ່ເປັນປະໂຫຍດ: ຜົນໄດ້ຮັບການປະກອບເປັນຂອງເສັ້ນທັງຫມົດ, ເຖິງແມ່ນວ່າໃນເວລາທີ່ແມ່ພິມຖືກຊື້ເປັນລາຍການດຽວ.
ກໍານົດການກໍ່ສ້າງ mold, ການປິ່ນປົວແລະການກວດກາ
Nanhaiya ຜະລິດແມ່ພິມ WPC ຂອງຕົນຈາກເຫລໍກແລະອະທິບາຍເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງທີ່ມີຫນ້າດິນແຂງແລະຂັດສໍາລັບພື້ນທີ່ເຮັດວຽກ. ແຕ່ລະແມ່ພິມແມ່ນ CNC machined, ປິ່ນປົວຄວາມຮ້ອນແລະຂັດ. ຂໍ້ຕົກລົງສຸດທ້າຍຄວນປ່ຽນຄຸນລັກສະນະຜະລິດຕະພັນທົ່ວໄປເຫຼົ່ານັ້ນໃຫ້ເປັນຄວາມຕ້ອງການລະດັບອົງປະກອບ.
- ຊັ້ນວັດສະດຸສໍາລັບແຕ່ລະອົງປະກອບຕົ້ນຕໍ
- ຂອບເຂດການປິ່ນປົວຄວາມຮ້ອນແລະການແຂງຕົວ
- ຄວາມຕ້ອງການຄວາມແຂງສໍາເລັດຮູບແລະສະຖານທີ່ທົດສອບ
- ຄວາມຕ້ອງການສໍາເລັດຮູບພື້ນຜິວ
- ຂະຫນາດທີ່ສໍາຄັນແລະຄວາມທົນທານ
- ທະບຽນ, dowels ແລະການປະກອບເອກະສານອ້າງອີງ
- ປະລິມານເຄື່ອງເຮັດຄວາມຮ້ອນ, ພະລັງງານ, ແຮງດັນ ແລະຕົວເຊື່ອມຕໍ່
- ປະເພດ thermocouple, ສະຖານທີ່ແລະລາຍລະອຽດສາຍ
- ພອດຄວາມກົດດັນແລະອຸນຫະພູມ melt
- ການແຕ້ມຊ່ອງລະບາຍຄວາມຮ້ອນ ແລະການທົດສອບຄວາມກົດດັນ
- ອຸປະກອນການ fastener, ເກຣດແລະປະລິມານ spare
- ຄໍານິຍາມຂອງໃສ່ແລະສ່ວນສວມໃສ່ທີ່ປ່ຽນແທນໄດ້
- ການປ້ອງກັນ rust, ການຫຸ້ມຫໍ່ແລະວິທີການເກັບຮັກສາ
- ເອກະສານ, ການປິ່ນປົວແລະບັນທຶກຂະຫນາດ
ຢ່າຮ້ອງຂໍໃຫ້ມີຫນ້າດິນທີ່ຍາກທີ່ສຸດທີ່ເປັນໄປໄດ້ຢູ່ທົ່ວທຸກແຫ່ງ. ຮ່າງກາຍຕາຍ, inserts, fasteners, adapter ແລະສະຫນັບສະຫນູນມີວຽກເຮັດງານທໍາທີ່ແຕກຕ່າງກັນ. ຂໍ້ມູນຈໍາເພາະຄວນສົມທົບສະພາບຫນ້າດິນ, ຄວາມເຂັ້ມແຂງຂອງ substrate, ວິທີການສ້ອມແປງແລະການສໍາຜັດ corrosion ກັບເນື້ອໄມ້ແລະແຮ່ທາດທີ່ຄາດໄວ້.


ຄຸນສົມບັດຂອງຜູ້ສະຫນອງສາມາດປະກອບມີ Nanhaiya'sອຸປະກອນການຜະລິດ, ຂໍ້ມູນໃບຢັ້ງຢືນແລະສະຫນັບສະຫນູນການຕິດຕັ້ງແລະບໍາລຸງຮັກສາ. ເອົາເອກະສານທີ່ຈໍາເປັນແລະການສະຫນັບສະຫນູນໃນຄໍາສັ່ງຊື້ແທນທີ່ຈະອີງໃສ່ຄໍາຖະແຫຼງການລາຍການທົ່ວໄປ.
ໃຊ້ຮູບແບບຂໍ້ບົກພ່ອງເພື່ອຊອກຫາເຂດທີ່ຮັບຜິດຊອບ
ຂໍ້ບົກພ່ອງຂອງໂປໄຟ WPC ສາມາດເລີ່ມຕົ້ນໃນວັດຖຸດິບ, ເຄື່ອງປະສົມ, ເຄື່ອງປ້ອນ, ສະກູແລະຖັງ, ແມ່ພິມ, calibrator, ພາກສ່ວນເຮັດຄວາມເຢັນຫຼືອອກ. ສະຖານທີ່ຂອງຂໍ້ບົກພ່ອງໃນສ່ວນຂ້າມແລະການປ່ຽນແປງຂອງມັນໃນໄລຍະເວລາໃຫ້ຂໍ້ຄຶດທີ່ເປັນປະໂຫຍດ. ບັນທຶກພວກມັນກ່ອນທີ່ຈະປ່ຽນອຸນຫະພູມ, ຄວາມໄວແລະເຄື່ອງມືຮ່ວມກັນ.
| ຂໍ້ບົກຜ່ອງທີ່ສັງເກດເຫັນ | ການກວດສອບ mold | ການກວດສອບສາຍອື່ນໆ | ບົດຮຽນການຈັດຊື້ |
|---|---|---|---|
| ບິດໂປຣໄຟລ໌ໄປໃນທິດທາງດຽວ | ການດຸ່ນດ່ຽງການໄຫຼ, ການຊົດເຊີຍຂອງກໍາແພງ, ການສອດຄ່ອງຕາຍແລະສະພາບໄຫຼ | ຕໍາແໜ່ງເຄື່ອງປັບຄວາມເຢັນ, ຄວາມດຸ່ນດ່ຽງຂອງຄວາມເຢັນ ແລະການຈັດວາງການອອກ-ປິດ | ເຮັດບິດເປັນລາຍການຍອມຮັບທີ່ວັດແທກຫຼັງຈາກຄວາມເຢັນເຕັມ |
| ຝາຫຼືກະດູກຂ້າງຫນຶ່ງແມ່ນບາງໆ | ຂໍ້ຈໍາກັດທ້ອງຖິ່ນ, ໃສ່ຕໍາແຫນ່ງ, ເງິນຝາກ, ໃສ່ຫຼືຫນ້າດິນໄຫຼເສຍຫາຍ | ຄວາມສອດຄ່ອງຂອງສູດ, ຄວາມຊຸ່ມຊື່ນ, ສະພາບຫນ້າຈໍແລະຄວາມຫມັ້ນຄົງຂອງຜົນຜະລິດ | ຫມາຍທຸກຝາທີ່ສໍາຄັນແລະ rib ສຸດຮູບແຕ້ມ |
| ການແບ່ງເວັບໄຊຕ໌ພາຍໃນ | ເສັ້ນທາງອາຫານເວັບ, ການອອກແບບທາງແຍກແລະການສະຫນັບສະຫນູນທາງອອກ | ຄວາມຊຸ່ມຊື່ນ, ການປົນເປື້ອນ, ການກະກຽມ melt, ຄວາມໄວແລະໄລຍະຫ່າງທີ່ບໍ່ໄດ້ຮັບການສະຫນັບສະຫນູນ | ລວມເອົາການກວດກາຕັດສ່ວນຂ້າມໃນການທົດສອບແລ່ນ |
| ພື້ນຜິວທີ່ຮົກຮ້າງຫຼືຮອຍແຕກ | Die-lip ສໍາເລັດຮູບ, ເງິນຝາກ, ອຸນຫະພູມແລະການໄຫຼທ້ອງຖິ່ນ | ສູດ, ຄວາມດຸ່ນດ່ຽງຂອງ lubricant, ຄວາມຊຸ່ມຊື່ນ, ການກະຈາຍແລະຄວາມໄວຂອງເສັ້ນ | ອະນຸມັດຕົວຢ່າງດ້ານຮ່າງກາຍພາຍໃຕ້ສູດທີ່ມີຊື່ |
| ຟອງ ຫຼື pinholes | ເຂດຄ້າງໄວ້ ແລະຄວາມຮ້ອນເກີນໃນທ້ອງຖິ່ນ | ຄວາມຊຸ່ມຊື້ນຂອງໄມ້, ເວລາແຫ້ງ, ການໃຫ້ອາຫານ, ການລະບາຍອາກາດແລະການກໍາຈັດການລະເຫີຍ | ບັນທຶກການກະກຽມຄວາມຊຸ່ມຊື່ນແລະປະສິດທິພາບລະບາຍອາກາດໃນແຜນການທົດສອບ |
| ຮອຍສີນ້ຳຕານ ຫຼື ດຳ | ເຂດຕາຍ, ເງິນຝາກ, ອຸນຫະພູມທ້ອງຖິ່ນຫຼາຍເກີນໄປແລະການທໍາຄວາມສະອາດຄວາມເສຍຫາຍ | ເງິນຝາກຖັງ, ປະຫວັດຄວາມຮ້ອນ, ການປະຕິບັດການປິດແລະອາຫານທີ່ປົນເປື້ອນ | ຮ້ອງຂໍໃຫ້ມີຂັ້ນຕອນການເລີ່ມຕົ້ນ, ການປິດ ແລະທໍາຄວາມສະອາດທີ່ເປັນເອກະສານ |
| ມິຕິເລື່ອນລອຍໃນລະຫວ່າງການແລ່ນ | ການເຄື່ອນໄຫວຄວາມຮ້ອນ, ການປັບວ່າງ, ການສວມໃສ່ແລະສະພາບການເຮັດໃຫ້ຄວາມເຢັນຊ່ອງທາງ | ຜົນຜະລິດ, ອຸນຫະພູມ, ຄວາມກົດດັນ, ສູນຍາກາດ, ນ້ໍາແລະຄວາມໄວການຂັບລົດອອກ | ໃຊ້ຕົວຢ່າງທີ່ກໍານົດເວລາໂດຍຜ່ານການແລ່ນທີ່ຫມັ້ນຄົງ, ບໍ່ແມ່ນຕົວຢ່າງຫນຶ່ງຕົ້ນ |
| ຄວາມກົດດັນສູງແລະຜົນຜະລິດຕ່ໍາ | ການໄຫຼທີ່ຖືກຈໍາກັດ, ເສັ້ນທາງທີ່ຖືກບລັອກ, ການຫັນປ່ຽນທີ່ບໍ່ເຫມາະສົມຫຼືອຸນຫະພູມຕ່ໍາ | ການອຸດຕັນຂອງຫນ້າຈໍ, screw worn, ຈໍາກັດອາຫານແລະຄວາມຫນືດຂອງວັດສະດຸ | ກໍານົດສະຖານທີ່ຄວາມກົດດັນແລະປ່ອງຢ້ຽມປະຕິບັດງານທີ່ສາມາດໃຊ້ໄດ້ |
ວິທີການວິນິດໄສພາກປະຕິບັດ:ຫມາຍເທິງ, ລຸ່ມ, ຊ້າຍແລະຂວາເທິງ extrudate ແລະ profile ສຸດທ້າຍ. ບັນທຶກທິດທາງດຽວກັນຜ່ານເຄື່ອງປັບທຽບ. ຖ້າຂໍ້ບົກພ່ອງຫມຸນຫຼືປ່ຽນແປງຫຼັງຈາກອົງປະກອບເສັ້ນ, ການສືບສວນມີຈຸດເລີ່ມຕົ້ນທີ່ດີກວ່າຄໍາແນະນໍາທົ່ວໄປເພື່ອປັບແມ່ພິມ.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ພວກເຮົາມີຄວາມລະມັດລະວັງໃນເວລາທີ່ຂໍ້ບົກພ່ອງຖືກອະທິບາຍພຽງແຕ່ວ່າ "ຫນ້າດິນບໍ່ດີ." ພວກເຮົາຖາມວ່າມັນຈະປາກົດຢູ່ໃສ, ບໍ່ວ່າຈະເປັນຢ່າງຕໍ່ເນື່ອງ, ເມື່ອມັນເລີ່ມຕົ້ນຫຼັງຈາກການເລີ່ມຕົ້ນ, ສູດສູດໃດກໍາລັງແລ່ນແລະສິ່ງທີ່ເກີດຂື້ນກັບຄວາມກົດດັນ. ຮູບພາບທີ່ໃກ້ຊິດກັບການປະຖົມນິເທດແລະສ່ວນທີ່ເກັບຮັກສາໄວ້ມັກຈະຊ່ວຍປະຢັດເວລາຫຼາຍກ່ວາຂໍ້ຄວາມຍາວ.

WPC extrusion mold ບັນຊີລາຍຊື່ການກວດສອບ RFQ
RFQ ຄົບຖ້ວນເຮັດໃຫ້ການປຽບທຽບວົງຢືມແລະໃຫ້ທີມງານວິສະວະກໍາມີເງື່ອນໄຂການອ້າງອີງທີ່ຊັດເຈນ. ໃຊ້ຕົວເລກການແກ້ໄຂຫນຶ່ງໃນທົ່ວຮູບແຕ້ມຜະລິດຕະພັນ, ສູດ, ຮູບແບບເສັ້ນແລະເອກະສານການຍອມຮັບ.
- ກໍານົດຜະລິດຕະພັນສໍາເລັດຮູບ.ຊັ້ນດາດຟ້າ, ຮົ້ວ, ກອບປະຕູ, ເພດານ, ກະດານ, trim ຫຼືໂປຣໄຟລ໌ອື່ນ. ອະທິບາຍແອັບພລິເຄຊັນ ແລະພື້ນຜິວໃດທີ່ເບິ່ງເຫັນໄດ້ ຫຼືໃຊ້ໄດ້.
- ຄັດຕິດພາກສ່ວນຂ້າມຄວບຄຸມ.ປະກອບມີຂະຫນາດ, ຝາ, ribs, ຢູ່ຕາມໂກນ, radii, datums, ຄວາມທົນທານ, ຊື່, ບິດແລະມະຫາຊົນເປົ້າຫມາຍຕໍ່ຄວາມຍາວ.
- ສະຫນອງສູດທີ່ສົມບູນ.ລາຍຊື່ຊັ້ນຮຽນຂອງໂພລີເມີ, ປະເພດ ແລະເນື້ອໄມ້, ຕົວຕື່ມແຮ່ທາດ, ນໍ້າມັນຫລໍ່ລື່ນ, ທາດປະສົມ, ຕົວຍຶດ, ເມັດສີ, ເນື້ອໃນທີ່ນຳມາໃຊ້ໃໝ່ ແລະລະບົບຊັ້ນໂຟມ ຫຼືຝາຊັ້ນຕ່າງໆ.
- ອະທິບາຍການກະກຽມວັດສະດຸ.ໃຫ້ເວລາແຫ້ງ, ການປະສົມ, ການປະສົມ, pelletizing, ການເກັບຮັກສາ, bulk-density ແລະຂໍ້ມູນຂ່າວສານການຄວບຄຸມຄວາມຊຸ່ມ.
- ກໍານົດເສັ້ນທາງ extrusion.ລັດສະກູດຽວ, ຄູ່ຂະຫນານ, ຄູ່ແຝດ conical ຫຼື tandem; screw ເສັ້ນຜ່າສູນກາງ; ຜົນຜະລິດ; ຄວາມໄວເສັ້ນ; ການກັ່ນຕອງ; ຄວາມກົດດັນປົກກະຕິ; ແລະປ່ອງຢ້ຽມອຸນຫະພູມ.
- ຄວບຄຸມການໂຕ້ຕອບກົນຈັກ.ຄັດຕິດ flange, ລົງທະບຽນ, ວົງ bolt, melt inlet, sealing ໃບຫນ້າ, ຄວາມສູງສູນກາງ, ສະຫນັບສະຫນູນ, ຍົກແລະຊ່ອງ envelope.
- ລາຍຊື່ຂໍ້ມູນໄຟຟ້າ ແລະເຄື່ອງໃຊ້ໄຟຟ້າ.ໃຫ້ແຮງດັນ, ຄວາມຖີ່, ການຄວບຄຸມເຄື່ອງເຮັດຄວາມຮ້ອນ, ປະເພດ thermocouple, ມາດຕະຖານສາຍ, ອຸນຫະພູມນ້ໍາເຢັນ, ການໄຫຼ, ຄວາມກົດດັນແລະຄຸນນະພາບ.
- ສະແດງຮູບແບບລຸ່ມນ້ໍາ.ປະກອບມີພາກສ່ວນເຄື່ອງປັບຕົວ, ການເຊື່ອມຕໍ່ສູນຍາກາດຫຼືນ້ໍາ, ຖັງເຮັດຄວາມເຢັນ, ຕາຕະລາງສະຫນັບສະຫນູນ, ດຶງອອກ, ຫນ່ວຍ embossing, ເຄື່ອງຕັດແລະການປັບຕົວທີ່ມີຢູ່.
- ກໍານົດການເຮັດວຽກຂອງພື້ນຜິວ.ລະບຸວ່າຜະລິດຕະພັນອອກຈາກເສັ້ນລຽບ, ໂບບ, ຂັດຊາຍ ຫຼືຂັດ ແລະວັດສະດຸທີ່ຂະບວນການຮອງເອົາອອກ.
- ບອກທຸກອົງປະກອບທີ່ສະໜອງໃຫ້.ອະແດບເຕີແຍກຕ່າງຫາກ, ຮ່າງກາຍຕາຍ, ໃສ່, ເຄື່ອງປັບທຽບ, ແຜ່ນເຮັດຄວາມເຢັນ, ເຄື່ອງເຮັດຄວາມຮ້ອນ, ເຊັນເຊີ, ປະທັບຕາ, fasteners, stands, ເຄື່ອງມືແລະ spares.
- ຮ້ອງຂໍໄຟລ໌ດ້ານວິຊາການ.ປະກອບມີຮູບແຕ້ມ, ໃບເກັບເງິນ, ບັນທຶກວັດສະດຸແລະການປິ່ນປົວ, ບົດລາຍງານການກວດກາ, ລາຍການໄຟຟ້າ, ແຜນວາດຄວາມເຢັນ, ຄູ່ມືແລະລາຍການອາໄຫຼ່.
- ຂຽນການທົດສອບການຍອມຮັບ.ຕັ້ງຊື່ສູດ, ໂປຣໄຟລ໌, ຜົນຜະລິດ, ຄວາມໄວ, ໄລຍະເວລາແລ່ນ, ບັນທຶກຂະບວນການ, ຄວາມຖີ່ຂອງການເກັບຕົວຢ່າງ, ຂອບເຂດຈໍາກັດ, ຕົວຢ່າງດ້ານຫນ້າ ແລະການທົດສອບຜະລິດຕະພັນສໍາເລັດຮູບ.
ເຕືອນການທົດແທນ:ຢ່າໃຊ້ mold worn ເປັນຄໍານິຍາມດຽວຂອງຊຸດໃຫມ່. ສົມທົບການແຕ້ມຮູບຕົ້ນສະບັບ, ການວັດແທກການໂຕ້ຕອບຂອງເຄື່ອງຈັກ, ຂໍ້ມູນເກັບຮັກສາໄວ້ທີ່ດີແລະເຫດຜົນສໍາລັບການທົດແທນ. ການຄັດລອກລັກສະນະການໄຫຼທີ່ສວມໃສ່ສາມາດແຜ່ພັນຂໍ້ບົກພ່ອງເກົ່າ.
ສໍາລັບສາຍກະດານ PVC ຫຼື WPC, ທົບທວນຄືນPVC board conical ຖັງ screw ຄູ່ກັບຊຸດເຄື່ອງມື. ສໍາລັບຜົນຜະລິດສູງຫຼືຫນ້າທີ່ປະສົມ, ປຽບທຽບກັບco-rotating ຂະຫນານ twin-screw barrelແລະກວ້າງກວ່າຊ່ວງສະກູຄູ່ຂະໜານ. ການເຊື່ອມຕໍ່ເຫຼົ່ານີ້ສະຫນັບສະຫນູນການຄັດເລືອກອຸປະກອນ; ທາງເລືອກສຸດທ້າຍຍັງຂຶ້ນກັບສູດແລະເສັ້ນທາງຂະບວນການ.
ຍອມຮັບ mold ດ້ວຍຂັ້ນຕອນການຜະລິດທີ່ຄວບຄຸມ
ເລີ່ມຕົ້ນດ້ວຍການກວດກາອົງປະກອບ, ຫຼັງຈາກນັ້ນພິສູດຜົນໄດ້ຮັບການປະກອບຢູ່ໃນເສັ້ນ. ສູດ WPC ທີ່ໄດ້ຕົກລົງກັນເປັນເລື່ອງສໍາຄັນເພາະວ່າໂພລີເມີ, ເນື້ອໄມ້ທີ່ແຕກຕ່າງກັນ, ສະພາບຄວາມຊຸ່ມຊື່ນຫຼືລະບົບນ້ໍາມັນຫລໍ່ລື່ນສາມາດປ່ຽນແປງຄວາມກົດດັນ, ດ້ານແລະການຟື້ນຕົວຂອງຂະຫນາດ.
| ຂັ້ນຕອນການຍອມຮັບ | ສິ່ງທີ່ຕ້ອງກວດສອບ | ບັນທຶກເພື່ອເກັບຮັກສາ |
|---|---|---|
| ການທົບທວນຄືນເອກະສານ | ການດັດແກ້ການແຕ້ມຮູບ, ບັນຊີລາຍການອົງປະກອບ, ອຸປະກອນການແລະຂອບເຂດການປິ່ນປົວ, ເຄື່ອງເຮັດຄວາມຮ້ອນ, ເຊັນເຊີ, ວົງຈອນເຮັດຄວາມເຢັນ, spares ແລະຄູ່ມື | ເຊັນເອກະສານລົງທະບຽນ |
| ການກວດກາເບນ | ການໂຕ້ຕອບທີ່ສໍາຄັນ, ການລົງທະບຽນ, ການເປີດ, ແຊກ, ໃບຫນ້າຜະນຶກ, fasteners, ດ້ານການໄຫຼແລະການປະຖົມນິເທດການປະກອບ. | ບົດລາຍງານມິຕິລະພາບແລະສາຍຕາຕິດກັບຈໍານວນສ່ວນ |
| ການຕິດຕັ້ງ | ຄວາມສູງຂອງສູນກາງ, ເຫມາະກັບຫນ້າແປນ, ສະຫນັບສະຫນູນ, ການເຂົ້າເຖິງຍົກ, ສາຍໄຟເຄື່ອງເຮັດຄວາມຮ້ອນ, ເຊັນເຊີ, ການເຊື່ອມຕໍ່ນ້ໍາແລະການຈັດຕໍາແຫນ່ງກັບເຄື່ອງປັບທຽບ | ລາຍການຕິດຕັ້ງແລະຮູບພາບ |
| ຮ້ອນຂຶ້ນ | ການກໍານົດເຂດ, ການຕອບສະຫນອງຂອງຕົວຄວບຄຸມ, ການອ່ານເຊັນເຊີ, ການແຕ້ມປະຈຸບັນ, ການຮົ່ວໄຫຼແລະສະພາບຊ່ອງທາງຄວາມເຢັນ | ແຜນທີ່ເຂດແລະການອ່ານຄົງທີ່ |
| ໄລຍະການຜະລິດ | ສູດທີ່ອະນຸມັດ, ການກະກຽມອາຫານ, ຜົນຜະລິດ, ຄວາມໄວສາຍ, ອຸນຫະພູມ, ຄວາມກົດດັນ, ການໂຫຼດມໍເຕີ, ຄວາມເຢັນແລະສະພາບການອອກ | ເອກະສານຂະບວນການໂດຍອີງໃສ່ເວລາແລະເກັບຕົວຢ່າງວັດຖຸດິບ |
| ການກວດສອບໂປຣໄຟລ໌ | ຂະຫນາດພາຍນອກ, ຝາແລະກະດູກຂ້າງ, ຊື່, ບິດ, ດ້ານ, ສີ, ມະຫາຊົນຕໍ່ຄວາມຍາວແລະເຫມາະກັບອົງປະກອບການຫາຄູ່. | ການວັດແທກທີ່ຕິດກັບການຕັດຕໍາແຫນ່ງແລະເວລາການຜະລິດ |
| ການປ່ຽນແປງແລະການຟື້ນຕົວ | ການປັບຕົວຕົກລົງ, ການຢຸດປົກກະຕິແລະເລີ່ມຕົ້ນໃຫມ່, ຫຼືຂະຫນາດຫນຶ່ງຫຼືການປ່ຽນແປງສີໃນເວລາທີ່ມັນສໍາຄັນກັບການຜະລິດປະຈໍາວັນ | ການປະຕິບັດການອອກຈາກລະບົບ ແລະບັນຊີລາຍການທີ່ຍັງເຫຼືອ |
ຜະລິດຕະພັນສໍາເລັດຮູບອາດຈະຕ້ອງການການທົດສອບທີ່ເກີນກວ່າຂະຫນາດຂອງໂປຣໄຟລ໌.ASTM D7031ແມ່ນຄໍາແນະນໍາສໍາລັບການປະເມີນຄຸນສົມບັດກົນຈັກແລະທາງດ້ານຮ່າງກາຍຂອງຜະລິດຕະພັນ WPC, ແລະມັນບອກວ່າຜູ້ໃຊ້ຄວນເລືອກການທົດສອບທີ່ເຫມາະສົມກັບຄໍາຮ້ອງສະຫມັກ.ASTM D7032-21ກວມເອົາການປະເມີນປະສິດທິພາບສໍາລັບ WPC ແລະກະດານໄມ້ພລາສຕິກ, ຕີນຂັ້ນໄດ, ກອງ ແລະ handrails.
ສໍາລັບກະດານ decks ເສີມເສັ້ນໄຍທໍາມະຊາດ,ISO 16616:2015ສະຫນອງວິທີການທົດສອບ, ໃນຂະນະທີ່ISO 19821:2017ທີ່ຢູ່ span rating. ຢືນຢັນສະບັບທີ່ກ່ຽວຂ້ອງ, ລະຫັດແຫ່ງຊາດແລະຂອບເຂດຜະລິດຕະພັນກ່ອນທີ່ຈະຂຽນສັນຍາ. mold ບໍ່ປະຕິບັດການປະຕິບັດຕາມຜະລິດຕະພັນສໍາເລັດຮູບ.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ການໂອນທີ່ດີທີ່ສຸດແມ່ນປ່ອງຢ້ຽມຂະບວນການທີ່ຫມັ້ນຄົງແລະຊຸດຂອງຕົວຢ່າງທີ່ສາມາດຕິດຕາມໄດ້. ພວກເຮົາຕ້ອງການຮູ້ວ່າສູດໃດແລ່ນ, ເສັ້ນຍ້າຍໄວເທົ່າໃດ, ບ່ອນທີ່ຄວາມກົດດັນຕົກລົງ, ຄວາມເຢັນຖືກຕັ້ງຄ່າແນວໃດແລະເມື່ອແຕ່ລະຕົວຢ່າງຖືກຕັດ. ກະດານທີ່ເບິ່ງດີອັນຫນຶ່ງທີ່ວາງຢູ່ເທິງໂຕະບໍ່ໄດ້ອະທິບາຍວ່າສາຍສາມາດເຮັດຊ້ໍາໄດ້ບໍ.

ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຂໍ້ມູນໃດທີ່ຕ້ອງການເພື່ອອ້າງເຖິງແມ່ພິມ WPC extrusion?
ສົ່ງຮູບແຕ້ມ profile ສຸດທ້າຍທີ່ມີຄວາມທົນທານ, ສູດ WPC ຄົບຖ້ວນ, ວິທີການກະກຽມວັດສະດຸ, ລາຍລະອຽດຂອງ extruder ແລະອະແດບເຕີ, ຜົນຜະລິດເປົ້າຫມາຍແລະຄວາມໄວຂອງເສັ້ນ, ຮູບແບບການລະບາຍຄວາມຮ້ອນແລະການຂົນສົ່ງ, ຄວາມຕ້ອງການດ້ານຫນ້າດິນ, ແຜນການປ່ຽນແປງ, ເຄື່ອງໃຊ້ທີ່ມີຢູ່ແລະການທົດສອບການຍອມຮັບທີ່ສາມາດວັດແທກໄດ້. ຕົວຢ່າງຜະລິດຕະພັນທາງດ້ານຮ່າງກາຍເປັນປະໂຫຍດ, ແຕ່ມັນບໍ່ຄວນປ່ຽນແທນຮູບແຕ້ມທີ່ຄວບຄຸມ.
ແມ່ພິມ WPC ໂຕໜຶ່ງສາມາດເຮັດການປະກອບໄມ້ທີ່ໃຊ້ PE, PP ແລະ PVC ໄດ້ບໍ?
ຮູບຮ່າງສໍາເລັດຮູບດຽວກັນບໍ່ໄດ້ເຮັດໃຫ້ວັດສະດຸແລກປ່ຽນກັນໄດ້. ຮູບແບບ PE, PP ແລະ PVC ທີ່ອີງໃສ່ WPC ສາມາດແຕກຕ່າງກັນໃນການໄຫຼ, ປ່ອງຢ້ຽມອຸນຫະພູມ, ການຫລໍ່ລື່ນ, ການດຶງແລະການຕອບສະຫນອງຄວາມເຢັນ. ພວກເຮົາທົບທວນສູດແລະເສັ້ນທາງການປຸງແຕ່ງທີ່ແນ່ນອນກ່ອນທີ່ຈະຕັດສິນໃຈວ່າເຄື່ອງມືຫນຶ່ງແລະເຄື່ອງປ້ອນຂໍ້ມູນແຍກຕ່າງຫາກແມ່ນປະຕິບັດໄດ້ຫຼືວ່າເຄື່ອງມືສະເພາະແມ່ນປອດໄພກວ່າ.
WPC extrusion mold ປະກອບມີເຄື່ອງ calibrator ບໍ?
ຂອບເຂດທີ່ອ້າງອີງຕ້ອງເວົ້າ. ການ extrusion ຕາຍຮູບຮ່າງຂອງ melt ຮ້ອນ, ໃນຂະນະທີ່ເຄື່ອງປັບທຽບ, ພາກສ່ວນເຮັດຄວາມເຢັນແລະ haul-off ຖືແລະສະຖຽນລະພາບ profile ຍ້ອນວ່າມັນເຢັນ. ຮ້ອງຂໍໃຫ້ມີບັນຊີລາຍຊື່ເຄື່ອງມືທີ່ລະບຸຕົວຕາຍ, ອະແດບເຕີ, ເຄື່ອງປັບທຽບ, ແຜ່ນເຮັດຄວາມເຢັນ, ປະທັບຕາ, ເຄື່ອງເຮັດຄວາມຮ້ອນ, ເຊັນເຊີແລະສ່ວນປ່ຽນ.
ເປັນຫຍັງໂປຣໄຟລ໌ WPC ຈຶ່ງບິດ ຫຼືກົ້ມຫຼັງແມ່ພິມ?
ການບິດຫຼື bow ສາມາດມາຈາກການໄຫຼຕາຍທີ່ບໍ່ສະເຫມີກັນ, ກໍາແພງຫີນຫຼືສ່ວນເວັບໄຊຕ໌ທີ່ບໍ່ສົມດຸນ, ຄວາມເຢັນທີ່ບໍ່ເທົ່າທຽມກັນ, ການປັບຕົວຕັ້ງຕົວຕີ, ຜົນຜະລິດທີ່ບໍ່ສະຖຽນລະພາບ, ອຸນຫະພູມທີ່ບໍ່ສອດຄ່ອງຫຼືການຂັບໄລ່ອອກທີ່ບໍ່ຖືກຕ້ອງ. ວັດແທກທິດທາງແລະເວລາຂອງການບິດເບືອນກ່ອນທີ່ຈະປັບຕົວແປຫຼາຍ. ລະບົບການກອບເປັນຈໍານວນແລະຄວາມເຢັນທີ່ສົມບູນຕ້ອງໄດ້ຮັບການກວດກາ.
ວັດສະດຸໃດທີ່ Nanhaiya ໃຊ້ສໍາລັບແມ່ພິມ WPC?
ຫນ້າແມ່ພິມ WPC ຂອງ Nanhaiya ລາຍຊື່ເຫຼັກແລະອະທິບາຍເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງທີ່ມີຫນ້າດິນແຂງແລະຂັດ. ແຕ່ລະແມ່ພິມແມ່ນ CNC machined ແລະຮັບການປິ່ນປົວຄວາມຮ້ອນ, ມີຊ່ອງທາງຄວາມເຢັນທາງເລືອກ. ວົງຢືມທີ່ໄດ້ຮັບການອະນຸມັດຄວນກໍານົດຊັ້ນຮຽນທີ່ແນ່ນອນ, ຂອບເຂດການປິ່ນປົວ, ການສໍາເລັດຮູບການໄຫຼຂອງຫນ້າດິນແລະບັນທຶກການກວດກາສໍາລັບໂຄງການ.
ໂປຣໄຟລ໌ພື້ນເຮືອນ WPC ຄວນຖືກລະບຸແນວໃດ?
ສະຫນອງສ່ວນຂ້າມທີ່ສົມບູນທີ່ມີຂະຫນາດນອກ, ຄວາມຫນາຂອງກໍາແພງແລະກະດູກ, ເລຂາຄະນິດຢູ່ຕາມໂກນ, radii, ຄວາມທົນທານທີ່ສໍາຄັນ, ໃບຫນ້າທີ່ເຫັນໄດ້, embossing ຫຼື sanding ອະນຸຍາດ, ມະຫາຊົນເປົ້າຫມາຍຕໍ່ຄວາມຍາວແລະມາດຕະຖານການທົດສອບຜະລິດຕະພັນສຸດທ້າຍ. ໝາຍວ່າຂະໜາດໃດມີປະໂຫຍດເພື່ອໃຫ້ຜູ້ສ້າງເຄື່ອງມືຮູ້ວ່າການປັບຕົວແມ່ນສຳຄັນທີ່ສຸດຢູ່ໃສ.
ແມ່ພິມສາມາດຮັບປະກັນການປະຕິບັດຕາມມາດຕະຖານ WPC decking?
No. mold ຄວບຄຸມການສ້າງໂປຣໄຟລ໌, ແຕ່ປະສິດທິພາບຜະລິດຕະພັນສຸດທ້າຍຍັງຂຶ້ນກັບສູດ, ປະສົມ, ການຄວບຄຸມຄວາມຊຸ່ມ, ເງື່ອນໄຂ extrusion, ຄວາມເຢັນແລະລະບົບຄຸນນະພາບການຜະລິດ. ຜູ້ຜະລິດຕ້ອງທົດສອບພື້ນເຮືອນສໍາເລັດຮູບຕາມຄວາມຕ້ອງການທີ່ໃຊ້ໄດ້, ເຊັ່ນ: ASTM, ISO ຫຼືມາດຕະຖານແຫ່ງຊາດທີ່ເລືອກ.
ແມ່ພິມ WPC extrusion ຄວນຖືກຍອມຮັບແນວໃດ?
ກວດເບິ່ງຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດ, ວັດສະດຸ, ການປິ່ນປົວ, ການໂຕ້ຕອບ, ເຄື່ອງເຮັດຄວາມຮ້ອນ, ເຊັນເຊີ, ພື້ນຜິວການໄຫຼແລະປ່ຽນຊິ້ນສ່ວນກ່ອນ. ຫຼັງຈາກນັ້ນ, ດໍາເນີນການສູດການຜະລິດທີ່ໄດ້ຮັບການຕົກລົງທີ່ມີຊື່ profile, ຜົນຜະລິດແລະຄວາມໄວເສັ້ນ. ບັນທຶກເງື່ອນໄຂຂະບວນການແລະການວັດແທກຂະຫນາດຂອງ profile cooled, ກໍາແພງຫີນແລະ rib ພາກສ່ວນ, ຊື່, ບິດ, ດ້ານ, ມະຫາຊົນຕໍ່ຄວາມຍາວແລະການທົດສອບໃດໆທີ່ຕ້ອງການໂດຍສະເພາະຜະລິດຕະພັນ.
ເນື້ອໃນດ້ານວິຊາການກະກຽມຈາກແມ່ພິມ WPC ໃນປະຈຸບັນຂອງ Nanhaiya, screw-barrel, ອຸປະກອນແລະຫນ້າການບໍລິການ. ການສະຫນັບສະຫນູນດ້ານວິຊາການພາຍນອກແມ່ນຈໍາກັດພຽງແຕ່ແຫຼ່ງ USDA, ASTM ແລະ ISO ຢ່າງເປັນທາງການ. ຂະຫນາດເຄື່ອງມືສຸດທ້າຍ, ວັດສະດຸ, ການປິ່ນປົວ, ຂອບເຂດເສັ້ນແລະເງື່ອນໄຂການຍອມຮັບແມ່ນຖືກຄວບຄຸມໂດຍເອກະສານໂຄງການທີ່ໄດ້ຮັບການອະນຸມັດ.