ຫົວທໍ່ຕາຍຕ້ອງພໍດີກັບເສັ້ນຜ່າສູນກາງນາມ. ມັນຕ້ອງກົງກັບໂພລີເມີ, ຮູບແບບ, ມາດຕະຖານທໍ່, ຜົນຜະລິດ, ການເຊື່ອມຕໍ່ extruder, ລະບົບການປັບຕົວແລະວິທີທີ່ຜູ້ປະຕິບັດການຂອງທ່ານປ່ຽນຂະຫນາດ. ຄູ່ມືນີ້ turns ວັດສະດຸປ້ອນເຫຼົ່ານັ້ນເຂົ້າໄປໃນຂໍ້ກໍານົດການຊື້ສໍາລັບ PVC, PE, CPVC, PP ແລະ PPR ການຜະລິດທໍ່.


ເພື່ອຊື້ aທໍ່ extrusion ຫົວຕາຍ, ສົ່ງຜູ້ສະຫນອງຫ້າຊຸດຂໍ້ມູນທີ່ກົງກັນ: ວັດສະດຸແລະຮູບແບບ; ມາດຕະຖານທໍ່, ເສັ້ນຜ່າກາງແລະລະດັບກໍາແພງ; ຜົນຜະລິດແລະຄວາມໄວເສັ້ນ; flange extruder ແລະການໂຕ້ຕອບ melt-inlet; ແລະ calibrator ລຸ່ມນ້ໍາ, ສູນຍາກາດ, ຄວາມເຢັນແລະການຈັດການອອກ. ຄໍາຮ້ອງຂໍທີ່ໃຫ້ພຽງແຕ່ "ທໍ່ PVC, 110 ມມ" ແມ່ນບໍ່ກຽມພ້ອມສໍາລັບວິສະວະກໍາ.
ຈຸດສັນຍາທີ່ສໍາຄັນທີ່ສຸດແມ່ນເງື່ອນໄຂການຍອມຮັບ. ຊື່ອຸປະກອນການຜະລິດຕົວຈິງ, ຂະຫນາດທໍ່, ຜົນຜະລິດທີ່ຫມັ້ນຄົງ, ຄວາມໄວຂອງສາຍ, ຄວາມຮ້ອນແລະການຕິດຕັ້ງເຊັນເຊີ, ການປ່ຽນແປງຂອງກໍາແພງຫີນທີ່ອະນຸຍາດ, ເສັ້ນຜ່າກາງພາຍນອກ, ຮູບໄຂ່, ສະພາບຫນ້າດິນແລະການທົດສອບຜະລິດຕະພັນທີ່ຕ້ອງການ. ຫົວຕາຍເປັນຮູບຮ່າງຂອງ melt melt, ແຕ່ມັນເອງບໍ່ສາມາດຮັບປະກັນທໍ່ cooled ສຸດທ້າຍ.
ການຕັດສິນໃຈທໍາອິດບໍ່ແມ່ນເສັ້ນຜ່າສູນກາງຕາຍ
ການຕັດສິນໃຈທໍາອິດແມ່ນຊອງຈົດຫມາຍການຜະລິດ. ຫນຶ່ງຫົວອາດຈະແລ່ນກຸ່ມຂອງຂະຫນາດໃກ້ຄຽງກັບຕາຍແລະ mandrels ປ່ຽນແປງໄດ້. ລະດັບຂະຫນາດກວ້າງຫຼາຍສາມາດຜະລິດການປະນີປະນອມໃນການໄຫຼ, ເວລາທີ່ຢູ່ອາໄສ, ການປັບຕົວ, ຄວາມກົດດັນຫົວແລະການປ່ຽນແປງການເຮັດວຽກ. ຊ່ວງທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບວັດສະດຸແລະອັດຕາ, ບໍ່ພຽງແຕ່ໃສ່ບ່ອນໃດທີ່ສາມາດໃສ່ໃນຮ່າງກາຍໄດ້.
ພວກເຮົາແບ່ງທຸກການສອບຖາມເປັນສາມຂອບເຂດ. ຂອບເຂດຂອງຜະລິດຕະພັນກວມເອົາວັດສະດຸທໍ່, ມາດຕະຖານ, ເສັ້ນຜ່າກາງແລະກໍາແພງ. ຂອບເຂດຂອງຂະບວນການກວມເອົາຜົນຜະລິດ, ຄວາມໄວ, ອຸນຫະພູມແລະຄວາມກົດດັນ. ຂອບເຂດກົນຈັກກວມເອົາ flange, centerline, heaters, sensors, lifting ແລະ downstream ຕໍາແຫນ່ງ.
| ການປ້ອນຂໍ້ມູນຜູ້ຊື້ | ເປັນຫຍັງມັນປ່ຽນຫົວຕາຍ | ຫຼັກຖານທີ່ຈະສົ່ງ |
|---|---|---|
| ໂພລີເມີແລະສູດສົມບູນ | ການປ່ຽນແປງຄວາມຫນືດ, ຄວາມອ່ອນໄຫວຂອງຄວາມຮ້ອນ, slip, ພັຍ, ຄວາມສ່ຽງຕໍ່ການກັດກ່ອນ, ກໍານົດເວລາທີ່ຢູ່ອາໄສແລະວິທີການທໍາຄວາມສະອາດ | ແຜ່ນຂໍ້ມູນ Resin grade, ອັດຕາສ່ວນການສ້າງ ແລະຕົວຢ່າງ |
| ມາດຕະຖານທໍ່ແລະຄໍາຮ້ອງສະຫມັກ | ກໍານົດຜະລິດຕະພັນສໍາເລັດຮູບທີ່ສາຍຕ້ອງຜະລິດແລະທົດສອບ | ຈໍານວນມາດຕະຖານທີ່ແນ່ນອນ, ສະບັບ, ຕະຫຼາດແລະຮູບແຕ້ມພາຍໃນ |
| OD, ຝາ, SDR ຫຼືໄລຍະຕາຕະລາງ | ກໍານົດພື້ນທີ່ການໄຫຼເປັນວົງ, ຄອບຄົວເຄື່ອງມືແລະໄລຍະການປ່ຽນແປງພາກປະຕິບັດ | ຕາຕະລາງຂະຫນາດທີ່ມີຜະລິດຕະພັນຕໍາ່ສຸດທີ່, ປົກກະຕິແລະສູງສຸດ |
| ຜົນຜະລິດສຸດທິແລະຄວາມໄວສາຍ | ການປ່ຽນແປງຄວາມໄວການໄຫຼ, ຄວາມກົດດັນ, ການໂຫຼດຄວາມຮ້ອນ, ເວລາທີ່ຢູ່ອາໄສແລະຄວາມຕ້ອງການຄວາມເຢັນລົງລຸ່ມ | ຄົງທີ່ທີ່ຂາຍໄດ້ kg/h ສໍາລັບແຕ່ລະຂະຫນາດທີ່ສໍາຄັນ |
| ການໂຕ້ຕອບຂອງ Extruder ແລະອະແດບເຕີ | ກໍານົດເລຂາຄະນິດ inlet, ຮູບແບບ bolt, ລົງທະບຽນ, ປະທັບຕາ, ຄວາມສູງສູນກາງແລະສະຫນັບສະຫນູນ | ການແຕ້ມແບບຄວບຄຸມບວກກັບຮູບທີ່ວັດແທກຂອງເຄື່ອງຈັກທີ່ມີຢູ່ແລ້ວ |
| ການປັບທຽບແລະລະບົບເຮັດຄວາມເຢັນ | ຜົນກະທົບຕໍ່ການ drawdown, OD ສຸດທ້າຍ, ຮູບໄຂ່, ການແຜ່ກະຈາຍຂອງກໍາແພງຫີນແລະພຶດຕິກໍາການເລີ່ມຕົ້ນ | ຮູບແຕ້ມຂອງເຄື່ອງປັບທຽບ, ຂໍ້ມູນຖັງສູນຍາກາດ, ຄວາມຍາວຂອງຄວາມເຢັນ ແລະ ຕຳແໜ່ງການປິດເຄື່ອງ |
| ແຜນການປ່ຽນແປງ | ກຳນົດວ່າຊິ້ນສ່ວນໃດທີ່ຖອດອອກໄດ້, ພວກມັນຢູ່ໃຈກາງແນວໃດ ແລະ ຜູ້ປະກອບການຈັດການພວກມັນແນວໃດຢ່າງປອດໄພ | ການປ່ຽນແປງຄວາມຖີ່, ວິທີການທໍາຄວາມສະອາດ, ຄວາມອາດສາມາດ crane ແລະການ downtime ເປົ້າຫມາຍ |
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ພວກເຮົາບໍ່ໄດ້ຖືວ່າເສັ້ນຜ່າສູນກາງທໍ່ນາມເປັນສະເພາະຫົວຕາຍພຽງພໍ. ຖ້າຜູ້ຊື້ໃຫ້ພວກເຮົາພຽງແຕ່ຊື່ຢາງແລະ OD, ພວກເຮົາຂໍໃຫ້ຊຸດກໍາແພງ, ສູດ, ຜົນຜະລິດ, ການໂຕ້ຕອບ extruder ແລະວິທີການຂະຫນາດກ່ອນທີ່ຈະແກ້ໄຂເສັ້ນທາງການໄຫຼ. ວົງຢືມໄວໂດຍອີງໃສ່ວັດສະດຸປ້ອນທີ່ຂາດຫາຍໄປໂດຍປົກກະຕິຈະຍ້າຍຄໍາຖາມທີ່ບໍ່ມີຄໍາຕອບໄປສູ່ການມອບຫມາຍ.



ເລີ່ມຕົ້ນດ້ວຍມາດຕະຖານທໍ່ສໍາເລັດຮູບ
ຫົວຕາຍແມ່ນເຄື່ອງມືການຜະລິດ. ມັນບໍ່ແມ່ນການຢັ້ງຢືນທໍ່. ຜູ້ຊື້ຕ້ອງກໍານົດມາດຕະຖານຜະລິດຕະພັນທີ່ແນ່ນອນແລະສະບັບ, ໃນຂະນະທີ່ຜູ້ສະຫນອງຕ້ອງແປຊອງທໍ່ເຂົ້າໄປໃນເສັ້ນທາງການໄຫຼ, ຊຸດເຄື່ອງມືແລະວິທີການປັບ. ການປະຕິບັດຕາມສຸດທ້າຍແມ່ນໄດ້ພິສູດໃນທໍ່ສໍາເລັດຮູບໂດຍການທົດສອບທີ່ຈໍາເປັນສໍາລັບຕະຫຼາດແລະຄໍາຮ້ອງສະຫມັກຂອງມັນ.
ສໍາລັບໂຄງການທໍ່ນ້ໍາທົ່ວໄປ, ສາມຄໍາອ້າງອີງຢ່າງເປັນທາງການທີ່ເປັນປະໂຫຍດແມ່ນISO 1452-2:2009 ສໍາລັບທໍ່ PVC-U, ISO 4427-2:2019 ສໍາລັບທໍ່ PEແລະISO 15874-2:2013 ສໍາລັບທໍ່ PP ທີ່ໃຊ້ໃນການຕິດຕັ້ງນ້ໍາຮ້ອນແລະເຢັນ. ກວດເບິ່ງສະບັບປະຈຸບັນ, ການປັບປຸງແລະການຮັບຮອງເອົາລະດັບຊາດໃນເວລາທີ່ສັນຍາໄດ້ຖືກກະກຽມ.
| ຄອບຄົວທໍ່ | ການອ້າງອິງເລີ່ມຕົ້ນຢ່າງເປັນທາງການ | ຂໍ້ມູນ RFQ ຫົວຕາຍຍັງຕ້ອງການ |
|---|---|---|
| ທໍ່ຄວາມກົດດັນ PVC-U | ISO 1452-2 ຫຼືທຽບເທົ່າແຫ່ງຊາດທີ່ຕ້ອງການ | ສູດ PVC ປະສົມແຫ້ງ, ຊຸດທໍ່, ນາມສະກຸນ OD, ຕາຕະລາງກໍາແພງ, ການອະນຸຍາດເຕົ້າສຽບ, ຜົນຜະລິດ, ຄວາມໄວຂອງເສັ້ນແລະຄວາມຕ້ອງການດ້ານຫນ້າດິນ |
| ທໍ່ຄວາມກົດດັນ PE | ISO 4427-2 ຫຼືທຽບເທົ່າແຫ່ງຊາດທີ່ຕ້ອງການ | ທາດປະສົມ PE ທີ່ແນ່ນອນ, ຊ່ວງ SDR, ລະດັບ OD, ການກໍ່ສ້າງແຂງຫຼືການຮ່ວມ extruded, ການຈັດເສັ້ນຫຼືຊັ້ນ, ຜົນຜະລິດແລະລະບົບເຮັດຄວາມເຢັນ |
| PP ຫຼື PPR ທໍ່ນ້ໍາຮ້ອນແລະເຢັນ | ISO 15874-2 ຫຼືທຽບເທົ່າລະດັບຊາດທີ່ຕ້ອງການ | ຊັ້ນ PP ທີ່ແນ່ນອນ, ຊັ້ນຂະຫນາດທໍ່, ຄໍາຮ້ອງສະຫມັກການບໍລິການ, ການກໍ່ສ້າງຊັ້ນ, ເສັ້ນຜ່າກາງແລະລະດັບກໍາແພງ, ຜົນຜະລິດແລະວິທີການປັບທຽບ |
| ທໍ່ໄຟຟ້າຫຼືທໍ່ອຸດສາຫະກໍາ | ຂໍ້ມູນລະດັບຊາດ, ອຸດສາຫະກໍາ ຫຼືລູກຄ້າທີ່ໃຊ້ໄດ້ຂອງຜູ້ຊື້ | ສູດວັດສະດຸ, ຄວາມແຂງຫຼືເປົ້າຫມາຍທີ່ມີປະໂຫຍດ, ເລຂາຄະນິດ, ສີ, ພິມຫຼືເສັ້ນດ່າງ, ແຜນການທົດສອບແລະຂໍ້ບົກພ່ອງດ້ານທີ່ອະນຸຍາດ |
ຢ່າຂຽນ "ຕາມມາດຕະຖານສາກົນ" ໃນ RFQ.ຊື່ເອກະສານ, ພາກສ່ວນ, ສະບັບ ແລະການຮັບຮອງເອົາທ້ອງຖິ່ນ. ຫຼັງຈາກນັ້ນ, ຄັດຕິດຮູບແຕ້ມທໍ່ສໍາເລັດຮູບແລະແຜນການກວດກາຂອງທ່ານ. ຂະຫນາດນາມທີ່ຄ້າຍຄືກັນສາມາດມີລະດັບກໍາແພງທີ່ແຕກຕ່າງກັນ, ເງື່ອນໄຂການທົດສອບແລະຂໍ້ກໍານົດການກໍານົດ.
ອີກອັນໜຶ່ງເລື່ອງການແຍກກັນ. ການອະນຸມັດນ້ຳດື່ມແມ່ນກ່ຽວຂ້ອງກັບຜະລິດຕະພັນທໍ່ສຳເລັດຮູບ ແລະ ວັດສະດຸປຽກຂອງມັນ. ສັ່ງຫົວຕາຍຈາກບ້ານ ນາໄຮຢາ ບໍ່ໂອນໃບອະນຸມັດ ນ້ຳດື່ມໃສ່ທໍ່ຄົນຊື້. ການອະນຸມັດຢາງ, ການຄວບຄຸມການປະສົມ, ບັນທຶກການຜະລິດແລະການຢັ້ງຢືນຂອງພາກສ່ວນທີສາມຍັງຄົງເປັນສ່ວນຫນຶ່ງຂອງລະບົບການປະຕິບັດຕາມຜູ້ຜະລິດທໍ່.
ລະບຸສູດຕົວຈິງ, ບໍ່ພຽງແຕ່ PVC ຫຼື PE
Nanhaiya ຂອງທໍ່ extrusion ຫົວຕາຍແມ່ນສະຫນອງໃຫ້ກັບ PVC ທີ່ມີສານເສີມ, PE, CPVC ແລະ PP. ຊື່ເຫຼົ່ານັ້ນກໍານົດຄອບຄົວວັດສະດຸ. ພວກເຂົາເຈົ້າບໍ່ໄດ້ບອກພວກເຮົາຄວາມຫນືດ melting, ການໂຫຼດ filler, ລະບົບສະຖຽນລະພາບ, ເນື້ອໃນ recycled, ປ່ອງຢ້ຽມປະມວນຜົນຫຼືແນວໂນ້ມທີ່ຈະແຜ່ນອອກ.
ສໍາລັບ PVC, ສົ່ງສູດປະສົມແຫ້ງຢ່າງເຕັມທີ່ໂດຍນ້ໍາຫນັກແລະສະພາບຂອງການປະສົມ. ລະດັບທາດການຊຽມຄາບອນແລະການປິ່ນປົວອະນຸພາກ, ຄວາມສົມດູນຂອງນ້ໍາມັນຫລໍ່ລື່ນ, ລະບົບສະຖຽນລະພາບ, ຕົວແກ້ໄຂຜົນກະທົບ, ການຊ່ວຍເຫຼືອການປຸງແຕ່ງ, ເມັດສີແລະອັດຕາສ່ວນ rework ທັງຫມົດສາມາດປ່ຽນແປງຮູບລັກສະນະຂອງກໍາແພງ, ຄວາມກົດດັນຂອງຫົວແລະພຶດຕິກໍາເງິນຝາກ.
ສໍາລັບ PE ຫຼື PPR, ໃຫ້ສົ່ງຂໍ້ມູນຊັ້ນປະສົມທີ່ແນ່ນອນແລະເອກະສານຂໍ້ມູນຜູ້ສະຫນອງໃນປະຈຸບັນ. ລວມເອົາຂໍ້ມູນການໄຫຼຂອງມະຫາຊົນ ຫຼືຄວາມໜຽວທີ່ຕີພິມອອກສໍາລັບຊັ້ນຮຽນທີ, ຄວາມຫນາແຫນ້ນ, ສານເຕີມແຕ່ງ, ຄາບອນ-ດຳ ຫຼືລະບົບສີ, ຂີດຈຳກັດການຫຼໍ່ຫຼອມ ແລະ ບໍ່ວ່າຈະເປັນເສັ້ນດ່າງ ຫຼື ຊັ້ນທີ່ມີປະໂຫຍດແມ່ນຮ່ວມກັນ extruded.
PVC ແລະ CPVC
ປະຫວັດຄວາມຮ້ອນແລະເວລາທີ່ຢູ່ອາໄສສົມຄວນໄດ້ຮັບຄວາມສົນໃຈຢ່າງໃກ້ຊິດ. ເສັ້ນທາງການໄຫຼຄວນຫຼີກເວັ້ນການຖືທີ່ບໍ່ຈໍາເປັນ, ແລະແຜນການເຮັດຄວາມຮ້ອນຕ້ອງສະຫນັບສະຫນູນການເລີ່ມຕົ້ນແລະການເຮັດຄວາມສະອາດທີ່ມີການຄວບຄຸມ. ການປ່ຽນແປງສູດຄວນໄດ້ຮັບການເປີດເຜີຍກ່ອນທີ່ຈະຜະລິດ.
PE
ຊັ້ນ, ຄວາມເຂັ້ມແຂງ melt, ຜົນຜະລິດແລະຄວາມອາດສາມາດເຮັດຄວາມເຢັນປະຕິບັດຮ່ວມກັນ. ຫົວ PE ທີ່ມີຜົນຜະລິດສູງຕ້ອງການການໄຫຼວຽນຂອງວົງຈອນທີ່ຫມັ້ນຄົງແລະລະບົບການຂະຫນາດທີ່ເຫມາະສົມ, ບໍ່ແມ່ນພຽງແຕ່ຊ່ອງຫວ່າງທີ່ກວ້າງກວ່າ.
PP ແລະ PPR
ລະບຸຜະລິດຕະພັນຢາງ ແລະການບໍລິການທີ່ແນ່ນອນ. ທໍ່ນ້ໍາຮ້ອນແລະເຢັນ, ທໍ່ອຸດສາຫະກໍາແລະການກໍ່ສ້າງ multilayer ສາມາດຮຽກຮ້ອງໃຫ້ມີເຄື່ອງມືທີ່ແຕກຕ່າງກັນ, ຄວາມເຢັນແລະການຍອມຮັບເງື່ອນໄຂ.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ເມື່ອທີມງານຜະລິດປ່ຽນຕົວຕື່ມ, ເກຣດ resin ຫຼືເປີເຊັນທີ່ນໍາມາໃຊ້ໃຫມ່ຫຼັງຈາກເຄື່ອງມືໄດ້ຮັບການອະນຸມັດ, ການເສຍຊີວິດບໍ່ໄດ້ກາຍເປັນບໍ່ຖືກຕ້ອງຢ່າງກະທັນຫັນ. ການປ້ອນຂໍ້ມູນຂະບວນການມີການປ່ຽນແປງ. ພວກເຮົາບັນທຶກການສ້າງເອກະສານອ້າງອີງກ່ຽວກັບຂໍ້ຕົກລົງດ້ານວິຊາການ ດັ່ງນັ້ນການແກ້ໄຂບັນຫາໃນອະນາຄົດເລີ່ມຕົ້ນຈາກເງື່ອນໄຂທີ່ຮູ້ຈັກ.

ການເປີດຕາຍບໍ່ແມ່ນຂະຫນາດທໍ່ສຸດທ້າຍ
ການລະລາຍເປັນວົງແຫວນທີ່ຮ້ອນບໍ່ອອກຈາກການຕາຍແລະຍັງຄົງຄົງທີ່ທາງເລຂາຄະນິດ. ມັນອາດຈະໃຄ່ບວມຢູ່ທາງອອກ, ດຶງລົງພາຍໃຕ້ການດຶງອອກ, ຕິດຕໍ່ກັບເຄື່ອງປັບທຽບ, ຫຍໍ້ລົງໃນລະຫວ່າງການເຮັດຄວາມເຢັນ ແລະສືບຕໍ່ປ່ຽນເມື່ອອຸນຫະພູມຂອງມັນເທົ່າກັບ. ນັ້ນແມ່ນເຫດຜົນທີ່ວ່າທໍ່ 110 ມມທີ່ບໍ່ມີຕົວຕົນບໍ່ໃຊ້ການເປີດ 110 ມມໂດຍອັດຕະໂນມັດ.
ຜົນໄດ້ຮັບສຸດທ້າຍແມ່ນມາຈາກລະບົບ: ຜົນຜະລິດ extruder, ອຸນຫະພູມ melt ແລະຄວາມກົດດັນ, ຕາຍແລະ mandrel ເລຂາຄະນິດ, ການດຸ່ນດ່ຽງຄວາມຮ້ອນ circumferential, ສູນກາງ, ເສັ້ນທາງທາງອາກາດ, calibrator, ສູນຍາກາດ, ຄວາມເຢັນແລະຄວາມໄວຂອງລົດຍົນ. ຖ້າຊິ້ນສ່ວນເຫຼົ່ານີ້ຖືກຊື້ຈາກຜູ້ສະຫນອງທີ່ແຕກຕ່າງກັນ, ຜູ້ຊື້ຄວນມອບຫມາຍການແຕ້ມແບບໂຕ້ຕອບທີ່ມີການຄວບຄຸມຫນຶ່ງແລະຕາຕະລາງຄວາມຮັບຜິດຊອບການຍອມຮັບ.
| ອົງປະກອບຄວບຄຸມ | ສິ່ງທີ່ມັນມີອິດທິພົນໂດຍກົງ | ສິ່ງທີ່ມັນບໍ່ສາມາດພິສູດໄດ້ຢ່າງດຽວ |
|---|---|---|
| ຕາຍແລະເສັ້ນທາງການໄຫຼ mandrel | ການແຜ່ກະຈາຍຂອງ melt Annular, ການສູນເສຍຄວາມກົດດັນ, ພຶດຕິກໍາທີ່ຢູ່ອາໄສແລະຮູບຮ່າງທໍ່ເບື້ອງຕົ້ນ | OD ເຢັນສຸດທ້າຍ, ກໍາແພງ, ຮູບໄຂ່ຫຼືການປະຕິບັດຄວາມກົດດັນ |
| ການປັບຕົວຕັ້ງກາງຂອງ Mandrel | ຊ່ອງຫວ່າງ circumferential ເບື້ອງຕົ້ນແລະການແກ້ໄຂການແຜ່ກະຈາຍຂອງກໍາແພງ | ຜົນໄດ້ຮັບທີ່ຄົງທີ່ເມື່ອອຸນຫະພູມ, ການໄຫຼຫຼືການຈັດລໍາດັບລົງລຸ່ມຍັງຄົງລອຍ |
| ການຈັດວາງເຂດຄວາມຮ້ອນ | ການຄວບຄຸມຄວາມຮ້ອນປະມານແລະຕາມຫົວ | ອຸນຫະພູມ melt ຕົວຈິງໂດຍບໍ່ມີວິທີການວັດແທກທີ່ກໍານົດໄວ້ |
| Calibrator ແລະຖັງສູນຍາກາດ | ຂະຫນາດພາຍນອກ, ຄວາມເຢັນໃນຕອນຕົ້ນແລະສະຫນັບສະຫນູນຮູບຮ່າງ | ຝາທີ່ເປັນເອກະພາບເມື່ອທໍ່ລະລາຍຂາເຂົ້າບໍ່ຄົງທີ່ |
| ລະບົບເຮັດຄວາມເຢັນ | ອັດຕາການແຂງຕົວ, ຄວາມຫມັ້ນຄົງຂອງມິຕິແລະການກໍາຈັດຄວາມຮ້ອນທີ່ຕົກຄ້າງ | ເລຂາຄະນິດທີ່ດີເມື່ອອຸນຫະພູມ ຫຼື ການໄຫຼຂອງນ້ຳບໍ່ສາມາດຄວບຄຸມໄດ້ |
| ຂັບ-ອອກ | ຄວາມໄວຂອງສາຍ, drawdown ແລະການຂົນສົ່ງທີ່ຫມັ້ນຄົງ | ແກ້ໄຂຂະໜາດເມື່ອຕົວດຶງບໍ່ຖືກຕ້ອງ ຫຼືຄວາມໄວປ່ຽນແປງ |
ກົດລະບຽບການຂະຫນາດທີ່ເປັນປະໂຫຍດ:ລະບຸທໍ່ນ້ອຍທີ່ສຸດແລະໃຫຍ່ທີ່ສຸດ, ແຕ່ວິສະວະກອນປະມານມຸມປະຕິບັດງານທີ່ຫຍຸ້ງຍາກ. ເຫຼົ່ານີ້ມັກຈະເປັນທໍ່ຂະຫນາດໃຫຍ່ທີ່ສຸດທີ່ມີຜົນຜະລິດສູງ, ກໍາແພງຫີນບາງໆຢູ່ທີ່ຄວາມໄວສູງ, ຂະຫນາດນ້ອຍທີ່ມີຜົນຜະລິດຕ່ໍາທີ່ເພີ່ມເວລາທີ່ຢູ່ອາໄສ, ແລະຜະລິດຕະພັນທີ່ມີຝາຫຼືຫນ້າດິນທີ່ເຄັ່ງຄັດທີ່ສຸດ.


Nanhaiya ສະຫນອງ mandrels ທີ່ສາມາດປັບໄດ້, ທາງເລືອກຊ່ອງລະບາຍຄວາມເຢັນແລະ liners ທົດແທນໄດ້ໃນຂອບເຂດທໍ່ຫົວຕາຍ. ໃຊ້ທາງເລືອກເຫຼົ່ານັ້ນສໍາລັບເຫດຜົນທີ່ກໍານົດໄວ້. ການປັບຕົວແມ່ນເປັນປະໂຫຍດເມື່ອຜູ້ປະຕິບັດການມີວິທີການສູນກາງທີ່ຊ້ໍາກັນ. ອົງປະກອບສວມໃສ່ທີ່ສາມາດທົດແທນໄດ້ແມ່ນເປັນປະໂຫຍດເມື່ອຂອບເຂດ, ປະລິມານອາໄຫຼ່ ແລະຂັ້ນຕອນການທົດແທນທີ່ຈະແຈ້ງ.
ລັອກອິນເຕີເຟດ extruder ກ່ອນທີ່ຈະເລີ່ມເຄື່ອງຈັກ
A ທໍ່ຕາຍສາມາດມີເສັ້ນທາງໄຫຼພາຍໃນທີ່ດີເລີດແລະຍັງລົ້ມເຫລວໃນການຕິດຕັ້ງເນື່ອງຈາກວ່າ inlet, ລົງທະບຽນ, ຮູບແບບ bolt, ປະທັບຕາຫຼືຄວາມສູງສູນກາງສົມມຸດ. ໂຄງການທົດແທນແມ່ນມີຄວາມສ່ຽງໂດຍສະເພາະຍ້ອນວ່າຮູບແຕ້ມເຄື່ອງຈັກອາດຈະເກົ່າ, ດັດແກ້ຫຼືບໍ່ມີ.
ພວກເຮົາຕ້ອງການສາມຮູບແບບຂອງຫຼັກຖານ: ການແຕ້ມຕົ້ນສະບັບຄວບຄຸມ, ການວັດແທກສົດແລະຮູບພາບທີ່ຊັດເຈນທີ່ມີການອ້າງອິງຂະຫນາດ. ຖ້າສາມຄົນບໍ່ເຫັນດີ, ແກ້ໄຂຂໍ້ຂັດແຍ່ງກ່ອນທີ່ຮູບແຕ້ມການຜະລິດຈະຖືກປ່ອຍອອກມາ.
- Extruder ເຮັດ, ຮູບແບບແລະການຕັ້ງຄ່າ screw
- ເສັ້ນຜ່າສູນກາງຂອງ screw ແລະລະດັບຜົນຜະລິດທີ່ໄດ້ຮັບການຈັດອັນດັບ
- Discharge or adapter flange ການແຕ້ມຮູບ
- ລົງທະບຽນເສັ້ນຜ່າສູນກາງ, ຄວາມເລິກແລະຄວາມທົນທານ
- ປະລິມານ Bolt, thread, pitch ວົງແລະການປະຖົມນິເທດ
- ເລຂາຄະນິດຂອງໃບໜ້າ ແລະວິທີການປະທັບຕາ
- ເສັ້ນຜ່າກາງຂອງ Melt-inlet ແລະຄວາມຍາວຂອງການປ່ຽນແປງ
- ແຜ່ນເບກເກີທີ່ຕ້ອງການຫຼືສ່ວນຕິດຕໍ່ຫນ້າຈໍ
- ຂະຫນາດພອດເຊັນເຊີຄວາມກົດດັນແລະສະຖານທີ່
- ປະເພດຂອງເຊັນເຊີອຸນຫະພູມລະລາຍແລະການໃສ່
- ແຮງດັນເຄື່ອງເຮັດຄວາມຮ້ອນ, ຄວາມຖີ່, ພະລັງງານ ແລະຕົວເຊື່ອມຕໍ່
- ປະເພດ thermocouple ແລະຄວາມເຂົ້າກັນໄດ້ຂອງຕົວຄວບຄຸມ
- ຄວາມສູງຂອງສູນກາງຫົວຕາຍ ແລະທິດທາງການໄຫຼ
- ສະຫນັບສະຫນູນກອບ, ລໍ້, rails ຫຼືຈຸດຍົກ
- ມີການຕິດຕັ້ງແລະການເກັບກູ້ບໍາລຸງຮັກສາ
- ໄລຍະຫ່າງກັບ calibrator ແລະການອ້າງອີງການຈັດຕັ້ງ
Nanhaiya ຜະລິດສາມາດປັບແຕ່ງໄດ້flanges ຖັງແລະອົງປະກອບຫົວຕາຍ, ດັ່ງນັ້ນອະແດບເຕີສາມາດສົນທະນາກັບຫົວແທນທີ່ຈະປະໄວ້ເປັນຄວາມແປກໃຈໃນການຕິດຕັ້ງ. ສໍາລັບໂຄງການເສັ້ນຄົບຖ້ວນສົມບູນ, ຈັດວາງການໂຕ້ຕອບຕາຍກັບການເລືອກເຄື່ອງ extruder ພາດສະຕິກ, ອຸປະກອນຄວບຄຸມແລະ downstream.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ຮູບໂທລະສັບຂອງ flange ຊ່ວຍໃຫ້ພວກເຮົາເຂົ້າໃຈຮູບແບບ, ແຕ່ມັນບໍ່ໄດ້ກໍານົດວົງ bolt ຫຼື register fit. ພວກເຮົາໃຊ້ຮູບພາບເພື່ອຊອກຫາຄໍາຖາມ. ພວກເຮົາໃຊ້ຮູບແຕ້ມທີ່ມີເຊັນເພື່ອຕັດໂລຫະ. ຄວາມແຕກຕ່າງນັ້ນປ້ອງກັນຄວາມຜິດພາດໃນການໂຕ້ຕອບນ້ອຍໆຈາກການຊັກຊ້າການຕິດຕັ້ງທັງໝົດ.


ເລືອກການກໍ່ສ້າງປະມານວັດສະດຸແລະຫນ້າທີ່ທໍາຄວາມສະອາດ
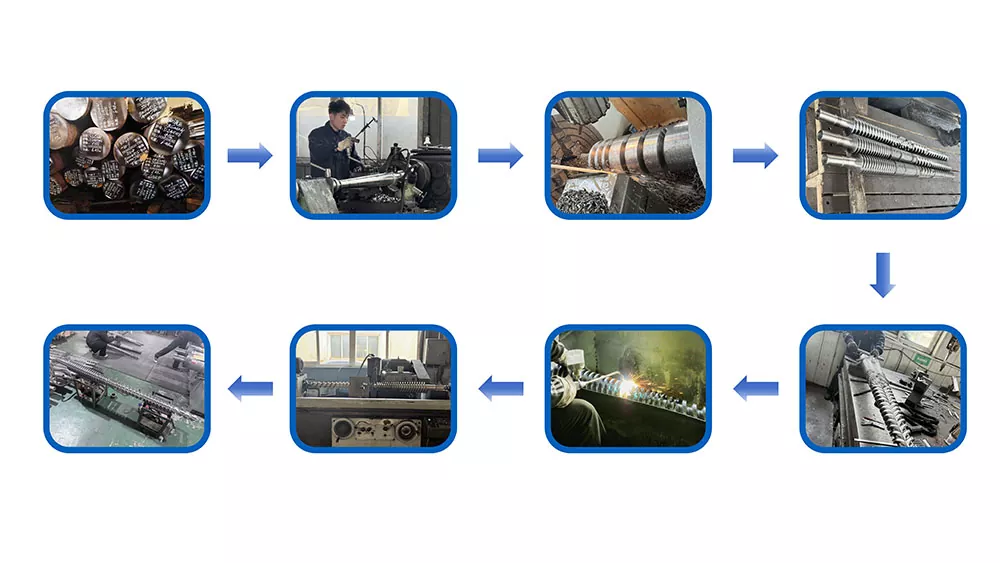
ຫົວທໍ່ທໍ່ທີ່ອຸທິດຕົນຂອງ Nanhaiya ໃຊ້ເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງທີ່ມີຫນ້າດິນແຂງແລະຖືກຜະລິດໂດຍເຄື່ອງຈັກ CNC ທີ່ຊັດເຈນແລະການປິ່ນປົວຄວາມຮ້ອນ. ທົ່ວໄປຂອງມັນເຄື່ອງ extruder ຫົວຕາຍຫນ້າລາຍຊື່ 38CrMoAl, nitriding ແລະຄວາມແຂງຂອງຫນ້າດິນຂອງ HV950 ຫາ HV1000.
ຄຸນຄ່າເຫຼົ່ານັ້ນແມ່ນຂໍ້ມູນການເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດ, ແຕ່ຂໍ້ກໍາຫນົດທີ່ໄດ້ຮັບການອະນຸມັດຍັງຄວນຈະກໍານົດອຸປະກອນການອົງປະກອບທີ່ແນ່ນອນ, ຂອບເຂດການປິ່ນປົວ, ມາດຕະຖານຄວາມແຂງສໍາເລັດຮູບ, ສໍາເລັດຮູບການໄຫຼຂອງຫນ້າດິນ, ການກວດສອບມິຕິລະດັບແລະຄວາມຕ້ອງການ corrosion ໃດໆ. ຄ່າຄວາມແຂງຂອງອົງປະກອບຫນຶ່ງບໍ່ຄວນຖືກຄັດລອກໃສ່ທຸກໆຕົວຍຶດ, ການປົກຫຸ້ມຂອງເຄື່ອງເຮັດຄວາມຮ້ອນຫຼືສ່ວນໂຄງສ້າງ.
| ສະພາບການບໍລິການ | ຄວາມເປັນຫ່ວງໃນການຈັດຊື້ | ສິ່ງທີ່ຕ້ອງກໍານົດໃນວົງຢືມ |
|---|---|---|
| PVC ເຕັມ | Filler ແຮ່ທາດຂັດ, ເງິນຝາກແລະຄວາມຖີ່ຂອງການທໍາຄວາມສະອາດ | ສູດ, ລະດັບ filler, ອຸປະກອນການ wetted-ອົງປະກອບແລະການປິ່ນປົວ, ຂອບເຂດການສວມໃສ່ທົດແທນໄດ້ແລະວິທີການທໍາຄວາມສະອາດ. |
| CPVC ຫຼືສານປະສົມທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ | ປະຫວັດຄວາມຮ້ອນ, ການຍຶດຖືແລະການເຊື່ອມໂຊມຂອງວັດສະດຸ | ປ່ອງຢ້ຽມປະມວນຜົນ, ແນວຄວາມຄິດເສັ້ນທາງໄຫຼ, ເຂດຄວາມຮ້ອນ, ຈຸດເຊັນເຊີ, ຂັ້ນຕອນການເລີ່ມຕົ້ນແລະປິດ |
| PE ກາກບອນ-ສີດໍາ | ການແຜ່ກະຈາຍທີ່ຫມັ້ນຄົງ, ຄຸນນະພາບຂອງຫນ້າດິນແລະໄລຍະຍາວ | ຊັ້ນປະສົມ, ລະດັບຜົນຜະລິດ, ປ່ອງຢ້ຽມຄວາມກົດດັນ, ການຈັດການເຄື່ອງເຮັດຄວາມຮ້ອນແລະການເຂົ້າເຖິງທໍາຄວາມສະອາດ |
| ເນື້ອໃນທີ່ນໍາມາໃຊ້ໃຫມ່ | ການປົນເປື້ອນ, ການປ່ຽນແປງຄວາມຫນືດແລະ particles abrasive | ແຫຼ່ງທີ່ມາ, ເປີເຊັນສູງສຸດ, ແຜນການກັ່ນຕອງ, ຕົວຢ່າງ, ການປ່ຽນແປງທີ່ຄາດໄວ້ ແລະຂອບເຂດການຍອມຮັບ |
| ການປ່ຽນສີເລື້ອຍໆ | ຖືຂຶ້ນ, ການເຂົ້າເຖິງ, ການປ່ຽນແປງສ່ວນການຈັດການແລະການຂູດ | ລໍາດັບສີ, ອຸປະກອນການທໍາຄວາມສະອາດ, ເວລາການປ່ຽນແປງທີ່ອະນຸຍາດໃຫ້, ຂັ້ນຕອນການລ້າງແລະສ່ວນທີ່ຖອດອອກໄດ້ |
Harder ບໍ່ແມ່ນຍຸດທະສາດວັດສະດຸທີ່ສົມບູນ.ຄວາມແຂງຂອງພື້ນຜິວ, ຄວາມເລິກຂອງກໍລະນີ, ຄວາມທົນທານຂອງຊັ້ນໃຕ້ດິນ, ພຶດຕິກໍາການກັດກ່ອນ, ສໍາເລັດຮູບແລະວິທີການສ້ອມແປງຕ້ອງເຫມາະສົມກັບອົງປະກອບແລະຂະບວນການ. ຂໍໃຫ້ຜູ້ຈັດຈໍາຫນ່າຍລາຍການສິ່ງທີ່ຖືກປະຕິບັດ, ວິທີການກວດສອບແລະບັນທຶກການກວດສອບໃດມາພ້ອມກັບຄໍາສັ່ງ.


ທົບທວນຄືນຂອງ Nanhaiyaອຸປະກອນການຜະລິດ, ໃບຢັ້ງຢືນແລະການບໍລິການດ້ານວິຊາການໃນລະຫວ່າງເງື່ອນໄຂຂອງຜູ້ສະຫນອງ. ການຊີ້ນໍາການຕິດຕັ້ງແລະຄໍາແນະນໍາການບໍາລຸງຮັກສາໄລຍະຍາວສາມາດຖືກລວມເຂົ້າໃນຂອບເຂດການສະຫນັບສະຫນູນທີ່ໄດ້ຕົກລົງກັນ.
ເຮັດໃຫ້ການປ່ຽນແປງຂະຫນາດສ່ວນຫນຶ່ງຂອງການຄິດໄລ່ການຊື້
ລາຄາເຄື່ອງມືທີ່ຕໍ່າກວ່າສາມາດມີລາຄາແພງຖ້າທຸກໆການປ່ຽນແປງເຊື່ອມຕໍ່ເຄນ, ສ້າງຄວາມເສຍຫາຍຕໍ່ເຄື່ອງເຮັດຄວາມຮ້ອນຫຼືຮຽກຮ້ອງໃຫ້ມີການທົດລອງແລະຄວາມຜິດພາດຊ້ໍາກັນ. ຖາມວິທີການເອົາຕົວຕາຍແລະ mandrel ອອກ, ບ່ອນທີ່ມີສ່ວນຮ້ອນຖືກຈັດໃສ່, ເຊິ່ງຍຶດຕິດໄດ້, ການສອດຄ່ອງຖືກຟື້ນຟູແນວໃດແລະປະທັບຕາຫຼືເຄື່ອງບໍລິໂພກໃດຖືກປ່ຽນແທນ.
| ຄໍາຖາມການປ່ຽນແປງ | ເປັນຫຍັງຜູ້ຊື້ຄວນເອົາໃຈໃສ່ | ຜົນຜະລິດສັນຍາ |
|---|---|---|
| ຂະຫນາດໃດແບ່ງປັນຫນຶ່ງຮ່າງກາຍ? | ສະແດງໃຫ້ເຫັນຈໍານວນທີ່ແທ້ຈິງຂອງຫົວແລະຊຸດສ່ວນການປ່ຽນແປງ | ມາຕຣິກເບື້ອງຄວາມເຂົ້າກັນໄດ້ໂດຍທໍ່ OD, ລະດັບກໍາແພງແລະວັດສະດຸ |
| ສິ່ງທີ່ຕ້ອງເຢັນກ່ອນທີ່ຈະເອົາອອກ? | ຜົນກະທົບຕໍ່ເວລາຢຸດເຮັດວຽກ ແລະຄວາມປອດໄພໃນການຈັດການ | ອຸນຫະພູມລາຍລັກອັກສອນແລະຂັ້ນຕອນການຈັດການ |
| ຕາຍ ແລະ mandrel ເປັນຈຸດໃຈກາງແນວໃດ? | ຜົນກະທົບຕໍ່ການເລີ່ມຕົ້ນການຂູດຂີ້ເຫຍື້ອແລະການແກ້ໄຂຝາ | ແຜນວາດການປັບ, ຕໍາແຫນ່ງກະສານອ້າງອີງແລະການຝຶກອົບຮົມ |
| ເຄື່ອງມືແລະອຸປະກອນຍົກແມ່ນຕ້ອງການ? | ປ້ອງກັນການຈັດການ improvised ທີ່ບໍ່ປອດໄພ | ບັນຊີລາຍຊື່ເຄື່ອງມື, ສ່ວນນ້ໍາຫນັກ, ຈຸດຍົກແລະຮູບແຕ້ມ fixture |
| ສ່ວນໃດທີ່ເປັນອາໄຫຼ່ປະຈຳ? | ຫຼຸດຜ່ອນເວລາຢຸດເຮັດວຽກຫຼັງຈາກສາຍ, ປະທັບຕາ, ເຄື່ອງເຮັດຄວາມຮ້ອນຫຼືຄວາມເສຍຫາຍຂອງເຊັນເຊີ | ບັນຊີລາຍຊື່ spare ແນະນໍາສອງປີລາຄາຕາມລາຍການ |
| ເສັ້ນທາງໄຫຼຖືກອະນາໄມແນວໃດ? | ການປ່ຽນແປງແຮງງານ, ຄວາມສ່ຽງດ້ານຫນ້າດິນແລະການຂູດການປ່ຽນແປງສີ | ອະນຸມັດເຄື່ອງມືທໍາຄວາມສະອາດ, ວັດສະດຸແລະຂັ້ນຕອນ disassembly |
ສໍາລັບຕາຕະລາງຜະລິດຕະພັນປະສົມ, ຄິດໄລ່ຄ່າໃຊ້ຈ່າຍໃນການປ່ຽນແປງໂດຍຊົ່ວໂມງ, ແຮງງານແລະການເລີ່ມຕົ້ນການຂູດຂີ້ເຫຍື້ອ. ຖ້າໂຮງງານມີການປ່ຽນແປງລະຫວ່າງສອງຂະຫນາດຂອງທໍ່ທີ່ຢູ່ໄກຫຼາຍຄັ້ງຕໍ່ອາທິດ, ສອງຫົວທີ່ສົມບູນອາດຈະປົກປ້ອງເວລາການຜະລິດຫຼາຍກ່ວາຫນຶ່ງຮ່າງກາຍທີ່ມີຊ່ອງສຽບຫຼາຍ. ຖ້າການປ່ຽນແປງບໍ່ເລື້ອຍໆ ແລະຂອບເຂດແມ່ນຫນາແຫນ້ນ, ຮ່າງກາຍທີ່ແບ່ງປັນສາມາດເຂົ້າໃຈໄດ້.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ພວກເຮົາຖາມວ່າໃຜຈະປ່ຽນເຄື່ອງມືແລະອຸປະກອນຍົກແມ່ນຫຍັງ. ການອອກແບບທີ່ເຮັດວຽກຢູ່ໃນບ່ອນນັ່ງປະກອບທີ່ສະອາດອາດຈະເຮັດໃຫ້ງຸ່ມງ່າມຢູ່ຂ້າງ extruder ຮ້ອນແລະຖັງສູນຍາກາດ. ການເຂົ້າເຖິງຂອງຜູ້ປະຕິບັດງານແມ່ນການປ້ອນຂໍ້ມູນດ້ານວິສະວະກໍາ, ບໍ່ແມ່ນລາຍລະອຽດຫຼັງການຂາຍ.

ໃຊ້ຂໍ້ບົກພ່ອງຂອງທໍ່ເພື່ອຊອກຫາເຂດຂະບວນການທີ່ຮັບຜິດຊອບ
ເມື່ອທໍ່ໃດນຶ່ງໝົດສະເປັກ, ຜູ້ປະຕິບັດການມັກຈະປັບຕົວຕາຍກ່ອນ ເພາະວ່າລູກປະຕູຂອງມັນຖືກເບິ່ງເຫັນໄດ້. ທີ່ສາມາດປັບປຸງການອ່ານຫນຶ່ງຊົ່ວຄາວໃນຂະນະທີ່ເຊື່ອງບັນຫາອຸນຫະພູມ, extruder ຫຼື downstream. ບັນທຶກຂໍ້ບົກພ່ອງຮອບວົງຮອບແລະຕາມຄວາມຍາວຂອງທໍ່ກ່ອນທີ່ຈະເຮັດການປ່ຽນແປງຫຼາຍໆຄັ້ງໃນເວລາດຽວກັນ.
| ຂໍ້ບົກຜ່ອງທີ່ສັງເກດເຫັນ | ການກວດສອບການເສຍຊີວິດຫົວ | ກວດການ້ໍາແລະລຸ່ມນ້ໍາ | ຊື້ບົດຮຽນ |
|---|---|---|---|
| ຂ້າງຫນຶ່ງຫນາແຫນ້ນຢ່າງຕໍ່ເນື່ອງ | ການວາງກາງ Mandrel, ເງິນຝາກຂອງເສັ້ນທາງໄຫຼ, ຄວາມເສຍຫາຍ, ຄວາມສົມດຸນຂອງເຄື່ອງເຮັດຄວາມຮ້ອນແລະການປະກອບການສອດຄ່ອງ | Extruder ເພີ່ມຂຶ້ນ, ການປັບຕົວຕັ້ງຕົວຕີ, ການແຜ່ກະຈາຍສູນຍາກາດ, ຄວາມເຢັນແລະການຈັດລຽງຂອງເສັ້ນອອກ. | ຮຽກຮ້ອງໃຫ້ມີການເຂົ້າເຖິງສູນກາງ, ເຂດອຸນຫະພູມແລະການອ້າງອີງການຈັດຕັ້ງ |
| ກໍາແພງປ່ຽນແປງປະມານແລະຕາມທໍ່ | ການປັບຕົວວ່າງ, ຮອບວຽນຄວາມຮ້ອນ, ຄວາມກົດດັນທີ່ບໍ່ສະຖຽນ ຫຼື ການໄຫຼບໍ່ສະໝ່ຳສະເໝີ | ການໃຫ້ອາຫານ, ຜົນຜະລິດສະກູ, ການຄວບຄຸມຄວາມໄວສາຍ, ສູນຍາກາດແລະຄວາມຫມັ້ນຄົງຂອງນ້ໍາອຸນຫະພູມ | ຍອມຮັບປ່ອງຢ້ຽມປະຕິບັດງານທີ່ຫມັ້ນຄົງ, ບໍ່ແມ່ນຊຸດການວັດແທກສັ້ນຫນຶ່ງ |
| ເສັ້ນພື້ນຜິວຍາວ | ການປົນເປື້ອນ, ເງິນຝາກ, ຮອຍຂີດຂ່ວນຫຼືຄວາມເສຍຫາຍຂອງຫນ້າປາກ | ອະນຸພາກ unmelted, ການກັ່ນຕອງ, ຄວາມເສຍຫາຍ calibrator ແລະເຄື່ອງຫມາຍການຈັດການ | ກໍານົດເຄື່ອງມືທໍາຄວາມສະອາດ, ແຜນການກັ່ນຕອງ, ການກວດສອບຫນ້າດິນແລະເຄື່ອງມື spare |
| ເສັ້ນສີເຫຼືອງ, ສີນ້ຳຕານ ຫຼື ດຳ | ເຂດຕາຍ, ເງິນຝາກ, ຄວາມຮ້ອນໃນທ້ອງຖິ່ນຫຼາຍເກີນໄປແລະເວລາທີ່ຢູ່ອາໄສຍາວ | ອາຫານທີ່ປົນເປື້ອນ, ເງິນຝາກຖັງ, ການສວມໃສ່ screw ແລະການປະຕິບັດການປິດ | ທົບທວນເສັ້ນທາງການລະລາຍຢ່າງເຕັມທີ່ແລະການທໍາຄວາມສະອາດປົກກະຕິກ່ອນທີ່ຈະຄັດລອກຮູບເລຂາຄະນິດເກົ່າ |
| ຄວາມກົດດັນຫົວສູງ | ຊ່ອງຫວ່າງວົງແຫວນຖືກຈຳກັດ, ອຸນຫະພູມຕໍ່າ, ການອຸດຕັນ ຫຼືເສັ້ນທາງໄຫຼທີ່ບໍ່ເໝາະສົມ | ຂໍ້ຈໍາກັດຂອງຫນ້າຈໍ, ຄວາມຫນືດຂອງວັດສະດຸ, ຄວາມຕ້ອງການຜົນຜະລິດແລະສະພາບຂອງເຊັນເຊີ | ບອກຈຸດວັດແທກຄວາມກົດດັນ ແລະຂີດຈຳກັດການເຮັດວຽກໃນສະເພາະ |
| ຮູບໄຂ່ | ການໄຫຼອອກທີ່ບໍ່ສະເຫມີກັນຫຼືຕໍາແຫນ່ງທໍ່ເບື້ອງຕົ້ນ | calibrator ພັຍ, ສູນຍາກາດ, ຄວາມດຸ່ນດ່ຽງຂອງຄວາມເຢັນ, ສະຫນັບສະຫນູນແລະການສອດຄ່ອງຂອງລົດ | ຮູບໄຂ່ສຸດທ້າຍເປັນຂອງການທົດສອບການຍອມຮັບແບບສົມບູນ |
| ດ້ານໃນຫຍາບຄາຍ | Mandrel ສໍາເລັດຮູບ, ເງິນຝາກ, ອຸນຫະພູມແລະພຶດຕິກໍາການໄຫຼ | ຄວາມຊຸ່ມຂອງວັດສະດຸ, ການກະຈາຍ, ການເຊື່ອມໂຊມແລະຄວາມຫມັ້ນຄົງຂອງຜົນຜະລິດ | ລວມເອົາທັງມາດຕະຖານດ້ານພາຍໃນ ແລະ ພາຍນອກໃນການອະນຸມັດຕົວຢ່າງ |
ກົດລະບຽບການປ່ຽນແປງຫນຶ່ງ:ບັນທຶກພື້ນຖານ, ປ່ຽນແປງຕົວແປທີ່ຄວບຄຸມຫນຶ່ງ, ລໍຖ້າອຸປະກອນທີ່ຈະເດີນທາງຜ່ານເສັ້ນ, ຫມາຍທໍ່ທີ່ຖືກກະທົບແລະວັດແທກອີກເທື່ອຫນຶ່ງ. ການປັບອຸນຫະພູມແບບສຸ່ມ, ສູນກາງ, ສູນຍາກາດແລະການຂັບໄລ່ອອກໃນເວລາດຽວກັນທໍາລາຍຫຼັກຖານທີ່ຈໍາເປັນເພື່ອກໍານົດສາເຫດ.
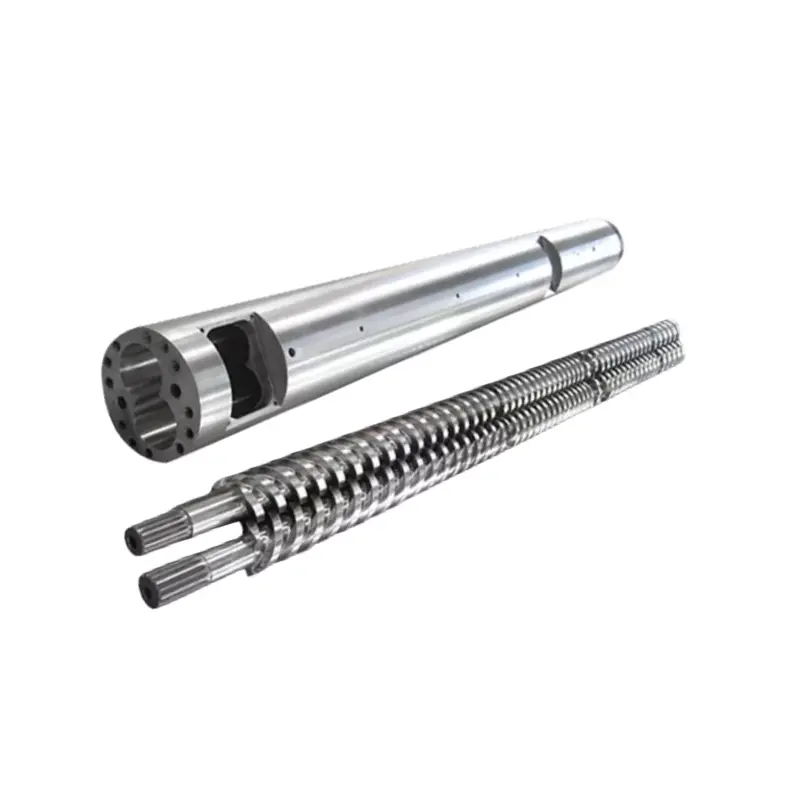
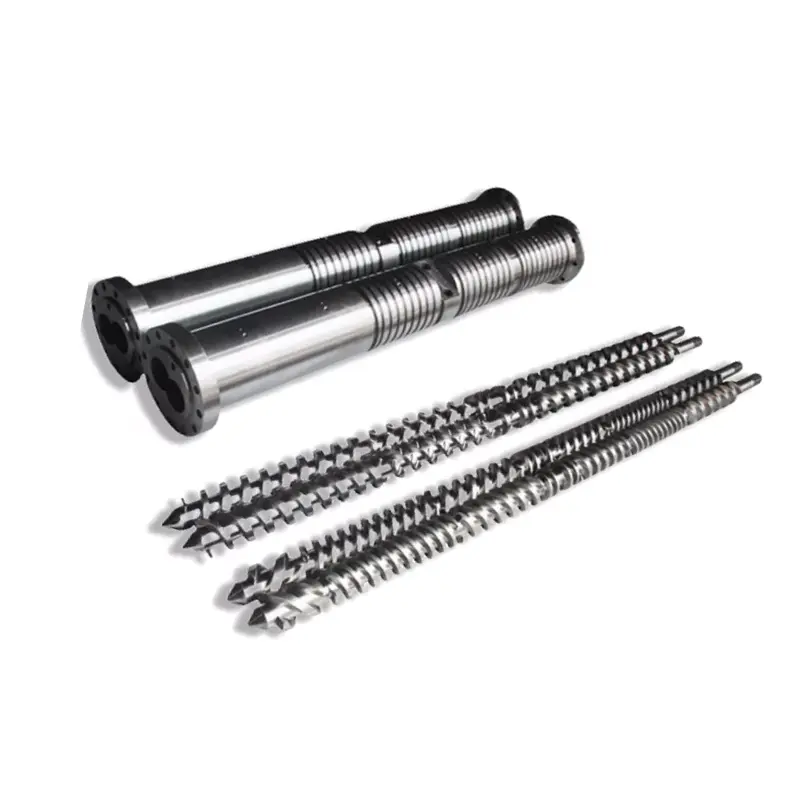
ຖ້າແຮງດັນຂອງຜົນຜະລິດຫຼືລະລາຍບໍ່ຄົງທີ່ກ່ອນຫົວ, ໃຫ້ກວດເບິ່ງສະກູແລະຖັງ. Nanhaiya ສະຫນອງທໍ່ PVC screws ດຽວ, ທໍ່ PVC ຂະຫນານ screw barrelsແລະທໍ່ PVC ຮູບຈວຍສອງທໍ່ screws. ຝາຕາຍບໍ່ຄວນຖືກອອກແບບໃໝ່ເພື່ອທົດແທນສ່ວນທີ່ສວມໃສ່ ຫຼື ບໍ່ເໝາະສົມກັບພລາສຕິກ.

ລາຍຊື່ການກວດສອບ RFQ ທໍ່ extrusion die head
RFQ ຄົບຖ້ວນເຮັດໃຫ້ຜູ້ຊື້ປຽບທຽບຂອບເຂດດ້ານວິສະວະກໍາແທນທີ່ຈະປຽບທຽບລາຄາພື້ນຖານຕ່ໍາກັບວົງຢືມລວມ. ເອົາລາຍການຕໍ່ໄປນີ້ໃສ່ໃນຊຸດທີ່ຄວບຄຸມການແກ້ໄຂ.
- ກໍານົດຜະລິດຕະພັນ.ລາຍຊື່ທຸກທໍ່ OD, ລະດັບກໍາແພງ, SDR ຫຼືຕາຕະລາງ, ການກໍ່ສ້າງຊັ້ນ, ສີແລະຄໍາຮ້ອງສະຫມັກ. ຫມາຍຜະລິດຕະພັນປົກກະຕິແລະຂະຫນາດທີ່ຍາກທີ່ສຸດ.
- ຊື່ມາດຕະຖານ.ໃຫ້ມາດຕະຖານທີ່ແນ່ນອນ, ສ່ວນ, ສະບັບ, ການຮັບຮອງເອົາລະດັບຊາດແລະການແຕ້ມຮູບພາຍໃນ. ຄັດຕິດແຜນການກວດກາທໍ່ສໍາເລັດຮູບ.
- ເປີດເຜີຍເອກະສານ.ສະຫນອງສູດ PVC ເຕັມຮູບແບບຫຼືແນ່ນອນ PE, PP ຫຼື PPR grade, additives, filler, pigment, recycled content and supplier data sheets.
- ກໍານົດອັດຕາ.ໃຫ້ຜົນຜະລິດທີ່ຂາຍໄດ້ສຸດທິແລະຄວາມໄວຂອງສາຍສໍາລັບແຕ່ລະຜະລິດຕະພັນທີ່ສໍາຄັນ, ບວກກັບຄວາມອາດສາມາດເຮັດຄວາມເຢັນທີ່ມີຢູ່ແລະຕາຕະລາງການດໍາເນີນງານປົກກະຕິ.
- ອະທິບາຍ extruder ໄດ້.ລັດດຽວ, ຄູ່ແຝດຂະຫນານຫຼືສະກູຄູ່ແຝດ conical; screw ເສັ້ນຜ່າສູນກາງ; ພະລັງງານ motor; ຄວາມກົດດັນ melt ແລະອຸນຫະພູມປົກກະຕິ; ຮູບແບບອະແດບເຕີ; ແລະຂໍ້ຈໍາກັດຂະບວນການປະຈຸບັນ.
- ຄວບຄຸມການໂຕ້ຕອບ.ຄັດຕິດ flange, ລົງທະບຽນ, bolt ວົງ, ໃບຫນ້າປະທັບຕາ, melt inlet, ຄວາມສູງສູນກາງ, ເຊັນເຊີ-ພອດແລະຮູບແຕ້ມສະຫນັບສະຫນູນ.
- ລະບຸລາຍລະອຽດໄຟຟ້າ.ລາຍຊື່ແຮງດັນແລະຄວາມຖີ່ຂອງເຄື່ອງເຮັດຄວາມຮ້ອນ, ປະເພດ thermocouple, ມາດຕະຖານຕົວເຊື່ອມຕໍ່, ຄວາມເຂົ້າກັນໄດ້ຂອງຕົວຄວບຄຸມ, ຄວາມຍາວຂອງສາຍແລະຄວາມຕ້ອງການພື້ນທີ່ອັນຕະລາຍຖ້າມີ.
- ສະແດງເສັ້ນລຸ່ມ.ປະກອບມີຂະຫນາດຂອງເຄື່ອງປັບຕົວປັບ, ຖັງສູນຍາກາດ, ຄວາມຍາວຂອງຄວາມເຢັນ, ການຈັດລຽງສີດ ຫຼື immersion, ປະເພດການຂັບໄລ່, ເສັ້ນສູນກາງ ແລະໄລຍະຫ່າງຈາກທາງອອກຕາຍ.
- ເລືອກຂອບເຂດການປ່ຽນແປງ.ລາຍຊື່ຊຸດການປ່ຽນແປງ, ເຄື່ອງເຮັດຄວາມຮ້ອນແລະເຊັນເຊີ, ປະທັບຕາ, ເຄື່ອງຍຶດ, ເຄື່ອງມືຈັບ, ຊັ້ນເກັບຮັກສາແລະຂັ້ນຕອນການປ່ຽນແປງຂະຫນາດທີ່ຕ້ອງການ.
- ກໍານົດເອກະສານ.ຮ້ອງຂໍການປະກອບແລະການແຕ້ມຮູບພາກສ່ວນ, ໃບເກັບເງິນຂອງວັດສະດຸ, ບັນທຶກວັດສະດຸແລະການປິ່ນປົວຄວາມຮ້ອນ, ການກວດສອບມິຕິລະດັບ, ບັນຊີລາຍຊື່ໄຟຟ້າ, ຄໍາແນະນໍາການດໍາເນີນງານແລະລາຍການອາໄຫຼ່.
- ຂຽນການທົດສອບການຍອມຮັບ.ຕັ້ງຊື່ຢາງ, ສູດ, ຂະໜາດທໍ່, ໄລຍະເວລາແລ່ນ, ຜົນຜະລິດ, ຄວາມໄວຂອງສາຍ, ບັນທຶກຂະບວນການ, ການເກັບຕົວຢ່າງຂະໜາດ ແລະເງື່ອນໄຂຜ່ານ/ລົ້ມເຫລວ.
- ຊີ້ແຈງການສະຫນັບສະຫນູນ.ຕົກລົງເຫັນດີກ່ຽວກັບການຊີ້ນໍາການຕິດຕັ້ງ, ຄວາມຮັບຜິດຊອບຂອງຄະນະກໍາມະ, ການຝຶກອົບຮົມປະຕິບັດການ, ການຊ່ວຍເຫຼືອຫ່າງໄກສອກຫຼີກແລະຂອບເຂດຊາຍແດນລະຫວ່າງການເສຍຊີວິດຂອງຫົວແລະການປະຕິບັດເສັ້ນສໍາເລັດຮູບ.
ເຕືອນການທົດແທນ:ການຕາຍທີ່ສວມໃສ່ອາດຈະບໍ່ຮັກສາຂະໜາດເດີມຂອງມັນອີກຕໍ່ໄປ. ການວັດແທກການໂຕ້ຕອບຂອງເຄື່ອງຈັກແລະທໍ່ທີ່ເກັບຮັກສາໄວ້ທີ່ດີ, ຊອກຫາຮູບແຕ້ມຕົ້ນສະບັບໃດໆແລະອະທິບາຍວ່າເປັນຫຍັງຫົວເກົ່າຖືກປ່ຽນແທນ. ການຄັດລອກທຸກມິຕິທີ່ສວມໃສ່ສາມາດເຮັດໃຫ້ເກີດບັນຫາການໄຫຼຫຼືການຈັດຕໍາແຫນ່ງດຽວກັນ.
ການຕັ້ງຄ່າສະກູຕ້ອງກົງກັບຫນ້າທີ່ວັດສະດຸ. ຄົ້ນຫາ Nanhaiya'sscrews ດຽວ, screws ຄູ່ຂະຫນານແລະທໍ່ສະກູຄູ່ຮູບຈວຍໃນເວລາທີ່ການສອບຖາມກວມເອົາພາກສ່ວນ plasticizing ຢ່າງເຕັມທີ່. ສໍາລັບອຸປະກອນເສີມແລະອຸປະກອນເຊື່ອມຕໍ່, ໃຫ້ໃຊ້ຂອບເຂດອາໄຫຼ່ extrusion.
ຍອມຮັບຫົວກ່ຽວກັບສະພາບການຜະລິດທີ່ທ່ານວາງແຜນທີ່ຈະຂາຍ
ການກວດສອບມິຕິລະດັບພິສູດວ່າອົງປະກອບທີ່ຜະລິດກົງກັບຮູບແຕ້ມ. ມັນບໍ່ໄດ້ພິສູດວ່າສານປະສົມສະເພາະໃດນຶ່ງຈະໄຫຼຜ່ານສາຍທີ່ສົມບູນ. ແຜນການຍອມຮັບສຽງມີສອງພາກສ່ວນ: ການກວດສອບອົງປະກອບ ແລະຂັ້ນຕອນການຜະລິດ.
| ຂັ້ນຕອນການຍອມຮັບ | ສິ່ງທີ່ຕ້ອງກວດສອບ | ບັນທຶກເພື່ອເກັບຮັກສາ |
|---|---|---|
| ການທົບທວນຄືນເອກະສານ | ອະນຸມັດການດັດແກ້ຮູບແຕ້ມ, ໃບເກັບເງິນຂອງວັດສະດຸ, ມາຕຣິກເບື້ອງການປ່ຽນແປງ, ເຄື່ອງເຮັດຄວາມຮ້ອນແລະເຊັນເຊີ, ຄູ່ມືແລະຂອບເຂດຂອງອາໄຫຼ່ | ເຊັນເອກະສານລົງທະບຽນ |
| ການກວດກາອົງປະກອບ | ການໂຕ້ຕອບທີ່ສໍາຄັນ, ລັກສະນະຈຸດສູນກາງ, ໃບຫນ້າປະທັບຕາ, fasteners, ພອດ, ວັດສະດຸ, ການປິ່ນປົວແລະສະພາບຂອງການໄຫຼຂອງພື້ນຜິວທີ່ເຫັນໄດ້ | ຂະຫນາດແລະວັດສະດຸຫຼືບັນທຶກການປິ່ນປົວທີ່ລະບຸໄວ້ໃນຄໍາສັ່ງ |
| ການກວດສອບສະພາແຫ່ງ | ພໍດີ, ການປະຖົມນິເທດ, ການຕິດຕັ້ງເຄື່ອງເຮັດຄວາມຮ້ອນ, ການໃສ່ເຊັນເຊີ, ການເຄື່ອນໄຫວສູນກາງ, ການສະຫນັບສະຫນູນ, ການຍົກແລະການເຂົ້າເຖິງ | ບັນຊີລາຍການກວດສອບການປະຊຸມທີ່ມີຮູບຖ່າຍ |
| ການກວດສອບຄວາມຮ້ອນ | ການກໍານົດເຂດ, ການຕອບສະຫນອງຂອງຕົວຄວບຄຸມ, ການອ່ານເຊັນເຊີ, ການແຕ້ມໃນປະຈຸບັນແລະຄວາມຫມັ້ນຄົງຂອງຄວາມຮ້ອນ | ແຜນທີ່ເຂດແລະການອ່ານຄົງທີ່ |
| ໄລຍະການຜະລິດ | ອຸປະກອນການຕົກລົງ, ຂະຫນາດທໍ່, ຜົນຜະລິດ, ຄວາມໄວເສັ້ນ, ອຸນຫະພູມ, ຄວາມກົດດັນ melt, ການໂຫຼດມໍເຕີ, ສູນຍາກາດແລະສະພາບຄວາມເຢັນ | ເອກະສານຂະບວນການໂດຍອີງໃສ່ເວລາແລະຕົວຢ່າງທີ່ເກັບຮັກສາໄວ້ |
| ການກວດກາທໍ່ | OD, ກໍາແພງຫີນຢູ່ໃນຫຼາຍຕໍາແຫນ່ງໂມງ, ຮູບໄຂ່, ມະຫາຊົນຕໍ່ຄວາມຍາວ, ດ້ານໃນແລະນອກ, ຄວາມຊື່ແລະການທົດສອບມາດຕະຖານທີ່ກໍານົດໄວ້. | ບົດລາຍງານການກວດກາ tied ກັບຕໍາແຫນ່ງຕົວຢ່າງແລະເວລາການຜະລິດ |
| ການດໍາເນີນງານປົກກະຕິ | ການເລີ່ມຕົ້ນ, ການແກ້ໄຂຈຸດກາງ, ການຢຸດປົກກະຕິ, disassembly ຢ່າງປອດໄພຫຼືການປ່ຽນແປງຂະຫນາດຫນຶ່ງທີ່ຕົກລົງ | ຜູ້ດຳເນີນການລົງຊື່ປິດ ແລະລາຍການລາຍການເປີດ |
ໃຊ້ສູດປົກກະຕິຂອງຜູ້ຊື້ເມື່ອປະຕິບັດໄດ້. ຖ້າຕ້ອງການວັດສະດຸທົດແທນ, ບັນທຶກຄວາມແຕກຕ່າງແລະຈໍາກັດສິ່ງທີ່ການທົດສອບພິສູດ. ການແລ່ນ PE ທີ່ປະສົບຜົນສໍາເລັດບໍ່ໄດ້ຢືນຢັນສູດ PVC, ແລະຜະລິດຕະພັນຄວາມໄວຕ່ໍາຂອງກໍາແພງຫນາບໍ່ໄດ້ພິສູດສະພາບທີ່ມີຄວາມໄວສູງຂອງກໍາແພງບາງໆ.
ໂຮງງານຜະລິດຂອງພວກເຮົາເບິ່ງ:ພວກເຮົາມັກການແລ່ນສະຖຽນລະພາບທີ່ມີການວັດແທກຕາມຮອຍໃນໄລຍະການສະແດງໃຫ້ເຫັນໂດຍຫຍໍ້ທີ່ຜົນຜະລິດສູງສຸດ. ຄວາມກົດດັນຄວນຈະຕົກລົງ, ການອ່ານຝາຄວນຈະສາມາດຄວບຄຸມໄດ້, ເຄື່ອງເຮັດຄວາມຮ້ອນບໍ່ຄວນຮອບວຽນຜິດປົກກະຕິແລະທໍ່ລະບາຍຄວາມຮ້ອນຄວນຕອບສະຫນອງການກວດກາທີ່ຕົກລົງ. ຜົນໄດ້ຮັບນັ້ນເຮັດໃຫ້ທັງສອງຝ່າຍມີຈຸດໂອນທີ່ເປັນປະໂຫຍດ.


ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຂໍ້ມູນຫຍັງທີ່ຈໍາເປັນເພື່ອອ້າງອີງເປັນທໍ່ extrusion die head?
ສົ່ງຊັ້ນຮຽນທີໂພລີເມີແລະສູດ, ມາດຕະຖານທໍ່, ຂະຫນາດທີ່ສົມບູນແລະລະດັບກໍາແພງ, ຜົນຜະລິດເປົ້າຫມາຍແລະຄວາມໄວສາຍ, ປະເພດ extruder, melt inlet ແລະ flange ແຕ້ມ, ແຮງດັນຂອງເຄື່ອງເຮັດຄວາມຮ້ອນ, ຄວາມຕ້ອງການຂອງເຊັນເຊີ, ລາຍລະອຽດການປັບຕົວລົງລຸ່ມ, ພາກສ່ວນການປ່ຽນແປງທີ່ຕ້ອງການແລະແຜນການຍອມຮັບ. ຮູບພາບແລະຮູບແຕ້ມທີ່ວັດແທກຂອງການເຊື່ອມຕໍ່ໃນປະຈຸບັນຍັງເປັນປະໂຫຍດສໍາລັບໂຄງການທົດແທນ.
ທໍ່ທໍ່ຫົວດຽວສາມາດແລ່ນ PVC, PE ແລະ PPR ໄດ້ບໍ?
ຮ່າງກາຍພາຍນອກທີ່ແບ່ງປັນອາດຈະເປັນໄປໄດ້ທາງດ້ານວິຊາການໃນໂຄງການທີ່ກໍານົດແຄບ, ແຕ່ PVC, PE ແລະ PPR ບໍ່ໄດ້ສ້າງເງື່ອນໄຂການໄຫຼ, ຄວາມຮ້ອນຫຼືຂະຫນາດດຽວກັນ. ພວກເຮົາທໍາອິດປຽບທຽບການສ້າງເຕັມຮູບແບບ, ຜົນຜະລິດ, ຂະຫນາດ, ຄວາມຕ້ອງການເສັ້ນທາງໄຫຼແລະວິທີການທໍາຄວາມສະອາດ. ເຄື່ອງມືແຍກຕ່າງຫາກຫຼືຫົວແຍກຕ່າງຫາກສາມາດເປັນທາງເລືອກການຜະລິດທີ່ປອດໄພກວ່າ.
ເສັ້ນຜ່າສູນກາງທໍ່ຕາຍເທົ່າກັບເສັ້ນຜ່າສູນກາງທໍ່ສຸດທ້າຍບໍ?
ປົກກະຕິແລ້ວບໍ່ມີ. ທໍ່ຮ້ອນປ່ຽນແປງຫຼັງຈາກອອກຈາກການຕາຍເພາະວ່າການລະລາຍຈະໃຄ່ບວມ, ດຶງລົງ, ເຂົ້າໄປໃນເຄື່ອງປັບຕົວແລະເຢັນ. ຂະຫນາດຕາຍແລະ mandrel ທີ່ຈໍາເປັນຕ້ອງໄດ້ຮັບການອອກແບບດ້ວຍວັດສະດຸ, ຜົນຜະລິດ, ຄວາມໄວເສັ້ນ, ຂະຫນາດສູນຍາກາດແລະລະບົບລະບາຍຄວາມຮ້ອນ, ແທນທີ່ຈະຄັດລອກໂດຍກົງຈາກຂະຫນາດທໍ່ນາມ.
ຫົວຕາຍສາມາດຮັບປະກັນຄວາມຫນາຂອງຝາທໍ່ແລະຮູບໄຂ່ໄດ້ບໍ?
No. The Die head establish the annular melt distribution, but the final wall thickness and ovality also depends on melt stability, centering, temperature balance, calibrator condition, vacuum, cooling, haul-off alignment and line speed. ການຍອມຮັບຄວນທົດສອບສາຍປະຕິບັດງານທີ່ສົມບູນ.
ວັດສະດຸໃດທີ່ Nanhaiya ໃຊ້ສໍາລັບຫົວຕາຍ extrusion?
ຫນ້າ extruder ທົ່ວໄປຂອງ Nanhaiya ລາຍຊື່ 38CrMoAl ທີ່ມີ nitriding ແລະຄວາມແຂງຂອງຫນ້າດິນ HV950 ຫາ HV1000. ຫົວ extrusion ທໍ່ທີ່ອຸທິດຕົນແມ່ນໄດ້ຖືກອະທິບາຍວ່າເປັນເຫຼັກໂລຫະປະສົມທີ່ມີຫນ້າດິນແຂງ. ວັດສະດຸສຸດທ້າຍ, ການປິ່ນປົວຄວາມຮ້ອນແລະຄວາມຕ້ອງການດ້ານ wetted-surface ຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບ resin, additives ແລະວິທີການທໍາຄວາມສະອາດໃນຂໍ້ກໍານົດທີ່ໄດ້ຮັບການອະນຸມັດ.
ຂ້ອຍຄວນຊື້ຫົວຕາຍທີ່ມີຊ່ອງສຽບຫຼາຍຂະຫນາດຫຼືຫຼາຍຫົວເຕັມບໍ?
ໃຊ້ຊິ້ນສ່ວນການປ່ຽນແປງໃນເວລາທີ່ຂະຫນາດ, ຜົນຜະລິດແລະການທໍາຄວາມສະອາດປົກກະຕິອະນຸຍາດໃຫ້ຮ່າງກາຍຫນຶ່ງກວມເອົາວຽກໂດຍບໍ່ມີການປັບຕົວຫຼາຍເກີນໄປ. ຫົວແຍກຕ່າງຫາກສາມາດເຮັດໃຫ້ຄວາມຮູ້ສຶກໃນເວລາທີ່ຜະລິດຕະພັນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໃນເສັ້ນຜ່າກາງ, polymer, ຜົນຜະລິດ, ໂຄງສ້າງຊັ້ນຫຼືຄວາມຖີ່ຂອງການປ່ຽນແປງ. ປຽບທຽບເວລາການປ່ຽນແປງທັງໝົດ ແລະຄວາມສ່ຽງການຜະລິດ, ບໍ່ແມ່ນລາຄາເຄື່ອງມືຢ່າງດຽວ.
ວິທີການທໍ່ extrusion ຫົວຕາຍຄວນໄດ້ຮັບການຍອມຮັບ?
ເລີ່ມຕົ້ນດ້ວຍການແຕ້ມຮູບ, ວັດສະດຸ, ການປິ່ນປົວ, ເຄື່ອງເຮັດຄວາມຮ້ອນ, ເຊັນເຊີ, flange ແລະການກວດສອບເສັ້ນທາງການໄຫຼ. ຫຼັງຈາກນັ້ນ, ດໍາເນີນການອຸປະກອນການຜະລິດທີ່ໄດ້ຕົກລົງໃນຂະຫນາດທໍ່, ຜົນຜະລິດແລະຄວາມໄວຂອງສາຍທີ່ກໍານົດໄວ້. ບັນທຶກອຸນຫະພູມ, ຄວາມກົດດັນ melt, ການອ່ານຝາອ້ອມຮອບ, ເສັ້ນຜ່າກາງນອກ, ຮູບໄຂ່, ສະພາບຫນ້າດິນ, ມະຫາຊົນຕໍ່ຄວາມຍາວແລະການທົດສອບໃດໆທີ່ຕ້ອງການໂດຍມາດຕະຖານທໍ່ເປົ້າຫມາຍ.
ແມ່ນຫຍັງເຮັດໃຫ້ດ້ານຫນຶ່ງຂອງຝາທໍ່ extruded ຫນາກວ່າ?
ສາເຫດທີ່ອາດເປັນໄປໄດ້ລວມມີການວາງສູນຕາຍ ຫຼື mandrel ຜິດສູນ, ຄວາມສົມດຸນຂອງອຸນຫະພູມຮອບວຽນ, ການໄຫຼຂອງລະລາຍບໍ່ສະໝ່ຳສະເໝີ, ເງິນຝາກ ຫຼືຄວາມເສຍຫາຍໃນເສັ້ນທາງການໄຫຼ, ຜົນຜະລິດ extruder ທີ່ບໍ່ສະຖຽນ, ການປັບຕົວປັບຄວາມຜິດ, ການສູນຍາກາດ ຫຼື ຄວາມເຢັນບໍ່ສະໝ່ຳສະເໝີ, ແລະ ການຈັດລຽງລຳລຽງອອກຜິດ. ກວດເບິ່ງທ່າອ່ຽງກ່ອນທີ່ຈະໃຊ້ bolts ກາງເພື່ອຊ່ອນບັນຫາ downstream.
ເນື້ອໃນດ້ານວິຊາການກະກຽມຈາກຜະລິດຕະພັນ, ອຸປະກອນແລະຂໍ້ມູນການບໍລິການໃນປະຈຸບັນຂອງ Nanhaiya, ສະຫນັບສະຫນູນພຽງແຕ່ໂດຍຫນ້າມາດຕະຖານທໍ່ ISO ຢ່າງເປັນທາງການ. ເລຂາຄະນິດຕາຍສຸດທ້າຍ, ວັດສະດຸ, ການປິ່ນປົວ, ຂະຫນາດແລະເງື່ອນໄຂການຍອມຮັບແມ່ນຖືກກໍານົດໂດຍຂໍ້ກໍານົດໂຄງການທີ່ໄດ້ຮັບການອະນຸມັດ.