ເຄື່ອງຈັບເວລາການຟື້ນຕົວຊ້າສາມາດຊີ້ໃຫ້ເຫັນບັນຫາການໃຫ້ອາຫານ, ຂະບວນການທີ່ມີການປ່ຽນແປງຫຼືຮາດແວທີ່ສວມໃສ່. ການວິນິດໄສທີ່ເປັນປະໂຫຍດຈະບອກທ່ານວ່າອັນໃດ, ແລະຕົວຈິງແລ້ວມັນເຮັດໃຫ້ເຈົ້າໃຊ້ເວລາຮອບວຽນຫຼືບໍ່.
ຖ້າການຟື້ນຕົວ screw molding molding ໃຊ້ເວລາດົນເກີນໄປ, ທໍາອິດຢືນຢັນວ່າມັນຊັກຊ້າວົງຈອນ. ຫຼັງຈາກນັ້ນ, ກວດເບິ່ງຄວາມຕໍ່ເນື່ອງຂອງອາຫານ, ຄວາມໄວສະກູທີ່ແທ້ຈິງ, ຄວາມກົດດັນກັບຄືນໄປບ່ອນແລະອຸນຫະພູມຕໍ່ກັບການດໍາເນີນການອ້າງອີງທີ່ຫມັ້ນຄົງ. ກວດເບິ່ງເລຂາຄະນິດແລະໃສ່ໃນເວລາທີ່ການກວດສອບເຫຼົ່ານັ້ນບໍ່ໄດ້ອະທິບາຍການສູນເສຍ. ທົດແທນອົງປະກອບພຽງແຕ່ຫຼັງຈາກກໍານົດຫນ້າທີ່ຈໍາກັດ.

ທໍາອິດ, ກໍານົດວ່າການຟື້ນຕົວແມ່ນຢູ່ໃນເສັ້ນທາງທີ່ສໍາຄັນຂອງວົງຈອນ
Screw recovery ແມ່ນຂັ້ນຕອນຂອງ plasticizing ແລະ metering: screw rotates, ກະກຽມການສັກຢາຕໍ່ໄປແລະ retracts ເປັນ melt ໄດ້ສະສົມຢູ່ທາງຫນ້າຂອງມັນ. ມັນແຕກຕ່າງຈາກການສັກຢາ, ເມື່ອສະກູເລື່ອນໄປຂ້າງຫນ້າເພື່ອສົ່ງການສັກຢານັ້ນ. ກວດເບິ່ງຄໍານິຍາມໂມງຈັບເວລາຂອງຕົວຄວບຄຸມຂອງທ່ານ, ໂດຍສະເພາະວ່າມັນປະກອບມີການຊັກຊ້າຫຼືການບີບອັດ.
ການຟື້ນຕົວມັກຈະທັບຊ້ອນບາງສ່ວນຂອງລໍາດັບຄວາມເຢັນ. ຜົນກະທົບຂອງມັນຕໍ່ເວລາຮອບວຽນທັງໝົດແມ່ນຂຶ້ນກັບເວລາທີ່ການຟື້ນຕົວເລີ່ມຕົ້ນ ແລະເຄື່ອງປະຕິບັດການໃດຕ້ອງລໍຖ້າໃຫ້ມັນສຳເລັດ. ອ່ານການຕິດຕາມຕາມລໍາດັບແທນທີ່ຈະສົມມຸດວ່າທຸກໆວິນາທີທີ່ຖືກໂຍກຍ້າຍອອກຈາກການຟື້ນຕົວເອົາວິນາທີອອກຈາກຮອບວຽນ.
| ໄລຍະເວລາການຟື້ນຕົວ | ລໍຖ້າຢູ່ນອກປ່ອງຢ້ຽມ | ການປ່ຽນແປງຫມາຍຄວາມວ່າແນວໃດ |
|---|---|---|
| 12 ວິນາທີ | 2 ວິນາທີ | ການຟື້ນຕົວແມ່ນຊັກຊ້າການດໍາເນີນການຕໍ່ໄປ. |
| 9 ວິນາທີ | 0 ວິນາທີ | ການປັບປຸງການຟື້ນຕົວ 3 ວິນາທີເອົາເວລາລໍຖ້າ 2 ວິນາທີ. |
| 7 ວິນາທີ | 0 ວິນາທີ | ການຟື້ນຕົວອີກ 2 ວິນາທີເຮັດໃຫ້ບໍ່ມີການຫຼຸດຜ່ອນຮອບວຽນຕື່ມອີກໃນຕົວຢ່າງນີ້. |
ຄໍາຖາມທໍາອິດຂອງພວກເຮົາແມ່ນວ່າເຄື່ອງຈັກກໍາລັງລໍຖ້າການລະລາຍຫຼືພຽງແຕ່ລາຍງານຕົວເລກທີ່ທ່ານຕ້ອງການຫຼຸດລົງ. ຖ້າການຟື້ນຕົວມີຄວາມສະດວກສະບາຍຢູ່ໃນປ່ອງຢ້ຽມທີ່ມີຢູ່, ພວກເຮົາຈະສຸມໃສ່ຄວາມສອດຄ່ອງແລະຄຸນນະພາບການລະລາຍກ່ອນທີ່ຈະແນະນໍາ screw ຜົນຜະລິດທີ່ສູງຂຶ້ນ.
ສໍາລັບຄໍາອະທິບາຍຢ່າງກວ້າງຂວາງຂອງສະພາແຫ່ງ, ເບິ່ງຂອງພວກເຮົາການສີດແມ່ພິມຄູ່ມື screw barrel. ທີ່ນີ້, ຈຸດປະສົງແມ່ນແຄບກວ່າ: ສ້າງຕັ້ງວ່າເປັນຫຍັງການຟື້ນຟູການປ່ຽນແປງແລະການປະຕິບັດສິ່ງທີ່ຫຼັກຖານສະຫນັບສະຫນູນ.
ການປ່ຽນແປງຢ່າງກະທັນຫັນແລະການຫຼຸດລົງເທື່ອລະກ້າວຕ້ອງການຈຸດເລີ່ມຕົ້ນທີ່ແຕກຕ່າງກັນ
ບັນທຶກເອກະສານອ້າງອີງກ່ອນທີ່ຈະປັບເຄື່ອງ. ປຽບທຽບລະດັບ resin ດຽວກັນ, ອັດຕາສ່ວນ regrind, ການຕັ້ງຄ່າການສັກຢາ, mold ແລະສະພາບອຸນຫະພູມ. ບັນທຶກຮອບວຽນບຸກຄົນເຊັ່ນດຽວກັນກັບສະເລ່ຍ; ການຟື້ນຕົວຊ້າຫຼາຍເປັນບາງໂອກາດສາມາດລົບກວນການຜະລິດເຖິງແມ່ນວ່າໃນເວລາທີ່ສະເລ່ຍປະກົດວ່າເປັນທີ່ຍອມຮັບ.
| ຮູບແບບທີ່ສັງເກດເຫັນ | ກວດເບິ່ງກ່ອນ | ຫຼັກຖານທີ່ມີມູນຄ່າບັນທຶກ |
|---|---|---|
| ເພີ່ມຂຶ້ນຢ່າງກະທັນຫັນຫຼັງຈາກການປ່ຽນແປງວັດສະດຸຫຼືສູດ | ຮູບແບບການໃຫ້ອາຫານ, regrind, ສະພາບແຫ້ງແລ້ງແລະການຕັ້ງຄ່າການໂອນ | ຫຼາຍວັດສະດຸ, ອັດຕາສ່ວນປະສົມ, ສະພາບອະນຸພາກແລະກ່ອນ / ຫຼັງຈາກການບັນທຶກຂະບວນການ |
| ຮອບວຽນຊ້າເປັນໄລຍະທີ່ມີຮອບວຽນປົກກະຕິລະຫວ່າງພວກມັນ | ການຂັດຂວາງອາຫານ, ການເຊື່ອມຈອດ ແລະການປ່ຽນແປງຄວາມໄວຕົວຈິງ | ການຕິດຕາມການຟື້ນຕົວ, ກິດຈະກໍາ loader ແລະ RPM ຕົວຈິງສໍາລັບຮອບວຽນດຽວກັນ |
| ການຟື້ນຕົວຄ່ອຍໆຮ້າຍແຮງຂຶ້ນພາຍໃຕ້ຫນ້າທີ່ທີ່ຫມັ້ນຄົງ | ກວດສອບເງື່ອນໄຂການປະຕິບັດ, ຫຼັງຈາກນັ້ນກວດກາການສວມໃສ່ | ຂໍ້ມູນການຟື້ນຕົວປະຫວັດສາດແລະການວັດແທກຂະຫນາດ screw / barrel |
| ການໂຫຼດສູງແລະ RPM ຕົວຈິງຂ້າງລຸ່ມນີ້ຄໍາສັ່ງ | ຂັບເຄື່ອງຈັກ, ຂີດຈໍາກັດແຮງບິດແລະສະພາບຄວາມຮ້ອນ | ຕົວຈິງທຽບກັບຄໍາສັ່ງ RPM, ທ່າອ່ຽງການໂຫຼດ ແລະສັນຍານເຕືອນເຄື່ອງ |
| ບັນຫາເລີ່ມຕົ້ນທັນທີຫຼັງຈາກການທົດແທນອົງປະກອບ | ການຕິດຕັ້ງເອກະລັກສ່ວນ, ຂະຫນາດ, ເລຂາຄະນິດແລະການປະກອບ | ການອະນຸມັດການປັບປຸງການແຕ້ມຮູບ, ອົງປະກອບທີ່ເຫມາະສົມແລະການຕັ້ງຄ່າຄະນະກໍາມະ |
ຮູບແບບເຫຼົ່ານີ້ຕັດສິນຄໍາສັ່ງສືບສວນ; ບໍ່ມີຫຼັກຖານສະແດງໂດຍຕົວຂອງມັນເອງ. ຄວາມຜິດກະທັນຫັນທີ່ມີສຽງລົບກວນ, ການໃຫ້ຄະແນນຫຼືການໂຫຼດຜິດປົກກະຕິຕ້ອງການໃຫ້ຄວາມເອົາໃຈໃສ່ໃນການບໍລິການຂອງເຄື່ອງຈັກ, ເຖິງແມ່ນວ່າເວລາເບື້ອງຕົ້ນຈະຄ້າຍຄືກັບບັນຫາຂະບວນການ.
ຢືນຢັນວ່າເມັດເຂົ້າໄປໃນສະກູຢ່າງຕໍ່ເນື່ອງ
A hopper ເຕັມບໍ່ໄດ້ກໍານົດວ່າ screw ໄດ້ຖືກປ້ອນ. ກວດເບິ່ງເຄື່ອງໂຫຼດ, ເລື່ອນປິດ, ເສັ້ນທາງວັດສະດຸ ແລະເຄື່ອງເຮັດຄວາມເຢັນໃນຄໍ. ຊອກຫາການຂັດຂວາງທີ່ກົງກັນກັບຮອບວຽນຊ້າກ່ອນທີ່ຈະປ່ຽນສ່ວນບີບອັດຫຼືສັ່ງສະກູໃຫມ່.
Asahi Kasei ຂອງຄຳແນະນຳ Asaclean ກ່ຽວກັບການສ້າງຂົວໃຫ້ອາຫານຄໍອະທິບາຍວ່າຄວາມຮ້ອນຢູ່ໃກ້ກັບເຂດຖັງຫລັງສາມາດເຮັດໃຫ້ເມັດອ່ອນລົງກ່ອນໄວອັນຄວນ. ເມັດສາມາດຕິດແລະຂັດຂວາງທາງຜ່ານ, ເຮັດໃຫ້ screw ຂາດວັດສະດຸເຖິງແມ່ນວ່າ resin ຍັງຢູ່ເທິງມັນ.
ກວດເບິ່ງສິ່ງທີ່ມີການປ່ຽນແປງໃນຟີດຂອງມັນເອງ. A ອັດຕາສ່ວນ regrind ທີ່ແຕກຕ່າງກັນ, ການປັບໄຫມຫຼາຍຫຼື particles ສະຫມໍ່າສະເຫມີສົມຄວນໄດ້ຮັບຄວາມສົນໃຈ. Celanese ໂດຍສະເພາະເຊື່ອມຕໍ່ regrind particle ຄຸນນະພາບກັບການໃຫ້ອາຫານແລະການຟື້ນຕົວບັນຫາໃນຂອງມັນຄູ່ມືການປຸງແຕ່ງ Vectra® LCP. ຄໍາແນະນໍາຂອງມັນແມ່ນວັດສະດຸສະເພາະ, ແຕ່ພວກເຂົາໃຫ້ເຫດຜົນທີ່ແນ່ນອນເພື່ອບັນທຶກສະພາບຂອງອະນຸພາກແທນທີ່ຈະເປັນພຽງແຕ່ຊື່ຂອງຢາງ.
ຖ້າການຟື້ນຕົວຫຼຸດລົງຫຼັງຈາກການປ່ຽນແປງຄືນໃຫມ່, ພວກເຮົາຈະປຽບທຽບມັນກັບຟີດອ້າງອີງທີ່ໄດ້ຮັບການອະນຸມັດກ່ອນທີ່ຈະປ່ຽນຮາດແວ. ຖ້າພຶດຕິກໍາການຟື້ນຕົວແບບເກົ່າກັບຄືນມາ, ການສືບສວນອາຫານໄດ້ຮັບຄວາມສໍາຄັນ. ຜົນໄດ້ຮັບນັ້ນເຮັດໃຫ້ໂຮງງານມີທິດທາງທີ່ດີກ່ວາການຮ້ອງຂໍໃຫ້ມີ "ສະກູໄວຂຶ້ນ."
ການອົບແຫ້ງຍັງຕ້ອງຕອບສະຫນອງຄວາມຕ້ອງການຂອງຜູ້ສະຫນອງຢາງ. ຢ່າຄິດວ່າຄວາມຊຸ່ມແມ່ນຄໍາອະທິບາຍສໍາລັບທຸກໆບັນຫາເວລາ, ຫຼືວ່າການຟື້ນຟູທີ່ຍອມຮັບໄດ້ພິສູດວ່າຢາງແຫ້ງພຽງພໍ. ຄວາມສາມາດໃນການປຸງແຕ່ງແລະຄຸນນະພາບສ່ວນສຸດທ້າຍຈໍາເປັນຕ້ອງມີການກວດສອບແຍກຕ່າງຫາກ.
ກວດເບິ່ງຄວາມໄວຕົວຈິງ, ຄວາມກົດດັນກັບຄືນໄປບ່ອນແລະອຸນຫະພູມ melt ຮ່ວມກັນ
ອ່ານ RPM ຕົວຈິງ, ບໍ່ພຽງແຕ່ຈຸດຕັ້ງ
ຖ້າຄໍາສັ່ງບໍ່ປ່ຽນແປງແຕ່ສະກູຫັນຊ້າກວ່າ, ກວດເບິ່ງຂອບເຂດຈໍາກັດການເຮັດວຽກຂອງເຄື່ອງຈັກແລະພຶດຕິກໍາການຂັບຂີ່. ຄໍາແນະນໍາເລຂາຄະນິດບໍ່ສາມາດແກ້ໄຂຊ່ອງຫວ່າງທີ່ບໍ່ໄດ້ອະທິບາຍລະຫວ່າງຄວາມໄວທີ່ຮ້ອງຂໍແລະສົ່ງ. ບັນທຶກຄວາມໄວຕົວຈິງໂດຍຜ່ານເສັ້ນເລືອດຕັນໃນການຟື້ນຟູ, ໂດຍສະເພາະບ່ອນທີ່ການຊ້າລົງເລີ່ມຕົ້ນ.
RPM ຍັງຕ້ອງການເສັ້ນຜ່າສູນກາງຂອງ screw ເພື່ອຫມາຍຄວາມວ່າຫຼາຍ. ຂອງພວກເຮົາຊ່ວງ screw moldingປະກອບມີເສັ້ນຜ່າສູນກາງຈາກ 30 ຫາ 170 ມມ. ການໂອນການຕັ້ງຄ່າຄວາມໄວການຫມຸນລະຫວ່າງເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນຈະປ່ຽນຄວາມໄວຂອງອຸປະກອນຂ້າງຄຽງຢູ່ດ້ານສະກູ.
ຄວາມໄວຮອບຂ້າງ, m/s = π × ເສັ້ນຜ່າສູນກາງ, mm × RPM ÷ 60,000
ຢູ່ທີ່ 100 RPM, ສະກູ 40 ມມມີຄວາມໄວຮອບຂ້າງປະມານ 0.209 m / s; ສະກູ 60 ມມ ຮອດປະມານ 0.314 m/s. ເຫຼົ່ານີ້ແມ່ນຕົວຢ່າງການຄິດໄລ່, ບໍ່ແມ່ນການຕັ້ງຄ່າທີ່ແນະນໍາຫຼືການຄິດໄລ່ໂດຍກົງຂອງອັດຕາການຂັດ.
ໃຊ້ຄໍາແນະນໍາການປຸງແຕ່ງລະດັບຢາງຕົວຈິງ ແລະຂໍ້ຈໍາກັດຂອງເຄື່ອງຈັກເພື່ອຕັດສິນຄວາມໄວ. ການເພີ່ມ RPM ແມ່ນເປັນປະໂຫຍດພຽງແຕ່ຖ້າເຄື່ອງຈັກສາມາດສົ່ງມັນແລະການລະລາຍຜົນໄດ້ຮັບຍັງຄົງເປັນທີ່ຍອມຮັບ.
ຊອກຫາວ່າເປັນຫຍັງຄວາມກົດດັນດ້ານຫລັງແມ່ນກໍານົດບ່ອນທີ່ມັນຢູ່
ຄວາມກົດດັນດ້ານຫຼັງຕ້ານການຖອຍຫລັງຂອງສະກູໃນລະຫວ່າງການຟື້ນຕົວແລະຜົນກະທົບຕໍ່ວິທີການວັດສະດຸຖືກເຮັດດ້ວຍພາດສະຕິກ. ຖ້າມັນຖືກເພີ່ມຂຶ້ນເພື່ອແກ້ໄຂຄວາມກັງວົນກ່ຽວກັບການປະສົມຫຼືການວັດແທກ, ການຫຼຸດຜ່ອນມັນພຽງແຕ່ເພື່ອປັບປຸງເຄື່ອງຈັບເວລາອາດຈະເຮັດໃຫ້ບັນຫາທີ່ມີຄຸນນະພາບກັບຄືນມາ. ຢືນຢັນວ່າຄວາມກົດດັນທີ່ສະແດງແມ່ນຄວາມກົດດັນຂອງໄຮໂດຼລິກຫຼືຄວາມກົດດັນສະເພາະກ່ອນທີ່ຈະປຽບທຽບເຄື່ອງຈັກ.
ການແນະນຳຄວາມກົດດັນດ້ານຫຼັງທົ່ວໄປແມ່ນບໍ່ມີປະໂຫຍດໂດຍສະເພາະ. ສໍາລັບ Vectra LCP,Celanese ກໍານົດຄວາມກົດດັນກັບຄືນໄປບ່ອນຫນ້ອຍ, 5-15 bar ສະເພາະ, ແລະເຕືອນກ່ຽວກັບການ overheating ແລະຄວາມເສຍຫາຍເສັ້ນໄຍທີ່ມີຄວາມກົດດັນຫຼາຍເກີນໄປ. ນັ້ນແມ່ນຄໍາແນະນໍາສໍາລັບ Vectra, ບໍ່ແມ່ນການຕັ້ງຄ່າເພື່ອຄັດລອກເຂົ້າໄປໃນຂະບວນການ PP, ABS ຫຼື PC.
ກວດເບິ່ງການລະລາຍກ່ອນທີ່ຈະຍອມຮັບການຕັ້ງຄ່າທີ່ໄວກວ່າ
ຈຸດຕັ້ງຂອງຖັງບໍ່ໄດ້ອະທິບາຍເຖິງສະພາບຄວາມຮ້ອນຂອງການລະລາຍຢ່າງຄົບຖ້ວນ. ປະຕິບັດຕາມຂັ້ນຕອນການວັດແທກອຸນຫະພູມລະລາຍທີ່ອະນຸມັດ, ກວດສອບເຄື່ອງເຮັດຄວາມຮ້ອນແລະລະບົບເຊັນເຊີ, ແລະສົມທຽບຄຸນນະພາບຂອງພາກສ່ວນຫຼັງຈາກການປ່ຽນແປງການຄວບຄຸມ. ໄລຍະເວລາຟື້ນຟູທີ່ສັ້ນກວ່າດ້ວຍການປ່ຽນສີ, ວັດສະດຸທີ່ບໍ່ຖືກລະລາຍ ຫຼືຄວາມສອດຄ່ອງທີ່ຕໍ່າກວ່ານັ້ນບໍ່ແມ່ນການປັບທີ່ສຳເລັດຜົນ.
ປ່ຽນຕົວແປທີ່ກ່ຽວຂ້ອງເທື່ອລະອັນ ແລະອະນຸຍາດໃຫ້ຂະບວນການຄົງຕົວ. ໄດ້ຄໍາແນະນໍາການແກ້ໄຂບັນຫາ Vectraໃຊ້ວິທີການຂັ້ນຕອນດຽວກັນນີ້. ຮັກສາການທົດລອງຢູ່ໃນປ່ອງຢ້ຽມປະຕິບັດງານທີ່ໄດ້ຮັບອະນຸມັດສໍາລັບອຸປະກອນທີ່ທ່ານດໍາເນີນການຕົວຈິງ.
ແຍກພາກສ່ວນລໍາລຽງທີ່ສວມໃສ່ອອກຈາກແຫວນກວດສອບຮົ່ວ
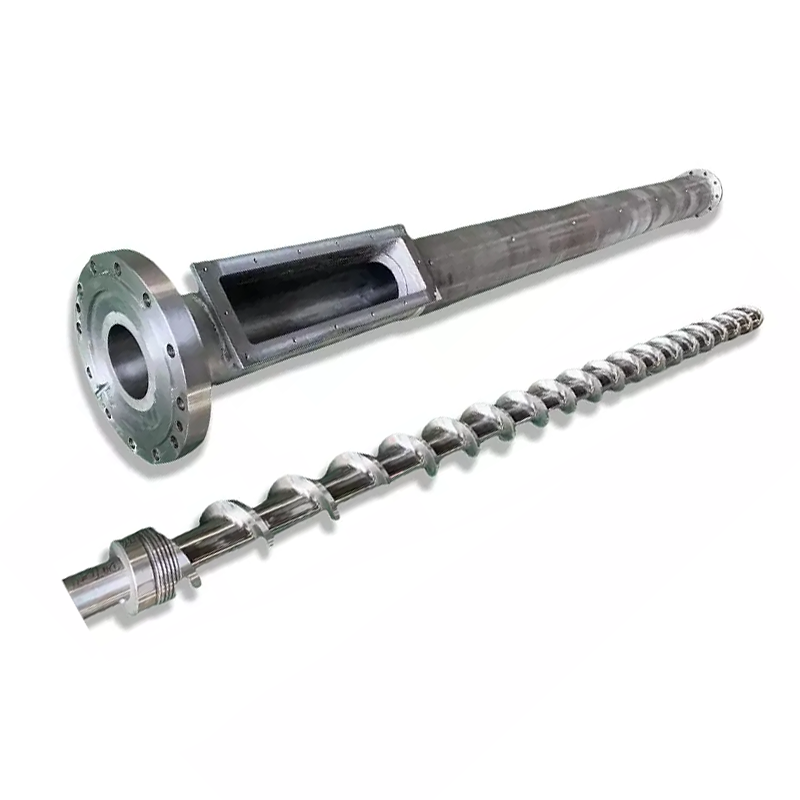
ໃນເວລາທີ່ການໃຫ້ອາຫານແລະສະພາບການເຮັດວຽກແມ່ນປຽບທຽບແຕ່ການຟື້ນຕົວຍັງຄົງຊຸດໂຊມ, ສະພາບຂອງ screw ແລະ barrel ສົມຄວນໄດ້ຮັບການກວດກາ. ວັດແທກເສັ້ນຜ່າສູນກາງຂອງການບິນນອກ ແລະທໍ່ເຈາະຢູ່ຕຳແໜ່ງທີ່ກຳນົດໄວ້ຕໍ່ກັບຮູບແຕ້ມ ຫຼື ຂີດຈຳກັດການກວດກາທີ່ກຳນົດໄວ້. ກວດເບິ່ງຄວາມເສຍຫາຍຂອງພື້ນຜິວເຊັ່ນດຽວກັນກັບຂະຫນາດ.
ການປະກອບສະກູດ້ານຫນ້າຕ້ອງການການທົດສອບທີ່ແຕກຕ່າງກັນ. ໃນລະຫວ່າງການຟື້ນຕົວ, ປ່ຽງບໍ່ກັບຄືນອະນຸຍາດໃຫ້ melt ເພື່ອກ້າວໄປຂ້າງຫນ້າ; ໃນລະຫວ່າງການສີດ, ມັນຄວນຈະປະທັບຕາກັບການໄຫຼຄືນ. ປ່ຽງຮົ່ວສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມສອດຄ່ອງຂອງການສັກຢາ, ແຕ່ວ່າບໍ່ໄດ້ກໍານົດວ່າພາກສ່ວນພາດສະຕິກຂອງ screw ໄດ້ຫມົດໄປ.


ຖ້ານ້ຳໜັກເບາະ ຫຼື ນ້ຳໜັກຂອງລູກປືນແຕກຕ່າງກັນ, ໃຫ້ລວມເອົາການທົດສອບການບໍ່ກັບຄືນ-ວາວຂອງຜູ້ຜະລິດເຄື່ອງຈັກໃນການສືບສວນ. ຂອງພວກເຮົາຄູ່ມືການເລືອກປາຍ screwກວມເອົາວົງແຫວນ, ບ່ອນນັ່ງແລະຂະຫນາດການຫາຄູ່ໃນລາຍລະອຽດເພີ່ມເຕີມ.
ພວກເຮົາຈະບໍ່ອະນຸຍາດໃຫ້ມີການທົດແທນສະກູແລະຖັງທີ່ສົມບູນໃນການຈັບເວລາຊ້າຢ່າງດຽວ. ໃນທາງກົງກັນຂ້າມ, ສະກູໃຫມ່ບໍ່ຄວນເຂົ້າໄປໃນຖັງທີ່ສວມໃສ່ໂດຍບໍ່ໄດ້ກວດເບິ່ງຄວາມສອດຄ່ອງຂອງຜົນໄດ້ຮັບ. ຂໍໃຫ້ມີບົດລາຍງານຂະຫນາດທີ່ກໍານົດຕໍາແຫນ່ງການວັດແທກແລະຂໍ້ຈໍາກັດການສວມໃສ່ເພື່ອບັນລຸຄໍາແນະນໍາ.
ເມື່ອໃດທີ່ການອອກແບບສະກູທີ່ແຕກຕ່າງກັນເຮັດໃຫ້ຄວາມຮູ້ສຶກ?
ການທົບທວນຄືນການອອກແບບຈະເປັນປະໂຫຍດໃນເວລາທີ່ເລຂາຄະນິດໃນປະຈຸບັນບໍ່ສາມາດຕອບສະຫນອງຫນ້າທີ່ທີ່ກໍານົດໄວ້ພາຍໃນເງື່ອນໄຂການດໍາເນີນງານທີ່ຍອມຮັບໄດ້. ນີ້ອາດຈະປະຕິບັດຕາມການປ່ຽນແປງຂອງຢາງ, ຄວາມຕ້ອງການການສັກຢາທີ່ໃຫຍ່ກວ່າຫຼືປ່ອງຢ້ຽມການຟື້ນຕົວທີ່ສັ້ນກວ່າ. ຮັກສາມັນແຍກຕ່າງຫາກຈາກການຟື້ນຟູຂະບວນການທີ່ປະສົບຜົນສໍາເລັດໃນເມື່ອກ່ອນທີ່ພຽງແຕ່ຊຸດໂຊມລົງ.
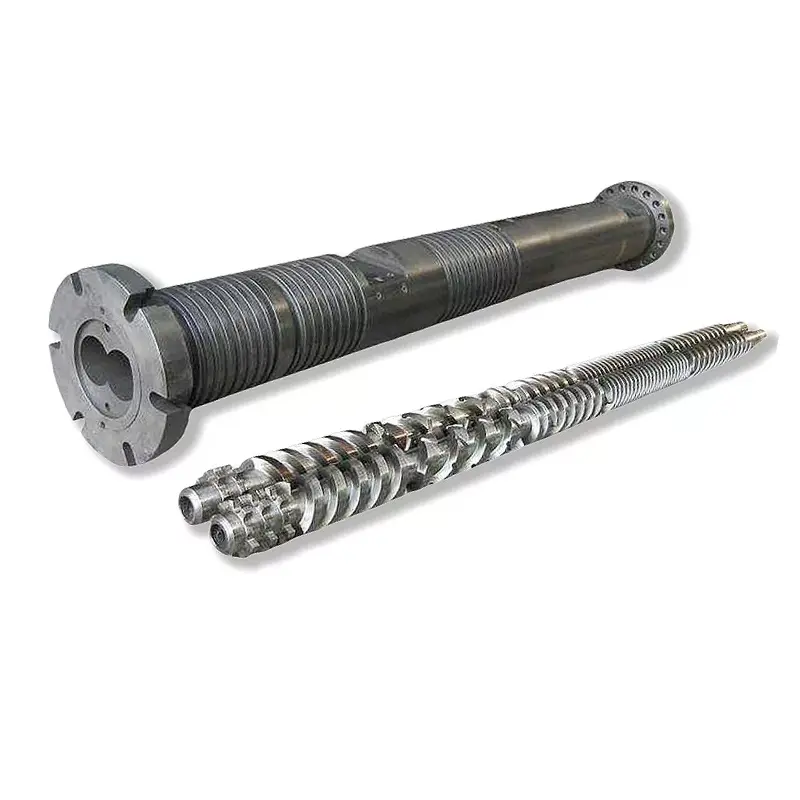
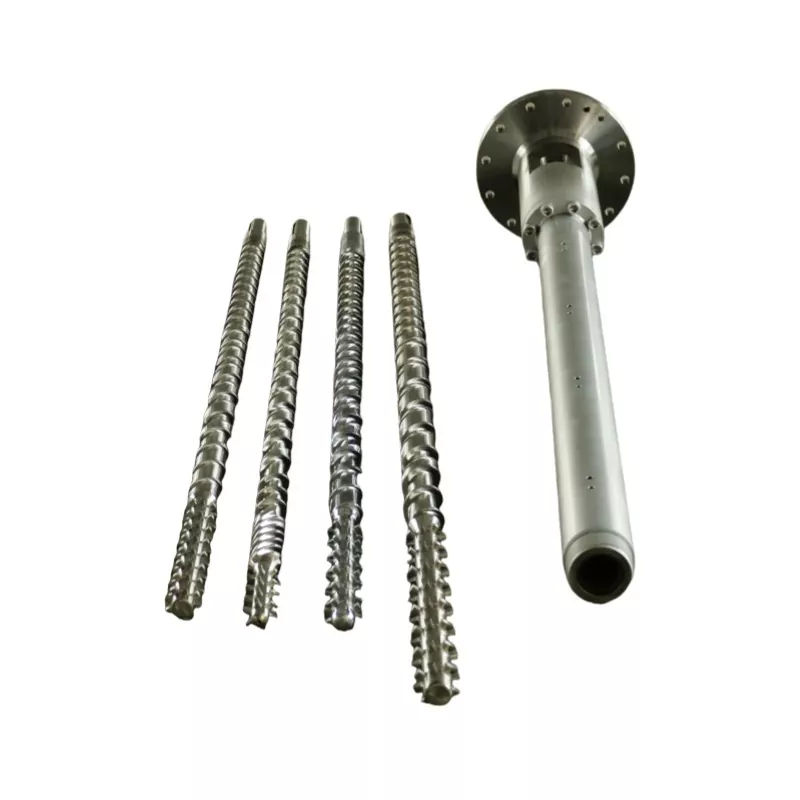
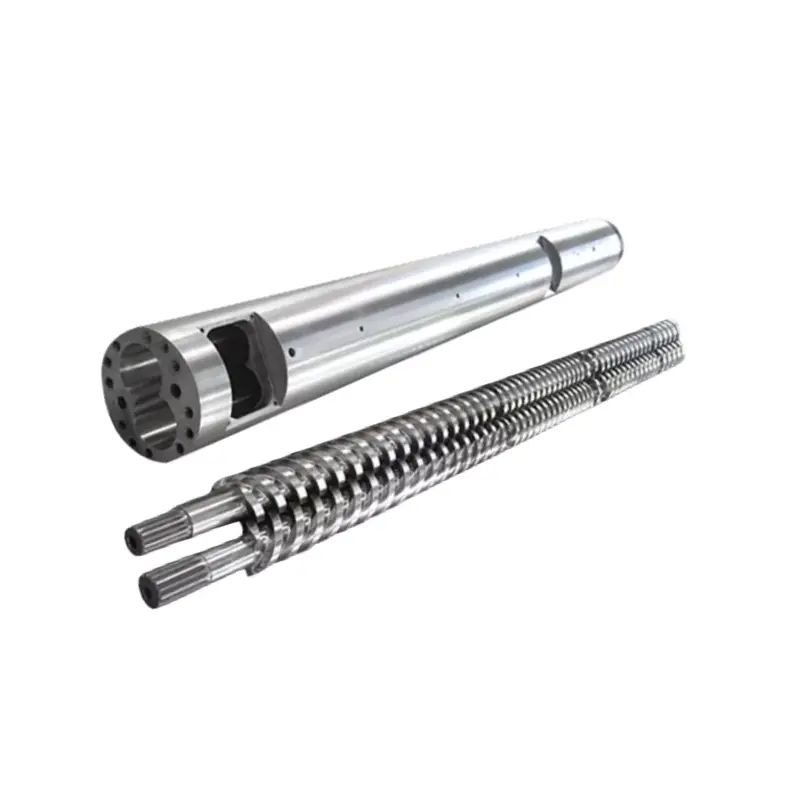
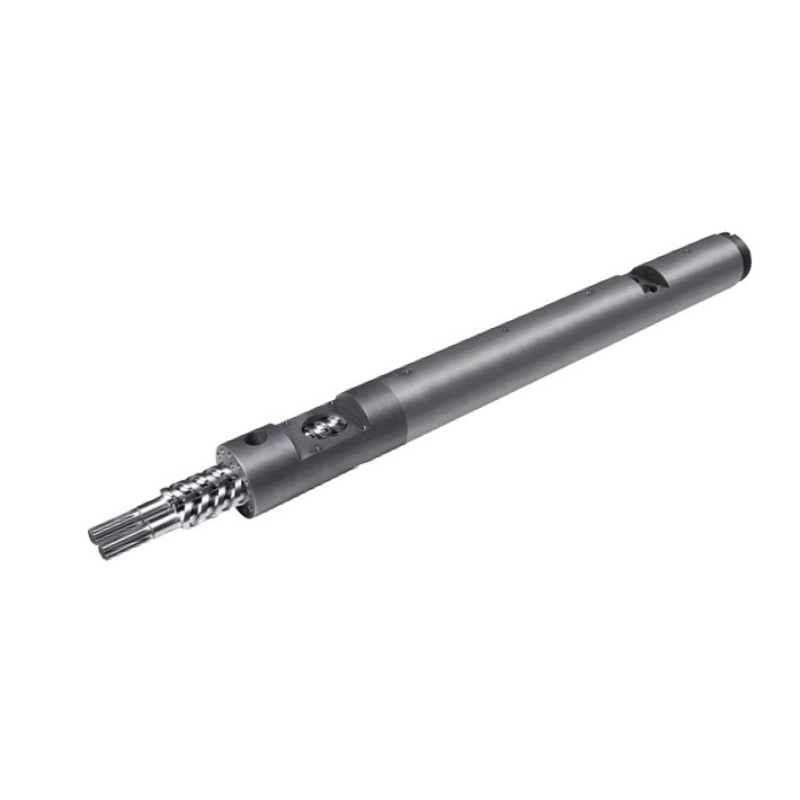
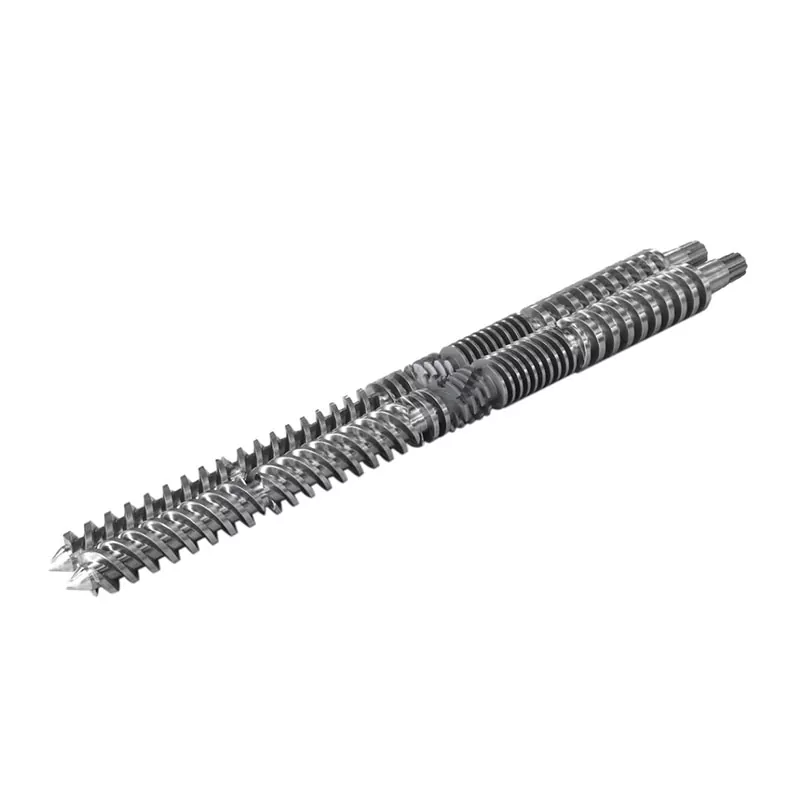
ຄອບຄົວຜະລິດຕະພັນສະກູສອງສີຂອງພວກເຮົາສະແດງໃຫ້ເຫັນທາງເລືອກການອອກແບບທີ່ກ່ຽວຂ້ອງ:
| ການອອກແບບ Nanhaiya | ພາກສ່ວນການບີບອັດ | ພວກເຮົາຈະໃຊ້ມັນແນວໃດໃນການທົບທວນ |
|---|---|---|
| ສະກູສີດແມ່ພິມຄ່ອຍໆ | ໂດຍປົກກະຕິ 40%-60% ຂອງຄວາມຍາວສະກູທັງຫມົດ, ປະມານ 50% ໃນລາຍລະອຽດຂອງຜະລິດຕະພັນ | ຍາວ, ຄ່ອຍໆຫຼຸດລົງໃນຄວາມເລິກຂອງຊ່ອງສໍາລັບຫນ້າທີ່ທີ່ຕ້ອງການ plasticization ຄວບຄຸມ. ປະເມີນຜົນຂອງຢາງທີ່ແນ່ນອນ, ການສັກຢາແລະພຶດຕິກໍາຄວາມຮ້ອນ. |
| ໝວກສີດແມ່ພິມ(ການອອກແບບການບີບອັດກະທັນຫັນ) | ປະມານ 5%-15% ຂອງຄວາມຍາວທັງຫມົດຂອງ screw | ການຫັນປ່ຽນທີ່ສັ້ນກວ່າດ້ວຍການຫຼຸດຄວາມເລິກຂອງຊ່ອງລົງ. ປະເມີນຫນ້າທີ່ການລະລາຍແລະຄວາມເປັນເອກະພາບຂອງຄວາມຮ້ອນກ່ອນທີ່ຈະເລືອກມັນເພື່ອແກ້ໄຂຂໍ້ຈໍາກັດດ້ານຄວາມສາມາດ. |
ການອອກແບບຄ່ອຍໆຂອງພວກເຮົາກວມເອົາຄໍາຮ້ອງສະຫມັກລວມທັງ PS, PC ແລະ ABS; ຄອບຄົວການບີບອັດກະທັນຫັນປະກອບມີຄໍາຮ້ອງສະຫມັກເຊັ່ນ PE ແລະ PP. ເສັ້ນທາງຜະລິດຕະພັນເຫຼົ່ານີ້ຊ່ວຍເລີ່ມຕົ້ນການສົນທະນາ. ພວກມັນບໍ່ທົດແທນການກວດກາລະດັບ resin ແລະເຄື່ອງຈັກ, ໂດຍສະເພາະກັບ fillers, regrind ຫຼືຂໍ້ກໍານົດຄຸນນະພາບທີ່ຕ້ອງການ.

ການປິ່ນປົວພື້ນຜິວທີ່ຢູ່ສວມໃສ່, ບໍ່ແມ່ນຄໍອາຫານທີ່ຖືກບລັອກ
ທັງສອງຄອບຄົວຜະລິດຕະພັນໃຊ້ເຫຼັກ 38CrMoAlA. ຂໍ້ມູນຈໍາເພາະຂອງຜະລິດຕະພັນຂອງພວກເຂົາປະກອບມີທາງເລືອກການປິ່ນປົວດັ່ງຕໍ່ໄປນີ້, ເຊິ່ງຢູ່ໃນການສົນທະນາການທົດແທນໃນເວລາທີ່ການກວດສອບກໍານົດການສວມໃສ່:
| ຊັບສິນ | ມູນຄ່າລາຍລະອຽດຂອງຜະລິດຕະພັນ | ມັນຫມາຍຄວາມວ່າແນວໃດສໍາລັບການສອບຖາມ |
|---|---|---|
| ຄວາມແຂງຂອງ nitriding | HV900-1100 | ລະບຸພື້ນຜິວທີ່ໄດ້ຮັບການປິ່ນປົວ ແລະຄວາມຕ້ອງການກວດກາ. |
| ຄວາມເລິກຂອງ nitriding | 0.5-0.8 ມມ | ກໍານົດການປິ່ນປົວທີ່ເລືອກ; ບໍ່ໄດ້ສົມມຸດອາຍຸການບໍລິການຈາກຄວາມເລິກຢ່າງດຽວ. |
| ຄວາມແຂງຂອງໂລຫະປະສົມ Nickel-tungsten | HRC55-62 | ທົບທວນຄືນໂລຫະປະສົມດ້ວຍຢາງຕົວຈິງ, ຕົວຕື່ມ ແລະຮູບແບບສວມໃສ່. |
| ຄວາມເລິກຂອງຊັ້ນໂລຫະປະສົມ | 0.8-2.0 ມມ | ກໍານົດພື້ນທີ່ເສີມໃນຂໍ້ກໍານົດອົງປະກອບທີ່ໄດ້ຕົກລົງ. |
ຂອງພວກເຮົາລາຍລະອຽດຜະລິດຕະພັນ screw ຄ່ອຍໆອະທິບາຍການເສີມສ້າງພື້ນທີ່ທີ່ມີຄວາມສ່ຽງດ້ວຍໂລຫະປະສົມ nickel-tungsten. ຈາກທັດສະນະຂອງໂຮງງານ, ພວກເຮົາຕ້ອງການການປົກປ້ອງທີ່ສະເຫນີໃຫ້ສອດຄ່ອງກັບການສວມໃສ່ທີ່ວັດແທກ. ພື້ນຜິວທີ່ມີລາຄາແພງກວ່າບໍ່ໄດ້ສ້ອມແປງການໃຫ້ອາຫານທີ່ບໍ່ພຽງພໍຫຼືກໍານົດວ່າເລຂາຄະນິດສະກູເຫມາະສົມກັບຢາງ.


ຫັນການບົ່ງມະຕິໄປສູ່ການປະຕິບັດສະເພາະ
ຮັກສາຄໍາແນະນໍາໃຫ້ແຄບເທົ່າທີ່ຫຼັກຖານອະນຸຍາດໃຫ້. ການຂັດຂວາງຟີດຮຽກຮ້ອງໃຫ້ການແກ້ໄຂລະບົບອາຫານ. ຄຳສັ່ງຄວາມໄວທີ່ເຄື່ອງບໍ່ສາມາດຮັກສາການໂທຫາການກວດກາເຄື່ອງໄດ້. ການຮົ່ວໄຫຼຂອງວາວທີ່ຖືກຢືນຢັນຮຽກຮ້ອງໃຫ້ມີການປະເມີນປ່ຽງແລະການໂຕ້ຕອບ. ສະກູທີ່ວັດແທກຫຼືການສວມໃສ່ຖັງສະຫນັບສະຫນູນການທົດແທນອົງປະກອບຫຼືການປະເມີນຜົນການປັບປຸງທີ່ມີຄຸນວຸດທິ.
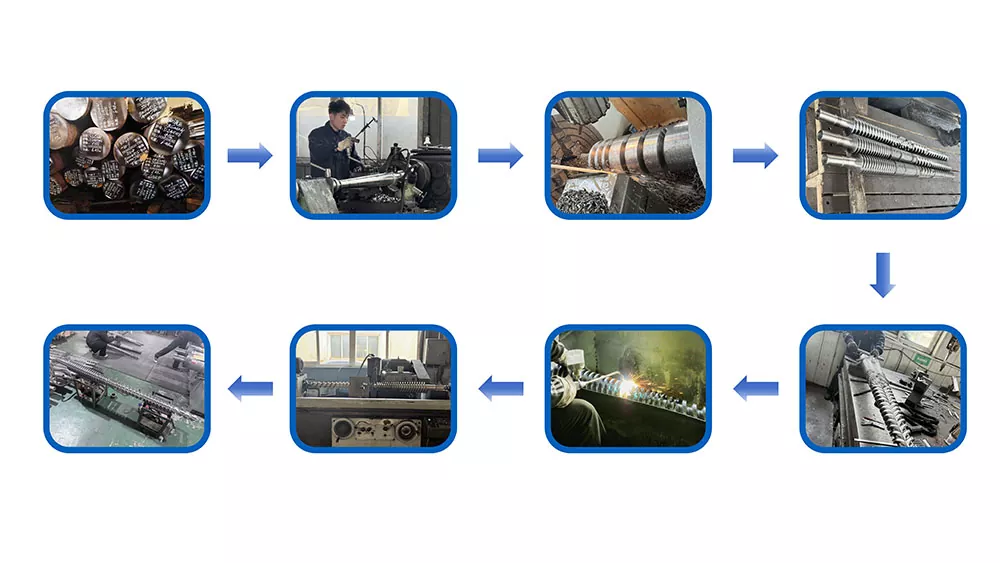
ຖ້າການປະກອບຢູ່ໃນສະພາບທີ່ຍອມຮັບໄດ້ແຕ່ຫນ້າທີ່ການຜະລິດໃຫມ່ເກີນຄວາມສາມາດໃນການປະຕິບັດຂອງພາດສະຕິກ, ສົ່ງບົດສະຫຼຸບການອອກແບບ. Nanhaiya ສະຫນອງການອອກແບບ screw custom, ເຄື່ອງຈັກແລະການເຊື່ອມໂລຫະສີດ. ຂອງພວກເຮົາອຸປະກອນການຜະລິດປະກອບມີເຄື່ອງກຶງ CNC ສໍາລັບ workpieces ຍາວເຖິງ 6 ແມັດແລະເຄື່ອງຈັກຫ້າແກນສໍາລັບການບິນສະລັບສັບຊ້ອນແລະໂຄງສ້າງ flange.

ສົ່ງບັນທຶກທີ່ອະທິບາຍບັນຫາ
- ຜູ້ຜະລິດເຄື່ອງຈັກແລະແບບຈໍາລອງ, ເສັ້ນຜ່າສູນກາງສະກູ, ການແຕ້ມຮູບປະກອບແລະລາຍລະອຽດຂອງປາຍ screw.
- Resin grade, ການໂຫຼດ filler, ອັດຕາສ່ວນ regrind ແລະສະພາບ particle.
- ເວລາຟື້ນຟູໂດຍຮອບວຽນ, RPM ຕົວຈິງແລະຄໍາສັ່ງ, ຄວາມກົດດັນກັບຄືນໄປບ່ອນທີ່ມີພື້ນຖານຄວາມກົດດັນຂອງມັນ, ແລະບັນທຶກການໂຫຼດຫຼືປຸກ.
- ການຕັ້ງຄ່າການສັກຢາ, ເບາະ, ສ່ວນແລະນ້ໍາຫນັກຕົວແລ່ນ, ບັນທຶກອຸນຫະພູມແລະປ່ອງຢ້ຽມການຟື້ນຕົວທີ່ມີຢູ່.
- ການປ່ຽນແປງທີ່ທົດສອບແລ້ວ, ຜົນກະທົບຂອງເຂົາເຈົ້າກ່ຽວກັບຄຸນນະພາບສ່ວນ, ແລະລາຍງານການສວມໃສ່ມິຕິລະດັບໃດຫນຶ່ງ.
ສໍາລັບຄະນະກໍາມະ, ຕົກລົງເຫັນດີກ່ຽວກັບຢາງ, ການສັກຢາ, ປ່ອງຢ້ຽມປະຕິບັດງານແລະຄຸນນະພາບສ່ວນທີ່ຍອມຮັບ. ຈາກນັ້ນສົມທຽບການຟື້ນຕົວຄືນ ແລະເວລາຮອບວຽນທັງໝົດຕົວຈິງ. ການທົດສອບການແຍກສຕິກທີ່ໄວກວ່ານັ້ນບໍ່ພຽງພໍ ຖ້າແມ່ພິມການຜະລິດຍັງລໍຖ້າຢູ່ ຫຼື ພາກສ່ວນຕ່າງໆບໍ່ໄດ້ກວດກາ.

ຕ້ອງການຂໍ້ສະເຫນີຂອງ screw ຫຼື barrel ສໍາລັບຂໍ້ຈໍາກັດການຟື້ນຕົວທີ່ຖືກຢືນຢັນ?
ສົ່ງ Nanhaiya ການແຕ້ມຮູບແລະບັນທຶກການດໍາເນີນງານ, ລວມທັງສິ່ງທີ່ມີການປ່ຽນແປງແລະສິ່ງທີ່ສາຍຂອງທ່ານຕ້ອງການເພື່ອບັນລຸ. ບອກພວກເຮົາວ່າທ່ານກໍາລັງຟື້ນຟູຫນ້າທີ່ເດີມຫຼືກະກຽມສໍາລັບຄວາມຕ້ອງການວັດສະດຸຫຼືວົງຈອນທີ່ແຕກຕ່າງກັນ.
ສົ່ງຂໍ້ມູນການແຕ້ມ ແລະຂະບວນການຂອງທ່ານເບິ່ງ screws moldingສົນທະນາກ່ຽວກັບ WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
ອີເມວ:info@nhyscrew.com
ໂທລະສັບ:+86-13505809643| ມືຖື:+86-13587082002
ຕັນ C, ເລກ 2 ພາກຕາເວັນຕົກ, ຖະໜົນ Xingzhou, ເມືອງ Dinghai, ເມືອງ Zhoushan, ແຂວງ Zhejiang, ຈີນ.
ຕິດຕໍ່ Nanhaiya
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ເວລາຟື້ນຟູສະກູສີດແມ່ພິມປົກກະຕິແມ່ນຫຍັງ?
ບໍ່ມີຕົວເລກທົ່ວໄປ. ເວລາຟື້ນຟູແມ່ນຂຶ້ນກັບຢາງ, ຄວາມຕ້ອງການການສັກຢາ, ເລຂາຄະນິດສະກູ, ຄວາມສາມາດຂອງເຄື່ອງຈັກແລະການຕັ້ງຄ່າການດໍາເນີນງານ. ປຽບທຽບມັນກັບເວລາທີ່ມີຢູ່ໃນລໍາດັບເຄື່ອງຈັກຕົວຈິງແລະມີການດໍາເນີນການອ້າງອິງທີ່ຫມັ້ນຄົງໂດຍໃຊ້ວັດສະດຸດຽວກັນແລະການສັກຢາ.
ການຟື້ນຕົວຂອງສະກູທີ່ໄວກວ່ານັ້ນເຮັດໃຫ້ເວລາຮອບວຽນສັ້ນລົງສະເໝີບໍ?
ບໍ່. ມັນເຮັດໃຫ້ວົງຈອນສັ້ນລົງພຽງແຕ່ເມື່ອການຟື້ນຕົວທີ່ຍັງບໍ່ທັນສຳເລັດແມ່ນຊັກຊ້າການດຳເນີນການຂອງເຄື່ອງຈັກຕໍ່ໄປທີ່ອະນຸຍາດ. ຖ້າການກູ້ຂໍ້ມູນສຳເລັດແລ້ວພາຍໃນປ່ອງຢ້ຽມທັບຊ້ອນທີ່ມີຢູ່, ການເຮັດໃຫ້ມັນໄວຂຶ້ນອາດເຮັດໃຫ້ເວລາຮອບວຽນທັງໝົດບໍ່ປ່ຽນແປງ.
ເປັນຫຍັງສະກູຈຶ່ງໝຸນແຕ່ຖອຍຫຼັງຊ້າຫຼາຍ?
ກວດເບິ່ງວ່າ resin ມາຮອດສະກູ, ຄວາມກົດດັນດ້ານຫລັງມີການປ່ຽນແປງ, ແລະຄວາມໄວຂອງ screw ຕົວຈິງກົງກັບຄໍາສັ່ງ. ການເຊື່ອມສານອາຫານ, ຄວາມບໍ່ສອດຄ່ອງກັນ, ສະພາບຂະບວນການ ແລະອົງປະກອບທີ່ສວມໃສ່ແມ່ນສາມາດກວດສອບໄດ້. ການຫມຸນຢ່າງດຽວບໍ່ໄດ້ພິສູດວ່າສະກູກໍາລັງຖ່າຍທອດວັດສະດຸພຽງພໍ.
ຂ້ອຍຄວນເພີ່ມ RPM ເພື່ອແກ້ໄຂການຟື້ນຕົວຊ້າບໍ?
ພຽງແຕ່ຫຼັງຈາກການກວດສອບການໃຫ້ອາຫານ, ຄວາມໄວຕົວຈິງ, ຄວາມກົດດັນກັບຄືນໄປບ່ອນແລະຂອບເຂດຈໍາກັດການປຸງແຕ່ງຂອງຢາງ. ຕັດສິນການປ່ຽນແປງໂດຍຄຸນນະພາບການລະລາຍ, ອຸນຫະພູມການລະລາຍຕົວຈິງແລະການເຮັດເລື້ມຄືນເຊັ່ນດຽວກັນກັບເວລາການຟື້ນຕົວ. ຢ່າໃຊ້ຄວາມໄວຫຼາຍເພື່ອປິດບັງບັນຫາການໃຫ້ອາຫານທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂ ຫຼືການສວມໃສ່.
ແຫວນທີ່ຮົ່ວໄດ້ພິສູດວ່າສະກູທັງຫມົດຖືກສວມບໍ?
ບໍ່. ການປະທັບຕາຂອງວົງແຫວນ ແລະ ລໍາລຽງສະກູ-ຖັງແມ່ນຫນ້າທີ່ແຕກຕ່າງກັນ. ສືບສວນການປ່ຽນແປງຂອງເບາະ ຫຼື ນ້ຳໜັກຍິງດ້ວຍການທົດສອບວາວຂອງຜູ້ຜະລິດເຄື່ອງ, ແລະໃຊ້ການກວດກາຕາມຂະໜາດເພື່ອສ້າງສະກູ ແລະ ຖັງໃສ່.
Nanhaiya ຕ້ອງການຫຍັງເພື່ອປະເມີນການທົດແທນ?
ສົ່ງຕົວແບບເຄື່ອງ, ເສັ້ນຜ່າສູນກາງຂອງສະກູແລະການແຕ້ມຮູບ, ເກຣດ resin ແລະ filler, ລາຍລະອຽດ regrind, ການບັນທຶກການຟື້ນຕົວຕົວຈິງ, ຄວາມໄວ screw ແລະການຕັ້ງຄ່າຄວາມກົດດັນກັບຄືນໄປບ່ອນ, ບັນທຶກອຸນຫະພູມ, ແລະການວັດແທກການສວມໃສ່. ລວມເອົາຮອບວຽນທີ່ຕ້ອງການແລະເງື່ອນໄຂຄຸນນະພາບສ່ວນຫນຶ່ງເພື່ອໃຫ້ການທົດແທນມີວຽກທີ່ກໍານົດໄວ້.
ສືບຕໍ່ກັບການສີດແມ່ພິມ screw barrel ຄູ່ມືການຄັດເລືອກ, ຫຼືກວດກາເບິ່ງscrew tip ແລະ check-ring ການທົດແທນການກວດສອບຖ້າຫຼັກຖານຊີ້ໃຫ້ເຫັນເຖິງການຊຸມນຸມດ້ານຫນ້າ.