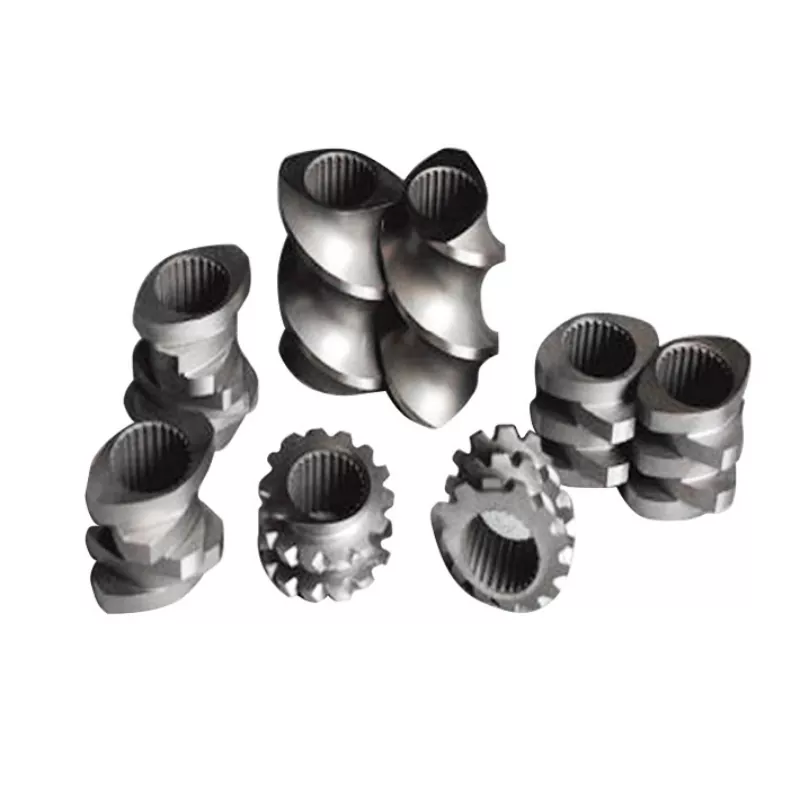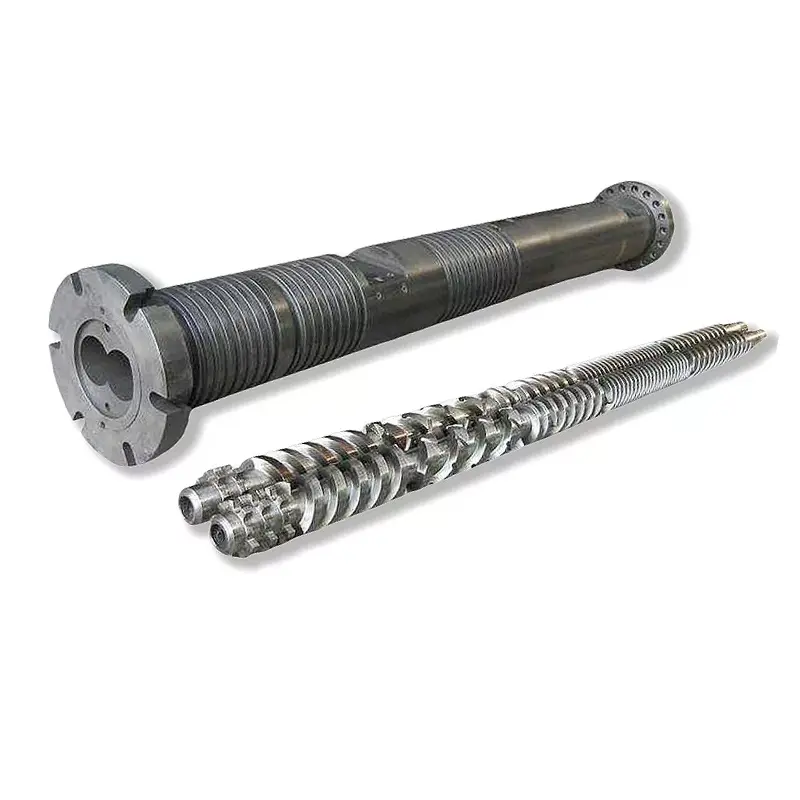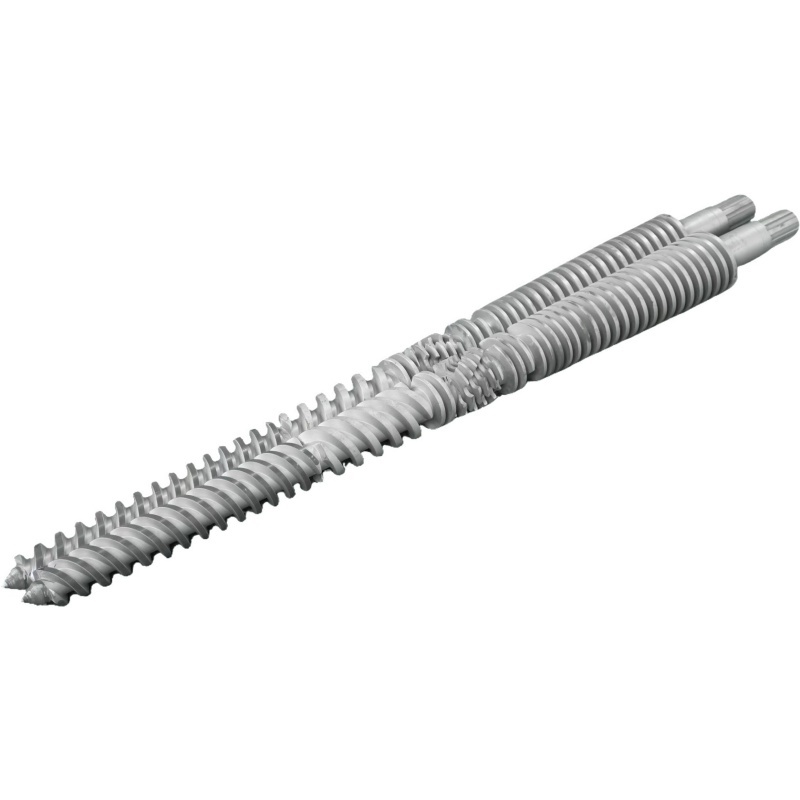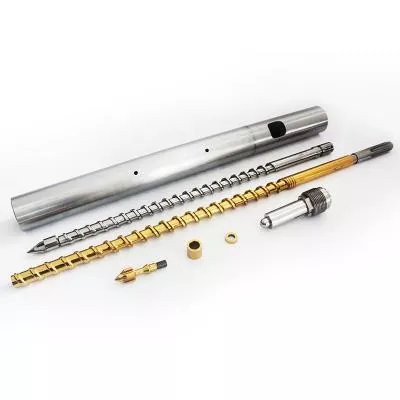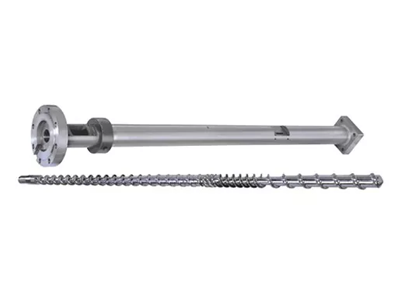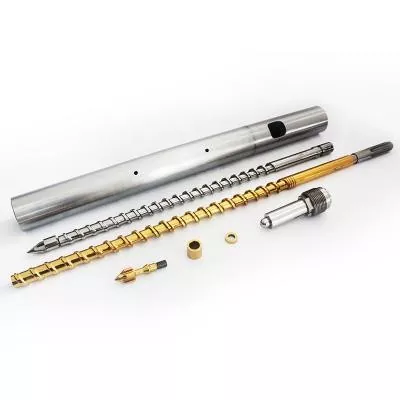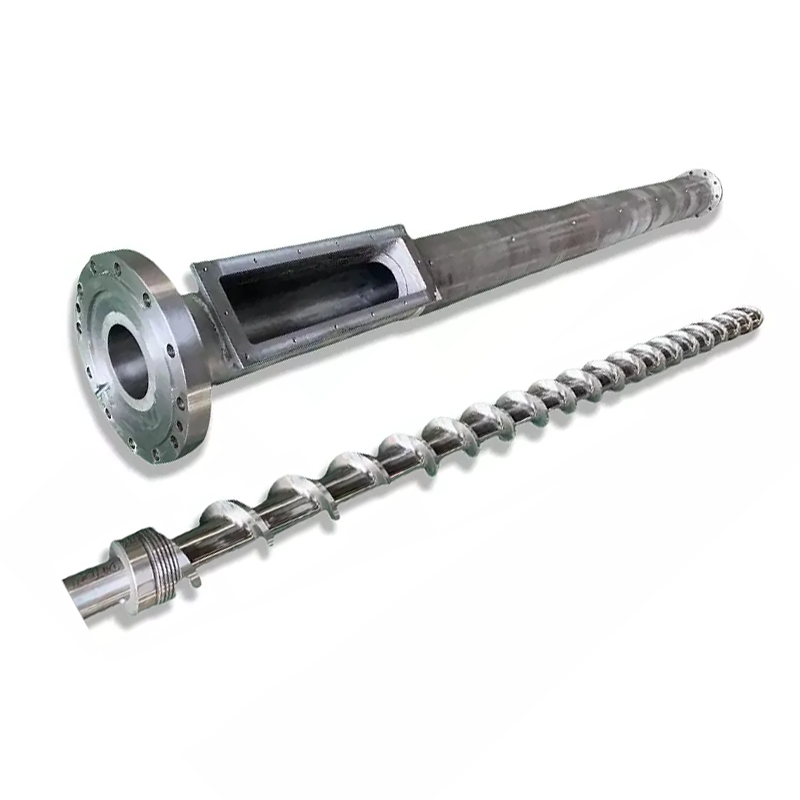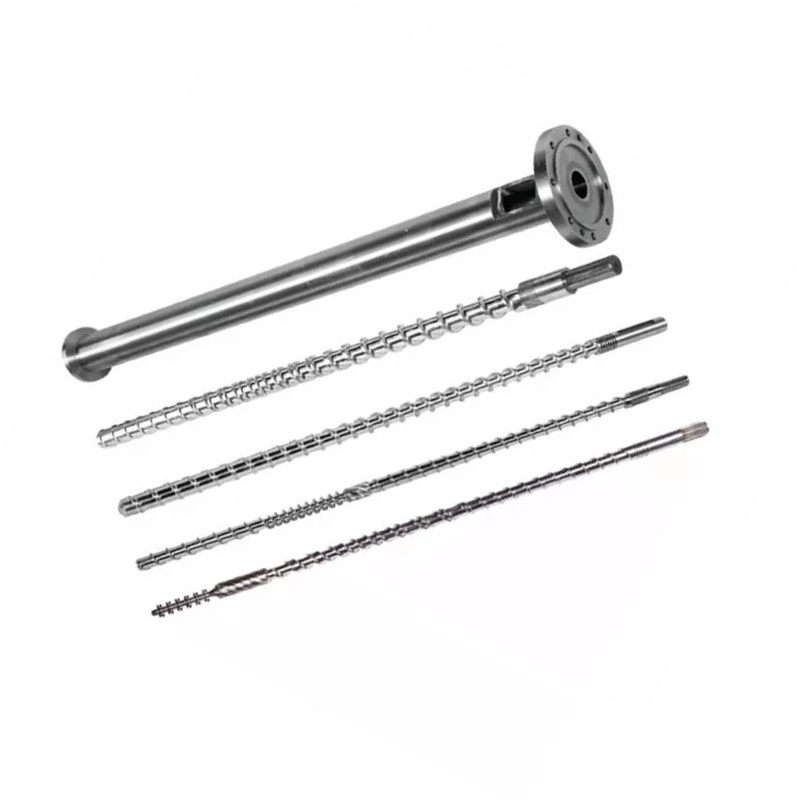
ຂອງເຈົ້າການສີດ molding screw barrelຕັດສິນໃຈຄຸນນະພາບ melt, ຄວາມສອດຄ່ອງຂອງການສັກຢາ, ແລະເວລາຮອບວຽນ. ຂ້າງລຸ່ມນີ້: ວິທີການເລືອກເລຂາຄະນິດແລະການປິ່ນປົວດ້ານສໍາລັບຢາງຂອງທ່ານ, ວິທີການຮັກສາຊຸດ, ແລະວິທີການຕິດຕາມຄວາມບົກພ່ອງກັບຄືນໄປບ່ອນສະກູ, ຖັງ, ຫຼືວົງການກວດກາແທນທີ່ຈະແລ່ນຜ່ານການຕັ້ງຄ່າເຄື່ອງຈັກ. ສະກູສີດ nitrided 38CrMoAlA ຂອງພວກເຮົາມີຊັ້ນ nitrided 0.5–0.8 mm ຢູ່ທີ່ 950–1050 HV, ເຫມາະກັບ PE, PP, PS, ແລະ ABS, ແລະຈັບເສັ້ນໄຍແກ້ວໄດ້ເຖິງ 30%. ທີ່ຜ່ານມາ, ຫຼືກ່ຽວກັບຢາງທີ່ກັດກ່ອນ, ເຈາະຕ້ອງການສີດໂລຫະປະສົມແຂງເຖິງ 62 HRC. ຖ້າຜົນຜະລິດຫຼຸດລົງແລະຮອບວຽນຍາວ, ອ່ານຕາຕະລາງການແກ້ໄຂບັນຫາກ່ອນທີ່ຈະແຕະຈຸດອື່ນ.

Screw Barrel Injection Molding ແມ່ນຫຍັງ?
ສະກູແລະຖັງປະກອບເປັນຫນ່ວຍບໍລິການ plasticizing ຂອງເຄື່ອງແມ່ພິມສີດ. ຮ່ວມກັນ, ເຂົາເຈົ້າເອົາເມັດແຂງຈາກ hopper, melt ໃຫ້ເຂົາເຈົ້າ, ປົນໃຫ້ເຂົາເຈົ້າເຂົ້າໄປໃນລະລາຍເປັນເອກະພາບ, ວັດແທກການສັກຢາທີ່ແນ່ນອນ, ແລະສີດເຂົ້າໄປໃນ mold ໄດ້. ທຸກພາກສ່ວນທີ່ເຄື່ອງຂອງເຈົ້າຜະລິດຈະຜ່ານຄູ່ນີ້.
Molders ແທນ nozzles, tune molds, ແລະປັບອຸນຫະພູມສໍາລັບອາທິດກ່ອນທີ່ຈະເບິ່ງຫນ່ວຍບໍລິການ plasticizing. ຄໍາສັ່ງນັ້ນແມ່ນຍ້ອນຫຼັງ. ເມື່ອສະກູຫຼືຖັງໃສ່, ບໍ່ມີຈຸດຕັ້ງຢູ່ໃນຕົວຄວບຄຸມນໍາເອົາຂະບວນການກັບຄືນມາ.
ບົດບາດຂອງ Screw ໃນ Plasticization
ສະກູເຮັດການລະລາຍສ່ວນໃຫຍ່, ແລະບໍ່ແມ່ນກັບແຖບເຄື່ອງເຮັດຄວາມຮ້ອນ. ຄວາມຮ້ອນຂອງຖັງປະກອບສ່ວນ, ແຕ່ກົນໄກການ melting ເດັ່ນແມ່ນຄວາມຮ້ອນ shear: ສະກູຈະລາກໂພລີເມີມາຕ້ານກັບຝາຖັງທີ່ຮ້ອນ, ແລະການເສຍສະລະຈະເຮັດໃຫ້ເກີດຄວາມຮ້ອນພາຍໃນວັດສະດຸເອງ. ນັ້ນແມ່ນເຫດຜົນທີ່ວ່າເລຂາຄະນິດຂອງສະກູປ່ຽນອຸນຫະພູມ melt ເຖິງແມ່ນວ່າໃນເວລາທີ່ຈຸດຕັ້ງຂອງທ່ານບໍ່ເຄື່ອນ.
ສະກູຍັງວັດແທກການສັກຢາ. ມັນ rotates ກັບ plasticize, retracts ເປັນ melt ເກັບຢູ່ທາງຫນ້າຂອງປາຍ, ຫຼັງຈາກນັ້ນຢຸດເຊົາ. ໄລຍະຫ່າງທີ່ມັນຖືກຖອດອອກແມ່ນຂະຫນາດການສັກຢາຂອງເຈົ້າ. ການລະລາຍໃດໆກໍຕາມທີ່ຮົ່ວໄຫຼຍ້ອນຫຼັງຖ້ຽວບິນ ຫຼືຜ່ານວົງແຫວນກວດສອບນັ້ນເຮັດໃຫ້ການວັດແທກນັ້ນເສຍຫາຍ.
ສຸດທ້າຍ, screw ສັກຢາ. ມັນຢຸດ rotating ແລະຂັບລົດໄປຂ້າງຫນ້າຄ້າຍຄື plunger, ບັງຄັບໃຫ້ melt ຜ່ານ nozzle ໄດ້. ພາລະບົດບາດຄູ່ນີ້, rotating ແລະ reciprocating, ແຍກ screw ການສີດອອກຈາກ screw extrusion.
ບົດບາດຂອງຖັງໃນການຖ່າຍທອດຄວາມຮ້ອນແລະການບັນຈຸ
ຖັງແມ່ນເຮືອທີ່ມີຄວາມກົດດັນທີ່ມີຄວາມແມ່ນຍໍາທີ່ມີທໍ່ລະບາຍຄວາມຮ້ອນ. ມັນປະກອບດ້ວຍຄວາມກົດດັນສີດ, ໂອນຄວາມຮ້ອນຈາກແຖບເຂົ້າໄປໃນໂພລີເມີ, ແລະສະຫນອງຝາແຂງທີ່ສະກູຕັດວັດສະດຸຕໍ່ຕ້ານ.
ເຈາະຂອງມັນຕ້ອງຢູ່ຮອບ, ຕັ້ງຊື່, ແລະມີຄວາມແຫນ້ນຫນາ. ເມື່ອເຈາະໃສ່ເກີນຂະໜາດ, ການເກັບກູ້ລະຫວ່າງສະກູບິນ ແລະຝາຖັງຈະເຕີບໂຕຂຶ້ນ. Melt ຫຼັງຈາກນັ້ນຮົ່ວໄຫລຄືນຫຼັງໃນຖ້ຽວບິນແທນທີ່ຈະກ້າວໄປຂ້າງຫນ້າ, ແລະອັດຕາການໃສ່ພາດສະຕິກຫຼຸດລົງ.
ການໃຫ້ຄວາມຮ້ອນຖັງຖືກແບ່ງເຂດ, ປົກກະຕິແລ້ວອາຫານ, ການບີບອັດ, ແລະການວັດແທກ, ແຕ່ລະຄົນມີຕົວຄວບຄຸມແລະ thermocouple ຂອງຕົນເອງ. The thermocouple drifted ໃນເຂດຫນຶ່ງສາມາດແຕ່ງກິນວັດສະດຸສໍາລັບເດືອນໃນຂະນະທີ່ຈໍສະແດງຜົນອ່ານໄດ້ປົກກະຕິ.
Screw ແລະ Barrel ເຮັດວຽກຮ່ວມກັນເປັນລະບົບແນວໃດ
ສອງພາກສ່ວນປະຕິບັດເປັນຄູ່ທີ່ຈັບຄູ່, ແລະຕົວເລກທີ່ອະທິບາຍຄູ່ແມ່ນການເກັບກູ້ radial: ເຄິ່ງຫນຶ່ງຂອງຄວາມແຕກຕ່າງລະຫວ່າງເສັ້ນຜ່າສູນກາງເຈາະ barrel ແລະເສັ້ນຜ່າສູນກາງການບິນ screw.
ການເກັບກູ້ແມ່ນຂະຫນາດນ້ອຍໂດຍການອອກແບບ. ກົດລະບຽບອຸດສາຫະກໍາຂອງຫົວໂປ້ສໍາລັບຊຸດໃຫມ່ແມ່ນປະມານ 0.001 ນິ້ວຂອງການເກັບກູ້ຕໍ່ຂ້າງສໍາລັບແຕ່ລະນິ້ວຂອງເສັ້ນຜ່າສູນກາງຂອງ screw. ຢູ່ໃນສະກູ 60 ມມ (ປະມານ 2.36 ນິ້ວ), ທີ່ຈອດຢູ່ຂ້າງລະ 0.06 ມມ. ການແຕ້ມຮູບກໍ່ສ້າງຂອງເຈົ້າແມ່ນສິດອໍານາດ, ແລະມັນຄວນຈະເປັນຕົວເລກທີ່ເຈົ້າກວດເບິ່ງຢູ່ສະເຫມີ.
ຊ່ອງຫວ່າງນ້ອຍໆນັ້ນເຮັດວຽກແທ້. ມັນບັງຄັບໃຫ້ໂພລີເມີເພື່ອຂັດກັບຝາຖັງແທນທີ່ຈະເລື່ອນຜ່ານ. ການເກັບກູ້ເປັນສອງເທົ່າແລະການຕັດຂາດລົງ, ການລະລາຍຊ້າລົງ, ຜົນຜະລິດຫຼຸດລົງ, ແລະເຄື່ອງຈັກພະຍາຍາມຊົດເຊີຍດ້ວຍຄວາມຮ້ອນທີ່ມັນບໍ່ຄວນຕ້ອງການ.
ການປ່ຽນສ່ວນຫນຶ່ງຢ່າງດຽວບໍ່ຄ່ອຍຈະແກ້ໄຂຄູ່ທີ່ສວມໃສ່. ໝວກໃໝ່ພາຍໃນຖັງທີ່ສວມໃສ່ຈະຟື້ນຟູການເກັບກູ້ທີ່ເສຍໄປໄດ້ພຽງແຕ່ເຄິ່ງໜຶ່ງ, ແລະຄວາມບໍ່ເຂົ້າກັນຈະສວມໃສ່ພາກສ່ວນໃໝ່ໄວກວ່າທີ່ຄວນ.
ການວິພາກວິພາກຂອງ Screw Molding Screw
ສະກູສີດມາດຕະຖານແບ່ງອອກເປັນສາມເຂດບວກກັບເຄື່ອງປະກອບປາຍ. ແຕ່ລະເຂດມີວຽກເຮັດ, ແລະແຕ່ລະຄົນລົ້ມເຫລວໃນວິທີທີ່ທ່ານສາມາດຮັບຮູ້ໄດ້.
| ເຂດ | ຄວາມເລິກຊ່ອງ | ວຽກ | ຄວາມລົ້ມເຫຼວເບິ່ງຄືວ່າເປັນແນວໃດ |
|---|---|---|---|
| ອາຫານ | ເລິກ | ເອົາເຂົ້າໄປໃນເມັດ, ຖ່າຍທອດໃຫ້ພວກເຂົາໄປຂ້າງຫນ້າ | ຂົວ, ຄວາມອຶດຫິວ, ອາຫານທີ່ຜິດພາດ, ການຟື້ນຟູທີ່ບໍ່ສອດຄ່ອງ |
| ການບີບອັດ (ການຫັນປ່ຽນ) | ຕື້ນ | ບີບອັດແລະລະລາຍໂພລີເມີກັບຝາຖັງ | Unmelts, ປົນບໍ່ດີ, ເຂດນີ້ wears ທໍາອິດ |
| ການວັດແທກ | ຕື້ນ | Homogenize ແລະ pump ເປັນ melt ສອດຄ່ອງ | ການປ່ຽນແປງຂອງການສັກຢາ, ອຸນຫະພູມເພີ່ມຂຶ້ນ |
| ຄໍາແນະນໍາແລະກວດເບິ່ງແຫວນ | — | ປະທັບຕາຕ້ານກັບ backflow ໃນລະຫວ່າງການສີດ | ການສັກຢາຂະຫນາດ drift, ການສັກຢາສັ້ນ, ການສູນເສຍ cushion |
ເຂດອາຫານ
ຊ່ອງທາງເລິກຈັບເອົາເມັດຈາກຄໍ hopper ແລະຍ້າຍພວກມັນໄປຂ້າງຫນ້າເປັນຂອງແຂງ. ເຂດນີ້ບໍ່ໄດ້ລະລາຍຫຼາຍ. ມັນບົ່ງບອກ.
ບັນຫາອາຫານ masquerade ເປັນບັນຫາ melting. ຖ້າເມັດເມັດຢູ່ໃນຄໍ, ຫຼືພາກສ່ວນອາຫານຮ້ອນເກີນໄປແລະເມັດອ່ອນລົງແລະຕິດໄວ, ສະກູຈະຫິວ. ການຟື້ນຕົວທີ່ໃຊ້ເວລາ swings, ແລະຂະຫນາດການສັກຢາດັ່ງຕໍ່ໄປນີ້. ກວດເບິ່ງຄວາມເຢັນຂອງ feed-throat ກ່ອນທີ່ທ່ານຈະຕໍານິຕິຕຽນເລຂາຄະນິດ.
ການບີບອັດ (ການຫັນປ່ຽນ) ເຂດ
ຊ່ອງໄດ້ຕື້ນໄປຕາມພາກສ່ວນນີ້. ນ້ຳຕື້ນນັ້ນບີບໂພລີເມີຕີ້ໃສ່ກັບຝາຖັງທີ່ຮ້ອນ ແລະສ້າງຄວາມຮ້ອນຕັດທີ່ເຮັດໃຫ້ເກີດການລະລາຍ.
ເຂດການບີບອັດແມ່ນບ່ອນທີ່ສວມໃສ່ສຸມ. ຄວາມກົດດັນສູງສຸດຢູ່ທີ່ນີ້, ແລະເຄື່ອງເຕີມສານຂັດມັນ grind hardest ຢູ່ທີ່ນີ້. ໃນເວລາທີ່ທ່ານວັດແທກ screw worn, ນີ້ແມ່ນບ່ອນທີ່ທ່ານຊອກຫາຕົວເລກທໍາອິດ.
ເຂດວັດແທກ
ຊ່ອງທາງຕື້ນ, ຄວາມເລິກຄົງທີ່ເຮັດໃຫ້ການລະລາຍເປັນ homogeneous ແລະສູບມັນໄປຂ້າງຫນ້າດ້ວຍຄວາມກົດດັນທີ່ຄົງທີ່. ເຂດນີ້ກໍານົດຄວາມສອດຄ່ອງຂອງການສັກຢາ.
ການສວມໃສ່ເຂດວັດແທກສະແດງໃຫ້ເຫັນເຖິງການປ່ຽນແປງຂອງການສັກຢາແລະອຸນຫະພູມ melt melt ເພີ່ມຂຶ້ນຢູ່ໃນຈຸດດຽວກັນ. ສະກູເຮັດວຽກຫນັກກວ່າເພື່ອຍ້າຍວັດສະດຸດຽວກັນ.
Screw Tip, ກວດເບິ່ງວົງແຫວນ & Valve ບໍ່ກັບຄືນ
ການປະກອບວົງແຫວນກວດສອບ, ບາງຄັ້ງເອີ້ນວ່າປ່ຽງທີ່ບໍ່ກັບຄືນ, ສົມຄວນໄດ້ຮັບຄວາມສົນໃຈຫຼາຍກ່ວາມັນໄດ້ຮັບ. ມັນນັ່ງຢູ່ປາຍສະກູແລະເຮັດວຽກຫນຶ່ງ: ໃນລະຫວ່າງການສີດມັນປະທັບຕາ, ດັ່ງນັ້ນ melt ເຂົ້າໄປໃນ mold ແທນທີ່ຈະກັບຄືນໄປບ່ອນຜ່ານ screw ໄດ້.
ເມື່ອມັນຢຸດເຊົາການຜະນຶກ, ທ່ານຈະໄດ້ຮັບການປ່ຽນແປງຂະຫນາດ, ການສັກຢາສັ້ນ, ແລະເບາະທີ່ຫາຍໄປ. ແມ່ພິມໃຊ້ເວລາຫຼາຍອາທິດເພື່ອປັບຄວາມດັນການສີດ, ຖືເວລາ, ແລະອຸນຫະພູມຕາມການນີ້. ບໍ່ມີຫຍັງເຮັດໄດ້, ເນື່ອງຈາກວ່າ melt ແມ່ນ escaping ກັບຄືນໄປບ່ອນໃນໄລຍະຜ່ານວົງ worn.
ສາມສັນຍານຊີ້ໃສ່ວົງການກວດກາໂດຍສະເພາະ. Cushion ແຕກຕ່າງກັນໄປຍິງແທນທີ່ຈະຢູ່ຄົງທີ່. ນ້ ຳ ໜັກ ຫຼຸດລົງໃນຂະນະທີ່ເຄື່ອງຈັກລາຍງານການຟື້ນຕົວຕາມປົກກະຕິ. ແລະຂະບວນການເຮັດເລື້ມຄືນທັນທີທັນໃດ turns erratic ໂດຍບໍ່ມີການມີການປ່ຽນແປງໃນ resin ຫຼືການຕັ້ງຄ່າ.
ພາລາມິເຕີ Geometry Screw ຫຼັກ
ສີ່ຕົວເລກອະທິບາຍເຖິງສະກູສີດ. ເຂົ້າໃຈພວກມັນ, ແລະຄໍາເວົ້າຂອງຜູ້ສະຫນອງຢຸດເຊົາເປັນກ່ອງດໍາ.
ອັດຕາສ່ວນ L/D: ຄໍານິຍາມ, ສູດ, ແລະຄ່າທີ່ແນະນໍາໂດຍຢາງ
ອັດຕາສ່ວນ L/Dແມ່ນຄວາມຍາວການເຮັດວຽກຂອງ screw ແບ່ງອອກດ້ວຍເສັ້ນຜ່າສູນກາງພາຍນອກຂອງມັນ. ສະກູທີ່ຍາວກວ່າກວ້າງ 22 ເທົ່າ ມີ L/D ຂອງ 22:1. ສູດແມ່ນພຽງແຕ່ L ແບ່ງດ້ວຍ D, ແລະອັດຕາສ່ວນຂອງເກັດທີ່ມີຂະຫນາດ: ສະກູ 50 ມມທີ່ 22: 1 ມີຄວາມຍາວເຮັດວຽກ 1,100 ມມ.
L/D ຄວບຄຸມວ່າສະກູຕ້ອງລະລາຍ, ປະສົມ, ແລະເຮັດເປັນບ່ອນດຽວກັນຫຼາຍປານໃດ. ດົນກວ່າເຮັດໃຫ້ຄວາມສາມາດໃນການລະລາຍຫຼາຍຂຶ້ນແລະການປະສົມທີ່ດີກວ່າ. Shorter ໃຫ້ເວລາທີ່ຢູ່ອາໄສຫນ້ອຍ, ເຊິ່ງປົກປ້ອງຢາງທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ.
screws ສັກແລ່ນສັ້ນກວ່າ screws extrusion. ສະກູກະກຽມການສັກຢາຫນຶ່ງຄັ້ງແທນທີ່ຈະສູບຢ່າງຕໍ່ເນື່ອງ, ແລະວັດສະດຸຕັ້ງຢູ່ໃນຖັງລະຫວ່າງການສັກຢາ. ໃນການສີດແມ່ພິມອັດຕາສ່ວນ L/Dການປະຕິບັດ, ເຄື່ອງຈັກສ່ວນໃຫຍ່ຕົກລົງລະຫວ່າງ 18: 1 ແລະ 25: 1, ດ້ວຍ 20: 1 ຫາ 22: 1 ທົ່ວໄປໃນເຄື່ອງຈັກທົ່ວໄປ.
ຢາງຢາງທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນເຊັ່ນ: PVC ມີສ່ວນທີ່ສັ້ນກວ່າ, ດັ່ງນັ້ນວັດສະດຸຈຶ່ງໃຊ້ເວລາຮ້ອນໜ້ອຍລົງ. ພາດສະຕິກວິສະວະກໍາທີ່ຕ້ອງການການລະລາຍຢ່າງລະອຽດເຮັດໃຫ້ການສິ້ນສຸດທີ່ຍາວກວ່າ. ຄູ່ມືອັດຕາສ່ວນ L/D ຂອງພວກເຮົາກວມເອົາການລົງທືນໃນຄວາມເລິກ.
ອັດຕາສ່ວນການບີບອັດ: ມັນມີຜົນກະທົບແນວໃດຕໍ່ຄວາມຮ້ອນ Shear ແລະຄຸນນະພາບການລະລາຍ
ອັດຕາສ່ວນການບີບອັດປຽບທຽບຄວາມເລິກຊ່ອງໃນເຂດ feed ກັບຄວາມເລິກຊ່ອງໃນເຂດການວັດແທກ. ສະກູທີ່ມີຊ່ອງປ້ອນຂໍ້ມູນເລິກກວ່າຊ່ອງວັດແທກຂອງມັນສາມເທົ່າມີອັດຕາສ່ວນການບີບອັດ 3:1.
ອັດຕາສ່ວນການບີບອັດກໍານົດວິທີການແຂງຂອງສະກູເຮັດວຽກວັດສະດຸ. ການບີບອັດທີ່ສູງຂຶ້ນຫມາຍເຖິງການຂັດຫຼາຍ, ຄວາມຮ້ອນກົນຈັກຫຼາຍ, ແລະການລະລາຍທີ່ຮຸກຮານຫຼາຍ. ການບີບອັດຕ່ໍາປະຕິບັດຕໍ່ໂພລີເມີຄ່ອຍໆ.
ຈັບຄູ່ກັບຢາງ, ບໍ່ແມ່ນຕາມຄວາມມັກຂອງຕົວເລກທີ່ໃຫຍ່ກວ່າ. polyolefins ທີ່ມີຄວາມຫນືດຕໍ່າຕ້ອງການການຂັດບວກເພື່ອລະລາຍສະອາດ. ຢາງຢາງທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນເຊັ່ນ: PVC, PC, ແລະ POM degrade ພາຍໃຕ້ການຕັດທີ່ PE ຈະ shrug ອອກ. ຄູ່ມືອັດຕາສ່ວນການບີບອັດຂອງພວກເຮົາເຮັດວຽກຜ່ານຂອບເຂດ.
ຄວາມເລິກຂອງການບິນ, ຄວາມກວ້າງຂອງຊ່ອງ, ແລະຜົນກະທົບຂອງພວກເຂົາຕໍ່ຜົນຜະລິດ
ອັດຕາສ່ວນການບີບອັດແມ່ນອັດຕາສ່ວນ, ແລະສອງສະກູທີ່ມີອັດຕາສ່ວນດຽວກັນສາມາດປະຕິບັດຕົວແຕກຕ່າງກັນ. ຄວາມເລິກຢ່າງແທ້ຈິງແມ່ນສໍາຄັນ.
ຊ່ອງທາງການວັດແທກເລິກເຄື່ອນຍ້າຍວັດສະດຸຫຼາຍຂື້ນຕໍ່ການປະຕິວັດ, ເພີ່ມອັດຕາການຜະລິດພລາສຕິກ, ແຕ່ມັນປົນກັນຫນ້ອຍລົງແລະເຮັດໃຫ້ມີການລະລາຍທີ່ເປັນເອກະພາບຫນ້ອຍລົງ. ຊ່ອງວັດແທກການວັດແທກຕື້ນຈະປະສົມກັນໄດ້ດີກວ່າ ແລະໃຫ້ອຸນຫະພູມທີ່ສອດຄ່ອງກັນຫຼາຍຂຶ້ນ, ໃນອັດຕາຜົນຜະລິດຕໍ່ລ້ຽວຕໍ່າກວ່າ.
ຄວາມກວ້າງຂອງການບິນ ແລະມຸມ helix ມີຜົນກະທົບຕໍ່ປະສິດທິພາບການຂົນສົ່ງ ແລະການຕັດວັດສະດຸທີ່ເຫັນຢູ່ບ່ອນບິນ. ນີ້ແມ່ນລາຍລະອຽດການອອກແບບທີ່ທ່ານລະບຸໂດຍການອະທິບາຍຂະບວນການຂອງທ່ານໃຫ້ກັບຜູ້ອອກແບບສະກູ, ບໍ່ແມ່ນຕົວເລກທີ່ທ່ານຄວນເລືອກຈາກຕາຕະລາງ.
Screw ເສັ້ນຜ່າສູນກາງແລະການພົວພັນຂະຫນາດການສັກຢາ
ເສັ້ນຜ່າສູນກາງຂອງ screw ກໍານົດຄວາມສາມາດໃນການສັກຢາຂອງເຄື່ອງຈັກ. ສະກູທີ່ໃຫຍ່ກວ່າຈະຍ້າຍປະລິມານຫຼາຍຕໍ່ມິລິແມັດຂອງການເດີນທາງຕໍ່ຫນ້າ, ດັ່ງນັ້ນມັນຈຶ່ງເຮັດໃຫ້ລູກປືນໃຫຍ່ກວ່າ.
ກົດລະບຽບການປະຕິບັດແມ່ນແຖບສະດວກສະບາຍ, ບໍ່ແມ່ນຂໍ້ຈໍາກັດທີ່ຍາກ. ແລ່ນການສັກຢາທີ່ໃຊ້ສ່ວນນ້ອຍຂອງຄວາມອາດສາມາດຂອງຖັງແລະວັດສະດຸທີ່ນັ່ງຢູ່ໃນຖັງຍາວເກີນໄປ, ຮອບວຽນຜ່ານຄວາມຮ້ອນແລະການເຊື່ອມໂຊມ. ແລ່ນຢູ່ໃນຄວາມສາມາດເກືອບເຕັມທີ່ແລະທ່ານຈະສູນເສຍ cushion ທີ່ຈໍາເປັນສໍາລັບການຫຸ້ມຫໍ່ທີ່ສອດຄ່ອງ.
ແມ່ພິມສ່ວນຫຼາຍຈະແນເປົ້າໃສ່ບ່ອນໃດບ່ອນໜຶ່ງຢູ່ເຄິ່ງກາງຂອງລະດັບທີ່ສາມາດໃຊ້ໄດ້ຂອງຖັງ. ຖ້າພາກສ່ວນຂອງເຈົ້ານັ່ງຢູ່ນອກແຖບນັ້ນ, ການແກ້ໄຂທີ່ຖືກຕ້ອງແມ່ນເສັ້ນຜ່າສູນກາງຂອງສະກູທີ່ແຕກຕ່າງກັນ, ບໍ່ແມ່ນການຕັ້ງເຄື່ອງທີ່ຍາກກວ່າ.
ນີ້ແມ່ນຕາຕະລາງມິຕິທີ່ເຜີຍແຜ່ຂອງພວກເຮົາ, ເຊິ່ງສະແດງໃຫ້ເຫັນວ່າຄວາມສາມາດໃນການຍິງຕິດຕາມຂະຫນາດຂອງ screw ແລະ barrel ໃນທົ່ວຂອບເຂດທີ່ພວກເຮົາສ້າງ. ໃຊ້ມັນເພື່ອຊອກຫາເຄື່ອງຂອງເຈົ້າ, ຫຼືເພື່ອກວດສຸຂາພິບານ-ກວດສອບເສັ້ນຜ່າສູນກາງທີ່ຜູ້ສະໜອງກໍາລັງອ້າງເຖິງເຈົ້າ.
| ຍິງ (g) | Screw Ø × ຍາວ (ມມ) | ຖັງ Ø × ຄວາມຍາວ (ມມ) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
ສອງສິ່ງທີ່ຕ້ອງອ່ານອອກຈາກມັນ. ຄວາມອາດສາມາດຍິງຂຶ້ນດ້ວຍເສັ້ນຜ່າສູນກາງ, ຕາມທີ່ຟີຊິກຕ້ອງການ. ແລະເສັ້ນຜ່າສູນກາງພາຍນອກຂອງຖັງຈະເລີນເຕີບໂຕກັບມັນ, ນັ້ນແມ່ນເຫດຜົນທີ່ວ່າສະກູໃຫຍ່ກວ່າບໍ່ເຄີຍເປັນການຍົກລະດັບຟຣີ: ມັນແມ່ນຫ້ອງຮຽນຂະຫນາດເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ.
ປະເພດຂອງ Screws Molding Screws: ອັນໃດທີ່ທ່ານຕ້ອງການ?
ຫ້າຄອບຄົວ screw ກວມເອົາເກືອບທຸກຄໍາຮ້ອງສະຫມັກສີດ. ອັນທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບຢາງຂອງເຈົ້າ ແລະສິ່ງທີ່ສ່ວນຂອງເຈົ້າຕ້ອງການ.
| ປະເພດ Screw | ມັນເຮັດຫຍັງ | ດີທີ່ສຸດສໍາລັບ | ອ່ອນເພຍ |
|---|---|---|---|
| ຈຸດປະສົງທົ່ວໄປ (GP) | ຖ້ຽວບິນດຽວ, ສາມເຂດມາດຕະຖານ | PE, PP, PS, ABS, ຢາງສິນຄ້າສ່ວນໃຫຍ່ | ເລຂາຄະນິດປະນີປະນອມ; ຕໍ່ສູ້ກັບຄວາມຕ້ອງການຢາງ |
| ສິ່ງກີດຂວາງ | ຖ້ຽວບິນທີສອງແຍກຕຽງແຂງອອກຈາກສະລອຍນ້ໍາ | ການລະລາຍທີ່ດີກວ່າ, ຜົນຜະລິດທີ່ສູງຂຶ້ນ, ພາກສ່ວນທີ່ລະອຽດອ່ອນ unmelt | ຄ່າໃຊ້ຈ່າຍຫຼາຍ; overkill ສຸດ resins ງ່າຍ |
| ການປະສົມ / ປະສົມ | ເພີ່ມ Maddock ຫຼືພາກສ່ວນປະສົມ pin | ສີ masterbatch, ທາດປະສົມທີ່ເຕັມໄປດ້ວຍ, ພາກສ່ວນທີ່ລະອຽດອ່ອນ streak | shear ພິເສດ; ຜິດພາດສໍາລັບຢາງທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ |
| ລະບາຍອາກາດ (ສອງຂັ້ນຕອນ) | Decompression zone ບວກກັບ vent port ດຶງອອກຈາກການລະເຫີຍ | ຢາງພາລາ hygroscopic ບ່ອນທີ່ເວລາແຫ້ງແມ່ນບໍ່ປະຕິບັດໄດ້ | ຊັບຊ້ອນ; ລະບາຍອາກາດສາມາດ drool ຖ້າບໍ່ກົງກັນ |
| PVC ສະເພາະ | ການບີບອັດຕ່ໍາ, ພື້ນຜິວຂັດ, ບໍ່ມີຈຸດຕາຍ | PVC ແຂງແລະຍືດຫຍຸ່ນ | ຈຸດປະສົງສ້າງ; ບໍ່ແມ່ນ screw ຈຸດປະສົງທົ່ວໄປ |
ຈຸດປະສົງທົ່ວໄປ (GP) Screw: ທົ່ວໄປທີ່ສຸດ, ທີ່ດີທີ່ສຸດສໍາລັບ?
ສະກູ GP ແມ່ນການປະນີປະນອມ, ແລະດີ. ມັນດໍາເນີນການ PE, PP, PS, ແລະ ABS ຍອມຮັບ, ເຊິ່ງກວມເອົາການ molding ສິນຄ້າສ່ວນໃຫຍ່. ຜູ້ກໍ່ສ້າງເຄື່ອງຈັກສົ່ງມັນເປັນມາດຕະຖານເພາະວ່າມັນເປັນຄ່າເລີ່ມຕົ້ນທີ່ປອດໄພທີ່ສຸດເມື່ອພວກເຂົາບໍ່ຮູ້ວ່າທ່ານຈະດໍາເນີນການຫຍັງ.
ການປະນີປະນອມມີຄ່າໃຊ້ຈ່າຍຕໍ່ເຈົ້າເມື່ອຢາງໄດ້ຮັບຄວາມຕ້ອງການ. ສະກູ GP ໃສ່ຜ້າໄນລອນທີ່ເຕັມໄປດ້ວຍແກ້ວໃສ່ໄດ້ໄວ. ສະກູ GP ໃສ່ PVC ແຂງເຮັດໃຫ້ວັດສະດຸ. ສະກູ GP ດັນໃຫ້ມີຜົນຜະລິດສູງສຸດໃນສ່ວນຜະຫນັງບາງເຮັດໃຫ້ unmelts. ເມື່ອອັນໃດອັນໜຶ່ງອະທິບາຍເຖິງຂະບວນການຂອງເຈົ້າ, ສະກູທີ່ສ້າງຂຶ້ນດ້ວຍຈຸດປະສົງຈະຈ່າຍເງິນໃຫ້ກັບຕົວມັນເອງໃນສິ່ງເສດເຫຼືອຢ່າງດຽວ.
Barrier Screw: ການແຍກການລະລາຍທີ່ດີກວ່າແລະຄວາມເປັນເອກະພາບ
screw barrier ເພີ່ມການບິນທີສອງຜ່ານເຂດ melting. ການບິນນັ້ນແຍກອອກເປັນເມັດແຂງທີ່ຍັງເຫຼືອອອກຈາກການລະລາຍທີ່ສ້າງຂຶ້ນແລ້ວ, ແລະຮັກສາຂອງແຂງທີ່ກົດດັນກັບຝາຖັງຮ້ອນບ່ອນທີ່ພວກມັນສືບຕໍ່ລະລາຍ.
ໂດຍບໍ່ມີສິ່ງກີດຂວາງ, ອະນຸພາກແຂງຈະເຊື່ອງຢູ່ໃນສະລອຍນ້ໍາ melted, insulated ຈາກກໍາແພງ, ແລະສາມາດຢູ່ລອດກັບ nozzle ໄດ້ unmelts ໄດ້. ດ້ວຍອັນດຽວ, ການລະລາຍຈະສຳເລັດສົມບູນ ແລະ ສອດຄ່ອງຫຼາຍຂຶ້ນ.
ການຊໍາລະແມ່ນຄວາມສອດຄ່ອງທີ່ດີກວ່າ melting ຢູ່ໃນຜົນຜະລິດດຽວກັນຫຼືສູງກວ່າ, ເຊິ່ງສະແດງໃຫ້ເຫັນເຖິງການ unmelts ຫນ້ອຍ, ການຄວບຄຸມການສັກຢາ tighter, ແລະປ່ອງຢ້ຽມຂະບວນການກວ້າງກວ່າ. ແມ່ພິມທີ່ໃຊ້ການຫຸ້ມຫໍ່ຝາບາງ, ຊິ້ນສ່ວນ optical, ຫຼືສິ່ງໃດກໍ່ຕາມທີ່ບໍ່ມີຄວາມອ່ອນໄຫວຄວນຖາມຊື່.
Mixing / Compounding Screw: ສໍາລັບວັດສະດຸ Masterbatch ເຕັມແລະສີ
ສະກູປະສົມເພີ່ມສ່ວນປະສົມສະເພາະ, ປົກກະຕິແລ້ວຢູ່ໃກ້ກັບປາຍ. ພາກສ່ວນ Maddock (fluted) ບັງຄັບໃຫ້ melt ຜ່ານຊ່ອງແຄບ, breaking ເຖິງອະນຸພາກ unmelted ໂດຍ shear. Pin mixers ແຍກແລະ recombine ການໄຫຼ, ການແຈກຢາຍສີແລະ filler.
ໃຊ້ອັນໃດນຶ່ງເມື່ອການຕິດສີເປັນບັນຫາດ້ານຄຸນນະພາບ, ເມື່ອການກະແຈກກະຈາຍຂອງ masterbatch ເປັນເລື່ອງສຳຄັນ, ຫຼືເມື່ອການກະຈາຍຕົວຕື່ມເຮັດໃຫ້ປະສິດທິພາບຂອງສ່ວນ. ການຊື້ຂາຍປິດແມ່ນເພີ່ມ shear, ເຊິ່ງເຮັດໃຫ້ສ່ວນປະສົມເປັນທາງເລືອກທີ່ບໍ່ຖືກຕ້ອງສໍາລັບ resins ທີ່ອ່ອນໄຫວຕໍ່ກັບຄວາມຮ້ອນທີ່ຢູ່ໃກ້ກັບຂອບເຂດຈໍາກັດການເຊື່ອມໂຊມຂອງພວກມັນ.
Vented / Degassing Screw: ສໍາລັບ Resins Hygroscopic
A screw vented ແລ່ນສອງຂັ້ນຕອນ. ຂັ້ນຕອນທຳອິດລະລາຍ, ຫຼັງຈາກນັ້ນຊ່ອງທາງເລິກລົງຢ່າງກະທັນຫັນ, ຫຼຸດລົງຄວາມກົດດັນຂອງການລະລາຍໄປໃກ້ສູນຢູ່ທີ່ຊ່ອງລົມທີ່ຕັດເຂົ້າໄປໃນຖັງ. ຄວາມຊຸ່ມຊື້ນແລະຄວາມລະເຫີຍຈະຫລົບຫນີຢູ່ທີ່ນັ້ນ, ມັກຈະຢູ່ໃນສູນຍາກາດ. ຂັ້ນຕອນທີສອງຫຼັງຈາກນັ້ນ repressurizes melt ສໍາລັບການສັກຢາ.
ອັນນີ້ໃຊ້ໄດ້ກັບຢາງ hygroscopic ບ່ອນທີ່ການອົບແຫ້ງແມ່ນໃຊ້ບໍ່ໄດ້ຜົນ ຫຼື ບໍ່ໜ້າເຊື່ອຖື. ມັນຍັງມີຄວາມສ່ຽງ: ຖ້າສອງຂັ້ນຕອນບໍ່ກົງກັນ, melt pushes ອອກຈາກ port vent ແທນທີ່ຈະເປັນອາຍແກັສ. screw vented ແລະ barrel vented ຕ້ອງໄດ້ຮັບການອອກແບບຮ່ວມກັນ, ດັ່ງນັ້ນເຂົາເຈົ້າໄດ້ຖືກລະບຸໄວ້ເປັນຊຸດແລະບໍ່ໄດ້ retrofitted ບາດເຈັບແລະ.
ການອອກແບບ Screw ສະເພາະ PVC: ເປັນຫຍັງ Screws ມາດຕະຖານລົ້ມເຫລວກັບ PVC
PVC ແຂງລົງໂທດສະກູມາດຕະຖານໃນສອງວິທີໃນເວລາດຽວກັນ. ມັນ degrades ພາຍໃຕ້ການຕັດ, ປ່ອຍ hydrogen chloride, ເຊິ່ງຫຼັງຈາກນັ້ນ corrodes ເຫຼັກທີ່ມັນນັ່ງຕໍ່ຕ້ານ. ຄວາມເສຍຫາຍເລີ່ມຕົ້ນກ່ອນທີ່ຜູ້ປະຕິບັດງານຈະເຫັນຂໍ້ບົກພ່ອງ.
ສະກູ PVC ຕອບທັງສອງໄພຂົ່ມຂູ່. ການບີບອັດຕໍ່າເຮັດໃຫ້ການບີບອັດອ່ອນໂຍນ. ພື້ນຜິວທີ່ຂັດມັນ ແລະເລຂາຄະນິດທີ່ບໍ່ມີຈຸດຕາຍເຮັດໃຫ້ວັດສະດຸຢຸດສະເໜ່ ແລະເຮັດອາຫານ. ຊຸດເກືອບສະເຫມີຕ້ອງການຄວາມຕ້ານທານ corrosion ໃນການປິ່ນປົວດ້ານ, ບໍ່ພຽງແຕ່ຄວາມຕ້ານທານກັບພັຍ. ຂອງພວກເຮົາຄູ່ມືສະກູ PVCກວມເອົາເຄມີສາດ, ແລະຂອງພວກເຮົາຖັງສະກູຄູ່ຮູບຈວຍໃຫ້ບໍລິການ PVC ໃນດ້ານ extrusion.
ວິທີການເລືອກ Screw Barrel ທີ່ເຫມາະສົມສໍາລັບຢາງຂອງທ່ານ
ການເລືອກຢາງພາລາເຮັດໃຫ້ການຕັດສິນໃຈອື່ນໃນຫນ້າ: ເລຂາຄະນິດ, ເຫຼັກກ້າ, ແລະຫນ້າດິນ. ອ່ານຕາຕະລາງ, ຫຼັງຈາກນັ້ນອ່ານບັນທຶກພາຍໃຕ້ມັນ, ເພາະວ່າບັນທຶກມີຄໍາເຕືອນ.
| ຢາງ | L/D ປົກກະຕິ | ອັດຕາສ່ວນການບີບອັດປົກກະຕິ | ປະເພດ Screw | ບັນທຶກພິເສດ |
|---|---|---|---|---|
| PP / PE | 20:1–22:1 | 2.5:1–3.5:1 | GP ຫຼືອຸປະສັກ | ການໃຫ້ອະໄພ. ຕ້ອງການ shear ໃນທາງບວກເພື່ອ melt ສະອາດ |
| PS / HIPS | 20:1–22:1 | 1.8:1–2.5:1 | GP | ຄວາມຫນືດຕ່ໍາ, melts ໄດ້ຢ່າງງ່າຍດາຍ. ການຜະສົມຜະສານທີ່ອ່ອນໂຍນໃນ HIPS |
| ABS | 20:1–24:1 | 2.0:1–2.5:1 | GP ຫຼືອຸປະສັກ | ອະມະຕະ. ສັງເກດເບິ່ງຄວາມຮ້ອນ shear, streaks ສະແດງໃຫ້ເຫັນໄດ້ຢ່າງງ່າຍດາຍ |
| PC ແລະພາດສະຕິກວິສະວະກໍາ | 22:1–25:1 | 2.0:1–2.5:1 | Barrier ຫຼື GP, shear ຕ່ໍາ | ອຸນຫະພູມ melt ສູງ, ປ່ອງຢ້ຽມແຄບ. L/D ດົນກວ່າ, ການບີບອັດອ່ອນໂຍນ |
| PVC ແຂງ | 18:1–20:1 | 1.6:1–2.5:1 | PVC ສະເພາະ | ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນບໍ່ແມ່ນທາງເລືອກ. ເວລາທີ່ຢູ່ອາໄສສັ້ນ |
| PVC ຍືດຫຍຸ່ນ | 18:1–20:1 | 2.0:1–2.8:1 | PVC ສະເພາະ | ໃຫ້ອະໄພຫຼາຍກ່ວາແຂງ, ຍັງ corrosive |
| PET (preform) | 20:1–24:1 | ຕ່ໍາ, ການວັດແທກທີ່ຊັດເຈນ | PET ທີ່ສ້າງຂຶ້ນຕາມຈຸດປະສົງ | ຕາກໃຫ້ແຫ້ງຫຼືເຮັດໃຫ້ມັນຊຸດໂຊມ. ການຕັດຕ່ໍາ, ທີ່ຢູ່ອາໄສຫນ້ອຍ, ພື້ນຜິວຂັດ |
| POM (acetal) | 20:1–22:1 | 2.5:1–3.5:1 | GP, shear ຕ່ໍາ | Degrades ຢ່າງໄວວາຖ້າ overheated. ການຄວບຄຸມອຸນຫະພູມທີ່ຊັດເຈນ |
| ແກ້ວເຕັມ / ຂັດ | ຕໍ່ຢາງພື້ນຖານ | ຕໍ່ຢາງພື້ນຖານ | ປະເພດພື້ນຖານ + ດ້ານແຂງ | ເລຂາຄະນິດປະຕິບັດຕາມຢາງພື້ນຖານ. ໄດ້ດ້ານແມ່ນສິ່ງທີ່ມີການປ່ຽນແປງ: ໄປ bimetallic |
ວິທີການນໍາໃຊ້ຕາຕະລາງນີ້:ເຫຼົ່ານີ້ແມ່ນຂອບເຂດທີ່ເຜີຍແຜ່ປົກກະຕິແລະຈຸດເລີ່ມຕົ້ນ, ບໍ່ແມ່ນສະເພາະ. ເຄື່ອງຂອງເຈົ້າ, ຊັ້ນຮຽນ, ສ່ວນຂອງເຈົ້າ, ແລະຜົນຜະລິດຂອງເຈົ້າປ່ຽນຕົວເລກ. ຜູ້ອອກແບບສະກູຢືນຢັນເລຂາຄະນິດສຸດທ້າຍຕໍ່ກັບຂະບວນການທີ່ແທ້ຈິງຂອງທ່ານ. ຢ່າສັ່ງຈາກຕາຕະລາງທົ່ວໄປໂດຍບໍ່ມີການສົນທະນານັ້ນ.
PP ແລະ PE: ເຄິ່ງແກ້ວ, ປານກາງ Shear
Polyolefins ແມ່ນກໍລະນີທີ່ງ່າຍດາຍ. ພວກເຂົາເຈົ້າທົນທານຕໍ່ shear, melt ໃນປ່ອງຢ້ຽມກວ້າງຂວາງ, ແລະໃຫ້ອະໄພສະກູ GP. ການບີບອັດລະດັບປານກາງຫາສູງເຮັດວຽກໄດ້ດີ, ເພາະວ່າຢາງຢາງທີ່ມີຄວາມຫນືດຕໍ່າເຫຼົ່ານີ້ຕ້ອງການການຂັດບວກເພື່ອລະລາຍໃຫ້ສະອາດ ແທນທີ່ຈະເລື່ອນຜ່ານເຄິ່ງລະລາຍ.
ຍູ້ແຮງດັນອອກໃສ່ຝາບາງໆ, ແລະສະກູຮົ້ວກີດຂວາງໄດ້ຮັບຄ່າໃຊ້ຈ່າຍຂອງມັນໂດຍການສະຫນອງການລະລາຍທີ່ສົມບູນກວ່າໃນຄວາມໄວດຽວກັນ.
ABS ແລະ PS: Amorphous, ສັງເກດເບິ່ງຄວາມຮ້ອນ Shear
ຢາງ Amorphous ອ່ອນລົງໃນໄລຍະໃດໜຶ່ງຫຼາຍກວ່າການລະລາຍຢູ່ທີ່ຈຸດແຫຼມ. PS ແລ່ນຢູ່ທີ່ການບີບອັດຕ່ໍາເນື່ອງຈາກວ່າມັນ melts ໄດ້ຢ່າງງ່າຍດາຍ. ABS ຕ້ອງການການດູແລເພີ່ມເຕີມ: ມັນສະແດງໃຫ້ເຫັນເຖິງ streaks ແລະ splay ໃນເວລາທີ່ມັນ degrades, ແລະຄວາມຮ້ອນ shear ປົກກະຕິແລ້ວແມ່ນເຫດຜົນ.
ຖ້າຊິ້ນສ່ວນ ABS ມີຮອຍຂີດຂ່ວນແລະຈຸດຕັ້ງຂອງທ່ານເບິ່ງຖືກຕ້ອງ, ໃຫ້ສົງໃສວ່າການຕັດອອກກ່ອນທີ່ທ່ານຈະສົງໃສວ່າເຄື່ອງອົບແຫ້ງ. ອັດຕາສ່ວນການບີບອັດທີ່ຮຸກຮານໃນຢາງອະມະໂນທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນຜະລິດຂໍ້ບົກພ່ອງຂອງຕົນເອງ.
PC ແລະວິສະວະກໍາພາດສະຕິກ: ອຸນຫະພູມສູງ, L/D ດົນກວ່າ
PC, nylon, PBT, ແລະພີ່ນ້ອງຂອງເຂົາເຈົ້າ melt ສູງແລະ degrade ໃກ້ຊິດຂ້າງເທິງນັ້ນ. ພວກເຂົາເຈົ້າຕ້ອງການການລະລາຍຢ່າງລະອຽດ, ເຊິ່ງໂຕ້ຖຽງສໍາລັບ L / D ທີ່ຍາວກວ່າ, ແຕ່ພວກເຂົາເຈົ້າຍັງລົງໂທດທີ່ໃຊ້ເວລາທີ່ຢູ່ອາໄສ, ເຊິ່ງໂຕ້ຖຽງຕ້ານການຖື melt ໃນຖັງຂະຫນາດໃຫຍ່.
ຄວາມລະອຽດແມ່ນ L/D ຍາວກວ່າດ້ວຍການບີບອັດອ່ອນໆ ແລະ ຂະໜາດທີ່ຖືກຕ້ອງ. ເອົາຂະຫນາດການສັກຢາຜິດພາດໃນ PC ແລະອຸປະກອນການຮອບວຽນຜ່ານຄວາມຮ້ອນຈົນກ່ວາມັນສີເຫຼືອງ, ບໍ່ວ່າ screw ແມ່ນດີ.
PVC ແຂງແລະຍືດຫຍຸ່ນ: ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນທີ່ສໍາຄັນ
ທຸກສິ່ງທຸກຢ່າງຂ້າງເທິງກ່ຽວກັບ PVC ໃຊ້ກັບການຄັດເລືອກ. PVC ແຂງຕັ້ງຢູ່ໃນທ້າຍຕ່ໍາຂອງທັງສອງ L / D ແລະການບີບອັດ, ເນື່ອງຈາກວ່າເວລາແລະ shear ເປັນສັດຕູທັງສອງ. ການປິ່ນປົວດ້ານຕ້ອງຕ້ານ corrosion, ບໍ່ພຽງແຕ່ການຂັດ, ແລະການປ່ຽນແປງທາງເລືອກໂລຫະປະສົມພາຍໃນຖັງ bimetallic.
PET ແລະ POM: ຕ່ໍາ Shear, ການຄວບຄຸມອຸນຫະພູມທີ່ຊັດເຈນ
PET ແມ່ນ hygroscopic. ນ້ໍາໃນລະລາຍເຮັດໃຫ້ລະບົບຕ່ອງໂສ້ໂພລີເມີ, ຫຼຸດລົງຄວາມຫນືດພາຍໃນ, ແລະໃບ preforms brittle ແລະ hazy ໃນຂະນະທີ່ເຄື່ອງເບິ່ງຄືວ່າມັນເຮັດວຽກໄດ້ດີ. ເຊັດຢາງໃຫ້ແຫ້ງຢ່າງຖືກຕ້ອງ, ມີການຕັດຕໍ່າ, ຮັກສາທີ່ຢູ່ອາໃສສັ້ນ, ແລະກໍານົດພື້ນຜິວທີ່ຂັດເພື່ອບໍ່ໃຫ້ເງິນຝາກ.
POM ທົນທານຕໍ່ການບີບອັດທໍາມະດາແຕ່ degrades ຢ່າງໄວວາເມື່ອຄວາມຮ້ອນເກີນໄປ, ແລະຜະລິດຕະພັນການເຊື່ອມໂຊມຂອງມັນຈະເປັນອັນຕະລາຍ. ການຄວບຄຸມອຸນຫະພູມແລະລະບຽບວິໄນທີ່ໃຊ້ເວລາທີ່ຢູ່ອາໄສມີຄວາມສໍາຄັນຫຼາຍກ່ວາເລຂາຄະນິດທີ່ສະຫລາດ.
ວັດສະດຸທີ່ເຕັມໄປດ້ວຍແກ້ວແລະຂັດ: ເສັ້ນ 30%.
ນີ້ແມ່ນກົດລະບຽບທີ່ຊັດເຈນທີ່ສຸດໃນຫນ້າ, ແລະມັນເປັນຕົວເລກ, ບໍ່ແມ່ນຄວາມຮູ້ສຶກ.ເສັ້ນໄຍແກ້ວເຖິງ 30%: ຊຸດ nitrided 38CrMoAlA ຈັດການມັນ.ພວກເຮົາສ້າງແລະໃຫ້ຄະແນນສະກູສີດ nitrided ຂອງພວກເຮົາສໍາລັບການທີ່ແນ່ນອນວ່າ, quenched ແລະ tempered, ຫຼັງຈາກນັ້ນ gas-nitrided ກັບກໍລະນີ 0.5-0.8 ມມທີ່ 950-1050 HV.
ຂ້າງເທິງແກ້ວ 30%, ຫຼືມີ filler ແຮ່ທາດແລະ flame retardant ເທິງ, ດ້ານຫນ້າມີການປ່ຽນແປງ.ກໍລະນີ nitrided ແມ່ນຊັ້ນການແຜ່ກະຈາຍ, ແລະ filler abrasive ຕັດຜ່ານມັນໄກໄວກ່ວາເຫຼັກພາຍໃຕ້ສົມຄວນ.
ນັ້ນແມ່ນເວລາ ກຖັງ screw bimetallicຢຸດເຊົາການຍົກລະດັບແລະກາຍເປັນຂໍ້ມູນສະເພາະທີ່ຖືກຕ້ອງ: ໂລຫະປະສົມແຂງໄດ້ສີດເປັນວົງມົນເຕັມທີ່ອ້ອມຮອບພື້ນທີ່ສວມໃສ່ຂອງເຈາະ, ເອົາຄວາມແຂງພາຍໃນເຖິງ 62 HRC. ເລຂາຄະນິດຍັງປະຕິບັດຕາມຢາງພື້ນຖານ. ພຽງແຕ່ການປ່ຽນແປງດ້ານ. ຂອງພວກເຮົາຄູ່ມື bimetallic vs nitridedເຮັດວຽກໂດຍຜ່ານເຫດຜົນຄ່າໃຊ້ຈ່າຍ.
ປະເພດຖັງ, ວັດສະດຸ, ແລະການປິ່ນປົວພື້ນຜິວ
ຖັງບໍ່ລົ້ມເຫລວຢ່າງຫຼວງຫຼາຍ. ມັນເປີດຂຶ້ນ, ງຽບໆ, ແລະເອົາຜົນຜະລິດຂອງເຈົ້າກັບມັນ. ວັດສະດຸແລະພື້ນຜິວຕັດສິນໃຈວ່າໃຊ້ເວລາດົນປານໃດ.
ຖັງເຫຼັກ Nitrided ມາດຕະຖານ: ຄໍາຮ້ອງສະຫມັກແລະຂໍ້ຈໍາກັດ
Nitriding ກະຈາຍໄນໂຕຣເຈນເຂົ້າໄປໃນພື້ນຜິວເຫຼັກ, ປະກອບເປັນກໍລະນີແຂງ. ພວກເຮົາກ໊າຊ-ໄນທຣດສະກູດສີດ 38CrMoAlA ຂອງພວກເຮົາຢູ່ທີ່ 500–560 °C, ຜະລິດຊັ້ນ nitrided ຄວາມຫນາ 0.5–0.8 ມມ ຢູ່ທີ່ 950–1050 HV. ທີ່ເພີ່ມຄວາມຕ້ານທານການສວມໃສ່ໂດຍ 30-40% ຫຼາຍກວ່າເຫຼັກກ້າທີ່ບໍ່ໄດ້ຮັບການປິ່ນປົວ.
ເຫຼັກພື້ນຖານແມ່ນ quenched ແລະ tempered ທໍາອິດ, ເຊິ່ງຍົກຄວາມຕ້ານທານ shear ໄດ້ 50% ດ້ວຍຕົວຂອງມັນເອງ. ຮ່ວມກັນ, ສອງຂັ້ນຕອນເຫຼົ່ານັ້ນໃຫ້ຊີວິດການບໍລິການປະມານ 10,000-20,000 ຊົ່ວໂມງໃນຢາງທີ່ບໍ່ມີສານກັດກ່ອນເຊັ່ນ PE ແລະ PP.
ຂໍ້ຈໍາກັດຂອງມັນແມ່ນຄວາມເລິກຂອງກໍລະນີ. ເມື່ອການຂັດຂັດຜ່ານຊັ້ນ nitrided, ຫຼັກອ່ອນໆພາຍໃຕ້ການສວມໃສ່ໄວ. ພວກເຮົາໃຫ້ຄະແນນສະກູສີດ nitrided ຂອງພວກເຮົາສໍາລັບທາດປະສົມທີ່ເສີມດ້ວຍເສັ້ນໃຍແກ້ວເຖິງ 30% (ເຊັ່ນ: PA ບວກກັບເສັ້ນໃຍແກ້ວ). ຂ້າງເທິງນັ້ນ, ຫຼືໃນ resins corrosive, ກໍລະນີ nitrided ແມ່ນ outmatched ແລະຫນ້າດິນມີການປ່ຽນແປງ.
ຖັງ Bimetallic: ການກໍ່ສ້າງ, ຄ່າໃຊ້ຈ່າຍ, ແລະໃນເວລາທີ່ມັນຈ່າຍອອກ
ຖັງ bimetallic ຮັກສາຮ່າງກາຍໂລຫະປະສົມເຫຼັກແລະ fuses ໂລຫະປະສົມທີ່ສວມແຍກຕ່າງຫາກເຂົ້າໄປໃນເຈາະ. ໃນຖັງຂອງພວກເຮົາ, ພວກເຮົາສີດໂລຫະປະສົມແຂງອ້ອມຮອບວົງເຕັມຂອງເຂດສວມໃສ່ຂອງທໍ່, ເຮັດໃຫ້ຄວາມແຂງພາຍໃນເຖິງ 62 HRC.
ນັ້ນແມ່ນການປົກປ້ອງ nitriding ທີ່ແຕກຕ່າງກັນ. ກໍລະນີ nitrided ແມ່ນຊັ້ນການແຜ່ກະຈາຍທີ່ວັດແທກໃນແຕ່ສ່ວນຫນຶ່ງຂອງມີລີແມັດ. ເຈາະໂລຫະປະສົມທີ່ສີດຫຼືປະສົມແມ່ນຊັ້ນຂອງໂລຫະທີ່ແຕກຕ່າງກັນ, ແລະເຄື່ອງຂັດຂັດຕ້ອງຜ່ານມັນທັງຫມົດ.
ໂລຫະປະສົມໄດ້ຖືກຄັດເລືອກສໍາລັບການຂົ່ມຂູ່. ພື້ນຜິວທີ່ອຸດົມດ້ວຍຄາໄບ ແລະ tungsten-carbide ຕ້ານການຂັດຈາກແກ້ວ ແລະເຄື່ອງຕື່ມແຮ່ທາດ. ໂລຫະປະສົມທີ່ເກິດ Nickel ຕ້ານການກັດກ່ອນຈາກ PVC ແລະທາດປະສົມທີ່ທົນທານຕໍ່ໄຟ. ເລືອກໂລຫະປະສົມທີ່ບໍ່ຖືກຕ້ອງແລະທ່ານໄດ້ຈ່າຍເງິນສໍາລັບຖັງ bimetallic ທີ່ແກ້ໄຂບັນຫາທີ່ບໍ່ຖືກຕ້ອງ.
ມັນຈ່າຍອອກທຸກຄັ້ງທີ່ອາຫານຂອງທ່ານຖືກຂັດ ຫຼືກັດ. ເລກເລກແມ່ນງ່າຍດາຍ: ຖ້າຊຸດ bimetallic ແກ່ຍາວຫຼາຍຄັ້ງເທົ່າກັບ nitrided ຫນຶ່ງໃນວັດສະດຸຂອງທ່ານ, ລາຄາຊື້ທີ່ສູງຂຶ້ນແບ່ງອອກເປັນຄ່າໃຊ້ຈ່າຍຕ່ໍາຕໍ່ປີ, ກ່ອນທີ່ທ່ານຈະນັບການຂູດແລະເວລາຢຸດທີ່ທ່ານຫຼີກເວັ້ນ.
Segmented vs Monolithic Barrel: Flexibility vs Precision
ຖັງໄມ້ແບບ monolithic (ຫນຶ່ງຊິ້ນ) ແມ່ນເຄື່ອງຈັກຈາກຮ່າງກາຍດຽວ. ມັນຖືຄວາມຊື່ສັດແລະຄວາມເຂັ້ມຂົ້ນທີ່ດີທີ່ສຸດ, ແລະມັນເປັນມາດຕະຖານສໍາລັບການສີດແມ່ພິມ, ບ່ອນທີ່ຄວາມແມ່ນຍໍາເຮັດໃຫ້ຄວາມສອດຄ່ອງຂອງການສັກຢາ.
Segmented barrels bolt together from sections , ເຊິ່ງອະນຸຍາດໃຫ້ພາກສ່ວນ worn ໄດ້ຮັບການທົດແທນໂດຍບໍ່ມີການ scraping ຖັງທັງຫມົດ, ແລະອະນຸຍາດໃຫ້ vent ports ທີ່ຈະຈັດຕໍາແຫນ່ງທີ່ຍືດຫຍຸ່ນ. ການຄ້າແມ່ນສອດຄ່ອງ: ທຸກໆຂໍ້ຕໍ່ແມ່ນໂອກາດສໍາລັບຄວາມບໍ່ສອດຄ່ອງ, ແລະເຄື່ອງສີດແມ່ນໃຫ້ອະໄພຫນ້ອຍກວ່າການປະສົມ extruders.
Base Steel ແລະຕົວເລືອກພື້ນຜິວທີ່ນັ່ງຢູ່ເທິງມັນ
38CrMoAlAແມ່ນເຫຼັກພື້ນຖານທີ່ພວກເຮົາເຄື່ອງຈັກສີດຂອງພວກເຮົາຈາກ, ແລະມັນແມ່ນມາດຕະຖານອຸດສາຫະກໍາສໍາລັບເຫດຜົນ. ເຄມີ chromium-molybdenum-ອາລູມິນຽມຂອງມັນຖືກອອກແບບສໍາລັບການ nitriding: ອາລູມິນຽມກອບເປັນຈໍານວນແຂງ, nitrides ຄົງທີ່ໃນກໍລະນີໃນຂະນະທີ່ຫຼັກຍັງແຂງ.
ເຫຼັກພື້ນຖານປະຕິບັດການໂຫຼດກົນຈັກ. ດ້ານເທິງຂອງມັນໃຊ້ເວລາໃສ່, ແລະນັ້ນແມ່ນບ່ອນທີ່ທາງເລືອກທີ່ແທ້ຈິງຈະເຣັດ. ເປັນຜູ້ຜະລິດຖັງ screwພວກເຮົາສະຫນອງຂອບເຂດພື້ນທີ່ຢ່າງເຕັມທີ່, ແລະແຕ່ລະຄໍາຕອບເປັນໄພຂົ່ມຂູ່ທີ່ແຕກຕ່າງກັນ:
- Nitriding— ຊັ້ນ 0.5–0.8 ມມ ທີ່ 950–1050 HV. ເຮັດຄວາມສະອາດຢາງ, ເສັ້ນໄຍແກ້ວເຖິງ 30%.
- ດ້ານ bimetallic— ໂລຫະປະສົມແຂງທີ່ປະສົມຮອບບໍລິເວນສວມໃສ່ຂອງທໍ່ເຈາະ, ເຈາະເຖິງ 62 HRC. ຫນ້າທີ່ຂັດແລະ corrosive.
- ການສີດພົ່ນ Tungsten carbide— ສໍາລັບກໍລະນີຂັດແຂງທີ່ສຸດ.
- ແຜ່ນ Chrome— ເປັນພື້ນທີ່ກ້ຽງ, ປ່ອຍອອກເປັນມິດ. ຊ່ວຍໃນການປ່ຽນສີແລະຕິດ, ບໍ່ເປັນການຂັດຫຼາຍ.
- ສະແຕນເລດ— ເມື່ອຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນ ຫຼືຄວາມບໍລິສຸດຂອງວັດສະດຸເຮັດໃຫ້ຄວາມຕ້ອງການຫຼາຍກວ່າການສວມໃສ່.
ຄູ່ມືວັດສະດຸຂອງຖັງສະກູຂອງພວກເຮົາປຽບທຽບເຫຼັກພື້ນຖານຢ່າງເຕັມທີ່.
ການປິ່ນປົວດ້ານການປຽບທຽບ
| ວັດສະດຸ / ການປິ່ນປົວ | ຄວາມແຂງ | ທົນທານຕໍ່ການສວມໃສ່ | ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນ | ດີທີ່ສຸດສໍາລັບ |
|---|---|---|---|---|
| 38CrMoAlA, nitrided | 950–1050 HV, ຊັ້ນ 0.5–0.8 ມມ | ດີ | ປານກາງ | PE, PP, PS, ABS; ເສັ້ນໄຍແກ້ວເຖິງ 30%. ຄ່າເລີ່ມຕົ້ນທາງເສດຖະກິດ |
| ດ້ານ bimetallic | ເຈາະເຖິງ 62 HRC | ທີ່ດີເລີດ | ດີ | ແກ້ວທີ່ເຕີມລົງໄປຂ້າງເທິງ 30%, ເຕັມໄປດ້ວຍແຮ່ທາດ, regrind, ຫນ້າທີ່ຂັດ |
| ການສີດພົ່ນ Tungsten carbide | ສູງຫຼາຍ | ທີ່ດີເລີດ | ດີ | ກໍລະນີການຂັດຍາກທີ່ສຸດ |
| ຜະສົມຜະສານນິເກິລ-ພື້ນຖານ | ເລືອກຕາມສູດ | ດີ | ທີ່ດີເລີດ | PVC, fluoropolymer, ຕ້ານໄຟ |
| ແຜ່ນແຂງ chrome | ແຂງ, ບາງໆ | ປານກາງ | ດີ | ການປ່ອຍກ້ຽງ, ປ່ຽນສີງ່າຍກວ່າ, ຕ້ານການຕິດ |
| ສະແຕນເລດ | ຕໍ່ຊັ້ນຮຽນ | ປານກາງ | ທີ່ດີເລີດ | ການກັດກ່ອນຫຼືຄໍາຮ້ອງສະຫມັກທີ່ນໍາພາຄວາມບໍລິສຸດ |
ລະບຸພື້ນຜິວສໍາລັບອາຫານທີ່ເປື້ອນທີ່ສຸດ ເສັ້ນຈະດໍາເນີນການຕົວຈິງ, ບໍ່ແມ່ນສະອາດທີ່ສຸດ. ການລະບຸກໍລະນີທີ່ສະອາດແມ່ນວິທີທົ່ວໄປທີ່ສຸດທີ່ຊຸດໃຫມ່ຕາຍໄວ.
ບໍາລຸງຮັກສາ: ວິທີການໄດ້ຮັບທຸກໆຊົ່ວໂມງທີ່ກໍານົດໄວ້ສາມາດໃຫ້
ການບໍາລຸງຮັກສາບໍ່ໄດ້ປີ້ນກັບການສວມໃສ່. ມັນຢຸດເຈົ້າຈາກການເພີ່ມການສວມໃສ່ທີ່ຫຼີກລ່ຽງໄດ້ຢູ່ເທິງສຸດຂອງປະເພດທີ່ຫຼີກລ່ຽງບໍ່ໄດ້, ແລະມັນໃຫ້ທ່ານມີຂໍ້ມູນເພື່ອວາງແຜນການທົດແທນແທນທີ່ຈະປະຕິກິລິຍາກັບມັນ.
ບັນຊີລາຍການກວດກາປົກກະຕິ
| ຄວາມຖີ່ | ສິ່ງທີ່ຕ້ອງກວດສອບ | ເປັນຫຍັງ |
|---|---|---|
| ທຸກໆການປ່ຽນ | ອຸນຫະພູມການລະລາຍທຽບກັບປົກກະຕິ, ເວລາການຟື້ນຕົວ, ຄວາມສອດຄ່ອງຂອງ cushion, ການໂຫຼດມໍເຕີ | ການລອຍລົມເຫຼົ່ານີ້ກ່ອນທີ່ຂໍ້ບົກພ່ອງຈະປາກົດ |
| ທຸກໆວັດສະດຸຫຼືການປ່ຽນສີ | ລ້າງຢ່າງເຕັມສ່ວນ; ກວດສອບການລົບລ້າງຈຸດສີດໍາຫຼືອຸປະກອນການຊຸດໂຊມ | Specks ຫມາຍເຖິງຈຸດຕາຍຫຼືການເຊື່ອມໂຊມບາງບ່ອນ |
| ປະຈໍາເດືອນ | ກວດສອບ thermocouples ແລະແຖບເຄື່ອງເຮັດຄວາມຮ້ອນ; ກວດເບິ່ງຄວາມເຢັນຂອງອາຫານຄໍ | ເຊັນເຊີ drifted ປຸງແຕ່ງອາຫານອຸປະກອນສໍາລັບການຫຼາຍເດືອນໂດຍບໍ່ໄດ້ສັງເກດເຫັນ |
| ທຸກຄັ້ງທີ່ສະກູອອກ | ວັດແທກການບິນ OD ແລະ barrel bore ID ຢູ່ຕໍາແຫນ່ງທີ່ຫມາຍ; ກວດເບິ່ງວົງແຫວນ | ສະກູອອກແລ້ວ. ສິບນາທີຂອງການວັດແທກແມ່ນບໍ່ເສຍຄ່າຂໍ້ມູນ |
| ຢ່າງຫນ້ອຍປະຈໍາປີ (ຫນ້າທີ່ຂັດຫຼື corrosive) | ການດຶງທີ່ວາງແຜນໄວ້: ການວັດແທກການສວມໃສ່ຢ່າງເຕັມທີ່, ການກວດສອບການສອດຄ່ອງ, ບັນທຶກການອ່ານ | ເຕັມ, PVC, ແລະ regrind ຫນ້າທີ່ wears ໄກໄວກ່ວາຢາງທີ່ສະອາດ |
ຂັ້ນຕອນການລ້າງໃຫ້ຖືກຕ້ອງເມື່ອປ່ຽນຢາງ ຫຼືສີ
ລ້າງກ່ອນທີ່ຈະຢຸດທຸກຄັ້ງ ແລະທຸກໆການປ່ຽນແປງ, ໂດຍບໍ່ມີຂໍ້ຍົກເວັ້ນສໍາລັບມື້ທີ່ຫຍຸ້ງໆ. ວັດສະດຸທີ່ປະໄວ້ໃຫ້ເຢັນພາຍໃນຖັງຈະເສື່ອມສະພາບ, ອົບໃສ່ພື້ນຜິວ, ແລະກັບຄືນມາເປັນສີດຳໃນສ່ວນຂອງລູກຄ້າ.
ໃຊ້ສານປະກອບການລ້າງທາງການຄ້າສໍາລັບການປ່ຽນສີ, ສໍາລັບການປິດ, ແລະກ່ອນທີ່ຈະປ່ຽນເປັນໂພລີເມີທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ. Virgin PE ຫຼື PP ຈັດການການປ່ຽນປົກກະຕິລະຫວ່າງວັດສະດຸທີ່ເຂົ້າກັນໄດ້. ຢາງທີ່ມີອຸນຫະພູມສູງເຊັ່ນ: PC ແລະ PMMA ຖືໄດ້ຍາກກວ່າ ແລະຕ້ອງການການລ້າງຢ່າງຮຸກຮານຫຼາຍຂຶ້ນ.
ລ້າງກ່ອນທີ່ຈະປິດ, ບໍ່ພຽງແຕ່ກ່ອນທີ່ຈະເລີ່ມຕົ້ນ. ສິ່ງທີ່ທ່ານປະໄວ້ໃນຖັງນໍ້າເຢັນກາຍເປັນບັນຫາທີ່ທ່ານຕໍ່ສູ້ກັບການເລີ່ມຕົ້ນຕໍ່ໄປ.
ວິທີການວັດແທກ Screw-to-Barrel Clearance
ນີ້ແມ່ນການວັດແທກທີ່ປ່ຽນຄວາມຄິດເຫັນເຂົ້າໄປໃນຄວາມເປັນຈິງ, ແລະຮ້ານຄ້າສ່ວນໃຫຍ່ຈະຂ້າມມັນ.
- ດຶງແລະເຮັດຄວາມສະອາດ screw ໄດ້.ຮ້ອນ, ດ້ວຍເຄື່ອງມືທອງເຫຼືອງຫຼືທອງແດງ. ຢ່າຂູດເຫຼັກ, ເຊິ່ງຕັດພື້ນຜິວທີ່ໄດ້ຮັບການປິ່ນປົວ screw ແມ່ນຂຶ້ນກັບ.
- ໝາຍຕຳແໜ່ງການວັດແທກຕາມຄວາມຍາວຂອງການເຮັດວຽກ: ອາຫານ, ການຫັນປ່ຽນ, ແລະການວັດແທກຢ່າງຫນ້ອຍ.
- ວັດແທກການບິນ ODດ້ວຍໄມໂຄມິເຕີພາຍນອກໃນແຕ່ລະຕໍາແໜ່ງ, ໃຊ້ເວລາອ່ານຫຼາຍຈຸດອ້ອມຮອບວົງຮອບເພື່ອຈັບການສວມທີ່ບໍ່ສະເຫມີກັນ.
- ID ເຈາະຖັງວັດແທກດ້ວຍເຄື່ອງວັດແທກເຈາະຢູ່ໃນຕຳແໜ່ງທີ່ກົງກັນ ແລະ ຄວາມເລິກ.
- ການຄິດໄລ່ radial clearance:ລົບຖ້ຽວບິນ OD ຈາກ bore ID ແລະແບ່ງດ້ວຍສອງ.
- ປຽບທຽບກັບຮູບແຕ້ມການກໍ່ສ້າງແລະບັນທຶກທຸກໆການອ່ານດ້ວຍວັນທີແລະຊົ່ວໂມງທີ່ດໍາເນີນການ.
ແປຜົນໄດ້ຮັບຕໍ່ກັບການເກັບກູ້ຕົ້ນສະບັບ, ບໍ່ແມ່ນຕໍ່ກັບຕົວເລກທົ່ວໄປ. ກົດລະບຽບຮ້ານຄ້າທີ່ເປັນປະໂຫຍດ: ເມື່ອການເກັບກູ້ໄດ້ເພີ່ມຂຶ້ນປະມານສອງເທົ່າຂອງມູນຄ່າການກໍ່ສ້າງ, ຫຼືເມື່ອຜົນຜະລິດໄດ້ຫຼຸດລົງຢ່າງເຫັນໄດ້ຊັດໃນຄວາມໄວຂອງສະກູດຽວກັນ, ເລີ່ມຕົ້ນການວາງແຜນການທົດແທນ. ຄູ່ມືການວັດແທກຂັ້ນຕອນໂດຍຂັ້ນຕອນຂອງພວກເຮົາກວມເອົາວິທີການໃນລາຍລະອຽດຢ່າງເຕັມທີ່.
ຕາຕະລາງການທໍາຄວາມສະອາດແລະການກໍາຈັດປະເພດທາດປະສົມ
ຈັບຄູ່ປະສົມກັບວຽກ. ກົນຈັກ (ບໍ່ມີສານຂັດ) ຂັດຂັດດ້ວຍຄວາມໜຽວສູງ. ການກຳຈັດສານເຄມີ ໂຈມຕີວັດສະດຸ ແລະຄາບອນທີ່ຊຸດໂຊມ. Foaming pururges ຂະຫຍາຍໄປເຖິງຈຸດຕາຍທີ່ laminar flow misss.
ໄລຍະຫ່າງທີ່ສະອາດແມ່ນຂຶ້ນກັບຢາງ. ໂພລີເມີທີ່ມີອຸນຫະພູມສູງສ້າງຄາບອນໄດ້ໄວຂຶ້ນ ແລະຕ້ອງການການລ້າງເລິກເລື້ອຍໆ. ບໍ່ວ່າທ່ານຈະແລ່ນຫຍັງ, ຮັກສາໄລຍະຫ່າງໃນຕາຕະລາງແທນທີ່ຈະລໍຖ້າຈຸດສີດໍາເພື່ອກໍານົດເວລາສໍາລັບທ່ານ.
ເມື່ອໃດທີ່ຈະສ້ອມແປງ vs ເວລາທີ່ຈະປ່ຽນແທນ
ປຽບທຽບຄ່າໃຊ້ຈ່າຍຕໍ່ປີຂອງການບໍລິການ, ບໍ່ແມ່ນສອງປ້າຍລາຄາ. ການກໍ່ສ້າງຄືນໃຫມ່ທີ່ມີຄ່າໃຊ້ຈ່າຍເຄິ່ງຫນຶ່ງເປັນຫຼາຍແຕ່ໄດ້ຜົນຕອບແທນຫນຶ່ງສ່ວນສາມຂອງປີແມ່ນທາງເລືອກລາຄາແພງໃນການປອມແປງ.
ການສ້ອມແປງ leans ສິດເມື່ອການສວມໃສ່ມີຂະຫນາດແລະປານກາງ, ໂລຫະພື້ນຖານແມ່ນສຽງ, ນີ້ແມ່ນການສ້າງໃຫມ່ຄັ້ງທໍາອິດ, ແລະເລຂາຄະນິດຍັງເຫມາະສົມກັບຢາງຂອງທ່ານ.
ການທົດແທນທີ່ອຽງຂວາໃນເວລາທີ່ການກັດກ່ອນໄດ້ເຂົ້າໄປໃນຂຸມເລິກ, ເມື່ອສະກູໄດ້ຖືກສ້າງໃຫມ່ກ່ອນ, ເມື່ອວັດສະດຸຂອງທ່ານມີການປ່ຽນແປງແລະເລຂາຄະນິດເກົ່າບໍ່ເຫມາະ, ຫຼືເມື່ອຊຸດແມ່ນຂະຫນາດທົ່ວໄປທີ່ລາຄາທົດແທນແມ່ນຢູ່ໃກ້ກັບລາຄາການສ້ອມແປງ.
ຄູ່ມືການສ້ອມແປງ vs ການທົດແທນຂອງພວກເຮົາວາງຕາຕະລາງການຕັດສິນໃຈຢ່າງເຕັມທີ່.
ການເກັບຮັກສາທີ່ເຫມາະສົມແລະການຈັດການຂອງ Spare Screw Barrels
ຊຸດອາໄຫຼ່ແມ່ນມີປະໂຫຍດພຽງແຕ່ຖ້າມັນກົງແລະສະອາດໃນເວລາທີ່ທ່ານຕ້ອງການ. ເກັບຮັກສາສະກູຕາມແນວນອນໂດຍມີການສະຫນັບສະຫນູນຕາມຄວາມຍາວ, ບໍ່ເຄີຍວາງຢູ່ເທິງປາຍ. ເຄືອບພວກມັນເພື່ອຕ້ານ rust, ຮັກສາພວກມັນປົກຄຸມ, ແລະຮັກສາແຜ່ນ spec ແລະວັດແທກຕົວເລກຄວາມແຂງດ້ວຍສ່ວນ.
ຍຸດທະສາດການຫມູນວຽນທີ່ກໍານົດໄວ້ spareມີມູນຄ່າຫຼາຍກ່ວາຄ່າທໍານຽມການເລັ່ງລັດ, ແລະເກືອບບໍ່ມີຜູ້ສະຫນອງຈະບອກທ່ານກ່ຽວກັບເລື່ອງນີ້. ຊື້ເຄື່ອງທົດແທນກ່ອນທີ່ຊຸດປະຈຸບັນຈະລົ້ມເຫລວ. ດໍາເນີນການຊຸດໃຫມ່, ສົ່ງຊຸດເກົ່າສໍາລັບການກໍ່ສ້າງໃຫມ່ໃນຂະນະທີ່ການຜະລິດຍັງສືບຕໍ່, ແລະຮັກສາຊຸດທີ່ສ້າງຂຶ້ນໃຫມ່ຢູ່ເທິງຊັ້ນວາງໄວ້ເປັນຂອງ spare.
ຕອນນີ້ເຈົ້າເປັນເຈົ້າຂອງການຫມຸນແບບບໍ່ມີເວລາຢຸດເຮັດວຽກທີ່ບໍ່ໄດ້ວາງແຜນໄວ້, ແລະທຸກໆການທົດແທນໃນອະນາຄົດຈະເກີດຂຶ້ນຕາມກຳນົດເວລາຂອງເຈົ້າແທນເວລາ 2 ໂມງເຊົ້າຂອງວັນເສົາ. ຍຸດທະສາດຄ່າໃຊ້ຈ່າຍຫນຶ່ງຊຸດຂອງທຶນເຮັດວຽກແລະຈ່າຍຄືນມັນຄັ້ງທໍາອິດທີ່ການທໍາລາຍບໍ່ເກີດຂຶ້ນ.
ມັນແມ່ນຂະບວນການຫຼືເຄື່ອງຈັກ? ປະຕູການຕັດສິນໃຈ
ນີ້ແມ່ນພາກສ່ວນທີ່ບໍ່ມີຄູ່ແຂ່ງຂຽນ, ແລະມັນຈະຊ່ວຍໃຫ້ທ່ານປະຫຍັດເວລາຫຼາຍກ່ວາສ່ວນທີ່ເຫຼືອຂອງຄູ່ມືນີ້ລວມກັນ.
ເມື່ອມີຂໍ້ບົກພ່ອງຂອງ molding ປາກົດ, ທີມງານສ່ວນໃຫຍ່ສາມາດບັນລຸການຕັ້ງຄ່າເຄື່ອງຈັກ. ອຸນຫະພູມ, ຄວາມກົດດັນກັບຄືນໄປບ່ອນ, ຄວາມໄວການສັກຢາ, ຖືເວລາ. ບາງຄັ້ງນັ້ນແມ່ນຖືກຕ້ອງ. ແຕ່ເມື່ອເຄື່ອງປລາສຕິກຖືກສວມໃສ່, ບໍ່ມີການຕັ້ງຄ່າຈະຟື້ນຕົວຂະບວນການ, ແລະອາທິດຫາຍໄປໃນການຄົ້ນຫາທີ່ບໍ່ເຄີຍປະສົບຜົນສໍາເລັດ.
ແລ່ນປະຕູນີ້ກ່ອນທີ່ທ່ານຈະແຕະຈຸດຕັ້ງອື່ນ.
1. ມີຫຍັງປ່ຽນແປງບໍ?ຢາງໃໝ່, ສີໃໝ່, ອັດຕາສ່ວນການກຣີນໃໝ່, ແມ່ພິມໃໝ່, ມີການປັບຕົວບໍ? ຖ້າແມ່ນ, ຕິດຕາມການປ່ຽນແປງ. ນີ້ແມ່ນບັນຫາຂະບວນການຈົນກ່ວາການພິສູດຖ້າບໍ່ດັ່ງນັ້ນ.
2. ຂໍ້ບົກພ່ອງປະກົດຂຶ້ນຢ່າງກະທັນຫັນ, ຫຼືລຸກລາມໃນຫຼາຍອາທິດບໍ?ທັນທີທັນໃດຈຸດທີ່ມີການປ່ຽນແປງຫຼືອົງປະກອບທີ່ແຕກຫັກ. ຄ່ອຍໆຈຸດໃສ່. ການສວມໃສ່ບໍ່ມາຮອດຄືນ.
3. cushion ສອດຄ່ອງການສັກຢາ?cushion ທີ່ບໍ່ສອດຄ່ອງແມ່ນວົງກວດສອບເວົ້າ. ກວດເບິ່ງມັນກ່ອນສິ່ງອື່ນ.
4. ຜົນຜະລິດໄດ້ຫຼຸດລົງດ້ວຍຄວາມໄວຂອງ screw ດຽວກັນ, ຫຼືມີເວລາການຟື້ນຕົວ?ທັງສອງຈຸດຢູ່ທີ່ການເກັບກູ້, ຊຶ່ງຫມາຍຄວາມວ່າການສວມໃສ່ screw ຫຼື barrel. ການຕັ້ງຄ່າບໍ່ສາມາດຟື້ນຟູການເກັບກູ້ທີ່ສູນເສຍໄປ.
5. ອຸນຫະພູມລະລາຍຂຶ້ນຢູ່ທີ່ຈຸດຕັ້ງທີ່ບໍ່ປ່ຽນແປງບໍ?ສະກູກໍາລັງສ້າງຄວາມຮ້ອນພິເສດ, ປົກກະຕິແລ້ວເນື່ອງຈາກວ່າມັນເຮັດວຽກຫນັກຕໍ່ກັບການເກັບກູ້ທີ່ສວມໃສ່.
6. ຈຸດດ່າງດໍາກັບຄືນມາຫຼັງຈາກການທໍາຄວາມສະອາດທຸກໆຄັ້ງບໍ?ວັດສະດຸແມ່ນບ່ອນຢູ່ບ່ອນຕາຍ. ໃນຊຸດທີ່ເກົ່າກວ່າ, ຈຸດຕາຍນັ້ນມັກຈະຖືກໃສ່ບ່ອນເກັບກູ້ harboring ເຊື່ອມໂຊມ.
ສາມຫຼືຫຼາຍກວ່ານັ້ນ "ແມ່ນ" ຄໍາຕອບກ່ຽວກັບຄໍາຖາມ 3 ຫາ 6 ຫມາຍຄວາມວ່າເຄື່ອງຈັກກໍາລັງບອກທ່ານວ່າຫນ່ວຍບໍລິການພາດສະຕິກໄດ້ສວມໃສ່. ຢຸດການປັບ. ດຶງ screw ແລະວັດແທກມັນ.
ການວັດແທກໃຊ້ເວລາຫນຶ່ງຊົ່ວໂມງ. ການໄລ່ຄວາມບົກຜ່ອງດ້ານກົນຈັກຜ່ານການຕັ້ງຄ່າໃຊ້ເວລາຫຼາຍອາທິດ, ແລະມັນບໍ່ເຄີຍ converges, ເພາະວ່າຄໍາຕອບບໍ່ເຄີຍຢູ່ໃນຕົວຄວບຄຸມ.
ຄູ່ມືການແກ້ໄຂບັນຫາກັບຕາຕະລາງສາເຫດຂອງຮາກ
ແຕ່ລະຂໍ້ບົກພ່ອງຂ້າງລຸ່ມນີ້ສາມາດມາຈາກຂະບວນການຫຼືຈາກການສວມໃສ່ກົນຈັກ. ຕາຕະລາງຊື່screw ແລະ barrelສາເຫດຂອງຮາກ, ເພາະວ່ານັ້ນແມ່ນເຄິ່ງຫນຶ່ງຂອງຄົນອື່ນອອກຈາກ.
| ບັນຫາ | ອາການ | Screw / barrel ສາເຫດຂອງຮາກ | ການແກ້ໄຂ |
|---|---|---|---|
| ຮອຍດຳ/ຮອຍບາດແຜ | ຈຸດດ່າງດຳ ຫຼືຮອຍດ່າງຢູ່ໃນສ່ວນ; ຮ້າຍແຮງກວ່າເກົ່າຫຼັງຈາກຢຸດ | ວັດສະດຸທີ່ເສື່ອມໂຊມຢູ່ໃນບ່ອນເກັບກູ້ທີ່ສວມໃສ່ຫຼືບ່ອນຕາຍ; scored bore; ພື້ນຜິວ screw ເສຍຫາຍ | ລ້າງເລິກ. ຖ້າມີ specks ກັບຄືນມາ, ດຶງແລະກວດກາ. ກວດສອບການໃຫ້ຄະແນນແລະການເກັບກູ້ worn. ປ່ຽນແທນຖ້າຊຸດແມ່ນອຸປະກອນທີ່ວາງໄວ້ |
| ຂະຫນາດການສັກຢາທີ່ບໍ່ສອດຄ່ອງ / ການສັກຢາສັ້ນ | ແຊງນ້ໍາ drifts; cushion ແຕກຕ່າງກັນໄປຍິງ | ກວດເບິ່ງວົງແຫວນບໍ່ປະທັບຕາ(ທົ່ວໄປທີ່ສຸດ); ການບິນ worn ປ່ອຍໃຫ້ melt ຮົ່ວກັບຄືນໄປບ່ອນ; barrel bore oversize | ກວດເບິ່ງວົງແຫວນກ່ອນ. ຈາກນັ້ນວັດແທກການເກັບກູ້. ການຕັ້ງຄ່າຈະບໍ່ແກ້ໄຂປ່ຽງທີ່ບໍ່ສົ່ງຄືນ |
| ອຸນຫະພູມລະລາຍເພີ່ມຂຶ້ນ | ອຸນຫະພູມ melt ຕົວຈິງຂ້າງເທິງຈຸດທີ່ກໍານົດໄວ້; ການປ່ຽນສີວັດສະດຸ | shear ຫຼາຍເກີນໄປຈາກອັດຕາສ່ວນການບີບອັດທີ່ບໍ່ຖືກຕ້ອງ; worn clearance ເຮັດໃຫ້ screw ເຮັດວຽກຫນັກ; thermocouple ລອຍ | ກວດສອບ thermocouples. ກວດເບິ່ງຄວາມໄວຂອງສະກູແລະຄວາມກົດດັນດ້ານຫລັງ. ຖ້າເລຂາຄະນິດຜິດພາດສໍາລັບຢາງ, ສະກູແມ່ນການແກ້ໄຂ |
| ການຟື້ນຕົວຊ້າໆ / plasticizing ຍາວ | ເວລາການຟື້ນຟູ stretches; ເວລາຮອບວຽນຈະເລີນເຕີບໂຕ | Worn clearance ຫຼຸດຜ່ອນປະສິດທິພາບ pumping; ບັນຫາພາກອາຫານ; ເລຂາຄະນິດທີ່ບໍ່ຖືກຕ້ອງສໍາລັບຢາງ | ກວດເບິ່ງຄວາມເຢັນຂອງອາຫານຄໍ ແລະອາຫານເມັດກ່ອນ. ຫຼັງຈາກນັ້ນ, ວັດແທກຄວາມຊັດເຈນຕໍ່ກັບຮູບແຕ້ມ |
| ການເພີ່ມຂຶ້ນຂອງມໍເຕີໂຫຼດ / ຄວາມກົດດັນກັບຄືນໄປບ່ອນ | amps ມໍເຕີປີນຂຶ້ນຢູ່ທີ່ຜົນຜະລິດຄົງທີ່; ສັນຍານເຕືອນແຮງບິດ | Screw dragging ໃນ bore (misalignment, screw ງໍ); shear ຫຼາຍເກີນໄປ; ການຕໍ່ຕ້ານການກໍ່ສ້າງວັດສະດຸທີ່ຊຸດໂຊມ | ກວດເບິ່ງຄວາມສອດຄ່ອງແລະຄວາມຊື່ຂອງ screw. ສະກູໂກງໃສ່ຂ້າງໜຶ່ງຂອງທໍ່ເຈາະ ແລະຈະທຳລາຍຖັງໃໝ່ເຊັ່ນກັນ |
| ການເຊື່ອມໂຊມຂອງວັດສະດຸ / ການປ່ຽນສີ | ສີເຫຼືອງ, splay, brittleness, ມີກິ່ນຫອມ | ເວລາທີ່ຢູ່ອາໄສຍາວເກີນໄປ (ຍິງເກີນໄປສໍາລັບຖັງ); shear ຮຸກຮານເກີນໄປ; ຈຸດຕາຍຖືວັດສະດຸ | ກວດເບິ່ງຂະຫນາດຂອງການສັກຢາກັບອັດຕາສ່ວນຄວາມອາດສາມາດຂອງຖັງ. ຫຼຸດຜ່ອນການຂັດ. ໃນຢາງຢາງທີ່ລະອຽດອ່ອນຄວາມຮ້ອນ, ສະກູບີບອັດຕ່ໍາອາດຈະເປັນການແກ້ໄຂທີ່ແທ້ຈິງເທົ່ານັ້ນ |
| Unmelts / particles ແຂງໃນສ່ວນ | ຈຸດດ່າງແຂງ; ຄວາມຜິດປົກກະຕິຄ້າຍຄືເລນ; ຈຸດອ່ອນ | ຄວາມສາມາດລະລາຍບໍ່ພຽງພໍ: L/D ສັ້ນເກີນໄປ, ການບີບອັດຜິດປົກກະຕິ, ຜົນຜະລິດໄດ້ກົດດັນຜ່ານສິ່ງທີ່ສະກູສາມາດລະລາຍ, ຫຼືການເກັບກູ້ສວມໃສ່. | ຫຼຸດຜ່ອນຜົນຜະລິດຫຼືຍົກລະດັບເປັນ screw ອຸປະສັກ. ຖ້າຊຸດຖືກໃສ່, ບໍ່ມີການຕັ້ງຄ່າຈະຟື້ນຕົວການລະລາຍ |
| ສີ streaking / ການກະຈາຍບໍ່ດີ | ສີບໍ່ສະເຫມີກັນ; masterbatch ບໍ່ກະແຈກກະຈາຍ | ບໍ່ມີສ່ວນປະສົມ; worn screw ປົນບໍ່ດີ; screw ຜິດພາດສໍາລັບການຕື່ມຂໍ້ມູນໃສ່ຫຼືສີ | ລະບຸສ່ວນປະສົມ (Maddock ຫຼື pin). ຢືນຢັນວ່າສະກູບໍ່ໄດ້ຖືກສວມອອກພຽງແຕ່ທໍາອິດ |
ຮອຍດຳ ຫຼືຮອຍບາດແຜ
ໂພລີເມີເສື່ອມທີ່ເສື່ອມໂຊມຢູ່ບ່ອນໃດບ່ອນໜຶ່ງ ແລະແຕກອອກເປັນຕ່ອນໆ. ສະຖານທີ່ເຊື່ອງໄວ້ແບບຄລາສສິກແມ່ນ worn ການເກັບກູ້, ເຈາະໄດ້ຄະແນນ, ວົງການກວດກາທີ່ເສຍຫາຍ, ແລະຈຸດຕາຍໃດຫນຶ່ງທີ່ການໄຫຼ stagnates.
ລ້າງເລິກກ່ອນ. ຖ້າຫາກວ່າ specks ກັບຄືນມາຫຼັງຈາກການລ້າງຢ່າງລະອຽດ, ອຸປະກອນການບໍ່ແມ່ນພຽງແຕ່ residue. ມັນໄດ້ຖືກຜະລິດຢ່າງຕໍ່ເນື່ອງໂດຍຈຸດຢູ່ໃນເຄື່ອງຂອງເຈົ້າ, ແລະທ່ານຈໍາເປັນຕ້ອງດຶງ screw ແລະຊອກຫາມັນ.
ຂະໜາດການສັກຢາບໍ່ສອດຄ່ອງ ຫຼືການສັກຢາສັ້ນ
ກວດເບິ່ງວົງແຫວນກ່ອນທີ່ທ່ານຈະແຕະທີ່ການຕັ້ງຄ່າ. ເມື່ອປ່ຽງທີ່ບໍ່ກັບຄືນຢຸດການຜະນຶກ, ການລະລາຍຈະຫນີໄປຂ້າງຫຼັງໃນລະຫວ່າງການສີດ, ແລະການສັກຢາທີ່ເຄື່ອງຈັກຄິດວ່າມັນວັດແທກບໍ່ແມ່ນການສັກຢາທີ່ແມ່ພິມໄດ້ຮັບ.
ຂອງຂວັນແມ່ນ cushion ໄດ້. ຂະບວນການທີ່ສອດຄ້ອງກັນຖື cushion ສະຫມໍ່າສະເຫມີ. ໃນເວລາທີ່ cushion wanders ແຊງເພື່ອຍິງ, melt ແມ່ນໄປບາງທີ່ມັນບໍ່ຄວນ.
ອຸນຫະພູມລະລາຍ ຫຼືສູງເກີນໄປ
ວັດແທກການລະລາຍຕົວຈິງດ້ວຍການສຳຫຼວດ ແທນທີ່ຈະເຊື່ອຖືຈຸດຕັ້ງ. ຖ້າ melt ຕົວຈິງແລ່ນໄດ້ດີເຫນືອເຂດ, ຄວາມຮ້ອນເພີ່ມເຕີມແມ່ນມາຈາກ shear, ບໍ່ແມ່ນມາຈາກແຖບ.
ຄວາມຮ້ອນ shear ສູງຂື້ນໃນເວລາທີ່ການບີບອັດແມ່ນຮຸກຮານເກີນໄປສໍາລັບຢາງ, ເມື່ອຄວາມໄວຂອງ screw ສູງເກີນໄປ, ເມື່ອຄວາມກົດດັນດ້ານຫລັງແມ່ນຫຼາຍເກີນໄປ, ແລະໃນເວລາທີ່ screw worn ຕ້ອງເຮັດວຽກຫນັກເພື່ອຍ້າຍວັດສະດຸດຽວກັນ.
ການຟື້ນຕົວ Screw ຊ້າ / Plasticizing ຍາວ
ເລີ່ມຕົ້ນຢູ່ທີ່ hopper ໄດ້. ການເຊື່ອມໂລຫະເມັດ, ຄໍອາຫານທີ່ມີຄວາມຮ້ອນເກີນໄປ, ແລະຄວາມເຢັນຂອງອາຫານທີ່ບໍ່ພຽງພໍທັງຫມົດເຮັດໃຫ້ການອົດອາຫານຂອງ screw ແລະ stretch ການຟື້ນຟູ, ແລະບໍ່ມີຂໍ້ບົກພ່ອງຂອງສະກູ.
ຖ້າອາຫານມີສຸຂະພາບດີແລະການຟື້ນຕົວຍັງຊ້າ, ໃຫ້ວັດແທກການເກັບກູ້. ສະກູທີ່ສູນເສຍປະສິດທິພາບການສູບຂອງຕົນໃນການສວມໃສ່ໃຊ້ເວລາດົນກວ່າທີ່ຈະຕື່ມຂໍ້ມູນໃສ່ການສັກຢາດຽວກັນ, ແລະເວລາວົງຈອນສະທ້ອນໃຫ້ເຫັນມັນ.
ການເພີ່ມຂຶ້ນຂອງ Motor Load ຫຼືຄວາມກົດດັນກັບຄືນໄປບ່ອນ
ການເພີ່ມຂຶ້ນ amps ໃນຜົນຜະລິດຄົງທີ່ຫມາຍຄວາມວ່າບາງສິ່ງບາງຢ່າງກໍາລັງຕ້ານທານ. ສະກູງໍການລາກຢູ່ໃນຂຸມແມ່ນກໍລະນີທີ່ເປັນອັນຕະລາຍ: ມັນສວມໃສ່ຂ້າງຫນຶ່ງຂອງຖັງ, ແລະ screw ໃຫມ່ທີ່ຕິດຕັ້ງຕໍ່ກັບ misalignment ນັ້ນໃສ່ໃນແບບດຽວກັນໃນຕາຕະລາງດຽວກັນ.
ກວດເບິ່ງຄວາມຊື່ແລະການຈັດຕໍາແຫນ່ງກ່ອນທີ່ທ່ານຈະສັ່ງຫຍັງ. ການສວມໃສ່ເຈາະຂ້າງຫນຶ່ງແມ່ນລາຍນິ້ວມື.
ການເຊື່ອມໂຊມຂອງວັດສະດຸຫຼືການປ່ຽນສີ
ສອງສາເຫດຄອບງໍາ: ວັດສະດຸຮ້ອນເກີນໄປ, ຫຼືມັນຮ້ອນເກີນໄປ. ອັນທີສອງແມ່ນຄົນທີ່ພາດ.
ການສັກຢາທີ່ມີຂະຫນາດນ້ອຍເກີນໄປສໍາລັບຖັງເຮັດໃຫ້ການລະລາຍນັ່ງຜ່ານຮອບວຽນຫຼັງຈາກຮອບວຽນ, ປຸງແຕ່ງຄ່ອຍໆຈົນກ່ວາມັນສີເຫຼືອງ. ບໍ່ມີການອອກແບບສະກູແກ້ໄຂການສັກຢາ undersized ໃນຖັງ oversized. ແກ້ໄຂເສັ້ນຜ່າສູນກາງຂອງສະກູ, ຫຼືຍ້າຍວຽກໄປຫາເຄື່ອງຂະຫນາດນ້ອຍກວ່າ.
ວິທີການສັ່ງຊື້ Screw Barrel ທົດແທນ
ບໍ່ມີຄູ່ແຂ່ງທີ່ກວມເອົານີ້, ແລະມັນແມ່ນສ່ວນທີ່ຜູ້ຊື້ຕົວຈິງຕ້ອງການ. ບໍ່ວ່າທ່ານຈະສັ່ງຈາກ OEM ຫຼືຈາກເອກະລາດscrew barrel ໂຮງງານຜະລິດ, ຂໍ້ມູນດຽວກັນຂັບລົດ quote.
ຂະຫນາດແລະສະເພາະທີ່ທ່ານຕ້ອງໄດ້ສະຫນອງໃຫ້
- ຍີ່ຫໍ້ເຄື່ອງແລະຕົວແບບ.ຮູບແຜ່ນປ້າຍຊື່ແມ່ນພຽງພໍເພື່ອຢືນຢັນຂະໜາດຂອງການຕິດຕັ້ງ ແລະຈຸດສິ້ນສຸດ.
- ເສັ້ນຜ່າສູນກາງຂອງ screw ແລະອັດຕາສ່ວນ L / D,ຈາກຮູບແຕ້ມຫຼືວັດແທກໂດຍກົງ.
- ຢາງ, ມີເນື້ອໃນ filler.ນີ້ເຮັດໃຫ້ເຫຼັກພື້ນຖານແລະການປິ່ນປົວດ້ານຫນ້າຫຼາຍກ່ວາສິ່ງອື່ນໃນບັນຊີລາຍຊື່.
- ຂະຫນາດການສັກຢາແລະວົງຈອນເປົ້າຫມາຍ,ດັ່ງນັ້ນເລຂາຄະນິດສາມາດຖືກປັບປຸງໃຫ້ດີທີ່ສຸດແທນທີ່ຈະຖືກຄັດລອກ.
- ຮູບແຕ້ມ, ຫຼືຕົວຢ່າງທີ່ສວມໃສ່.ທັງເຮັດວຽກ. ພາກສ່ວນທີ່ສວມໃສ່ສາມາດວັດແທກໄດ້ແລະເລຂາຄະນິດເຕັມທີ່ກໍ່ສ້າງໃຫມ່.
- ສິ່ງທີ່ຜິດພາດໃນຄັ້ງທີ່ຜ່ານມາ.ສົ່ງຮູບແບບການສວມໃສ່ພ້ອມກັບສ່ວນ. ການສູນເສຍມິຕິກ້ຽງເວົ້າວ່າການຂັດ. Pitting ເວົ້າວ່າ corrosion. ການສວມໃສ່ດ້ານດຽວເວົ້າວ່າການສອດຄ່ອງ, ເຊິ່ງສະກູໃຫມ່ຈະບໍ່ແກ້ໄຂ.
ລາຍການສຸດທ້າຍນັ້ນແມ່ນຜູ້ທີ່ຜູ້ຊື້ລືມ, ແລະມັນເປັນສິ່ງທີ່ຢຸດເຈົ້າຊື້ສໍາເນົາທີ່ຊື່ສັດຂອງຄວາມລົ້ມເຫລວ.
OEM-Match vs Custom Design: Pros ແລະ Cons
ການແຂ່ງຂັນ OEMreproduces ເລຂາຄະນິດຕົ້ນສະບັບ. ມັນເປັນການໂທທີ່ຖືກຕ້ອງໃນເວລາທີ່ screw ຕົ້ນສະບັບເຫມາະສົມກັບຂະບວນການຂອງທ່ານແລະພຽງແຕ່ worn ອອກ. ຄາດຄະເນໄດ້, ຢັ້ງຢືນກັບການແຕ້ມຮູບ, ບໍ່ມີການ revalidation ຂະບວນການ.
ການອອກແບບທີ່ກໍາຫນົດເອງປ່ຽນແປງເລຂາຄະນິດໃຫ້ພໍດີກັບສິ່ງທີ່ທ່ານແລ່ນຕົວຈິງໃນມື້ນີ້. ມັນເປັນການໂທຫາທີ່ຖືກຕ້ອງໃນເວລາທີ່ຂະບວນການຍ້າຍອອກແລະ screw ບໍ່ໄດ້: ທ່ານໄດ້ເພີ່ມ regrind, ປ່ຽນເປັນເກຣດເຕີມ, ປ່ຽນເປົ້າຫມາຍຜົນຜະລິດ, ຫຼື screw ຕົ້ນສະບັບບໍ່ເຄີຍຈັດການກັບຢາງຂອງທ່ານດີ.
ການສັ່ງໃຫ້ກົງກັບ OEM ເມື່ອຂະບວນການມີການປ່ຽນແປງເຮັດໃຫ້ເກີດບັນຫາໃນເຫຼັກໃຫມ່. ການສັ່ງອອກແບບແບບກຳນົດເອງເມື່ອຕົ້ນສະບັບຖືກປັບເພີ່ມຄ່າໃຊ້ຈ່າຍ ແລະ ການກວດສອບຄືນໃໝ່ໂດຍບໍ່ມີຫຍັງເລີຍ. ຮູບແບບການສວມໃສ່ບອກທ່ານວ່າທ່ານຢູ່ໃນສະຖານະການໃດ.
ສິ່ງທີ່ຄາດຫວັງເມື່ອມີແຫຼ່ງທີ່ມາຈາກປະເທດຈີນ
ເວລານໍາແມ່ນຂຶ້ນກັບເລຂາຄະນິດ, ການປິ່ນປົວພື້ນຜິວ, ແລະບໍ່ວ່າຈະມີຮູບແຕ້ມ. ຂໍໃຫ້ມັນເປັນລາຍລັກອັກສອນທີ່ມີຄໍາແນະນໍາຂອງທ່ານ, ແລະຖາມວ່າໂມງເລີ່ມຕົ້ນຂອງການ: ການຢືນຢັນຂອງຮູບແຕ້ມ, ຫຼືຄໍາສັ່ງຊື້. ພວກເຂົາບໍ່ແມ່ນວັນທີດຽວກັນ, ແລະຄວາມແຕກຕ່າງມັກຈະເປັນອາທິດ.
ສາມສິ່ງທີ່ມີຄ່າຄວນພິຈາລະນາກ່ອນທີ່ທ່ານຈະໃຫ້ຄໍາຫມັ້ນສັນຍາ:
- ເມື່ອການຜະລິດເລີ່ມຕົ້ນ.Reverse-engineering ຕົວຢ່າງທີ່ສວມໃສ່ຈະເພີ່ມເວລາກ່ອນທີ່ຊິບດຽວຈະຖືກຕັດ. ຮູບແຕ້ມລຶບຂັ້ນຕອນນັ້ນອອກ.
- ສິ່ງທີ່ການປິ່ນປົວດ້ານຫນ້າເພີ່ມ.ດ້ານ bimetallic ແລະການສີດພົ່ນ carbide ແມ່ນຂັ້ນຕອນຂະບວນການແຍກຕ່າງຫາກທີ່ມີແຖວຂອງຕົນເອງ.
- ການຂົນສົ່ງທາງທະເລ, ແຍກຕ່າງຫາກ.ມັນບໍ່ແມ່ນຢູ່ໃນເວລານໍາການຜະລິດ, ແລະມັນເປັນຕົວເລກທີ່ເຮັດໃຫ້ຜູ້ຊື້ຄັ້ງທໍາອິດແປກໃຈ.
ການອ້າງອີງຂອງພວກເຮົາເອງແມ່ນມີຄວາມໂປ່ງໃສໂດຍການອອກແບບ: ພວກເຮົາໃຫ້ຄ່າໃຊ້ຈ່າຍໂດຍປະມານທີ່ກວມເອົາຜະລິດຕະພັນ, ການຂົນສົ່ງ, ແລະການບໍາລຸງຮັກສາຢ່າງຕໍ່ເນື່ອງ, ດັ່ງນັ້ນບໍ່ມີຫຍັງທີ່ຈະຄົ້ນພົບໃນພາຍຫລັງ. ທ່ານໄດ້ຮັບໃບສະເໜີລາຄານັ້ນພາຍໃນ 12 ຊົ່ວໂມງ.
ວາງແຜນປະມານເວລານໍາດ້ວຍການຫມຸນທີ່ກໍານົດໄວ້ກ່ອນຫນ້າ. ຊຸດທີ່ສັ່ງຈາກເຮືອບັນທຸກສວມໃສ່ໃນຕາຕະລາງຂອງທ່ານ. ຊຸດທີ່ສັ່ງຈາກເຮືອທີ່ແຕກຫັກຕໍ່ໂມງ, ທາງອາກາດ, ໃນລາຄາທີ່ບໍ່ມີໃຜມັກອະທິບາຍ.
ເງື່ອນໄຂການຍອມຮັບຄຸນນະພາບແລະຈຸດກວດກາ
ເຫຼົ່ານີ້ແມ່ນການກວດສອບທີ່ແຍກຜູ້ສະຫນອງທີ່ແທ້ຈິງຈາກລາຄາຖືກ. ຂໍໃຫ້ພວກເຂົາເປັນລາຍລັກອັກສອນກ່ອນທີ່ທ່ານຈະວາງຄໍາສັ່ງ, ແລະຢືນຢັນພວກເຂົາເມື່ອຊຸດມາຮອດ:
- ເສັ້ນຜ່າສູນກາງນອກຢູ່ຫຼາຍຈຸດຕາມແຕ່ລະຖ້ຽວບິນ
- ເສັ້ນຜ່າສູນກາງເຈາະ ແລະຮູບທໍ່ກົມ
- ຄວາມແຂງຂອງພື້ນຜິວເປັນມູນຄ່າການວັດແທກ(HV ຫຼື HRC), ບໍ່ແມ່ນຂໍ້ມູນສະເພາະຂອງລາຍການ
- ຄວາມເລິກຂອງກໍລະນີ nitrided, ຫຼືຄວາມເລິກຂອງຊັ້ນໂລຫະປະສົມຢູ່ໃນເຈາະ bimetallic
- ຄວາມເຂັ້ມຂຸ້ນແລະຄວາມຊື່ສັດ
- ຄວາມຫຍາບຂອງພື້ນຜິວ (Ra)
- ຊັ້ນຮຽນເຫຼັກພື້ນຖານ, ຢືນຢັນ
ຄວາມແຂງແລະຄວາມເລິກຂອງກໍລະນີແມ່ນສອງສິ່ງທີ່ສໍາຄັນທີ່ສຸດ, ແລະສອງຢ່າງທີ່ມັກຈະຫຼຸດລົງຢ່າງງຽບໆ. ຊັ້ນ nitrided ຢູ່ທີ່ 950–1050 HV ແລະຄວາມເລິກ 0.5–0.8 ມມ ແມ່ນຂໍ້ສະເພາະທີ່ເຈົ້າສາມາດຖືຜູ້ສະໜອງໄດ້. "Nitrided" ດ້ວຍຕົວຂອງມັນເອງບໍ່ແມ່ນ.
ຖ້າຄໍາອ້າງອີງລົງຕ່ໍາກວ່າຄົນອື່ນ, ຂໍໃຫ້ຖາມວ່າເຫຼັກແມ່ນຫຍັງແລະການປິ່ນປົວດໍາເນີນການເລິກເທົ່າໃດ. ນັ້ນແມ່ນເກືອບສະ ເໝີ ໄປບ່ອນທີ່ຄວາມແຕກຕ່າງເຊື່ອງ, ແລະເຈົ້າຈະຈ່າຍຄືນໃນເຄື່ອງນຸ່ງກ່ອນໄວ.
walkthrough ແຫຼ່ງເຕັມຂອງພວກເຮົານັ່ງຢູ່ໃນຄູ່ມືການສັ່ງຊື້ barrel screw custom.
ຕ້ອງການການທົດແທນຫຼືການສັກຢາຖັງທີ່ກໍານົດເອງ? ສົ່ງຕົວແບບເຄື່ອງຂອງທ່ານ, ຮູບແຕ້ມ, ຫຼືຕົວຢ່າງທີ່ສວມໃສ່. ພວກເຮົາອ້າງອີງພາຍໃນ 12 ຊົ່ວໂມງ.
ໄດ້ຮັບ Screw Barrel Quoteຄໍາຖາມທີ່ຖາມເລື້ອຍໆ
ຖາມ: ທໍ່ສະກູສີດແມ່ພິມດົນປານໃດ?
A: ໃນຢາງທີ່ບໍ່ມີການກັດກ່ອນເຊັ່ນ PE ແລະ PP, screws ສີດ nitrided 38CrMoAlA ຂອງພວກເຮົາແລ່ນປະມານ 10,000-20,000 ຊົ່ວໂມງ. ທາດປະສົມທີ່ເຕັມໄປດ້ວຍແກ້ວ, PVC, ແລະ regrind ຫນັກໄດ້ຕັດລົງ, ແລະຫຼາຍປານໃດແມ່ນຂຶ້ນກັບເນື້ອໃນ filler ແລະຜົນຜະລິດ. ຢ່າແລ່ນໂມງແລະຄວາມຫວັງ: ວັດແທກ. ກວດເບິ່ງຖ້ຽວບິນ OD ແລະ bore ID ຕໍ່ກັບຮູບແຕ້ມການກໍ່ສ້າງຢ່າງຫນ້ອຍຫນຶ່ງຄັ້ງຕໍ່ປີໃນຫນ້າທີ່ຂັດ, ແລະບັນທຶກແນວໂນ້ມ. ແນວໂນ້ມ, ບໍ່ແມ່ນຕົວເລກຊົ່ວໂມງ, ບອກທ່ານເວລາທີ່ຈະສັ່ງຊຸດຕໍ່ໄປ.
Q: ການເກັບກູ້ມາດຕະຖານລະຫວ່າງ screw ແລະ barrel ແມ່ນຫຍັງ?
A: ບໍ່ມີຕົວເລກດຽວ, ເນື່ອງຈາກວ່າການເກັບກູ້ເກັດທີ່ມີເສັ້ນຜ່າສູນກາງ screw. ກົດລະບຽບອຸດສາຫະກໍາຂອງຫົວໂປ້ສໍາລັບຊຸດໃຫມ່ແມ່ນປະມານ 0.001 ນິ້ວຂອງ radial clearance ຕໍ່ຂ້າງສໍາລັບແຕ່ລະນິ້ວຂອງເສັ້ນຜ່າສູນກາງຂອງ screw, ດັ່ງນັ້ນ screw 60 ມມຈະລົງຈອດໃກ້ກັບ 0.06 ມມຕໍ່ຂ້າງ. ການແຕ້ມຮູບກໍ່ສ້າງຂອງເຈົ້າແມ່ນສິດອໍານາດ. ໃນຖານະເປັນຂອບເຂດຈໍາກັດການບໍລິການພາກປະຕິບັດ, ເມື່ອການວັດແທກການເກັບກູ້ໄດ້ເພີ່ມຂຶ້ນປະມານສອງເທົ່າຂອງມູນຄ່າການກໍ່ສ້າງ, ຫຼືຜົນຜະລິດໄດ້ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍໃນຄວາມໄວສະກູດຽວກັນ, ວາງແຜນການທົດແທນ.
ຖາມ: ຂ້ອຍສາມາດໃຊ້ສະກູອັນດຽວສໍາລັບຢາງທີ່ແຕກຕ່າງກັນຫຼາຍບໍ?
A: ພາຍໃນຄອບຄົວ, ແມ່ນແລ້ວ. ສະກູທີ່ໃຊ້ທົ່ວໄປຈະຈັບ PE, PP, PS, ແລະ ABS ໄດ້ດີ, ນັ້ນແມ່ນເຫດຜົນທີ່ຜູ້ສ້າງເຄື່ອງຈັກສົ່ງມັນເປັນມາດຕະຖານ. ໃນທົ່ວຄອບຄົວ, ບໍ່ມີ. ສະກູ GP ໃສ່ PVC ທີ່ແຂງກະດ້າງຈະທໍາລາຍວັດສະດຸແລະເຫຼັກກ້າ. ສະກູ GP ເທິງຜ້າໄນລອນທີ່ເຕັມໄປດ້ວຍແກ້ວຈະສວມໄວ. ແລະ screw ຂະຫນາດສໍາລັບປະລິມານການສັກຢາຫນຶ່ງບໍ່ສາມາດຮັບໃຊ້ວຽກງານທີ່ໃຊ້ສ່ວນຫນຶ່ງຂອງຖັງຂະຫນາດນ້ອຍໂດຍບໍ່ມີການປຸງແຕ່ງວັດສະດຸ. ຖ້າຢາງຂອງທ່ານຂະຫຍາຍຊ່ອງຫວ່າງເຫຼົ່ານັ້ນ, ທ່ານຕ້ອງການຫຼາຍກວ່າຫນຶ່ງ screw, ຫຼື screw ອອກແບບສໍາລັບກໍລະນີທີ່ຍາກທີ່ສຸດ.
ຖາມ: ຂ້ອຍສາມາດບອກໄດ້ແນວໃດວ່າສະກູສີດແມ່ພິມຂອງຂ້ອຍຖືກໃສ່?
A: ເຄື່ອງບອກທ່ານກ່ອນ, ແລະໄມໂຄມິເຕີຢືນຢັນມັນ. ສັງເກດເບິ່ງວ່າຜົນຜະລິດຫຼຸດລົງດ້ວຍຄວາມໄວຂອງສະກູດຽວກັນ, ໄລຍະເວລາການຟື້ນຕົວ, ອຸນຫະພູມ melt ເພີ່ມຂຶ້ນຢູ່ທີ່ຈຸດຕັ້ງທີ່ບໍ່ປ່ຽນແປງ, ຈຸດສີດໍາທີ່ກັບຄືນມາຫຼັງຈາກການເຮັດຄວາມສະອາດ, ແລະຂະຫນາດຂອງການສັກຢາ. ອັນໃດອັນໜຶ່ງກໍ່ພຽງແຕ່ດຶງສະກູ. ຫຼັງຈາກນັ້ນ, ວັດແທກການບິນ OD ດ້ວຍໄມໂຄມິເຕີແລະ ID ເຈາະດ້ວຍເຄື່ອງວັດແທກເຈາະ, ໃນຕໍາແຫນ່ງທີ່ກົງກັນ, ແລະປຽບທຽບການເກັບກູ້ radial ຕໍ່ກັບຮູບແຕ້ມ. ອາການແນະນໍາ; ການວັດແທກຢືນຢັນ.
Q: ຖັງ screw bimetallic ແມ່ນຫຍັງແລະເວລາໃດທີ່ຂ້ອຍຕ້ອງການ?
A: ຖັງ bimetallic ຮັກສາຮ່າງກາຍໂລຫະປະສົມເຫຼັກແລະ fuses ໂລຫະປະສົມທີ່ harder ເຂົ້າໄປໃນເຈາະ. ຢູ່ໃນຖັງຂອງພວກເຮົາ, ພວກເຮົາສີດໂລຫະປະສົມແຂງເປັນວົງຮອບເຕັມພື້ນທີ່ສວມໃສ່ຂອງເຈາະ, ເຮັດໃຫ້ຄວາມແຂງພາຍໃນເປັນ 62 HRC. ເສັ້ນແມ່ນງ່າຍທີ່ຈະແຕ້ມ:ເສັ້ນໄຍແກ້ວເຖິງ 30% ເຮັດວຽກໄດ້ດີໃນຊຸດ 38CrMoAlA nitrided. ເກີນ 30% ແກ້ວ, ມີ filler ແຮ່ທາດຫຼື flame retardant, ຫຼືກ່ຽວກັບ resin corrosive, ໄປ bimetallic. ກໍລະນີ nitrided ແມ່ນຊັ້ນການແຜ່ກະຈາຍ 0.5–0.8 ມມ, ແລະສານເຕີມເຕັມທີ່ຫນັກຈະຕັດຜ່ານມັນຍາວກ່ອນທີ່ເຫຼັກຈະເຮັດສໍາເລັດ.
Q: ການອອກແບບສະກູມີຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງສ່ວນໃນການສີດ?
A: ໂດຍກົງ, ແລະຫຼາຍກ່ວາການຕັ້ງຄ່າຂະບວນການສ່ວນໃຫຍ່. Screw geometry ກໍານົດວິທີການ melts ວັດສະດຸຢ່າງສົມບູນ, ອຸນຫະພູມການລະລາຍເປັນເອກະພາບ, ສີແລະ filler ກະແຈກກະຈາຍໄດ້ດີ, ແລະວິທີການທີ່ສອດຄ່ອງແມ່ນການສັກຢາ. Unmelts, streaks, splay, degradation, and shot variation all the trace back to screw design or screw wear at least the most often as they trace back to the controller. ເມື່ອຂໍ້ບົກພ່ອງຕ້ານທານກັບທຸກໆການປ່ຽນແປງທີ່ເຈົ້າເຮັດ, ເລຂາຄະນິດຫຼືການສວມໃສ່ມັກຈະເປັນເຫດຜົນ.
Q: ແມ່ນຫຍັງຄືຄວາມແຕກຕ່າງລະຫວ່າງສະກູສີດແລະສະກູ extrusion?
A: screw extrusion rotates ຢ່າງຕໍ່ເນື່ອງແລະ pumps melt ໄປຂ້າງຫນ້າໂດຍບໍ່ມີການຢຸດ. ໝວກສີດເຮັດໄດ້ 2 ວຽກຄື: ມັນໝຸນເພື່ອປລາສຕິກການສັກຢາ, ຈາກນັ້ນຢຸດການໝຸນ ແລະ ຂັບໄປຂ້າງໜ້າຄືກັບລູກສູບເພື່ອສີດມັນ. ການປະຕິບັດທີ່ສົ່ງຜົນຕອບແທນນັ້ນແມ່ນວ່າເປັນຫຍັງສະກູສີດມີວົງແຫວນຢູ່ປາຍ, ແລະເປັນຫຍັງພວກມັນຈຶ່ງແລ່ນອັດຕາສ່ວນ L/D ສັ້ນກວ່າ, ໂດຍປົກກະຕິແມ່ນ 18: 1 ຫາ 25: 1, ກ່ວາ screws extrusion. ວັດສະດຸຍັງນັ່ງຢູ່ໃນຖັງສີດລະຫວ່າງການສັກຢາ, ເຊິ່ງເຮັດໃຫ້ເວລາທີ່ຢູ່ອາໄສແລະຂະຫນາດການສັກຢາສໍາຄັນ.
ຖາມ: ຜູ້ຜະລິດຖັງ screw ສາມາດຄັດລອກສະກູຂອງຂ້ອຍໂດຍບໍ່ມີການແຕ້ມຮູບໄດ້ບໍ?
A: ແມ່ນແລ້ວ. ສົ່ງພາກສ່ວນທີ່ສວມໃສ່ແລະເລຂາຄະນິດສາມາດວັດແທກແລະສ້າງໃຫມ່ໄດ້: ເສັ້ນຜ່າກາງ, ອັດຕາສ່ວນ, ຄວາມເລິກຂອງຊ່ອງທາງ, ແລະຂະຫນາດທີ່ເຫມາະສົມຢູ່ປາຍໄດ. ພວກເຮົາຖືສະກູສີດໃຫ້ ±0.001 ມມ. ຂໍ້ຄວນລະວັງອັນໜຶ່ງທີ່ລະບຸໄວ້ວ່າ: ໝວກທີ່ສວມໃສ່ນັ້ນມີຂະໜາດນ້ອຍກວ່າທີ່ອອກຈາກໂຮງງານ, ສະນັ້ນການປ່ຽນແທນຄວນສ້າງຂຶ້ນຕາມຄວາມຕັ້ງໃຈຂອງການອອກແບບເດີມ ແທນທີ່ຈະເປັນຂະໜາດທີ່ສວມໃສ່. ສົ່ງຮູບແບບການສວມໃສ່ພ້ອມກັບສ່ວນ, ແລະສະກູໃຫມ່ໄດ້ຮັບການລະບຸໄວ້ຕໍ່ກັບຄວາມລົ້ມເຫຼວແທນທີ່ຈະເປັນມໍລະດົກ.
ສະຫຼຸບ
ສາມແນວຄວາມຄິດປະຕິບັດຄູ່ມືທັງຫມົດ.
ການຄັດເລືອກປະຕິບັດຕາມຢາງ.ເລຂາຄະນິດ (L/D, ອັດຕາສ່ວນການບີບອັດ, ປະເພດສະກູ) ກົງກັບວິທີທີ່ໂພລີເມີຂອງເຈົ້າລະລາຍ. ການປິ່ນປົວພື້ນຜິວກົງກັບວ່າອາຫານຂອງທ່ານເປື້ອນແນວໃດ. ຢາງທີ່ສະອາດດໍາເນີນການຢ່າງມີຄວາມສຸກໃນ nitrided 38CrMoAlA. ອາຫານທີ່ຂັດແລະກັດກ່ອນຕ້ອງການເຈາະ bimetallic, ແລະການລະບຸກໍລະນີທີ່ສະອາດແມ່ນວິທີທົ່ວໄປທີ່ສຸດທີ່ຊຸດໃຫມ່ຈະຕາຍໄວ.
ການບໍາລຸງຮັກສາຊື້ປີ, ແລະຂໍ້ມູນຊື້ການວາງແຜນ.ລ້າງກ່ອນທຸກໆບ່ອນຈອດ, ເຮັດຄວາມສະອາດດ້ວຍທອງເຫລືອງແທນທີ່ຈະເປັນເຫຼັກ, ແລະວັດແທກການລ້າງທຸກຄັ້ງທີ່ screw ອອກ. ບັນທຶກການສວມໃສ່ປ່ຽນເປັນ "ມັນສວມບໍ?" ເຂົ້າໄປໃນ "ເວລາທີ່ມັນຈະຂ້າມເສັ້ນ?", ເຊິ່ງແມ່ນຄວາມແຕກຕ່າງລະຫວ່າງການປ່ຽນແປງທີ່ວາງແຜນແລະການປິດ.
ການວິນິດໄສເຄື່ອງຈັກກ່ອນທີ່ທ່ານຈະປັບຂະບວນການ.ໃນເວລາທີ່ຜົນຜະລິດຫຼຸດລົງ, ວົງຈອນ stretch, cushion wanders, ຫຼື specks ກັບຄືນມາຫຼັງຈາກທໍາຄວາມສະອາດ, ຫນ່ວຍບໍລິການ plasticizing ແມ່ນເວົ້າ. ການຕັ້ງຄ່າບໍ່ສາມາດຟື້ນຟູການເກັບກູ້ທີ່ສູນເສຍໄປຫຼື reseal ວົງການກວດທີ່ສວມໃສ່. ດຶງ screw ແລະວັດແທກມັນ.
Nanhaiya ໄດ້ສ້າງ screws ແລະ barrels ສໍາລັບຫຼາຍກວ່າຊາວປີແລະໃຫ້ບໍລິການ 500+ ລູກຄ້າໃນທົ່ວໂລກ. ສະກູສີດຂອງພວກເຮົາແມ່ນເຄື່ອງຈັກຈາກ 38CrMoAlA, ດັບ ແລະລະບາຍຄວາມຮ້ອນ, ຫຼັງຈາກນັ້ນຖືກກ໊າຊ nitrided ທີ່ 500–560 °C ຫາ 0.5–0.8 ມມ ກໍລະນີທີ່ 950–1050 HV, ຮັກສາຄວາມທົນທານຂອງ ±0.001 ມມ, ແລະໃຫ້ຄະແນນ 10,00-rosive ຊົ່ວໂມງ. ບ່ອນທີ່ອາຫານມີຄວາມແຂງກວ່າ, ພວກເຮົາສີດໂລຫະປະສົມແຂງເປັນວົງມົນເຕັມພື້ນທີ່ສວມໃສ່ຂອງທໍ່ແລະເອົາຄວາມແຂງພາຍໃນເປັນ 62 HRC.
ກ່ອນທີ່ທ່ານຈະສັ່ງຊື້, ວິສະວະກອນຂອງພວກເຮົາເຮັດວຽກຜ່ານຕົວກໍານົດການກັບທ່ານ: ເສັ້ນຜ່າກາງ, ອັດຕາສ່ວນ, ຄວາມເລິກຂອງຊ່ອງ screw, ແລະທາງເລືອກວັດສະດຸລະຫວ່າງ 38CrMoAlA ແລະໂລຫະປະສົມ duplex. ການໃຫ້ຄໍາປຶກສານັ້ນແມ່ນບໍ່ເສຍຄ່າ, ແລະຄໍາອ້າງອີງທີ່ຕໍ່ໄປນີ້ປະກອບມີຜະລິດຕະພັນ, ການຂົນສົ່ງ, ແລະຄ່າໃຊ້ຈ່າຍໃນການຮັກສາທີ່ຄາດໄວ້, ດັ່ງນັ້ນບໍ່ມີຫຍັງປາກົດຢູ່ໃນຫນ້າຕໍ່ມາ.
ຫຼັງຈາກການຈັດສົ່ງ, ນັກວິຊາການຂອງພວກເຮົາສະຫນັບສະຫນູນການຕິດຕັ້ງແລະການມອບຫມາຍ, ການຮັບປະກັນດໍາເນີນການກັບສັນຍາ (ປົກກະຕິແລ້ວຫນຶ່ງຫາສອງປີ), ແລະບັນຫາຫລັງການຂາຍໃດໆໄດ້ຮັບການຕອບສະຫນອງພາຍໃນ 24 ຊົ່ວໂມງແລະການແກ້ໄຂພາຍໃນ 48 ຊົ່ວໂມງ.
ສົ່ງໃຫ້ພວກເຮົາຮູບແບບເຄື່ອງຂອງທ່ານ, ຢາງ, ແລະບັນຫາທີ່ທ່ານກໍາລັງພະຍາຍາມແກ້ໄຂ. ທ່ານຈະມີຂໍ້ກໍານົດແລະຄໍາແນະນໍາພາຍໃນສິບສອງຊົ່ວໂມງ.
ບອກພວກເຮົາເຄື່ອງຂອງເຈົ້າ, ຢາງຂອງເຈົ້າ, ແລະສິ່ງທີ່ຜິດພາດໃນຄັ້ງທີ່ຜ່ານມາ. ພວກເຮົາຈະລະບຸຊຸດທີ່ແກ້ໄຂມັນ, ບໍ່ແມ່ນຊຸດທີ່ເຮັດຊ້ໍາອີກ.
ຕິດຕໍ່ Nanhaiya ສໍາລັບລາຄາ